Whatsapp
Ofrecemos una amplia gama de equipos de procesamiento de metales de precisión, que incluyen máquinas enderezadoras, estiradoras en frío, apuntadoras, biseladoras, cortadoras, laminadoras de roscas y matrices de trefilado, diseñadas para materiales de tubos, barras y alambres en diversas industrias.
ElMáquina automática de trefilado en frío tipo oruga con enrolladorestá diseñado para el estirado y bobinado continuo detubos metálicos de pequeño diámetro. Con fuerzas de tracción de10-50 kNy acelera hasta100 m/min, la transmisión por orugas proporciona un tracción estable y un funcionamiento continuo. Maneja diámetros de tubo deø5–40 mmy alimenta el material estirado directamente al bobinador, reduciendocorte, manipulación y almacenamiento. Adecuado para tubos de cobre, aluminio, acero inoxidable y acero al carbono utilizados enHVAC, automoción, electricidad e ingeniería general..
ElMáquina automática de trefilado en frío tipo oruga con enrolladorestá diseñado para fabricantes que necesitan trefilar tubos metálicos de pequeño diámetro de forma continua y recibir el producto terminado en bobinas en lugar de tramos rectos. Combina unsistema de trefilado tipo oruga, porta matrices de precisión, control PLC y estación de bobinado automáticoen una línea de producción, eliminando repetidas paradas, descargas, cortes y transferencias manuales entre operaciones de estirado y bobinado.
Esta configuración es particularmente útil cuando el producto se suministra en longitudes largas y continuas para doblar, cortar, fabricar intercambiadores de calor o estirar posteriormente tubos. La serie FR cubre diámetros de tubo desdeφ5 a φ40 mm, con fuerzas de extracción de10 a 50 kNy velocidades máximas de dibujo de80-100 m/min, dependiendo del modelo y las condiciones del proceso.


Los tradicionales bancos de tracción de cadena o hidráulicos tiran del tubo en movimientos individuales. La Máquina Automática de Estirado en Frío Tipo Oruga con Bobinador debe detenerse después de cada carrera para que el operador pueda reajustar, descargar o transferir la pieza de trabajo. Este método de operación es aceptable para tubos rectos cortos, pero se vuelve ineficiente cuando el cliente necesitacientos o miles de metros de tubería continua de pequeño diámetro.
El sistema de orugas cambia el método de tracción de un movimiento de carrera intermitente atracción por fricción continua. Las orugas superior e inferior sujetan el tubo sobre una larga área de contacto y lo alimentan continuamente a través de la matriz de trefilado. Luego, el tubo terminado ingresa directamente al bobinador.
El resultado no es simplemente una mayor velocidad de dibujo. Las principales ventajas de producción son menos pasos de manipulación, menos almacenamiento intermedio, menor intervención del operador y un formato de producto terminado que puede transferirse directamente al siguiente proceso.
Cuando el dibujo continuo importa:Es más valioso para tubos largos de cobre, aluminio y acero, donde el volumen de producción y la entrega de bobinas son más importantes que la producción de barras rectas individuales.
Cuando importa menos:Si su producto siempre se suministra en tramos cortos y rectos y requiere cambios frecuentes entre tamaños de tubos muy diferentes, un banco de tracción convencional puede ser más apropiado. Por lo tanto, la selección de la máquina debe basarse en el material, la reducción por pasada, el diámetro final, la longitud requerida y el formato de entrega, en lugar de basarse únicamente en la velocidad.
1. Alimentación por sonda:El tubo entrante se suministra desde un desenrollador o sistema de alimentación de longitud recta y entra a la máquina a través de la guía de entrada.
2. Troquel de dibujo:El tubo pasa a través de una matriz de embutición de precisión, lo que reduce el diámetro exterior y controla el perfil dimensional terminado. El diseño y la lubricación del troquel tienen un efecto directo sobre la fuerza de trefilado, el estado de la superficie y la vida útil de la herramienta.
3. Tracción continua sobre orugas:Dos orugas paralelas sujetan el tubo antes o alrededor de la operación de estirado. Múltiples pares de cilindros neumáticos aplican presión controlada para mantener la fricción entre las orugas y el tubo. A diferencia de un banco de tracción de cadenas, la oruga no necesita soltarse ni restablecerse después de cada recorrido.
4. Dibujo de velocidad variable:La velocidad de dibujo se puede ajustar continuamente dentro del rango nominal. La velocidad de producción real debe seleccionarse según la resistencia del material, el tamaño del tubo, la relación de reducción, la lubricación y el acabado superficial requerido, en lugar de simplemente operar a la velocidad máxima.
5. Bobinado sincronizado:El tubo trefilado ingresa a la estación de bobinado inmediatamente después de salir de la sección de trefilado. La velocidad de bobinado sigue la velocidad de estirado para controlar la tensión de la línea y producir una bobina estable.
6. Cambio de bobina:Cuando se alcanza la longitud de bobina preestablecida o la cantidad de producción, el sistema de control detiene la línea para reemplazar la bobina y se puede colocar el siguiente carrete o tambor para producción.
7. Control PLC y HMI:El sistema de control gestiona la velocidad de estirado, el conteo de longitud, la operación de bobinado y la secuencia de cambio de bobina, lo que permite al operador monitorear el proceso completo desde una estación de control.
La transmisión de orugas proporciona un tirón continuo en lugar de ciclos repetidos de parada. FR-16 y FR-25 ofrecen velocidades de dibujo de hasta80 m/min, mientras que el FR-38 alcanza hasta100 m/min.
Para un productor de tubos de cobre de gran volumen que suministra bobinas largas a fabricantes de HVAC, este principio operativo puede eliminar el tiempo de inactividad asociado con las repetidas pasadas del banco de tracción. Sin embargo, la velocidad máxima no es automáticamente la mejor velocidad de producción. Para grados de acero inoxidable difíciles o relaciones de reducción altas, una velocidad más baja con una lubricación adecuada puede proporcionar una mejor vida útil de la herramienta y calidad de la superficie.
La longitud de contacto de la oruga varía desde1800 a 3500 milímetros. Un área de contacto más larga permite que la fuerza de tracción se distribuya a lo largo de una mayor longitud del tubo, lo que reduce el riesgo de que la oruga se deslice cuando se requiere una mayor fuerza de tracción.
Este parámetro adquiere especial importancia cuando se procesan materiales más duros, diámetros de tubo más grandes o reducciones mayores. Para tubos de cobre blando con una reducción modesta, no necesariamente se requiere la oruga más larga.
La serie FR utiliza múltiples pares de cilindros de aire para controlar la presión de sujeción de las orugas. FR-16 usa 8 pares, FR-25 usa 10 pares y FR-38 usa 12 pares.
El propósito es mantener suficiente agarre por fricción a lo largo de la zona de dibujo sin depender de una presión excesiva en un solo punto. El ajuste correcto de la presión es importante porque una presión insuficiente puede causar deslizamiento, mientras que una presión excesiva puede marcar o deformar la superficie del tubo.
El tubo terminado se enrolla directamente en un carrete o tambor después del estirado. Esto es útil para tuberías de HVAC, refrigeración y automoción, donde los procesos posteriores a menudo requieren material largo y continuo.
Por lo tanto, un productor de tubos de cobre que utilice un FR-38 para tubos de aire acondicionado puede transferir la bobina terminada directamente a la posterior producción de corte, doblado o intercambiador de calor en lugar de cortar primero el material en longitudes rectas, agruparlo y luego alimentarlo a otro proceso.
Los tres modelos estándar cubren diferentes requisitos de diámetro y fuerza de estirado. Seleccionar un modelo más grande simplemente porque ofrece una velocidad máxima más alta puede aumentar los costos de equipo y energía sin mejorar la producción si el tamaño y la reducción del tubo requeridos son pequeños.
| Modelo | FR-16 | FR-25 | FR-38 |
| Rango de diámetro del tubo | φ5-φ16mm | φ10-φ25mm | φ10-φ40 milímetro |
| Fuerza de dibujo | 10kN | 30 kN | 50 kN |
| Potencia del motor principal | 15 kilovatios | 22 kilovatios | 37 kilovatios |
| Velocidad de dibujo | 0-80 m/min | 0-80 m/min | 0-100 m/min |
| Pares de cilindros de aire | 8 pares | 10 pares | 12 pares |
| Ancho de oruga | 80 milímetros | 100 milímetros | 120 milímetros |
| Longitud de contacto de la oruga | 1800 milímetros | 2500 milímetros | 3500 milímetros |
| Estación de bobinado | Integrado | Integrado | Integrado |
Selección de modelo:FR-16 es adecuado para tamaños de tubos más pequeños de hasta φ16 mm; FR-25 proporciona una mayor fuerza de estiramiento para aplicaciones de φ10-φ25 mm; FR-38 está diseñado para tamaños de tubos más grandes, de hasta φ40 mm y aplicaciones que requieren una fuerza de tracción de hasta 50 kN. La selección final debe confirmarse a partir del diámetro inicial, el diámetro final, la calidad del material, la reducción por pasada, el método de lubricación y la producción requerida.
Materiales típicos:Tubos de cobre y aluminio para serpentines de aire acondicionado, sistemas de refrigeración, condensadores y evaporadores.
Escenario del cliente:Un fabricante de tubos de cobre utiliza un banco de tracción sobre orugas FR-38 con bobinado integrado para producir tubos largos para aire acondicionado. El proceso de trefilado continuo permite que el tubo trefilado ingrese directamente al bobinador, lo que reduce la necesidad de corte intermedio y transferencia manual antes de la siguiente operación de producción.
Para esta aplicación, la velocidad de estirado y la estabilidad de la bobina suelen ser más importantes que la fuerza máxima de estirado por sí sola. La lubricación, el estado de la matriz y la tolerancia dimensional final deben evaluarse junto con los requisitos de producción.
Materiales típicos:Tuberías de acero al carbono, acero inoxidable, cobre y aluminio para líneas de frenos, sistemas de combustible y sistemas de aire acondicionado de vehículos.
Escenario del cliente:Un proveedor de tubos para automóviles utiliza un FR-25 para la producción continua de tubos flexibles de pequeño diámetro. El sistema de tracción sobre orugas evita la aceleración y desaceleración repetidas asociadas con el estirado intermitente, lo que ayuda al productor a mantener un proceso continuo más estable antes del corte y conformado posteriores.
Para los tubos para automóviles, la condición de la superficie y la consistencia dimensional pueden ser más importantes que lograr la mayor velocidad de línea posible porque los defectos pueden volverse costosos después de doblarlos, abocardarlos o ensamblarlos.
Materiales típicos:Acero inoxidable y otras aleaciones de precisión utilizadas para tubos de pequeño diámetro y componentes de instrumentación.
Escenario del cliente:Un fabricante de dispositivos médicos utiliza un FR-16 para extraer tubos de acero inoxidable de pequeño diámetro para su posterior corte y montaje. El proceso continuo es adecuado cuando se requieren longitudes de tubo largas y consistentes antes de cortar el material en componentes individuales.
Para aplicaciones médicas y de instrumentación, la velocidad máxima suele ser menos importante que el control dimensional, el estado de la superficie, la estabilidad de las herramientas y la inspección de calidad trazable.
Se pueden estirar y enrollar pequeños tubos de cobre, aluminio y acero para componentes eléctricos, instrumentación, componentes de transferencia de calor y otros productos de ingeniería. La configuración de bobinado integrado es más útil cuando el siguiente proceso puede aceptar material de bobina continuo.
El paquete estándar de la máquina incluye elsistema de trefilado sobre orugas, motor principal, caja de cambios, portamatriz, sistema de sujeción neumático, estación de bobinado integrada, gabinete de control PLC con HMI y componentes estándar de la máquina.
Las matrices de trefilado para tamaños de tubos específicos normalmente se seleccionan de acuerdo con el material y el programa de pases del cliente y se pueden cotizar por separado. De acuerdo con la línea de producción se pueden configurar desenrolladores, equipos de alimentación adicionales, tambores de bobinado especiales, automatización personalizada y otros equipos ascendentes o descendentes.
| Cantidad mínima de pedido | 1 juego completo de máquinas |
| Precios basados en cantidad | 1 juego/2-4 juegos/5+ juegos; El precio unitario final se cotiza según el modelo, la configuración y la cantidad del pedido. |
| Término comercial | Puerto FOB de Shenzhen, China; otros Incoterms disponibles mediante acuerdo |
| Plazo de pago | Depósito del 30% después de la confirmación del pedido; Saldo del 70% antes del envío después de la prueba de aceptación en fábrica |
| Plazo de entrega de pedido estándar | FR-16 / FR-25: aproximadamente 30-60 días; FR-38 y configuraciones personalizadas: aproximadamente 60-90 días |
| Orden acelerada | La producción prioritaria se puede organizar según la capacidad y configuración de la fábrica. La fecha de entrega acelerada deberá ser confirmada en la cotización comercial antes de realizar el pedido. |
| Garantía | 12 meses desde la puesta en servicio |
Importante:El plazo de entrega comienza después de que se confirman las especificaciones técnicas, los requisitos de dibujo y los términos comerciales. Los troqueles personalizados, la automatización especial, los componentes eléctricos importados y los requisitos de prueba específicos del cliente pueden afectar el cronograma de entrega final.
La máquina trefiladora automática en frío de tipo oruga con bobinadora está diseñada en función del proceso de trefilado de tubos real del cliente en lugar de seleccionarse únicamente por el diámetro nominal del tubo. Antes de la producción, el equipo técnico puede evaluar elGrado del material, tamaño inicial, tamaño final, relación de reducción, fuerza de estirado requerida, velocidad de producción y requisitos de bobinado..
1. Ingeniería de procesos:Confirme el material del tubo, las dimensiones, la disposición de la matriz, la configuración de las orugas y los requisitos de bobinado.
2. Inspección de materiales:Inspeccione el acero clave, ejes, engranajes, componentes de orugas y otras piezas que soportan carga antes de mecanizar.
3. Mecanizado de precisión:Mecanizar bastidores de orugas y componentes mecánicos principales según planos de ingeniería y tolerancias requeridas.
4. Montaje mecánico:Ensamble la transmisión por orugas, la caja de cambios, el sistema de sujeción neumático, el portatroqueles y el sistema de bobinado.
5. Integración eléctrica:Instale PLC, HMI, sensores, motores y componentes de control y complete el cableado de la máquina.
6. Puesta en marcha del PLC:Verifique el control de velocidad de dibujo, conteo de longitud, sincronización de bobinado y secuencia de cambio de bobina.
7. Pruebas de fábrica:La máquina se somete a pruebas de carga y funcionamiento en vacío. Cuando haya muestras de tubos disponibles para el cliente, el rendimiento del estirado y del bobinado se puede comprobar utilizando el material real.
8. Inspección final:Verifique las dimensiones de la máquina, funciones eléctricas, operación neumática, lubricación, dispositivos de seguridad y estado de la bobina terminada.
9. Embalaje de exportación:La máquina está embalada de acuerdo con los requisitos de transporte en el extranjero, con protección contra la humedad, la corrosión y los daños por manipulación.
Ingeniería de banco de tiro desde 1998.FangRong se ha centrado en equipos de estirado en frío y conformado de metales relacionados durante más de dos décadas. La experiencia en ingeniería de la compañía incluye una asociación taiwanesa de equipos de dibujo y el posterior desarrollo de fabricación independiente.
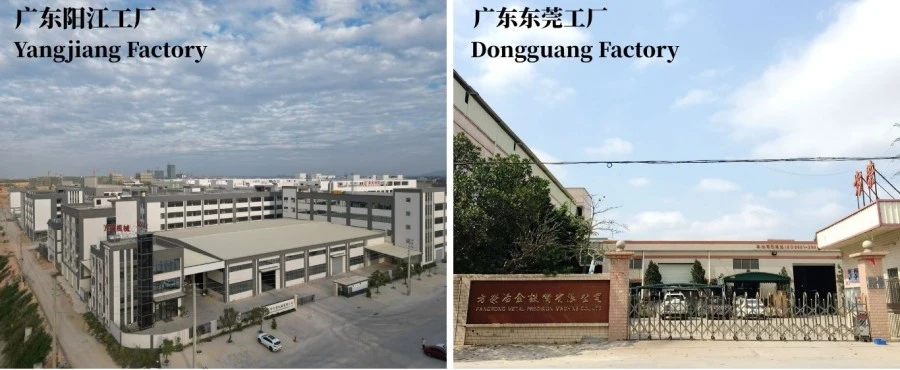
Dos instalaciones de fabricación.Las instalaciones de producción de Dongguan y Yangjiang respaldan la fabricación mecánica, el ensamblaje, las pruebas y la entrega de equipos para diferentes volúmenes de pedidos.
Experiencia en instalación internacional.Los equipos FangRong se han suministrado a clientes en más de 70 países, brindando experiencia práctica con diferentes materiales de tubos, requisitos de producción y condiciones de fábrica.
Pruebas de aceptación en fábrica.Las funciones operativas clave se verifican antes del envío. Para proyectos en los que se suministran muestras de los clientes con antelación, el proceso de embutición y bobinado se puede probar con el material de producción real.
Soporte de ingeniería basado en aplicaciones.El equipo técnico puede ayudar con la selección de troqueles, el cálculo de la fuerza de embutición, la planificación del programa de pasadas, la configuración de las orugas, el diseño de la máquina y los requisitos de bobinado. Esto es particularmente importante cuando se reemplaza un banco de dibujo intermitente con una línea de dibujo continua.
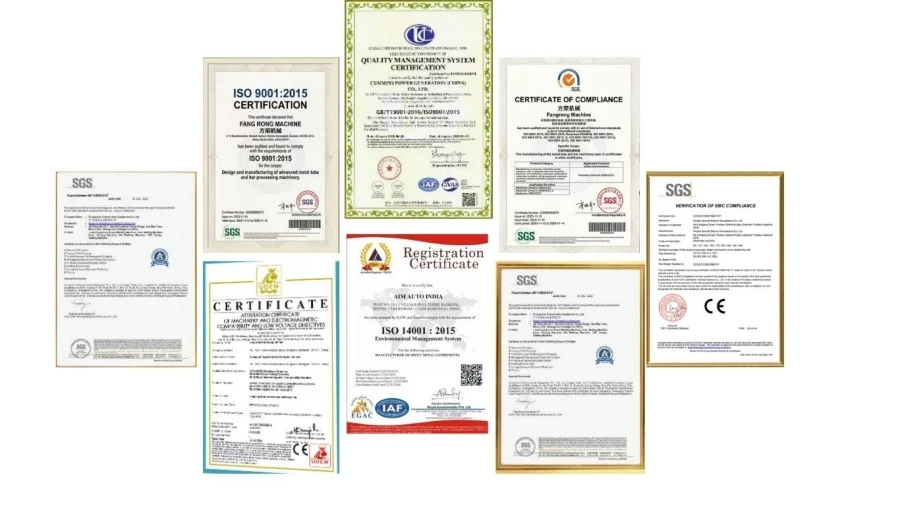
Norma Norma ISO 9001:2015— Sistema de gestión de la calidad que abarca el diseño, la producción, la instalación y el servicio. Certificado nº UQ231211R1.
Marcado CE— Las máquinas FR estándar se suministran con documentación de conformidad CE aplicable a la configuración de la máquina y a los requisitos pertinentes de la UE. La evaluación de la seguridad de la maquinaria se basa en los requisitos aplicables deDirectiva 2006/42/CEy normas armonizadas asociadas.
Inspección SGS— Se puede organizar una inspección por parte de terceros para las especificaciones, el rendimiento y los requisitos de seguridad acordados de la máquina.
Cartera de patentes— FangRong ha desarrollado tecnologías patentadas relacionadas con equipos de trefilado, porta matrices, mecanismos tensores y otros componentes de conformado de metales.
Nota:La conformidad CE es específica de la configuración. Si la máquina se importará a la UE, se debe confirmar el expediente técnico final, la declaración de conformidad, los dispositivos de seguridad y la configuración eléctrica de la máquina exacta suministrada. La documentación UKCA y otros requisitos específicos del mercado se pueden discutir antes de la producción.
La Máquina Automática de Estirado en Frío de Bobinas Tipo Oruga está preparada para envío internacional con embalaje orientado a la exportación y protección para componentes mecánicos, eléctricos y neumáticos. El método de embalaje final depende de las dimensiones de la máquina, la ruta de envío y si el equipo se envía como una máquina completa o en secciones separadas.
Para proyectos en el extranjero, la lista de embalaje, las dimensiones de la máquina, el peso bruto y la disposición de carga se confirman antes del envío para que el comprador pueda preparar con antelación el despacho de aduanas, el transporte interior y el equipo de descarga de la fábrica.
Comience con el diámetro real del tubo y la fuerza de tracción en lugar de la velocidad máxima. FR-16 cubre φ5-φ16 mm y proporciona 10 kN; FR-25 cubre φ10-φ25 mm y proporciona 30 kN; FR-38 cubre φ10-φ40 mm y proporciona 50 kN. También se deben considerar la resistencia del material, el diámetro inicial, el diámetro final y la reducción por pasada.
Sí, la serie FR se puede configurar para cobre, aluminio, acero inoxidable, acero al carbono y aleaciones especiales seleccionadas. Sin embargo, no se debe suponer que la misma máquina utiliza matrices, lubricación o parámetros de trefilado idénticos para cada material. Los materiales más duros generalmente requieren más fuerza de tracción y un control más estrecho de reducción y lubricación.
No. 100 m/min es la velocidad nominal máxima del FR-38 en condiciones de proceso adecuadas. La velocidad de producción real depende del material, las dimensiones del tubo, la reducción, el diseño del troquel, la lubricación, los requisitos de la superficie y las condiciones de bobinado. Ejecutar a la velocidad máxima es útil sólo cuando el proceso completo puede mantener una calidad estable a esa velocidad.
La principal diferencia es el método de extracción. Un banco de tracción convencional realiza movimientos de tracción, mientras que el sistema de orugas proporciona una tracción continua basada en la fricción. Esto es ventajoso para tubos largos y continuos porque reduce los ciclos de parada-arranque y permite que el producto estirado ingrese directamente al bobinador.
Son importantes la presión adecuada de las orugas, el estado de las orugas, la alineación y la lubricación del proceso. Una presión de sujeción excesiva puede dañar las superficies sensibles, mientras que una presión insuficiente puede provocar deslizamientos. Por lo tanto, el sistema de sujeción debe ajustarse según el material del tubo y los requisitos de la superficie, en lugar de simplemente aplicar la máxima presión.
Por favor proporcione elgrado del material, diámetro inicial del tubo, diámetro final, espesor de la pared del tubo, si corresponde, velocidad de trefilado requerida, producción objetivo, dimensiones de la bobina y fuente de alimentación disponible. También es útil una muestra de dibujo o un calendario de pases existente. Estos parámetros permiten verificar la fuerza de dibujo requerida y el modelo de máquina antes de cotizar.
La máquina estándar incluye el sistema de trefilado y portamatriz. Las matrices para tamaños de tubos específicos se seleccionan según el material y las dimensiones del cliente y normalmente se cotizan según el proceso de dibujo requerido.
Sí. La configuración de la serie FR incluye una estación de bobinado integrada. El bobinador sigue la velocidad de la línea de dibujo y enrolla el tubo terminado en el carrete o tambor especificado. Los requisitos de longitud, tensión y cambio de bobina deben confirmarse durante las especificaciones técnicas.
El MOQ estándar es1 juego completo de máquinas. Se pueden preparar cotizaciones basadas en cantidades para1 juego, 2-4 juegos y 5+ juegos. El precio unitario final depende no sólo de la cantidad sino también del modelo seleccionado, las herramientas, la configuración del bobinado, la automatización y los requisitos específicos del cliente.
La cotización FOB estándar se basa enPuerto de Shenzhen, China. Si su acuerdo logístico requiere otro puerto chino, el plazo de envío y el costo del transporte interior se pueden recalcular en la cotización.
Los pedidos estándar de FR-16 y FR-25 generalmente requieren30-60 días. FR-38 y las máquinas con configuraciones personalizadas generalmente requieren60-90 días. El plazo de entrega confirmado comienza una vez finalizadas las especificaciones técnicas y los detalles del pedido.
La producción prioritaria se puede discutir para proyectos urgentes. Un pedido acelerado está sujeto a la capacidad actual de la fábrica, la disponibilidad de los componentes y la configuración de la máquina. La fecha de entrega acelerada deberá confirmarse por escrito en el presupuesto comercial antes de realizar el pedido.
El acuerdo de pago estándar esDepósito del 30% después de la confirmación del pedido y saldo del 70% antes del envío después de las pruebas de aceptación en fábrica. Se pueden discutir términos alternativos para proyectos calificados.
Se verifica el funcionamiento mecánico, las funciones eléctricas, la sujeción neumática, el control de la velocidad de trefilado, la sincronización del bobinado, las funciones de seguridad y el montaje general de la máquina. Cuando se proporcionan muestras de tubos al cliente, se pueden organizar pruebas reales de estirado y bobinado antes del envío.
Sí. FangRong puede proporcionar orientación sobre la instalación, soporte para la puesta en servicio y capacitación del operador. La capacitación puede cubrir la operación de la máquina, el cambio de matrices, el mantenimiento de rutina, el ajuste de las orugas y el diagnóstico básico de fallas. La disposición exacta del servicio se confirma según el proyecto y el destino.
El período de garantía estándar es12 meses desde la puesta en servicio. Se pueden suministrar piezas de repuesto comunes, como componentes de orugas, engranajes, sellos y sensores, según la configuración de la máquina. También está disponible soporte técnico remoto para problemas de operación y mantenimiento.
Sí, donde el cliente puede proporcionar por adelantado el material del tubo representativo y la información del dibujo requerida. Las pruebas con el material real son particularmente útiles para nuevas aplicaciones porque permiten evaluar la fuerza de estirado, la velocidad, la lubricación, la condición de la superficie y el rendimiento del bobinado antes de la entrega.
El comprador debe preparar los cimientos necesarios, las posiciones de anclaje, el suministro de energía eléctrica, el aire comprimido, el sistema de lubricación y el equipo de manipulación de materiales de acuerdo con el diseño final de la máquina. FangRong puede proporcionar dibujos de cimientos, información sobre pernos de anclaje y requisitos de instalación antes del envío.
DIRECCIÓN
NO.163, Shatong Road, segunda zona industrial de Shabu, ciudad de Dalang, ciudad de Dongguan, Guangdong, China
Teléfono
Correo electrónico