Whatsapp
Ofrecemos una amplia gama de equipos de procesamiento de metales de precisión, que incluyen máquinas enderezadoras, estiradoras en frío, apuntadoras, biseladoras, cortadoras, laminadoras de roscas y matrices de trefilado, diseñadas para materiales de tubos, barras y alambres en diversas industrias.
ElMáquina de dibujo de expansión automáticaSe utiliza cuando una tubería necesita un diámetro interno mayor o más preciso sin calentar el material. Un cilindro hidráulico impulsa un mandril de expansión a través del orificio, proporcionando una deformación radial controlada para corregirdimensiones internas y ovalidad. La gama FR-10T a FR-500T cubre fuerzas de expansión de10 a 500 toneladascon trazos hasta10 metros, mientras que los sistemas hidráulicos de bombas múltiples adaptan la potencia de salida a diferentes tamaños y cargas de tuberías. Es adecuado paraTuberías de acero al carbono, acero aleado, acero inoxidable y metales especiales., incluidos tubos de precisión de gran diámetro, secciones deformadas y extremos de tubos preparados para unirse.
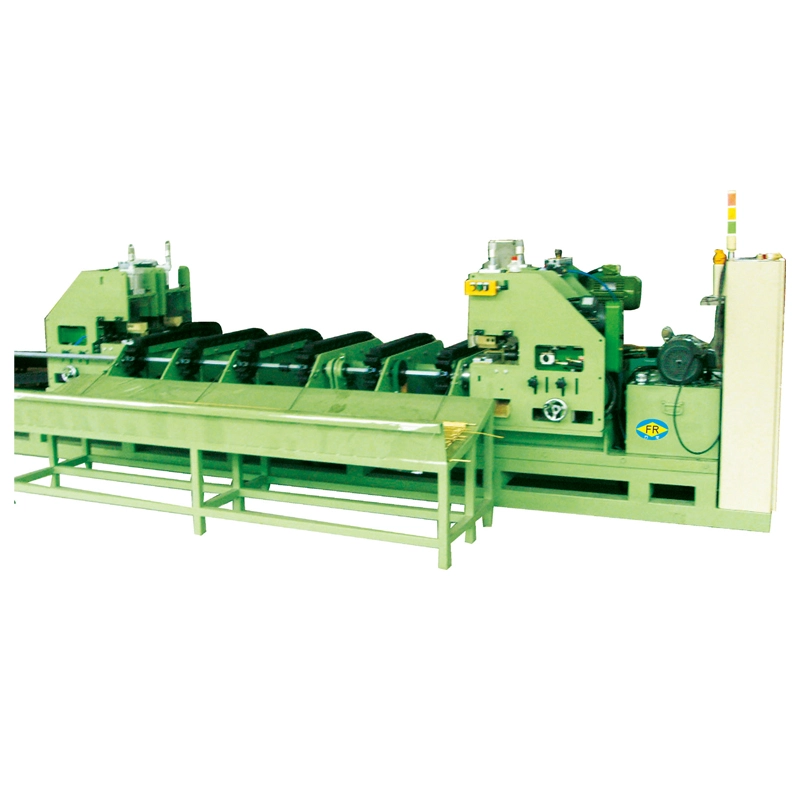
ElMáquina de dibujo de expansión automáticaes un banco de tracción hidráulico de trabajo en frío para aumentar el diámetro interior de tubos metálicos sin calefacción. En lugar de reducir el tamaño del tubo como lo hace el estirado en frío convencional, se pasa un mandril expansible a través del orificio para ampliar el diámetro interior, mejorar la redondez y acercar el tubo a su dimensión final requerida.
Este proceso es útil cuando un tubo en bruto está mecánicamente en buen estado pero su diámetro interno, ovalidad o tamaño final no cumple con las especificaciones del dibujo. También se utiliza cuando se producen tuberías de precisión de mayor diámetro a partir de un tamaño inicial más pequeño que, de lo contrario, requeriría expansión en caliente y acabado adicional.
Portadas de la serie FR de FangRong10 a 500 toneladas de fuerza de expansión, con un estándarCarrera de expansión efectiva de 10 m.. El modelo correcto depende principalmente del material de la tubería, el espesor de la pared, los diámetros inicial y objetivo, la longitud de la tubería y la expansión requerida por pasada, en lugar del diámetro únicamente.


Un problema típico de producción es una tubería que ha alcanzado el espesor de pared requerido pero todavía tiene un orificio interno ovalado o de tamaño insuficiente. Reducir de nuevo el tubo con un banco de tracción convencional desplazaría las dimensiones en la dirección equivocada. El banco de tracción de expansión soluciona este problema aplicando una deformación radial controlada desde el interior de la tubería.
El tubo se sujeta a la bancada de la máquina, se coloca un mandril de expansión dentro del orificio y el cilindro hidráulico tira del mandril a través del tubo. El mandril fuerza la pared del tubo hacia afuera dentro del rango de deformación calculado. Para aumentos de diámetro grandes, se pueden utilizar varias pasadas en lugar de intentar una expansión excesiva en una sola pasada.
Ejemplo práctico:un fabricante de tuberías chino utilizó unFR-400TMáquina para tubos de gran diámetro utilizados en un proyecto de oleoductos y gasoductos. Se seleccionó la combinación de alta fuerza de tracción y una carrera de trabajo larga porque el requisito de producción implicaba tubos largos y dimensiones internas controladas. Para tuberías más cortas o cambios de diámetro más pequeños, un modelo FR más pequeño puede resultar más económico.
Diámetro interno subdimensionado:Cuando el diámetro exterior y el espesor de la pared ya están cerca de los valores requeridos, expandir el orificio puede corregir la dimensión interna sin comenzar nuevamente el proceso de conformado.
Ovalidad de la tubería:Las tuberías pueden perder su forma redonda durante operaciones de laminado, soldadura, transporte u operaciones de conformado previas. La expansión interna controlada puede mejorar la redondez cuando la deformación está dentro de la capacidad del proceso del mandril seleccionado.
Producción de tubos de precisión de gran diámetro:El estirado en frío convencional es principalmente un proceso de reducción. El estirado de expansión proporciona la dirección de conformado opuesta y, por lo tanto, es útil para aplicaciones seleccionadas de tuberías soldadas o sin costura de gran diámetro.
Preparación del extremo del tubo:Cuando el extremo de una tubería necesita alcanzar una dimensión interna definida antes de bridarla o unirla, se puede diseñar una herramienta de expansión dedicada para la geometría requerida.
Incrustaciones de conformación en caliente y oxidación:Si el material y la relación de expansión permiten el trabajo en frío, el proceso evita el paso de calentamiento utilizado en la expansión en caliente. Esto puede reducir la formación de óxido y los requisitos de limpieza posteriores. Sin embargo, la expansión en frío no es automáticamente la mejor opción para cada aleación o relación de expansión; Primero se debe verificar la ductilidad del material y la deformación permitida.
1. Posicionamiento de tuberías:La pieza de trabajo se coloca sobre la bancada de la máquina y se alinea con el eje de expansión. La alineación adecuada es importante para tuberías largas porque una excentricidad excesiva puede afectar el orificio final.
2. Instalación del mandril:En el tubo se introduce el mandril de expansión adecuado. El diámetro del mandril, la geometría de la punta, el material y el acabado de la superficie se seleccionan según el grado de la tubería y las dimensiones objetivo.
3. Expansión hidráulica:El cilindro principal tira del mandril a través del tubo. El sistema hidráulico proporciona fuerza controlada en lugar de la carga de impacto asociada con los sistemas de tracción mecánicos.
4. Corrección dimensional:A medida que el mandril se desplaza a través del orificio, la pared del tubo sufre una deformación plástica controlada. La expansión real que se puede lograr depende de la resistencia del material, el espesor de la pared, el diámetro inicial, la lubricación, la geometría del mandril y el número de pasadas.
5. Inspección:Después de la expansión, se puede verificar el diámetro interno, la ovalidad, el estado de la pared y la conformidad dimensional general de la tubería antes de la siguiente operación.
La serie FR utiliza unidades de potencia hidráulica configuradas según el tonelaje de la máquina. Se pueden utilizar bombas de menor presión y mayor flujo para un movimiento rápido del cilindro, mientras que las bombas de alta presión proporcionan la fuerza necesaria durante la carrera de expansión. En máquinas más grandes, varias bombas permiten manejar estas dos condiciones operativas por separado.
Esta distinción es importante en la producción. Una máquina seleccionada sólo para fuerza máxima aún puede tener un ciclo innecesariamente largo si el sistema hidráulico no puede mover el cilindro rápidamente durante las carreras de retorno y aproximación. Por el contrario, aumentar el flujo hidráulico no resuelve la escasez de fuerza durante la expansión. Por lo tanto, la disposición de la bomba debe corresponder tanto a la fuerza de expansión requerida como al ciclo de producción.
| Modelo | Fuerza de expansión (toneladas) | Cilindro principal (mm) | Carrera efectiva (m) | Motor de bomba hidráulica |
|---|---|---|---|---|
| FR-10T | 10 | φ125 | 10 | 30 kilovatios |
| FR-20T | 20 | φ150 | 10 | 37 kilovatios |
| FR-30T | 30 | φ180 | 10 | 45 kilovatios |
| FR-50T | 50 | φ200 | 10 | 75 kilovatios |
| FR-100T | 100 | φ250 | 10 | 55 kilovatios × 2 |
| FR-200T | 200 | φ520 | 10 | 90 kilovatios × 2 |
| FR-300T | 300 | φ630 | 10 | 90 kilovatios × 2 |
| FR-400T | 400 | φ630 | 10 | Bomba de caudal fijo de 55 kW × 2 + 110 kW × 2 |
| FR-500T | 500 | φ630 | 10 | Bomba de caudal fijo de 75 kW × 2 + 110 kW × 2 |
Importante:El tonelaje no es una indicación directa del diámetro de tubería que la máquina puede procesar. La fuerza requerida se debe calcular a partir del material de la tubería, el espesor de la pared, el diámetro inicial, el diámetro objetivo, la relación de expansión, la condición de lubricación y la geometría de las herramientas. Una máquina de 100 toneladas puede ser adecuada para una especificación de tubería, pero insuficiente para otra tubería con el mismo diámetro y un material de mayor resistencia.
Antes de cotizar, proporcione lagrado del material, tipo de tubería, diámetro exterior, diámetro interior inicial, diámetro interior objetivo, espesor de pared, longitud de la tubería, expansión por pasada y cantidad de producción requerida. Luego, FangRong puede calcular la fuerza de expansión aproximada y determinar si la expansión de una sola pasada o de varias pasadas es apropiada.
Para una producción continua, generalmente es preferible no operar permanentemente a la capacidad nominal absoluta de la máquina. Mantener la fuerza de trabajo por debajo de la clasificación máxima proporciona un margen operativo cuando varían las propiedades del material, la lubricación o las dimensiones de la tubería entrante.
Las tuberías de gran diámetro y otros productos de tuberías pueden requerir dimensiones internas controladas antes de operaciones posteriores de unión o inspección. La gama FR-200T a FR-500T es adecuada para aplicaciones donde se requiere una gran fuerza de expansión y carreras de trabajo largas.
Caso de aplicación:Un fabricante de tubos chino utilizó unFR-400TBanco de extensión para tuberías largas de oleoductos y gasoductos. La máquina fue seleccionada por su alta capacidad de fuerza y su larga carrera de trabajo, lo que permite al fabricante procesar secciones grandes manteniendo dimensiones internas controladas.
Para los tubos de transferencia de calor, el diámetro interno es importante cuando el área de flujo y la consistencia dimensional son parte de la especificación final. La expansión es más relevante cuando el diámetro final requerido no se puede lograr de manera eficiente mediante otro proceso de reducción.
Para tubos ordinarios donde las dimensiones inicial y final ya están dentro de la tolerancia, el uso de un banco de tracción de expansión puede agregar una operación innecesaria. La máquina se vuelve valiosa cuando el verdadero cuello de botella es el tamaño interno o la corrección de la ovalidad.
Los tubos de los cilindros hidráulicos requieren una geometría interna controlada porque los componentes del pistón, el sello y la guía dependen de las dimensiones del orificio y el estado de la superficie. Se puede considerar la expansión cuando la geometría del tubo existente necesita un dimensionamiento interno controlado en lugar de una mayor reducción del diámetro.
Los extremos de tubería para conexiones bridadas o unidas pueden requerir una sección expandida controlada. Se puede diseñar un mandril dedicado para la geometría final requerida en lugar de expandir toda la tubería.
Caso de aplicación:Un cliente de construcción naval utilizó unFR-200TMáquina para la expansión del extremo del tubo antes del bridado. El proceso en frío evitó las incrustaciones asociadas con el calentamiento y redujo la cantidad de limpieza postformado requerida antes de la siguiente operación de fabricación.
La máquina trefiladora de expansión automática puede diseñarse para acero al carbono, acero aleado, acero inoxidable, cobre, aluminio, titanio, aleaciones de níquel y otros metales adecuados. La selección de materiales es importante porque las aleaciones de alta resistencia o baja ductilidad pueden requerir una menor expansión por pasada y condiciones de herramientas más controladas.
Un sistema típico de la serie FR incluye el cilindro hidráulico principal, la unidad de potencia hidráulica, el carro de tracción, la disposición de sujeción de tuberías, el conjunto de mandril de expansión, el sistema de control PLC, la HMI, el gabinete eléctrico, las válvulas hidráulicas y la estructura de la máquina requerida.
Las herramientas son específicas de la aplicación.El mandril no se puede seleccionar únicamente en función del tonelaje de la máquina. Su diámetro de trabajo, perfil, longitud, material y estado de la superficie deben corresponder a las especificaciones de la tubería. Mandriles especiales, herramientas de múltiples pasadas, herramientas de expansión de extremos de tuberías, sistemas de alimentación y carga o descarga automática se pueden cotizar por separado cuando sea necesario.
FangRong fabrica el equipo a través de sus instalaciones de producción de Dongguan y Yangjiang. El proceso de fabricación cubre revisión de ingeniería, inspección de componentes, mecanizado de precisión, montaje hidráulico, integración eléctrica, programación de PLC, alineación de máquinas y pruebas finales.
Ingeniería de pedidos:Las dimensiones de la tubería y los datos del material se revisan antes de finalizar la fuerza del cilindro, la geometría del mandril y la configuración hidráulica.
Inspección de componentes:Los componentes hidráulicos y mecánicos clave se revisan antes del montaje.
Mecanizado de precisión:Los orificios de los cilindros y los componentes del mandril se mecanizan según los requisitos dimensionales especificados.
Pruebas hidráulicas:Los circuitos hidráulicos, válvulas y cilindros se prueban de presión antes de la integración final.
Alineación:Se revisan el carro de tracción, el sistema de guía, el cilindro y la línea central de la tubería porque la desalineación puede afectar los resultados de expansión de tuberías largas.
Pruebas funcionales:La máquina se opera antes del envío. Cuando se suministran muestras de tuberías del cliente, se pueden realizar pruebas de expansión reales para verificar el proceso propuesto.
Inspección final:Las fugas hidráulicas, la estabilidad de la presión, la seguridad eléctrica, el movimiento de la máquina y las dimensiones de la tubería terminada se verifican de acuerdo con los requisitos de inspección acordados.
Norma Norma ISO 9001:2015— Sistema de gestión de la calidad que abarque las actividades pertinentes de diseño, fabricación, instalación y servicio. Certificado nº UQ231211R1.
Marcado CE— Los modelos FR estándar se suministran para los requisitos aplicables del mercado europeo con medidas de seguridad de la maquinaria incorporadas en el diseño de la máquina. La documentación de conformidad aplicable debe confirmarse con la configuración final de la máquina y los requisitos del mercado de destino.
Inspección SGS— La inspección por parte de terceros se puede organizar de acuerdo con el alcance de la inspección del cliente y los requisitos del contrato.
Tecnologías patentadas— FangRong informa 32 patentes de invención y más de 100 patentes de modelos de utilidad que cubren tecnologías utilizadas en sus equipos de conformado de metales.
Cantidad mínima de pedido:1 máquina/juego completo para equipos estándar de la serie FR. Líneas de producción especiales, proyectos de múltiples máquinas y herramientas personalizadas se cotizan según el alcance del proyecto.
Precios por niveles:Debido a que las máquinas FR-10T a FR-500T difieren sustancialmente en potencia hidráulica, tamaño de cilindro, herramientas y automatización, los precios se cotizan por modelo y configuración en lugar de utilizar un precio unitario universal. Para pedidos de varias máquinas, la cotización debe indicar claramente el rango de cantidad y el precio unitario correspondiente, por ejemplo:1 juego / 2–4 juegos / 5+ juegos. El cuadro final cantidad-precio se confirma en la cotización comercial.
Términos FOB:Los precios FOB están disponibles según el puerto de envío acordado en China. La cotización debe especificar exactamentePuerto FOB, como el puerto de Shanghai o el puerto de Shenzhen, junto con la configuración de la máquina, el alcance del embalaje y la cantidad de envío. El transporte terrestre al puerto designado está incluido o excluido según la cotización final de Incoterms.
Plazo de entrega de pedido estándar:Los modelos FR-10T a FR-100T normalmente requieren30–60 díasdespués de recibir el anticipo acordado y la confirmación técnica. Los modelos FR-200T a FR-500T normalmente requieren90-120 díasdebido a sus sistemas hidráulicos, cilindros, estructuras y requisitos de prueba más grandes.
Orden acelerada:Se puede evaluar un cronograma de producción acelerado para proyectos urgentes sujeto a la capacidad actual del taller, la disponibilidad de componentes y la configuración requerida. Una fecha de entrega acelerada se confirma sólo después de la revisión de ingeniería y la programación de producción; no debe asumirse a partir del plazo de entrega estándar.
Pago:Los términos comerciales estándar sonDepósito del 30% con confirmación del pedido y saldo del 70% antes del envío después de las pruebas de aceptación en fábrica, salvo pacto en contrario en el contrato de compraventa.
Garantía:12 meses desde la puesta en servicio en las condiciones de garantía acordadas.
FangRong puede proporcionar dibujos de cimientos, diseños de pernos de anclaje, orientación para la instalación, soporte para la puesta en marcha y capacitación de operadores. La capacitación estándar sobre puesta en servicio cubre la operación de la máquina, el reemplazo de mandriles, el mantenimiento hidráulico básico y el diagnóstico de fallas comunes.
Para instalaciones en el extranjero, el alcance del servicio requerido debe acordarse antes del envío. La solución de problemas remota está disponible para problemas operativos de rutina, mientras que se puede organizar soporte de ingeniería en sitio para proyectos que requieren supervisión de instalación o puesta en servicio.
Una máquina de estirado en frío convencional normalmente reduce el diámetro exterior y el espesor de la pared. Una máquina trefiladora de expansión tira de un mandril de expansión a través de la tubería para aumentar el diámetro interno. La elección correcta depende de si el problema de producción es un diámetro exterior sobredimensionado o un orificio interno de tamaño insuficiente.
El tonelaje de la máquina debe calcularse a partir de la calidad del material, el espesor de la pared, el diámetro inicial, el diámetro objetivo, la expansión por pasada, la longitud de la tubería y el diseño de las herramientas. El diámetro exterior de la tubería por sí solo no es suficiente para seleccionar la máquina. Envíe estos parámetros para un cálculo de fuerza antes de realizar el pedido.
No existe un porcentaje de expansión universal para cada tubería. Las aplicaciones de acero al carbono suelen utilizar un aumento de diámetro de aproximadamente entre un 5% y un 15% por pasada, pero el valor permitido depende de la ductilidad del material, el espesor de la pared, el diámetro inicial, la lubricación y la precisión dimensional requerida. Los materiales con ductilidad limitada pueden requerir incrementos más pequeños y pasadas múltiples.
Sí, la expansión interna controlada puede corregir secciones de tubería deformadas adecuadas. La cantidad de corrección depende de la ovalidad original, el espesor de la pared, la resistencia del material y el diseño del mandril. La deformación severa puede requerir una operación de enderezado o preformado por separado antes de la expansión.
No. El proceso de expansión de la serie FR está diseñado como una operación de trabajo en frío. Esto evita las incrustaciones y la oxidación asociadas con el calentamiento, pero la expansión en frío también aumenta la deformación del material y el endurecimiento por trabajo. Por lo tanto, para aleaciones difíciles o relaciones de expansión grandes, el proceso debe validarse antes de la producción en masa.
Sí, siempre que las especificaciones de la tubería permanezcan dentro de la fuerza calculada y el rango dimensional de la máquina. Los diferentes tamaños normalmente requieren mandriles o herramientas correspondientes. Una línea de producción de varios tamaños debe diseñarse en torno al rango de tamaño de tubería real en lugar de asumir que un mandril estándar puede cubrir todos los productos.
Proporcione el material de la tubería, la construcción soldada o sin costura, el diámetro exterior, el diámetro interior inicial, el diámetro interior objetivo, el espesor de la pared, la longitud de la tubería, la expansión requerida por pasada, la cantidad de producción, el suministro de energía, el país de destino y el cronograma de entrega preferido. Se recomiendan dibujos o muestras de tuberías para herramientas personalizadas.
El paquete estándar de la máquina incluye el sistema hidráulico principal, el mecanismo de tracción, el sistema de control, la estructura de la máquina y el equipo estándar necesario para su funcionamiento. Los mandriles para aplicaciones específicas, abrazaderas especiales, sistemas automáticos de carga y descarga, carreras extendidas y otras herramientas personalizadas se cotizan de acuerdo con las especificaciones de la tubería.
Las máquinas estándar FR-10T a FR-100T generalmente requieren de 30 a 60 días, mientras que las máquinas FR-200T a FR-500T generalmente requieren de 90 a 120 días después de la confirmación técnica y comercial. Se puede evaluar un cronograma acelerado para proyectos urgentes de acuerdo con la capacidad de producción y la disponibilidad de componentes.
Sí. Para aplicaciones donde la fuerza de expansión, la recuperación dimensional o el uso de herramientas de múltiples pasadas son inciertos, el suministro de muestras de tuberías representativas o datos dimensionales completos permite al equipo de ingeniería evaluar el proceso antes de la configuración final de la máquina. Esto es particularmente útil para aleaciones de alta resistencia, grandes relaciones de expansión y conformado personalizado de extremos de tuberías.
Sí. Se encuentran disponibles planos de cimentación, guías de instalación, puesta en servicio y capacitación para operadores. También se puede organizar soporte de ingeniería en sitio cuando lo requiera el proyecto.
El período de garantía estándar es12 meses desde la puesta en servicio, sujeto a los términos de garantía acordados. Se pueden suministrar repuestos y soporte técnico después del período de garantía.
Sí. La personalización puede incluir carrera de expansión, geometría del mandril, sujeción de tuberías, herramientas de múltiples pasadas, configuración hidráulica, sistemas de alimentación y descarga, secuencias de PLC e integración automática de la línea de producción. La personalización debe basarse en las dimensiones reales de las tuberías y los objetivos de producción y no sólo en el tonelaje nominal de la máquina.
DIRECCIÓN
NO.163, Shatong Road, segunda zona industrial de Shabu, ciudad de Dalang, ciudad de Dongguan, Guangdong, China
Teléfono
Correo electrónico