Whatsapp
Ofrecemos una amplia gama de equipos de procesamiento de metales de precisión, que incluyen máquinas enderezadoras, estiradoras en frío, apuntadoras, biseladoras, cortadoras, laminadoras de roscas y matrices de trefilado, diseñadas para materiales de tubos, barras y alambres en diversas industrias.
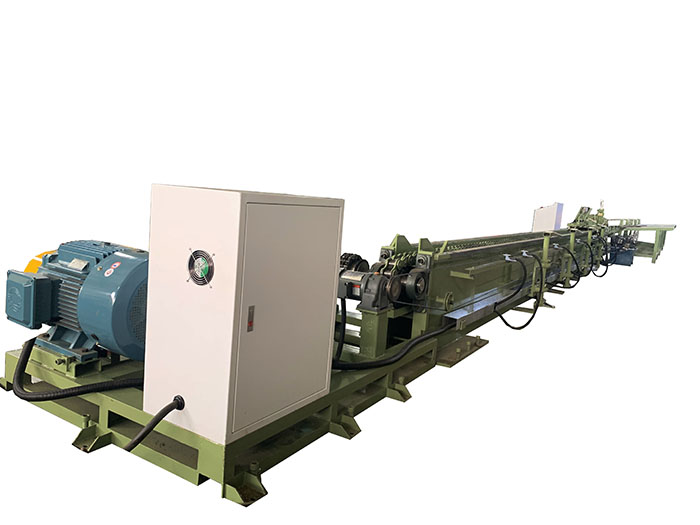
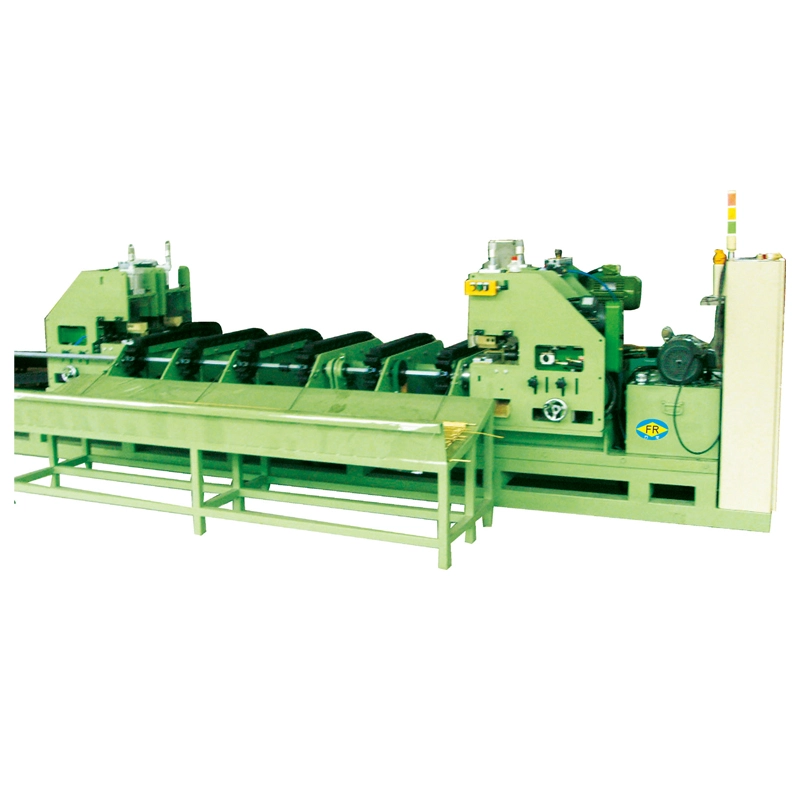
ElMáquina automática de dibujo con empujador de puntoselimina la punta de la barra mediante el uso de uncabezal de empuje hidráulicopara alimentar la barra de tamaño completo a través del troquel antes de que el cilindro principal se haga cargo. Esto reducePérdida de material, herramientas y manipulación.. Los modelos FR-5T a FR-200T proporcionanFuerza de tracción de 5 a 200 toneladasyFuerza de empuje de 10 a 300 toneladasparaØ13–100mmverja. Adecuado para acero al carbono, acero aleado, acero inoxidable, cobre y aluminio.
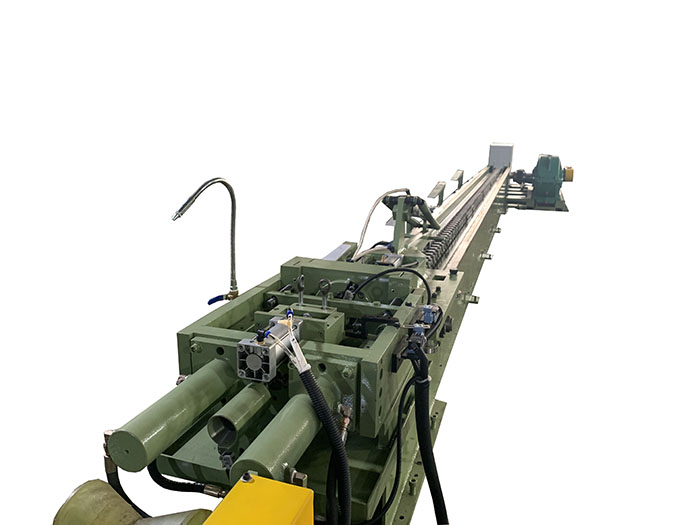
ElMáquina automática de dibujo con empujador de puntoses una máquina hidráulica de estirado en frío diseñada para la producción de barras donde el apuntado convencional genera pérdida de material, manipulación adicional o un cuello de botella antes del estirado. En lugar de reducir el extremo de la barra con una máquina apuntadora separada, el cabezal de empuje hidráulico trasero empuja la barra sin punta a través del troquel hasta que el extremo delantero ingresa al carro de estiramiento. Luego, el carro se hace cargo y tira de la barra a través del troquel.
Esta disposición de empujar y dibujar es particularmente útil parabarras cortas, producción de barras de precisión en gran volumen y materiales que son difíciles o costosos de apuntar. Las máquinas de la serie FangRong FR están disponibles desde 5T hasta 200T, cubriendo barras redondas sólidas desde aproximadamente Ø13 hasta Ø100 mm. El trefilado de tubos también se puede configurar con mandriles y herramientas adecuados.
ElLa máquina de dibujo con empujador de puntas elimina este cuello de botella. La barra sin punta se empuja directamente dentro de la matriz y el carro de trefilado se hace cargo después de que emerge el extremo frontal. Esto es más valioso cuando el rendimiento del material y el tiempo de manipulación importan más que simplemente maximizar la velocidad de estirado.
Situación típica de producción:Un productor de sujetadores que trabaja con barras cortas de aleación de acero puede perder una cantidad significativa de longitud utilizable durante el punzonado. Con un sistema de empujador de puntas, la barra puede ingresar al proceso de embutición sin primero mecanizar o estampar su extremo, lo que permite que una mayor cantidad de la barra comprada permanezca disponible para el embutición en frío posterior.
1. Cargando:La barra sin punta se coloca en la rejilla de alimentación y se alinea con el troquel.
2. Empuje hidráulico:El cabezal de empuje trasero sujeta la barra y la empuja hacia adelante a través del troquel. Esta fuerza inicial es importante porque la barra no ha sido puntiaguda y por tanto encuentra mayor resistencia al entrar en el troquel.
3. Adquisición del transporte:Cuando el extremo frontal reducido emerge de la matriz, el carro de embutición principal agarra la barra.
4. Dibujo continuo:El cabezal de empuje se libera o regresa mientras el cilindro hidráulico principal tira de la barra a través del troquel hasta obtener la longitud de embutición requerida.
5. Devolución y descarga:Después del estirado, el carro regresa y la barra terminada se descarga para la siguiente operación.
Los controles PLC y HMI coordinan la secuencia de empuje, sujeción, extracción y retorno. La fuerza de empuje exacta, la fuerza de estiramiento, la carrera y la configuración de la matriz se seleccionan de acuerdo con el diámetro inicial, el diámetro final, la calidad del material y el programa de reducción.
El cabezal de empuje hidráulico trasero permite que una barra sin punta entre en el troquel, eliminando la necesidad de una operación de apuntado por separado. Esto es más importante para las plantas que procesan barras cortas o aleaciones costosas, donde la pérdida de material en cada extremo de la barra afecta directamente el rendimiento.
Ejemplo de producción:Un productor de rodillos de rodamiento que utiliza piezas cortas de aleación de acero puede retener una longitud de barra más utilizable en lugar de quitar una sección puntiaguda antes del embutición. El beneficio económico depende de la longitud de la barra y de la cantidad normalmente eliminada durante el repunte, por lo que debe calcularse a partir de datos de producción reales en lugar de asumirse como un porcentaje fijo.
El apuntado convencional elimina parte del extremo de la barra o deja una sección reducida que luego puede cortarse. El proceso de empuje de puntos evita este paso de preparación. Cuanto más corta sea la barra y mayor sea su valor material, más importante será esta característica.
Para barras largas, el porcentaje de ahorro al eliminar un extremo puntiagudo puede ser relativamente pequeño. Sin embargo, para piezas cortas de precisión, los mismos 100-300 mm de material pueden representar un porcentaje mucho mayor de la pieza terminada.
El cabezal de empuje proporciona la fuerza necesaria para hacer pasar la barra sin punta a través del troquel, mientras que el cilindro de estirado principal proporciona la fuerza para la carrera de estirado restante. La capacidad del cabezal de empuje se selecciona según la resistencia a la entrada del troquel, la resistencia del material, el diámetro y la reducción, en lugar de simplemente coincidir con el tonelaje del dibujo principal.
Por qué esto es importante:Una máquina trefiladora automática con empujador de puntas puede tener un tonelaje nominal de trefilado suficiente, pero aún así ser inadecuada si la fuerza de empuje inicial es insuficiente para una aleación dura o una reducción grande. Por lo tanto, FangRong calcula los requisitos de empuje y dibujo a partir del material y las dimensiones reales del cliente.
Un portatroqueles modular reduce el tiempo de cambio de herramientas cuando se procesan diferentes diámetros de barra en la misma máquina. Esto es especialmente útil para talleres y plantas que producen varios tamaños en un turno. Si una línea produce solo un diámetro continuamente, el cambio rápido de herramientas es menos crítico que la vida útil correcta del dado y la selección de la fuerza de embutición.
La fuerza y velocidad hidráulicas se pueden ajustar según el material y el programa de paso. Esto permite a los operadores evitar el uso de fuerza excesiva en materiales relativamente blandos y al mismo tiempo mantener suficiente fuerza para acero inoxidable, acero aleado u otros materiales de alta resistencia.
En la producción de ejes de precisión, las condiciones de trefilado controladas ayudan a reducir las cargas repentinas y los daños superficiales. La rectitud final y la precisión dimensional aún dependen del diseño de la matriz, la condición de la barra entrante, el programa de pasadas y el proceso de enderezamiento posterior.
El PLC controla la secuencia entre el movimiento del cabezal de empuje, el agarre, la entrada de la matriz, la sujeción del carro, el estirado y el retorno. Los operadores pueden configurar y monitorear parámetros clave del proceso a través de la HMI.
Esto es más útil cuando la misma máquina procesa diferentes materiales o tamaños. Para una línea de un solo producto, el control de secuencia automatizado reduce principalmente la intervención del operador y ayuda a mantener repetible el proceso establecido.
La configuración estándar de la serie FR está destinada a barras redondas macizas. El trefilado de tubos es posible con mandriles, tapones y matrices adecuados. Las aplicaciones de los tubos deben confirmarse durante la ingeniería porque el espesor de la pared, el tipo de mandril y los requisitos de lubricación afectan la fuerza de trefilado y las herramientas requeridas.
Se debe seleccionar el modelo correcto entre losdiámetro inicial, diámetro final, resistencia del material, reducción de área y producción requerida. El tonelaje nominal por sí solo no es suficiente para la selección de la máquina.
| Modelo | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| Capacidad de dibujo (toneladas) | 5 | 10 | 20 | 30 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 |
| Cabezal de empuje hidráulico (toneladas) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| Cilindro de empuje | ø63×200 mm | ø80×200 mm | ø100×200 mm | ø125×200 mm | ø150×300 mm | ø160×700 mm | ø180×300 mm | ø200×300 mm | ø220×300 mm | ø250×300 mm | ø280×300 mm | ø300×300 mm |
| Potencia de la bomba de aceite (kW) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Rango de diámetro de barra (mm) | 13-20 | 15-30 | 15-50 | 20-50 | 25-55 | 30-60 | 30-65 | 35-70 | 35-75 | 40-80 | 45-90 | 50-100 |
| Potencia del motor principal (kW) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
Longitud de dibujo estándar:10 metros. Se pueden diseñar longitudes de dibujo personalizadas de acuerdo con el diseño de producción del cliente.
Importante:El rango de diámetro que se muestra arriba es el rango de barras aplicable de la máquina, no es una garantía de que cada material pueda extraerse desde el diámetro inicial más grande hasta todos los diámetros finales posibles en una sola pasada. El programa de pasadas real debe comprobarse con respecto a la resistencia del material, la reducción por pasada, la geometría del troquel y la lubricación.
Se utiliza para barras suministradas a líneas de partida en frío para pernos, espárragos, tornillos, pasadores y componentes similares. El diseño de empujador de puntas es particularmente útil cuando los espacios en blanco cortos crean un alto porcentaje de restos de puntas.
Escenario del cliente:Un productor de sujetadores que reemplace una secuencia separada de apuntar y estirar puede usar el FR-30T para combinar la entrada de matriz y el estirado en un ciclo de máquina, reduciendo el manejo intermedio antes del estampado en frío.
Adecuado para barras de precisión utilizadas para ejes de dirección, varillas de actuador, componentes de válvulas y otras piezas torneadas o mecanizadas. Los parámetros importantes son la fuerza de estirado, la tolerancia del diámetro, la condición de la superficie y la capacidad de mantener un programa de pasadas estable.
Escenario del cliente:Un proveedor de automóviles que extrae barras de aleación de acero para componentes de dirección puede utilizar una configuración FR-100T en la que la eliminación de los extremos puntiagudos mejora la utilización del material antes del mecanizado.
El trefilado puede proporcionar un diámetro controlado y una mejor condición de la superficie antes del posterior esmerilado, pelado o acabado. Sin embargo, para aplicaciones de rodamientos, el embutición por sí solo no reemplaza los requisitos dimensionales y de superficie del proceso de rectificado final.
Escenario del cliente:Un productor de rodamientos puede utilizar el FR-50T para espacios en blanco de rodillos donde el embutido estable reduce la cantidad de material que debe eliminarse posteriormente durante el acabado.
Los aceros para herramientas de alta resistencia requieren una mayor fuerza de trefilado y un control cuidadoso de la reducción por pasada. Por lo tanto, la máquina debe seleccionarse a partir de la resistencia real del material y de los cálculos del programa de pasadas en lugar de basarse únicamente en el diámetro.
Escenario del cliente:Un procesador de acero para herramientas que extrae varillas de acero de alta velocidad puede utilizar un modelo FR de mayor capacidad cuando la resistencia a la deformación excede el rango práctico de bancos de tracción más pequeños.
El acero inoxidable, el titanio, las aleaciones de níquel y otros materiales de alto valor pueden beneficiarse de la eliminación de la operación de puntería por separado. El beneficio es especialmente relevante cuando el material es caro o el extremo de la barra es difícil de preparar de manera consistente.
Escenario del cliente:Para la producción de barras de titanio, evitar el punzonado mecánico convencional puede simplificar el proceso de preparación inicial y reducir la manipulación del material antes del estirado en frío.
La máquina trefiladora automática con empujador de puntas se puede configurar para aplicaciones de barras de cobre y aluminio donde se requiere un trefilado controlado para reducir las dimensiones o mejorar la superficie. Es posible que los materiales más blandos no requieran la máxima fuerza de empuje disponible, por lo que seleccionar un modelo más pequeño puede reducir la energía instalada innecesaria.
Envíe la siguiente información antes de solicitar una cotización:
Material:grado, resistencia a la tracción o límite elástico y condición del tratamiento térmico.
Tamaño inicial:diámetro exterior y longitud de la barra.
Tamaño terminado:diámetro objetivo y tolerancia dimensional.
Reducción:reducción del área requerida y número de pasadas de dibujo.
Producción:piezas requeridas por hora o toneladas por turno.
Formato del producto:barra o tubo macizo.
Automatización:Carga manual o alimentación, corte, enderezamiento y apilado automático.
Estos detalles permiten verificar la fuerza de trefilado, la fuerza de empuje, la configuración del troquel y el ciclo de la máquina antes de cotizar. No se debe seleccionar una máquina sólo porque su tonelaje nominal sea superior al modelo de otro proveedor.
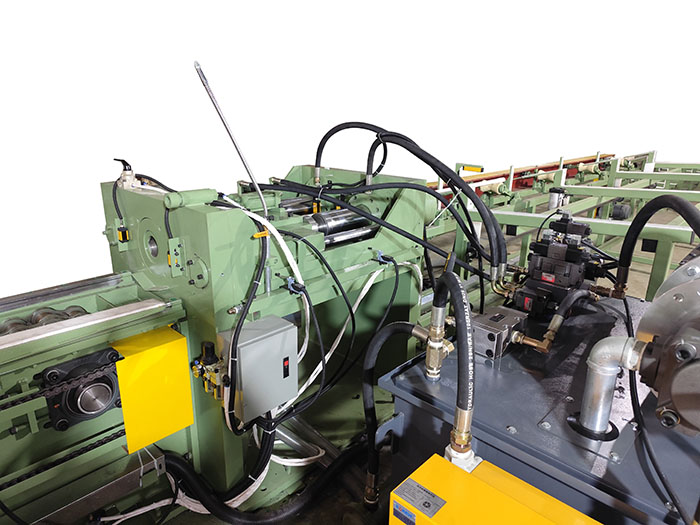
Un paquete estándar de máquina trefiladora automática con empujador de puntas normalmente incluye elbastidor del banco de dibujo, sistema de trefilado hidráulico, cabezal de empuje hidráulico, carro de trefilado, portamatriz, unidad de potencia hidráulica, gabinete de control eléctrico, PLC y HMI. Las herramientas estándar se suministran según la configuración acordada; Los troqueles de producción para dimensiones específicas del cliente deben confirmarse por separado en la cotización.
El equipo opcional puede incluir sistemas automáticos de alimentación, medición de barras, corte, enderezamiento, descarga y apilado. El alcance final debe constar punto por punto en la cotización comercial para que el cliente sepa exactamente lo que llegará a fábrica.
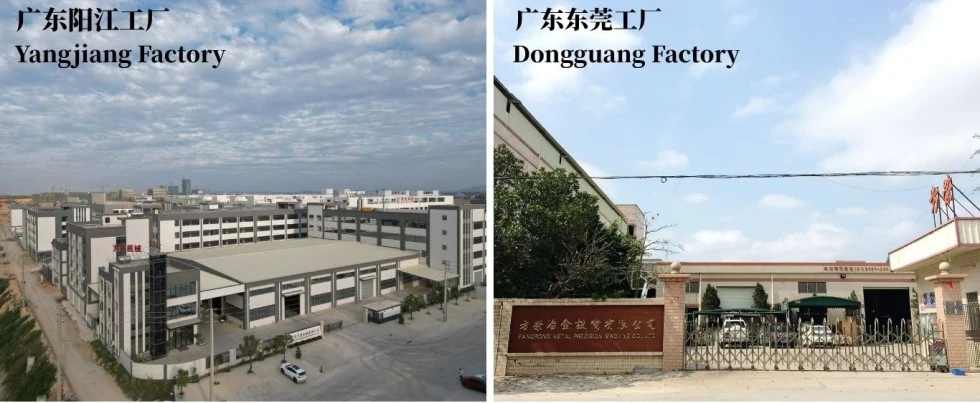
FangRong fabrica equipos de trefilado en frío desde 1998. La producción se lleva a cabo en instalaciones en Dongguan y Yangjiang y abarca mecanizado, ensamblaje hidráulico, integración eléctrica y pruebas de máquinas.
Alineación mecánica:Se verifica que los rieles guía, el carro de tracción y el portamatriz estén alineados correctamente antes del ensamblaje final.
Sistema hidráulico:Durante la puesta en servicio se comprueban la estabilidad de la presión, el movimiento del cilindro y las fugas.
Sistema eléctrico:Se prueban la secuencia del PLC, las funciones HMI, los sensores y los circuitos de seguridad.
Rendimiento de dibujo:Cuando hay material del cliente disponible, se pueden procesar barras de muestra para verificar la secuencia de empuje y extracción y los parámetros de proceso acordados.
Esta prueba es más útil que una simple demostración sin carga porque la fuerza de estiramiento real depende del material, el diámetro inicial, la reducción y las herramientas del cliente.
1. Revisión de ingeniería:Las dimensiones de las barras, el material, los requisitos de reducción y automatización se revisan antes de la fabricación.
2. Inspección de componentes:Los principales componentes estructurales, hidráulicos y de transmisión se inspeccionan según los requisitos de producción.
3. Mecanizado de precisión:Los cilindros y los componentes mecánicos se mecanizan y acaban de acuerdo con sus tolerancias funcionales.
4. Montaje mecánico:El marco, el sistema de guía, el cabezal de empuje, el carro de tracción y el portamatriz están ensamblados y alineados.
5. Integración hidráulica y eléctrica:Se conectan y ponen en marcha cilindros, válvulas, bombas, sensores, PLC y HMI.
6. Pruebas funcionales:Las secuencias de empuje, sujeción, extracción y retorno se prueban antes del envío.
7. Inspección final:Se comprueba la presión hidráulica, la seguridad eléctrica, las dimensiones de la máquina y la configuración acordada.
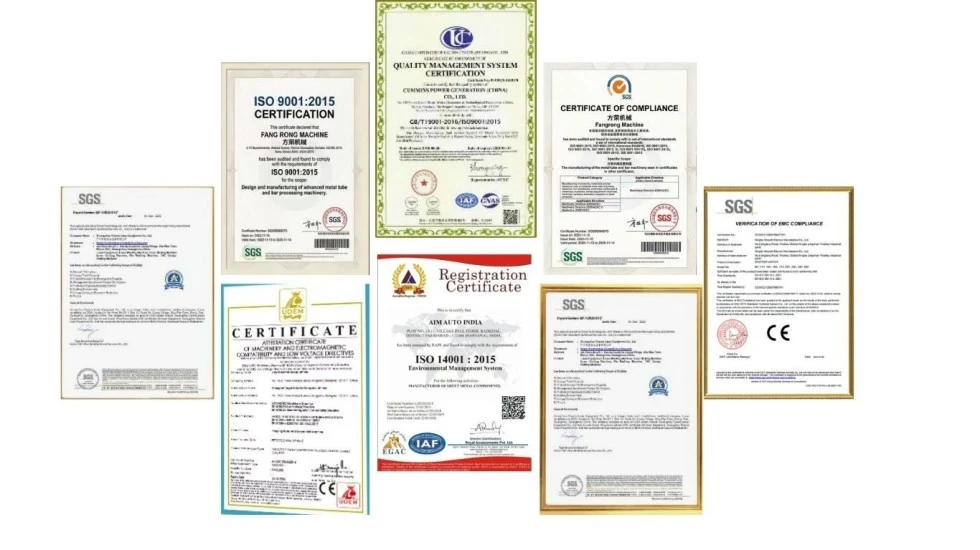
Norma Norma ISO 9001:2015:Sistema de gestión de calidad que cubre procesos relevantes de diseño, fabricación y servicio. Certificado nº UQ231211R1.
Marcado CE:Disponible para configuraciones de máquina estándar diseñadas para los requisitos de maquinaria europeos aplicables. Se debe confirmar la documentación de conformidad y las normas aplicables para la configuración exacta de la máquina suministrada.
Seguridad de la maquinaria:El diseño de seguridad de la máquina puede incorporar circuitos de parada de emergencia, guardas, enclavamientos y otros dispositivos de protección requeridos por la evaluación de riesgos de la maquinaria aplicable.
Inspección SGS:Se puede organizar una inspección por parte de terceros cuando así lo requiera el contrato de compra.
Importante:CE no es lo mismo que la certificación UL. Si la máquina se va a instalar en los Estados Unidos o Canadá y el proyecto requiere certificación o componentes eléctricos listados por UL/CSA, esto se debe especificar antes de la producción para que el gabinete eléctrico y los componentes se puedan configurar en consecuencia.
Cantidad mínima de pedido:1 máquina completa.
| Cantidad de pedido | Base de precios | Acuerdo comercial típico |
| 1 máquina | Precio cotizado estándar | Para líneas de producción individuales o proyectos de prueba. |
| 2-4 máquinas | Cotización de cantidad de proyecto | Adecuado para expansión multilínea; Se puede negociar descuento por cantidad. |
| 5+ máquinas | Cotización de volumen | El precio final depende de la combinación de modelos, la automatización y el calendario de entrega. |
Plazo de entrega de pedido estándar:aproximadamente entre 30 y 60 días después de la confirmación técnica, la confirmación del contrato y la recepción del depósito acordado. Las máquinas o sistemas grandes con automatización integrada pueden requerir un tiempo de producción más prolongado.
Orden acelerada:Se puede evaluar un cronograma acelerado de acuerdo con la capacidad actual de la fábrica, el modelo de máquina y la disponibilidad de componentes. El plazo de entrega acelerado debe confirmarse por escrito antes de realizar el pedido en lugar de presentarse como una garantía fija.
Pago:un acuerdo típico es un depósito del 30% después de la confirmación del pedido y un saldo del 70% antes del envío después de la prueba de aceptación en fábrica acordada. Los términos finales están sujetos al contrato de venta.
Garantía:12 meses desde la puesta en servicio en las condiciones de garantía acordadas.
La máquina trefiladora automática con empujador de puntas está preparada para su envío de exportación con un embalaje protector adecuado, protección contra la corrosión para las superficies mecanizadas expuestas y disposiciones de embalaje basadas en las dimensiones de la máquina y el método de envío. Los bancos de tiro grandes pueden requerir envío seccional dependiendo de los límites del contenedor y el acceso al sitio.
Antes del envío, el cliente debe confirmarDimensiones de entrada a la fábrica, requisitos de cimentación, capacidad de elevación, suministro eléctrico y equipo de descarga.. Proporcionar estos detalles antes de la producción ayuda a evitar retrasos en la instalación después de la llegada.
La principal ventaja es que no es necesario apuntar mecánicamente el extremo de la barra antes de estirarlo. El cabezal de empuje hidráulico trasero empuja la barra sin punta a través de la matriz hasta que emerge el extremo delantero, después de lo cual el carro de tracción la agarra y la tira. Esto puede reducir la pérdida de material y eliminar una operación de punzonado separada, lo cual es especialmente útil para la producción de barras de gran volumen donde, de otro modo, se desecharían entre 100 y 300 mm de material puntiagudo por barra.
Sí. La máquina trefiladora automática con empujador de puntas está diseñada específicamente para trefilar barras sin punteado previo convencional. Sin embargo, antes de confirmar la configuración se debe verificar el material de la pieza de trabajo, el diámetro inicial, la reducción por pasada, la geometría del troquel y la fuerza de estirado requerida. Las aleaciones muy duras o reducciones inusualmente grandes pueden requerir un diseño de matriz o un calendario de pases diferente.
La selección de la máquina no debe basarse únicamente en el diámetro de la barra. La fuerza de estirado requerida depende de la resistencia del material, los diámetros inicial y final, la reducción de la sección transversal, la fricción, el ángulo del troquel y la velocidad de estirado. Por ejemplo, una barra de acero al carbono de 50 mm y una barra de aleación de alta resistencia de 50 mm pueden requerir fuerzas de tracción significativamente diferentes. FangRong puede calcular las fuerzas de empuje y tracción requeridas a partir de los datos dimensionales y de material del cliente antes de recomendar un modelo FR.
La serie FR cubre aproximadamente barras redondas macizas de 13 a 100 mm, según el modelo. Las aplicaciones típicas incluyen acero al carbono, acero aleado, acero inoxidable, acero para cojinetes, acero para herramientas, cobre, aluminio y otros materiales adecuados para estirado en frío. Los tubos o perfiles especiales pueden requerir herramientas diferentes y deben evaluarse por separado antes de realizar el pedido.
El ahorro depende de la longitud original de la punta, la longitud de la barra, el diámetro, el material y el método de producción. Un proceso convencional puede eliminar entre 100 y 300 mm de cada barra para crear un extremo puntiagudo. Por lo tanto, eliminar este paso puede mejorar el rendimiento del material, pero el ahorro real debe calcularse a partir de las dimensiones de la barra del cliente y el margen de apuntamiento existente en lugar de asumirse como un porcentaje fijo.
No necesariamente. El estirado en frío puede mejorar la precisión dimensional y la condición de la superficie, pero no debe considerarse un sustituto del enderezamiento dedicado cuando se aplican requisitos estrictos de rectitud. Si el producto terminado requiere una rectitud controlada, la línea de producción se puede configurar con un proceso de enderezamiento separado después del estirado.
Antes de la cotización, el proveedor debe recibir la calidad del material, el diámetro inicial, el diámetro final, la longitud de trefilado requerida, la longitud de la barra, la producción requerida, la tolerancia dimensional objetivo, las pasadas de trefilado, si se conocen, y la fuente de alimentación de fábrica disponible. Las fotografías o muestras de la barra puntiaguda existente también pueden ayudar a determinar las condiciones de entrada del troquel y la configuración requerida del cabezal de empuje.
Una configuración estándar normalmente incluye la unidad de potencia hidráulica, el motor principal, el cabezal de empuje trasero, el cilindro y carro de trefilado, el portatroqueles, el sistema de control PLC y HMI y las herramientas estándar acordadas. El troquel exacto, los componentes eléctricos, el sistema automático de carga o descarga y otros equipos auxiliares deben confirmarse en la cotización técnica porque dependen del material, las dimensiones y los requisitos de automatización del cliente.
DIRECCIÓN
NO.163, Shatong Road, segunda zona industrial de Shabu, ciudad de Dalang, ciudad de Dongguan, Guangdong, China
Teléfono
Correo electrónico