Whatsapp
Ofrecemos una amplia gama de equipos de procesamiento de metales de precisión, que incluyen máquinas enderezadoras, estiradoras en frío, apuntadoras, biseladoras, cortadoras, laminadoras de roscas y matrices de trefilado, diseñadas para materiales de tubos, barras y alambres en diversas industrias.
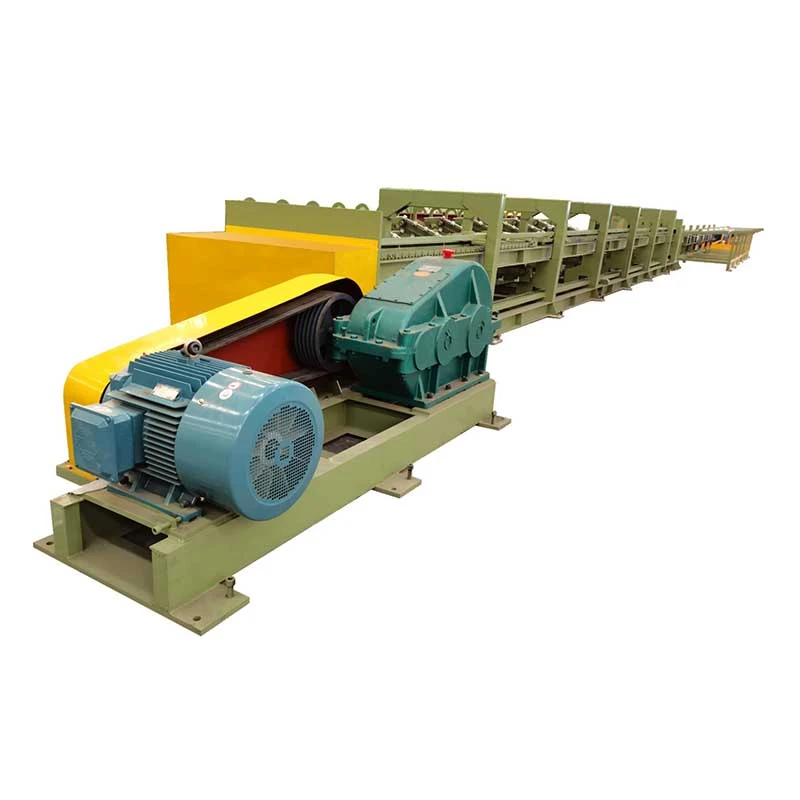
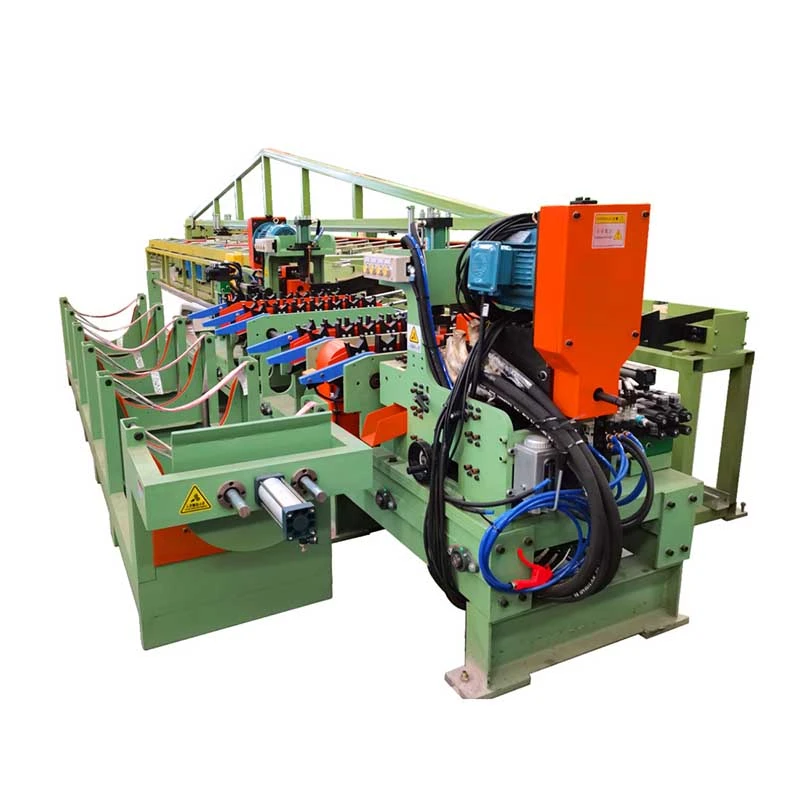
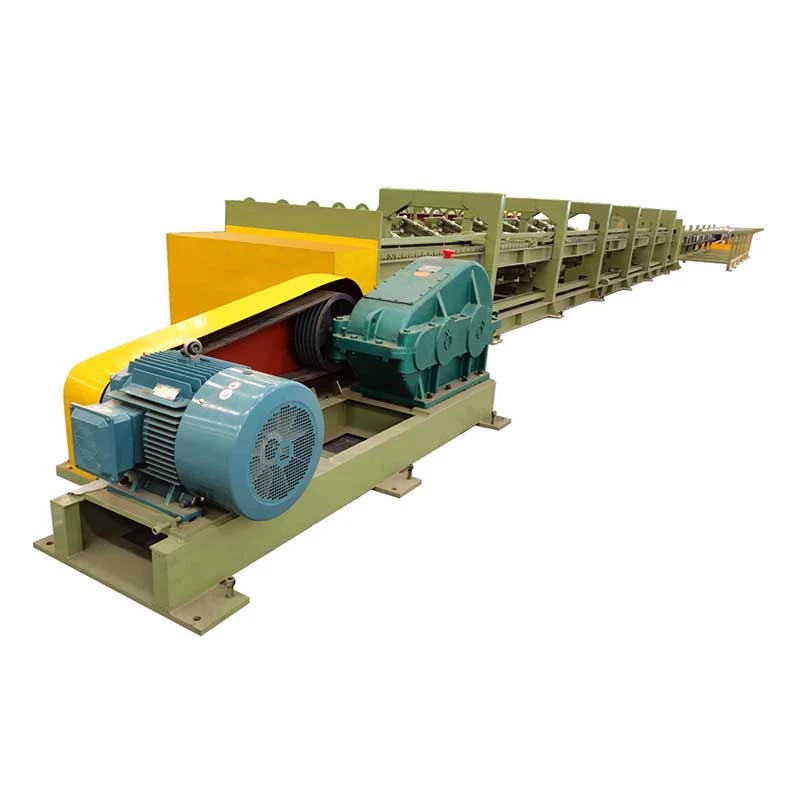
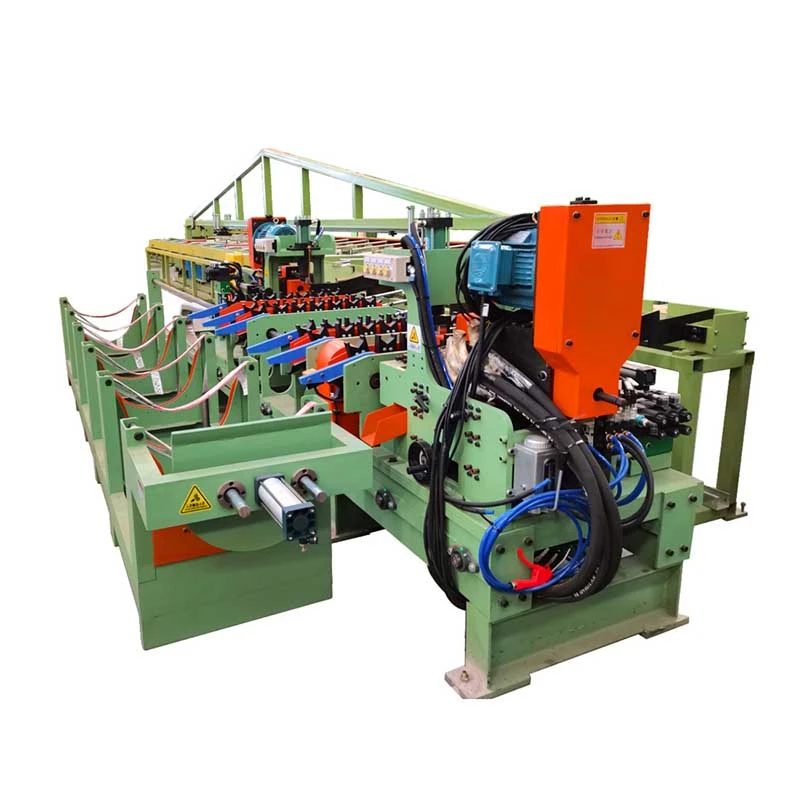
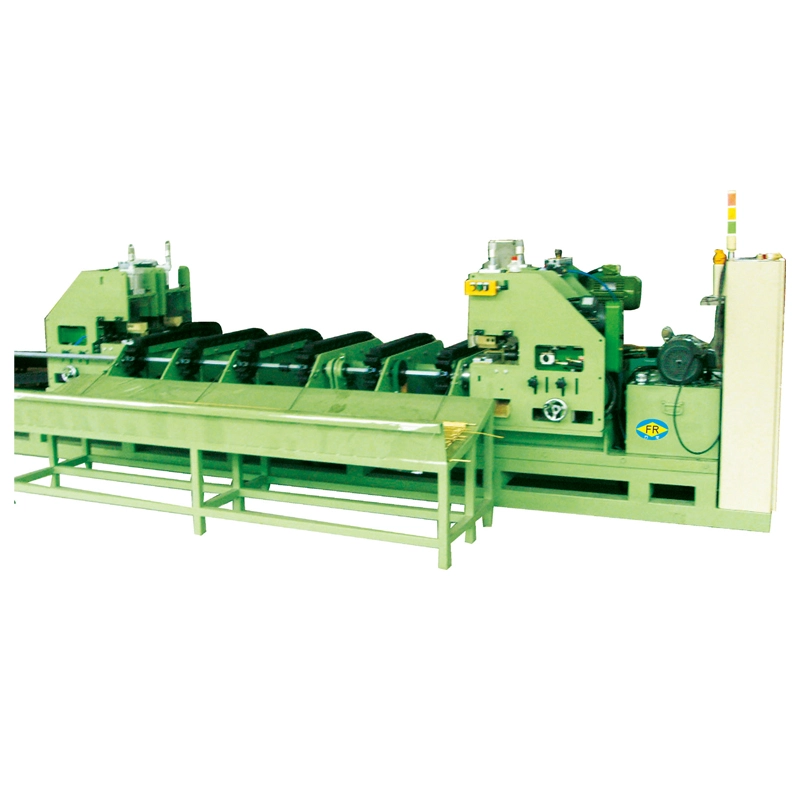
ElLínea automática de corte y biselado, enderezamiento, dibujo y apuntadointegra el apuntado, el estirado en frío, el enderezamiento, el corte y el biselado en un proceso automatizado. Con fuerzas de empuje hidráulicas de10 a 300 toneladasy capacidades de extracción de5 a 200 toneladas, procesa barras redondas macizas deØ13–100mm. La transferencia automatizada reduce la mano de obra, los daños por manipulación y los desperdicios, mientras que el control PLC centralizado respalda la producción y la trazabilidad constantes. Adecuado paraBarras de acero al carbono, acero aleado, acero inoxidable, cobre y aluminio.Se utiliza en sujetadores, ejes de automóviles, rodillos de rodamiento y componentes de precisión.
ElLínea automática de corte y biselado, enderezamiento, dibujo y apuntadoes un sistema completo de acabado de barras para fabricantes que necesitan convertir barras redondas en barras terminadas trefiladas, enderezadas, cortadas a medida y biseladas con una mínima manipulación manual. combinaPunzonado, estirado en frío, enderezado, corte de longitud fija y biselado de extremos.en una línea de producción en lugar de mover barras entre cinco máquinas independientes.
Esta configuración es particularmente útil cuando son importantes la calidad de la superficie, las dimensiones repetibles y la trazabilidad de la producción. Mover barras largas manualmente entre máquinas separadas puede provocar rayones, abolladuras, errores de orientación y una configuración inconsistente. Un sistema de transferencia integrado mantiene la barra en una ruta de proceso controlada desde la materia prima hasta el producto terminado.
FangRong construye la línea alrededor de sus máquinas de estirado en frío de empuje y estirado serie FR, con capacidades de estirado de5 a 200 toneladasy capacidades de cabezal de empuje hidráulico de10 a 300 toneladas. Las configuraciones estándar cubren barras redondas sólidas deØ13 a Ø100 mm. Dependiendo del material y la relación de reducción, la línea se puede configurar para acero al carbono, acero aleado, acero inoxidable, cobre, aluminio y aleaciones especiales seleccionadas.
Una línea de cinco estaciones no es automáticamente mejor que cinco máquinas individuales. La principal ventaja aparece cuando una misma barra debe pasar repetidamente por varias operaciones de acabado con un volumen de producción medio o alto.
Por ejemplo, unfabricante de sujetadores que produce barras estiradas para estampación en fríoEs posible que necesite un diámetro, una rectitud y una longitud de corte constantes antes de que el material entre en el proceso de encabezado. En esta situación, combinar el estirado, el enderezamiento y el corte reduce las cargas y descargas repetidas y mantiene constante la referencia de producción.
Para un taller que procesa muchos tamaños de barras no relacionados en lotes pequeños, las máquinas separadas pueden proporcionar más flexibilidad. La línea integrada se vuelve más atractiva cuandoEl diámetro de la barra, la calidad del material y la longitud del acabado se repiten con frecuencia.y el costo de la transferencia manual se vuelve significativo.
1. Señalando:La cabeza de la barra se reduce a un perfil cónico para que pueda entrar en el troquel de embutición. El método de apuntado requerido depende del diámetro inicial, la resistencia del material y la reducción del embutición. El apuntado es especialmente importante para barras duras o de gran diámetro donde el extremo delantero debe entrar en la matriz de manera confiable.
Solicitud del cliente:Al procesar barras de acero aleado para su posterior estirado en frío, la geometría constante del cabezal ayuda a evitar la entrada fallida del troquel y reduce la necesidad de que los operadores corrijan repetidamente la barra antes del estirado.
2. Estirado en frío por empuje y extracción:El cabezal de empuje hidráulico ayuda a la barra a través del troquel durante la etapa de entrada inicial. Una vez que ha pasado suficiente material a través de la matriz, el carro de trefilado sujeta el extremo reducido y completa el trazo de trefilado. Esta disposición es útil para barras más grandes o materiales de mayor resistencia donde la resistencia inicial a la entrada del troquel es considerable.
Parámetro que importa:El tonelaje de trefilado no debe seleccionarse únicamente a partir del diámetro de la barra. La resistencia del material, la reducción por pasada, la geometría del troquel, la lubricación y el diámetro objetivo afectan la fuerza de estirado requerida. Una máquina más grande no es necesariamente la mejor opción si el requisito de fuerza real es mucho menor.
3. Alisado en línea:Después del estirado, la barra pasa directamente a la sección de enderezamiento. Se pueden seleccionar configuraciones de varios o dos rodillos según el diámetro, el material y la rectitud requerida. El objetivo comúnmente especificado es≤0,3 mm/m, sujeto al material, la condición entrante y los requisitos del proceso final.
Solicitud del cliente:Para ejes de movimiento lineal y componentes de precisión, la rectitud es más importante que simplemente lograr el diámetro objetivo. Un proceso de enderezamiento en línea controlado puede reducir la cantidad de corrección secundaria requerida antes del mecanizado.
4. Corte de longitud fija:El PLC controla la posición de corte según la longitud terminada programada. El corte con sierra o cizalla se puede seleccionar según el material, el diámetro, la condición final requerida y la tasa de producción.
Parámetro que importa:Si las barras se suministran directamente para mecanizado CNC o cabezal en frío, la tolerancia de corte y la condición final pueden afectar la configuración posterior. Para la preparación de material en bruto, una tolerancia de corte extremadamente ajustada puede agregar costos sin proporcionar un beneficio práctico de producción.
5. Finalizar el biselado:Los extremos de las barras terminadas están achaflanados para eliminar los bordes afilados y preparar el material para su manipulación, montaje o mecanizado posterior. Se pueden configurar biselados internos, externos o combinados según el plano del cliente.
Solicitud del cliente:En la producción de ejes y sujetadores, un chaflán controlado puede mejorar la alimentación de componentes y reducir el riesgo de problemas relacionados con rebabas durante el ensamblaje o el mecanizado posterior.
Flujo completo de material:Barra en bruto → carga automática → apuntado → dibujo → enderezado → corte de longitud fija → biselado → apilado automático.
Demasiada transferencia manual:Cuando se separan cinco operaciones, las barras deben descargarse, alinearse y recargarse repetidamente. La transferencia automática reduce la manipulación entre estaciones y es particularmente valiosa para barras largas o superficies acabadas que se rayan fácilmente.
Rectitud aguas abajo inestable:El trefilado por sí solo no garantiza la rectitud final requerida por un proceso de mecanizado o montaje. Un alisador en línea proporciona una etapa de corrección dedicada inmediatamente después del estirado.
Longitudes terminadas inconsistentes:La medición y el corte manuales pueden crear variaciones entre lotes. El posicionamiento de longitud controlado por PLC le brinda al operador una referencia de producción repetible.
Registros de producción separados:Con máquinas independientes, el material puede transferirse entre diferentes órdenes de producción u operadores. El control centralizado permite gestionar los parámetros de embutición, enderezamiento, corte y biselado como una sola receta de producción.
Alto insumo de mano de obra:La línea integrada está diseñada para que un operador supervise el ciclo de producción en lugar de requerir un operador dedicado en cada estación. La dotación de personal real depende de los requisitos de carga, embalaje y automatización de la fábrica.
Producción integrada de cinco procesos:El refrentado, el trefilado, el enderezado, el corte y el biselado están conectados en una ruta de proceso. Esto es más valioso para la producción repetitiva donde se utiliza la misma secuencia continuamente.
Configuración push-draw:El cabezal de empuje hidráulico ayuda a superar la resistencia inicial a la entrada del troquel antes de que el carro de estirado principal se haga cargo. Esto se vuelve más importante a medida que aumenta el diámetro de la barra, la resistencia del material o la reducción del dibujo.
Gama de barras de Ø13–Ø100 mm:Los modelos FR disponibles cubren diferentes rangos de diámetro. La selección de un modelo debe basarse en el diámetro inicial real y la fuerza de estiramiento en lugar de simplemente elegir el rango de diámetro más grande disponible.
Alisado en línea:El enderezador se selecciona según el diámetro de la barra, el límite elástico del material, la condición del dibujo y la rectitud requerida. Para la preparación general del material, es posible que no sean necesarias especificaciones de rectitud extrema; En el caso de ejes y componentes de precisión, pueden afectar directamente los márgenes de mecanizado y las tasas de rechazo.
Corte automático:El ajuste de longitud controlado por PLC reduce la medición manual repetitiva. Las soluciones de sierra y cizalla se pueden evaluar según el material de la barra, el diámetro, la velocidad de producción y la calidad requerida del extremo cortado.
Chaflanado automático:Las dimensiones del chaflán se pueden especificar según los requisitos de mecanizado o montaje posteriores. La unidad de biselado debe dimensionarse junto con la estación de corte en lugar de tratarse como un accesorio independiente.
PLC y HMI centralizados:El sistema de control coordina la sincronización de la estación, la transferencia, los ciclos de trefilado, la longitud de corte y los enclavamientos de seguridad. La operación basada en recetas es útil cuando la misma fábrica procesa varias especificaciones de barras estándar.
Las siguientes especificaciones de la serie FR se refieren a la estación de extracción de núcleos. Los sistemas de apuntado, enderezado, corte, biselado y transferencia están diseñados de acuerdo con los requisitos del producto terminado.
| Modelo/Parámetro | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| Tonelaje del cabezal de empuje hidráulico (toneladas) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| Diámetro del cilindro × Carrera (mm) | φ63×200 | φ80×200 | φ100×200 | ø125×200 | ø150×300 | ø160×700 | ø180×300 | φ200×300 | φ220×300 | φ250×300 | φ280×300 | φ300×300 |
| Potencia de la bomba de aceite (kW) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Rango de material de la barra (mm) | 13–20 | 15–30 | 15–50 | 20–50 | 25–55 | 30–60 | 30–65 | 35–70 | 35–75 | 40–80 | 45–90 | 50-100 |
| Potencia del motor principal (kW) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
Importante:El tonelaje del cabezal de empuje hidráulico no es lo mismo que la capacidad de extracción. El modelo final debe seleccionarse a partir de la fuerza de estirado calculada para el material real, el diámetro inicial, el diámetro final, la relación de reducción y la condición de lubricación.
La longitud estándar del dibujo es de aproximadamente10 metros; Se pueden diseñar configuraciones de carrera más largas o especiales. Todos los modelos de esta tabla están destinados a barras redondas macizas.
Para barras de acero al carbono de pequeño diámetro:Un modelo FR más pequeño suele ser suficiente cuando la reducción y la resistencia del material dan como resultado una fuerza de tracción relativamente baja. El sobredimensionamiento del sistema hidráulico aumenta la inversión y los requisitos de energía sin mejorar necesariamente la calidad del producto.
Para acero inoxidable:La fuerza de extracción y el endurecimiento del trabajo se vuelven más importantes. El material del troquel, el método de lubricación, la reducción por pasada y la velocidad de estirado deben evaluarse junto con el tonelaje de la máquina.
Para barras grandes de acero aleado:La capacidad de empuje hidráulico y la rigidez estructural se vuelven críticas porque la entrada inicial del troquel puede requerir una fuerza sustancial. La selección del modelo debe basarse en un cálculo de fuerza de ingeniería en lugar de solo en el diámetro.
Para ejes de precisión:La máquina trefiladora es sólo una parte de la cadena de tolerancia. La capacidad de enderezamiento, la tolerancia de longitud de corte, las dimensiones del chaflán y la condición del material deben especificarse antes de realizar el pedido.
Para producción de gran volumen:La carga, transferencia y apilamiento automáticos se vuelven más importantes que simplemente aumentar la velocidad de dibujo. El objetivo de producción real debe evaluarse en barras terminadas por hora, incluido el tiempo de transferencia y corte.
La línea automática de apuntado, trefilado, enderezamiento, corte y biselado puede preparar barras trefiladas para pernos, espárragos, pasadores y otros componentes de cabezal en frío donde la consistencia del diámetro, la rectitud y la longitud de corte controlada afectan el proceso de conformado posterior.
Escenario de producción típico:Un productor de elementos de fijación que utilice calidades repetidas de acero al carbono o de aleación puede utilizar el apuntado y estirado automático seguido de enderezamiento y corte en línea, lo que reduce la manipulación repetida antes de que la barra entre en preparación para el cabezal en frío.
Las aplicaciones incluyen ejes, componentes de dirección, vástagos de pistón, componentes relacionados con válvulas y otros productos de barras de precisión.
Escenario de producción típico:Para un fabricante de ejes que suministra líneas de mecanizado CNC, el control automático de corte longitudinal puede reducir la medición manual antes del mecanizado, mientras que el enderezamiento ayuda a mantener un margen de mecanizado más consistente.
Para rodamientos de rodillos, ejes guía y productos similares, la rectitud y la consistencia dimensional suelen ser más importantes que simplemente lograr la máxima velocidad de estirado.
Escenario de producción típico:Un productor de componentes de rodamientos puede configurar la línea en torno a un diámetro repetible y una especificación de longitud final, lo que permite realizar el trefilado, el enderezamiento y el corte sin mover barras para separar las máquinas entre operaciones.
El titanio, las aleaciones a base de níquel y otras aleaciones especiales requieren una mayor atención a la fuerza de trefilado, el endurecimiento por trabajo, las herramientas, la lubricación y la protección de la superficie. Estas aplicaciones deben evaluarse utilizando calidades de materiales reales y programas de reducción antes de seleccionar la máquina.
Escenario de producción típico:Cuando una costosa barra de aleación debe mantener la integridad de la superficie a través de varias etapas de acabado, la transferencia automatizada reduce los puntos de contacto innecesarios y permite que los parámetros del proceso permanezcan vinculados al mismo orden de producción.
Las barras de acero rápido y de acero para herramientas pueden requerir altas fuerzas de embutición y un control cuidadoso de la deformación. Las estaciones integradas de corte y biselado son útiles cuando las piezas terminadas se suministran directamente a las operaciones de mecanizado.
Escenario de producción típico:Un procesador de acero para herramientas que produzca longitudes repetidas en blanco puede eliminar una operación de desbarbado posterior al corte por separado cuando se incorpora el chaflán requerido a la línea.
El cobre y el aluminio tienen requisitos de superficie y deformación diferentes a los del acero. Por lo tanto, la geometría del troquel, la lubricación y la presión de enderezamiento deben configurarse para la aleación específica en lugar de copiarse de una configuración de barra de acero.
Escenario de producción típico:Para conectores o barras conductoras, mantener el diámetro especificado y la condición de la superficie puede ser más importante que la fuerza máxima de estiramiento, por lo que la línea se puede configurar en torno al control dimensional y la transferencia suave.
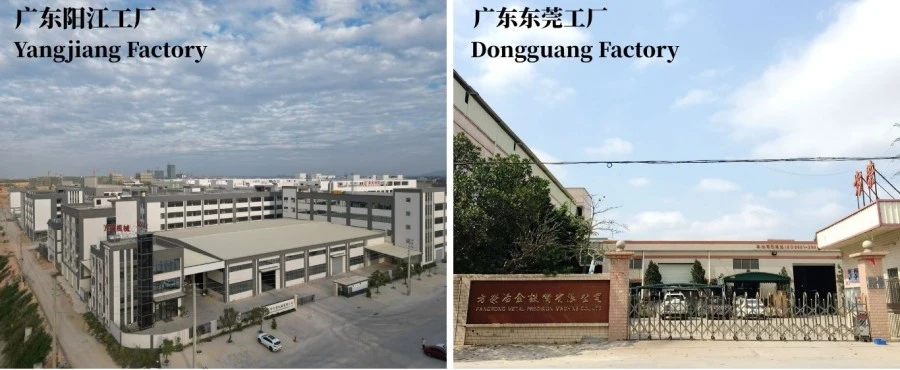
Equipo metalúrgico Co., Ltd. de Dongguan Fangrongopera su principal base de fabricación en Dongguan, mientras queMaquinaria Co., Ltd. de Yangjiang Fangrongproporciona capacidad de producción adicional. Las instalaciones fabrican equipos de estirado en frío, enderezamiento y conformado de metales relacionados.
Antes de la producción, la línea automática de corte, enderezamiento y biselado se determina a partir de la información del cliente.calidad del material, diámetro inicial, diámetro final, longitud final, relación de reducción, requisito de rectitud, tolerancia de corte, geometría del chaflán y rendimiento objetivo. Esta información determina el tonelaje de la máquina, la disposición de las matrices, el tipo de enderezador y el diseño de la automatización.
Fabricación e inspección:Los componentes hidráulicos, conjuntos de cilindros, piezas estructurales, porta matrices, rodillos enderezadores y mecanismos de transferencia se mecanizan y ensamblan antes de integrar la línea completa. Los circuitos hidráulicos se prueban de presión, mientras que la alineación mecánica y las funciones eléctricas se verifican antes del envío.
Pruebas de aceptación en fábrica:La línea completa se puede probar con muestras de barras proporcionadas por el cliente cuando estén disponibles. Los puntos prácticos de aceptación deben incluir el rendimiento del embutido, la confiabilidad de la transferencia, la rectitud, la longitud del acabado, las dimensiones del chaflán, los enclavamientos de seguridad y la estabilidad del ciclo automático, no simplemente si la máquina puede funcionar sin carga.
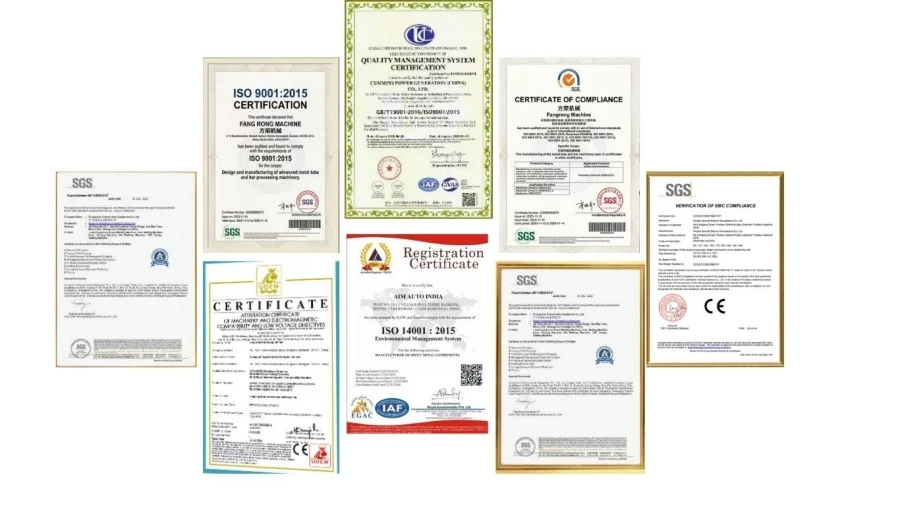
Norma Norma ISO 9001:2015:Sistema de gestión de la calidad que abarca los procesos de diseño, fabricación y servicio de la empresa. Certificado nº UQ231211R1.
CE:Se suministra equipo FR estándar para los requisitos de maquinaria europeos aplicables. Para proyectos de la UE, la configuración final de la máquina y la Declaración de conformidad deben compararse con la legislación aplicable y las normas armonizadas para el equipo suministrado.
Seguridad de la maquinaria:Funciones de seguridad como paradas de emergencia, protecciones y enclavamientos se incorporan según la configuración final de la máquina. Las normas de seguridad EN/ISO aplicables exactas deben confirmarse en la documentación técnica suministrada con la máquina.
Inspección SGS:Se puede organizar una inspección por parte de terceros cuando así lo requiera el contrato de compra o la especificación del proyecto.
Patentes:FangRong afirma que posee patentes de invención y modelos de utilidad que cubren componentes y mecanismos utilizados en sus equipos de conformado de metales.
MOQ: 1 línea de producción completa.La línea automática de achaflanado, estirado, enderezamiento, corte y biselado está diseñada y fabricada de acuerdo con las especificaciones de barras del cliente, por lo que un juego es suficiente para un proyecto completo.
Cotización basada en cantidad:Para la compra de proyectos, las cotizaciones se pueden estructurar por1 serie, 2-3 series y 4+ series. El precio unitario real para cada nivel de cantidad debe confirmarse en la cotización comercial porque la configuración, las herramientas y el nivel de automatización pueden cambiar materialmente el costo del equipo.
Término FOB: Puerto FOB de Shenzhen, Chinase puede utilizar para cotizaciones de exportación cuando corresponda. El puerto final, las especificaciones de embalaje, el transporte interior y los gastos de exportación deben indicarse explícitamente en la factura proforma y en el contrato de venta.
Plazo de entrega de pedido estándar:aproximadamente60–90 díaspara configuraciones estándar como FR-5T a FR-60T, sujeto a la confirmación técnica final y al cronograma de producción.
Orden estándar para servicio pesado:aproximadamente90-150 díaspara configuraciones FR-80T y mayores, según el tamaño de la máquina, los requisitos de automatización y pruebas.
Orden urgente:Se puede solicitar un cronograma de producción acelerado antes de la confirmación del pedido. ElEl plazo de entrega acelerado es específico del proyecto.y debe confirmarse después de verificar la disponibilidad de los componentes, la capacidad de la fábrica y el programa FAT requerido. Un pedido urgente no debe cotizarse con una fecha de entrega supuesta antes de que se confirmen estos artículos.
La línea está preparada para envíos de exportación con equipos seccionados y embalados según las dimensiones de transporte. Se utilizan cajas de madera, protección contra la humedad y protección contra la corrosión cuando lo requiere la configuración de la máquina y la ruta de envío. Las dimensiones finales del embalaje y los planes de carga de contenedores se confirman una vez finalizado el diseño de la línea.
Sí. El concepto estándar conecta las cinco operaciones mediante transferencia automática y control PLC centralizado. Sin embargo, la carga de barras en bruto, la retirada de paquetes terminados y el reabastecimiento de material aún pueden requerir la participación del operador dependiendo del sistema de carga y apilamiento seleccionado.
No seleccione la máquina únicamente por el diámetro de la barra. La fuerza de estirado requerida depende del grado del material, el diámetro inicial, el diámetro final, la reducción por pasada, el ángulo del troquel, la lubricación y la velocidad de estirado. Proporcione estos parámetros a FangRong para un cálculo de fuerza antes de seleccionar el modelo FR.
El cabezal de empuje y la estación señaladora realizan diferentes funciones. El cabezal de empuje proporciona fuerza axial para ayudar a la entrada del troquel, mientras que el apuntamiento reduce el extremo de la barra a una geometría que pueda entrar en el troquel. La necesidad de un método de apuntado particular depende del diámetro de la barra inicial, el material y la configuración del troquel. Por lo tanto, los desechos de apuntamiento deben evaluarse por separado en lugar de asumir que la operación de empujar y extraer los elimina.
El objetivo estándar establecido para el alisador en línea es≤0,3 mm/m. La rectitud real que se puede lograr depende del material de la barra, el diámetro, la condición de entrada, la condición del dibujo y la configuración del enderezador. Para aplicaciones críticas de eje o de precisión, el método de aceptación y la longitud de medición deben acordarse antes de la producción.
Sí, sujeto a confirmación de ingeniería. Estos materiales normalmente requieren una mayor fuerza de estiramiento y más atención al endurecimiento, la lubricación, la selección del troquel y la reducción por pasada. La calidad del material debe proporcionarse antes de dimensionar la máquina.
Sí, dentro del rango operativo diseñado. Los cambios de diámetro normalmente requieren cambios de herramientas y configuración correspondientes, mientras que la longitud final se puede programar a través del PLC dentro de los límites de corte y manipulación de la máquina. Si se mezclan muchos diámetros en la producción diaria, el tiempo de cambio de herramientas debe incluirse en el cálculo de la capacidad de producción.
La precisión del corte depende del método de corte, el diámetro de la barra, el material, el sistema de medición y la tolerancia requerida. La tolerancia de longitud final debe especificarse en el acuerdo técnico en lugar de depender de una declaración general como "alta precisión".
Sí. Durante la ingeniería de diseño se pueden considerar la dirección de transferencia, la altura de carga, el apilado de barras terminadas, la preparación del material ascendente y las interfaces de mecanizado descendentes. Proporcionar el diseño de la línea existente y la dirección del flujo de materiales en la etapa de cotización ayuda a evitar modificaciones costosas después de la instalación.
Proporcionar elgrado del material, diámetro inicial, diámetro final, longitud de la barra, longitud final, rectitud requerida, tamaño del chaflán, producción anual u horaria, equipo ascendente existente, fuente de alimentación y nivel de automatización preferido. Un dibujo de muestra o un dibujo de producto terminado es útil para definir las estaciones de corte y biselado.
El alcance típico incluye la estación apuntadora, la máquina trefiladora de empuje y extracción, la unidad de energía hidráulica, el carro de trefilado, el enderezador en línea, la unidad de corte automática, la unidad de biselado, los mecanismos de transferencia y el sistema de control PLC/HMI. Los troqueles y las herramientas especiales deben enumerarse por separado en la cotización para que el comprador pueda identificar claramente el costo completo del proyecto.
La cantidad mínima de pedido es1 línea de producción completa. Se pueden preparar cotizaciones basadas en cantidades para1 serie, 2–3 series y 4+ series. El precio real en cada nivel de cantidad depende de la configuración y las herramientas finales de la máquina.
Las configuraciones estándar generalmente requieren60–90 días. Los proyectos FR-80T y superiores más grandes normalmente requieren90-150 días. Para proyectos urgentes, se puede evaluar un cronograma acelerado antes de firmar el contrato en función de la disponibilidad de componentes y la capacidad actual de la fábrica.
Sí.Puerto FOB de Shenzhen, ChinaSe puede cotizar cuando corresponda. La cotización debe indicar claramente el puerto FOB, el alcance del embalaje, la responsabilidad del transporte terrestre y cualquier cargo excluido para que el comprador pueda comparar ofertas sobre la misma base.
La garantía estándar es12 meses desde la puesta en servicio. Según el contrato, se pueden incluir la supervisión de la instalación, la puesta en servicio, la capacitación del operador, el soporte de repuestos y la resolución remota de problemas. El método de respuesta exacto y el alcance de las piezas de repuesto deben indicarse en el acuerdo de venta.
Sí. Se recomienda realizar pruebas con material proporcionado por el cliente para proyectos que involucran aleaciones difíciles, requisitos estrictos de rectitud o geometría de chaflán especial. Permite evaluar la fuerza de dibujo, las herramientas, la configuración de enderezamiento, el corte y la superficie terminada antes del envío.
El comprador debe comprobar algo más que el movimiento de la máquina. Un FAT práctico debería cubrirFuerza de estirado y estabilidad del ciclo, transferencia de barras, reducción dimensional, rectitud, longitud terminada, dimensiones del chaflán, fuga hidráulica, funciones eléctricas y enclavamientos de seguridad.. Para productos críticos, las muestras terminadas deben compararse con las especificaciones de aceptación acordadas.
La cimentación requerida depende de la longitud de la línea, el peso de la máquina, la fuerza de tracción y las condiciones del sitio. FangRong puede proporcionar dibujos de cimientos y pernos de anclaje después de que se confirme el diseño final del equipo. La cimentación civil debe completarse según el plano aprobado antes de la instalación.
Sí. Las áreas de personalización comunes incluyen rango de diámetro de barra, carrera de dibujo, portamatriz, configuración del enderezador, método de corte, geometría de chaflán, sistema de transferencia, carga y apilado, comunicación PLC y manejo de barra terminada. La personalización debe finalizarse desde el proceso de producción real en lugar de agregar funciones no utilizadas.
Ingeniería de banco de tiro desde 1998:FangRong se ha centrado en equipos de estirado en frío y conformado de metales relacionados durante más de dos décadas. La empresa afirma que sus equipos se han suministrado a clientes en más de 70 países.
Ingeniería de procesos integrada:El proyecto no se limita al suministro de un banco de tracción. La fuerza de trefilado, la disposición de la matriz, el enderezamiento, el corte, el biselado y la transferencia de material deben trabajar juntos; Esto es particularmente importante cuando el cliente desea que una barra terminada pase por todas las operaciones sin almacenamiento intermedio.
Dos instalaciones de fabricación:Las instalaciones de producción de Dongguan y Yangjiang brindan capacidad de fabricación adicional para proyectos grandes o con múltiples máquinas.
Pruebas basadas en aplicaciones:Siempre que sea posible, las pruebas con el material de barra real del cliente proporcionan evidencia más útil que una demostración de la máquina descargada. Esto es especialmente relevante para aplicaciones de acero inoxidable, acero aleado de alta resistencia y tolerancias estrictas.
Soporte de ingeniería después de la entrega:Según el alcance del proyecto, se pueden incluir supervisión de la instalación, puesta en servicio, capacitación de operadores, soporte de repuestos y resolución remota de problemas.
Para una selección y cotización precisa de la máquina, envíe la calidad del material, el diámetro inicial, el diámetro final, la longitud final, la rectitud requerida, las dimensiones del chaflán y la producción objetivo. Estos parámetros son suficientes para que el equipo de ingeniería determine el modelo FR apropiado y la configuración de línea integrada.
DIRECCIÓN
NO.163, Shatong Road, segunda zona industrial de Shabu, ciudad de Dalang, ciudad de Dongguan, Guangdong, China
Teléfono
Correo electrónico