Productos
Productos

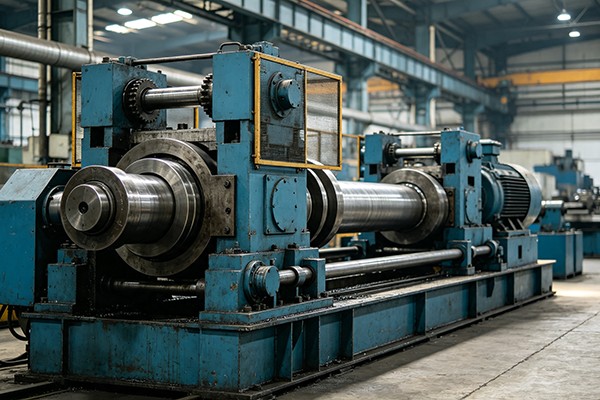
Ofrecemos una amplia gama de equipos de procesamiento de metales de precisión, que incluyen máquinas enderezadoras, estiradoras en frío, apuntadoras, biseladoras, cortadoras, laminadoras de roscas y matrices de trefilado, diseñadas para materiales de tubos, barras y alambres en diversas industrias.

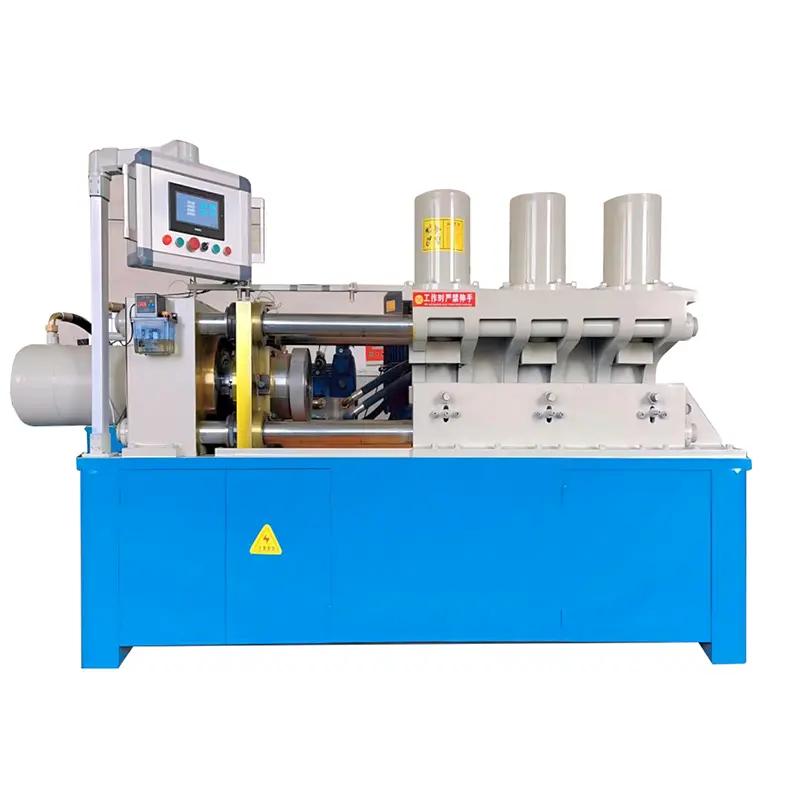
Máquina apuntadora hidráulica de matriz única de acero al carbono
  • Máquina apuntadora hidráulica de matriz única de acero al carbonoMáquina apuntadora hidráulica de matriz única de acero al carbono

Máquina apuntadora hidráulica de matriz única de acero al carbono

La máquina apuntadora hidráulica de matriz única de acero al carbono FangRong está especialmente diseñada para reducir los extremos con alta fuerza y ​​apuntar tubos y barras de acero al carbono antes del proceso de trefilado. Impulsada por un potente sistema hidráulico y una tecnología de precisión de matriz única, la máquina ofrece una calidad de punzonado consistente, alta concentricidad y excelente precisión dimensional. Es una solución ideal para fabricantes de tubos de acero, laminadores de trefilado en frío y plantas de procesamiento de metales que buscan una mayor eficiencia de producción y menores costos laborales.
Clasificación: 5.0
(Recuento de calificaciones: 1)

La máquina apuntadora hidráulica de matriz única de acero al carbono reduce y forma el extremo de los tubos de acero al carbono o barras sólidas antes del estirado en frío. La pieza de trabajo se coloca en una matriz de formación, se sujeta hidráulicamente y se comprime a un diámetro final más pequeño para que pueda ingresar a la matriz de embutición o ser sostenida por el equipo de embutición.

Para acero al carbono con grandes diámetros exteriores, paredes gruesas o alta resistencia del material, la carga de conformado puede ser sustancial. Esta máquina utiliza un cilindro hidráulico de alto tonelaje para generar la fuerza de conformado requerida en una carrera controlada, lo que la hace adecuada para la preparación de tubos y barras de servicio pesado donde los equipos apuntadores más livianos pueden no proporcionar suficiente capacidad.

Carbon Steel Hydraulic One-Die Pointing Machine for tube end reduction

¿Por qué apuntar el extremo del tubo antes del estirado en frío?

Normalmente, una matriz de estirado en frío no puede aceptar todo el diámetro exterior del tubo o barra entrante. Primero se debe reducir un extremo para formar una sección puntiaguda que pueda atravesar la matriz y ser agarrada por el sistema de trefilado. La calidad de esta sección puntiaguda incide directamente en la primera etapa del dibujo.

Para tubos de acero al carbono, el diámetro puntiagudo objetivo no se selecciona independientemente del proceso de trefilado. Debe considerarse junto con la entrada del troquel de embutición, el espesor de la pared, la calidad del material, la relación de reducción, el método de agarre y la longitud de punta requerida. Una punta sobredimensionada puede dificultar la entrada del troquel, mientras que una reducción excesiva puede aumentar la deformación local y el riesgo de grietas o arrugas.

Cómo funciona el proceso de conformado hidráulico de una matriz

El tubo o barra se inserta en una posición definida dentro de la matriz. Los cilindros de sujeción hidráulicos sujetan la pieza de trabajo contra el movimiento mientras el cilindro hidráulico principal impulsa el troquel de formación. La matriz comprime el material progresivamente hasta alcanzar el diámetro y la forma del extremo especificado.

Después de la carrera de formación, la matriz se retrae y las abrazaderas liberan la pieza de trabajo. El extremo puntiagudo está entonces listo para la siguiente operación, como estirado en frío, agarre u otro proceso de formación de tubos.

El resultado del conformado depende de algo más que la presión hidráulica. El límite elástico del material, el diámetro exterior, el espesor de la pared, la relación de reducción, la geometría del dado, la holgura del dado y la longitud de posicionamiento influyen en la forma final. Para la producción repetida, mantener estas condiciones consistentes es importante para mantener las mismas dimensiones del extremo puntiagudo de una pieza a otra.

Lo que la máquina ayuda a controlar en la producción

El apuntamiento final manual o inconsistente puede crear diferentes condiciones iniciales para el proceso de dibujo. Esta máquina establece un método de conformado repetible para el extremo frontal de la pieza de trabajo y ayuda a los equipos de producción a controlar varios problemas comunes:

Dimensiones de extremo puntiagudo inconsistentes:El movimiento hidráulico controlado y la geometría fija del troquel proporcionan una carrera de formación repetible.

Entrada difícil de dibujo:La sección puntiaguda se puede producir con dimensiones que coincidan con la matriz de embutición y la disposición de agarre posteriores.

Deformación desigual:El diseño adecuado del troquel y el posicionamiento de la pieza de trabajo ayudan a controlar la transición entre el diámetro del tubo original y el extremo reducido.

Alta carga de conformado:El cilindro hidráulico proporciona la fuerza necesaria para materiales de acero al carbono de gran diámetro, paredes gruesas y mayor resistencia.

Dibujo aguas abajo inestable:Los extremos puntiagudos más consistentes reducen la variación en la condición inicial de cada pieza de trabajo.

Residuos de material y utillaje:Las dimensiones de apuntamiento correctas reducen la necesidad de preparación repetida o rechazo causado por una geometría de extremo inadecuada.

Puntos de ingeniería que afectan la calidad del apuntamiento

Para una máquina apuntadora hidráulica, la presión hidráulica máxima es solo una parte de la selección de la máquina. El requisito de formación real está determinado por el material y la cantidad de deformación requerida en el extremo del tubo.

Resistencia del material y espesor de la pared

El acero al carbono de mayor resistencia requiere más fuerza de conformado que el material con bajo contenido de carbono bajo la misma reducción dimensional. El espesor de la pared también tiene un efecto directo sobre la resistencia al conformado. Por lo tanto, una máquina seleccionada sólo por el diámetro exterior puede tener un tamaño insuficiente para un tubo de pared gruesa.

Diámetro puntiagudo y relación de reducción

La diferencia entre el diámetro original y el diámetro puntiagudo determina la cantidad de deformación. La reducción debe ser compatible con el material y la geometría del troquel. Una reducción excesiva en una etapa puede provocar pandeo local, daños en la superficie, grietas o un área de transición inestable.

Geometría y espacio libre del troquel

El troquel de formación determina el perfil final y controla cómo fluye el material durante la compresión. Una holgura demasiado pequeña puede aumentar la resistencia al conformado y el desgaste, mientras que una holgura excesiva puede provocar variaciones dimensionales. Por esta razón, las herramientas deben diseñarse teniendo en cuenta el diámetro real del tubo, el espesor de la pared, la calidad del material y el perfil puntiagudo requerido.

Longitud de apuntamiento

La longitud de la punta debe proporcionar una sección lo suficientemente reducida para el troquel de embutición y el sistema de agarre. También debería permitir una transición controlada desde la sección del tubo original al extremo reducido. Por lo tanto, la longitud requerida debería confirmarse junto con el equipo de trefilado posterior en lugar de tratarse como un parámetro de máquina independiente.

Configuración de la máquina

La máquina apuntadora hidráulica de matriz única de acero al carbono utiliza una estructura formadora de matriz única combinada con sujeción hidráulica y un cilindro principal de alto tonelaje. La configuración está destinada a aplicaciones donde se requiere una fuerza sustancial de reducción en el extremo y donde la geometría puntiaguda se puede producir a través de un troquel de formación dedicado.

Un sistema de control basado en PLC gestiona la secuencia de formado, mientras que el circuito hidráulico controla el movimiento del cilindro y la presión de trabajo. La máquina se puede configurar con diferentes matrices para diferentes tamaños de piezas de trabajo. La carga y descarga automática también se puede integrar cuando la máquina apuntadora se instala como parte de una línea de producción de mayor volumen.

Especificaciones técnicas

Artículo Parámetro
Rango de diámetro de punta φ0mm-φ400mm
Eficiencia laboral (excluyendo el tiempo de rotación) 4-7/minuto
Cilindro de diámetro de punta φ280T
Cilindro de sujeción φ200T × 3
Presión máxima del sistema hidráulico 25MPa
Potencia del motor 37 kW / 1460 rpm
Dimensiones totales (largo × ancho × alto) 2600 mm × 1500 mm × 1650 mm
Peso de la máquina 4500 kilos

Hay especificaciones personalizadas disponibles para diferentes calidades de materiales, dimensiones de piezas de trabajo, requisitos de puntería y diseños de producción. Los datos anteriores son de referencia; Los parámetros reales de la máquina deben confirmarse de acuerdo con el material y los requisitos de formación.

Cómo seleccionar la configuración de apuntamiento correcta

La información más útil para la selección de la máquina no es simplemente el diámetro máximo del tubo. FangRong evalúa la condición de conformado completa antes de confirmar la configuración de la máquina.

Datos requeridos Por qué es importante
Grado de acero al carbono Determina la resistencia del material y la resistencia al conformado.
Diámetro exterior del tubo Determina el tamaño del troquel y el rango de trabajo de la máquina.
Grosor de la pared Afecta la fuerza de formación y el comportamiento de deformación.
Diámetro puntiagudo requerido Define la cantidad requerida de reducción final.
Longitud de punta Debe coincidir con el troquel de dibujo y el método de agarre.
Longitud de la pieza Influye en el posicionamiento y la disposición de carga.
Salida requerida Determina el tiempo de ciclo y los requisitos de automatización.
Fuente de alimentación Se utiliza para configurar el sistema eléctrico para el sitio de instalación.

Para una cotización, los dibujos o muestras del extremo puntiagudo requerido son útiles cuando la geometría no está definida por una dimensión estándar. Esto permite comparar la configuración del troquel y la secuencia de formado con los requisitos de producción reales.

Aplicaciones en el procesamiento de tubos y barras

La máquina se utiliza donde los tubos o barras de acero al carbono requieren una reducción controlada de los extremos antes de un proceso posterior. Las aplicaciones típicas incluyen estirado en frío de tubos soldados y sin costura, procesamiento de barras de acero, producción de componentes y tubos para automóviles, procesamiento de tuberías de petróleo y gas, productos de acero para la construcción, componentes mecánicos y fabricación de metales en general.

Su aplicación más relevante es como etapa de preparación final antes del estirado en frío. En una línea de trefilado completa, el resultado del apuntado afecta la facilidad con la que la pieza de trabajo ingresa al troquel de trefilado y la confiabilidad con la que se puede iniciar la primera operación de trefilado.

FangRong: experiencia en equipos de procesamiento de metales y trefilado en frío

FangRong cold drawing and metal tube processing equipment

FangRong se estableció en 1998 y tiene más de 26 años de experiencia en el diseño y fabricación de equipos de estirado en frío, máquinas enderezadoras y maquinaria metalúrgica relacionada. Nuestra experiencia cubre los equipos utilizados antes, durante y después de las operaciones de formación de tubos y barras, lo que permite considerar los requisitos de punzonado junto con el proceso de producción posterior.

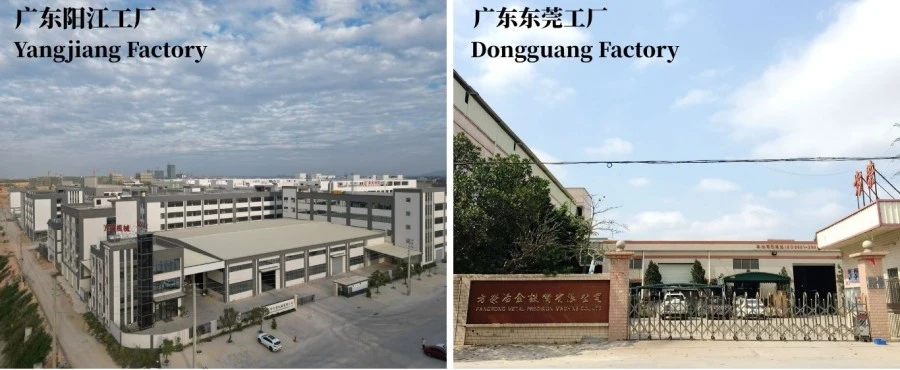
FangRong opera dos instalaciones de fabricación: Dongguan Fangrong Metallurgical Equipment Co., Ltd. y Yangjiang Fangrong Machinery Co., Ltd. El equipo se ha suministrado a más de 10.000 clientes en más de 60 industrias y se ha exportado a más de 60 países y regiones.

Para equipos apuntadores personalizados, nuestro trabajo técnico comienza con la pieza de trabajo en lugar de con un modelo de máquina estándar. Antes de confirmar la configuración final, se revisan el grado del material, las dimensiones del tubo, la geometría puntiaguda requerida, la capacidad de producción, la configuración del troquel, la capacidad hidráulica y la conexión con el siguiente proceso.

FangRong manufacturing facilities for cold drawing machinery

Dos instalaciones de fabricación

Equipo metalúrgico Co., Ltd. de Dongguan Fangrongestá ubicada en la ciudad de Dalang, ciudad de Dongguan y sirve como sede central y base de fabricación principal de FangRong. La instalación produce máquinas trefiladoras en frío de precisión, máquinas enderezadoras, equipos de laminación de roscas y maquinaria relacionada para el procesamiento de metales.

Maquinaria Co., Ltd. de Yangjiang Fangrongestá ubicado en el distrito de Yangdong, ciudad de Yangjiang. La instalación amplía la capacidad de fabricación y respalda la producción y entrega de proyectos de equipos más grandes.

Fabricación de máquinas y pruebas de fábrica

Manufacturing and assembly process of hydraulic pointing machine

Una máquina apuntadora tiene que soportar cargas de conformado repetidas, por lo que el proceso de fabricación se centra en la rigidez del marco, el rendimiento del cilindro, la alineación del troquel, la estabilidad hidráulica y el movimiento repetible en lugar de solo en la apariencia.

Revisión de ingeniería antes de la fabricación

Primero se verifican los datos de la pieza de trabajo del cliente, incluido el material, el diámetro exterior, el espesor de la pared, el diámetro de la punta, la longitud de la punta, la tasa de producción y los requisitos de dibujo posteriores. Luego se definen el diseño mecánico, el circuito hidráulico, la disposición de las matrices y la secuencia de control.

Componentes de estructura y soporte de carga

Las placas de acero y los componentes estructurales se cortan y sueldan según el diseño de la máquina. El tratamiento de alivio de tensiones y el mecanizado se llevan a cabo cuando es necesario para controlar la deformación y mantener la alineación de los componentes formadores.

Componentes hidráulicos y de matriz

Los cilindros hidráulicos se mecanizan y se verifica su precisión dimensional antes de la instalación. Las matrices de conformado se fabrican de acuerdo con el rango de piezas de trabajo y el perfil puntiagudo requeridos. El material del troquel y el tratamiento térmico se seleccionan de acuerdo con la carga de conformado esperada y las condiciones de producción.

Conjunto del sistema hidráulico

La unidad de potencia hidráulica, el bloque de válvulas, los cilindros, las mangueras y las tuberías asociadas se instalan y verifican como un circuito completo. Antes de las pruebas de producción se realizan pruebas de presión y comprobaciones del movimiento de los cilindros.

Sistema de control y prueba de movimiento

El gabinete eléctrico y el sistema de control PLC se prueban a través de la secuencia operativa real, incluida la sujeción, el movimiento del troquel, la formación, el retorno y la descarga. Los enclavamientos y las funciones de seguridad se verifican antes de la prueba de carga.

Prueba de carga con piezas de trabajo de prueba

La máquina completa se prueba primero sin carga y luego con material de prueba adecuado. Las dimensiones del extremo formado, el movimiento de la máquina, la presión hidráulica, el tiempo del ciclo y la estabilidad operativa se comparan con los requisitos acordados.

Factory testing and inspection of FangRong metal processing machinery

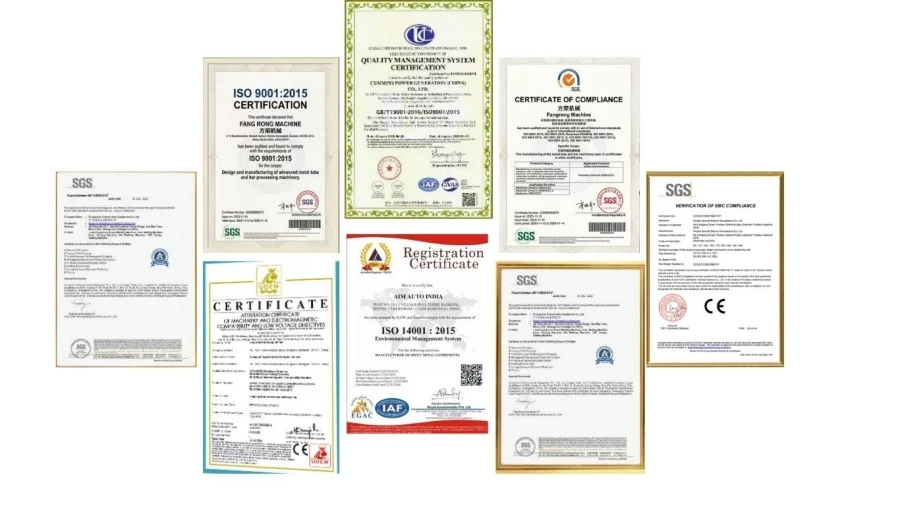
Certificaciones y Credenciales Técnicas

Norma Norma ISO 9001:2015:Sistema de gestión de calidad que cubre diseño, producción, instalación y servicio. Certificado nº UQ231211R1.

Marca CE:La configuración de la máquina cumple con los requisitos aplicables de la Directiva sobre máquinas 2006/42/CE, incluidas funciones de seguridad específicas, como paradas de emergencia, controles de dos manos y cortinas de luz.

Inspección SGS:Se encuentran disponibles servicios de inspección independientes para el rendimiento de la máquina y los requisitos relacionados con la seguridad.

Patentes:FangRong posee 32 patentes de invención y más de 100 patentes de modelos de utilidad. Los ejemplos incluyen 2013207829011 para un dispositivo tensor de cadena, 2008300532117 para un soporte de matriz de múltiples hilos y ZL2015 2 0842922.7 para un sistema de mandril de cambio rápido.

Embalaje y envío

Packaging and shipment of hydraulic pointing machine

Antes del envío, la máquina apuntadora hidráulica de matriz única de acero al carbono se verifica con la configuración confirmada y se prepara de acuerdo con sus requisitos de transporte. Los componentes hidráulicos y eléctricos están protegidos contra daños durante la manipulación y el transporte, mientras que las herramientas y los accesorios extraíbles se empaquetan por separado cuando sea necesario.

Para proyectos en el extranjero, la preparación del envío se puede coordinar de acuerdo con las condiciones de instalación, el suministro de energía, el diseño del taller y los arreglos de descarga del cliente.

Preguntas frecuentes

1. ¿Qué materiales puede procesar esta máquina apuntadora hidráulica de una matriz?

La máquina está diseñada principalmente para tubos de acero al carbono, tubos de acero sin costura, tubos de acero soldados, barras de acero sólidas y otros materiales metálicos ferrosos. Otros materiales se pueden evaluar según su resistencia, dimensiones y requisitos de formación.

2. ¿Qué diámetro de tubo puede procesar la máquina?

La especificación de referencia enumera un rango de diámetro de punta de φ0 mm a φ400 mm. El rango de trabajo práctico depende del diámetro del tubo o barra, el espesor de la pared, la calidad del material, el diámetro de la punta y la longitud de conformado requerida.

3. ¿Puede procesar tanto tubos como barras sólidas?

Sí. La máquina se puede configurar para tubos o barras macizas con matrices de conformado adecuadas. Las herramientas deben seleccionarse de acuerdo con la geometría y el material de la pieza de trabajo.

4. ¿Cómo se determina si es adecuado el apuntado con un solo dado?

La decisión depende del diámetro de la pieza de trabajo, el espesor de la pared, la resistencia del material, la reducción requerida, el perfil puntiagudo, el volumen de producción y el proceso de trefilado posterior. Estos parámetros deben revisarse juntos en lugar de seleccionar una máquina sólo por diámetro.

5. ¿Qué información se requiere para una cotización?

Proporcione la calidad del material, el tipo de tubo o barra, el diámetro exterior, el espesor de la pared, el diámetro de la punta requerido, la longitud de la punta, la longitud de la pieza de trabajo, la capacidad de producción requerida y el suministro de energía local. Un dibujo o una muestra del extremo puntiagudo es útil para obtener herramientas personalizadas.

6. ¿Se puede personalizar el troquel apuntador?

Sí. Las matrices se pueden diseñar para diferentes dimensiones de tubos y barras, diámetros de punta, longitudes de punta y perfiles de extremo. También se pueden suministrar varios juegos de troqueles para diferentes productos.

7. ¿Se puede agregar carga y descarga automática?

Sí. La carga y descarga automática se puede integrar según el diseño de producción y el tiempo de ciclo requerido. El nivel de automatización normalmente se determina después de confirmar el método de carga de la pieza de trabajo y los equipos anteriores y posteriores.

8. ¿Cuál es el plazo de producción estándar?

Las máquinas estándar normalmente se entregan entre 30 y 60 días hábiles después de la confirmación del pedido. Las máquinas personalizadas pueden requerir tiempo adicional dependiendo de los requisitos de herramientas, configuración hidráulica, automatización y pruebas.

9. ¿Qué se incluye con la máquina apuntadora hidráulica de un troquel de acero al carbono?

El paquete estándar generalmente incluye la máquina principal, el juego de troqueles estándar, el sistema hidráulico, el gabinete de control eléctrico, el manual de operación y las herramientas básicas de mantenimiento. Se pueden suministrar troqueles adicionales y accesorios opcionales según proyecto.

10. ¿Qué garantía se proporciona?

La garantía estándar es de 12 meses desde la instalación de la máquina. El soporte técnico y el servicio de repuestos permanecen disponibles después del período de garantía.

11. ¿Ofrecen capacitación para la instalación y el operador?

Sí. FangRong proporciona manuales de operación, soporte técnico en línea, puesta en marcha remota e instalación en el extranjero y capacitación de operadores cuando sea necesario.

12. ¿Puede confirmar el modelo de máquina a partir de nuestras especificaciones de tubos?

Sí. Envíe la calidad del material, el diámetro del tubo, el espesor de la pared, el diámetro y la longitud de la punta requeridos, la longitud de la pieza de trabajo, el objetivo de producción y los parámetros del proceso de dibujo, si están disponibles. El equipo técnico de FangRong puede revisar los requisitos de conformado y recomendar la configuración adecuada de la máquina y el troquel.

Enviar Consulta
Datos de contacto
  • DIRECCIÓN

    NO.163, Shatong Road, segunda zona industrial de Shabu, ciudad de Dalang, ciudad de Dongguan, Guangdong, China

  • Correo electrónico

    frsale@dgfangrong.com

Cuéntenos sobre su material, especificaciones de producto, proceso de producción y requisitos de equipo. FangRong puede analizar máquinas de trefilado en frío, troqueles de trefilado, máquinas enderezadoras adecuadas y soluciones personalizadas para su aplicación.
Clasificación:
5.0
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies. política de privacidad
RechazarAceptar