Productos
Productos

Ofrecemos una amplia gama de equipos de procesamiento de metales de precisión, que incluyen máquinas enderezadoras, estiradoras en frío, apuntadoras, biseladoras, cortadoras, laminadoras de roscas y matrices de trefilado, diseñadas para materiales de tubos, barras y alambres en diversas industrias.

Máquina trefiladora rodante de cuatro rodillos
  • Máquina trefiladora rodante de cuatro rodillosMáquina trefiladora rodante de cuatro rodillos
  • Máquina trefiladora rodante de cuatro rodillosMáquina trefiladora rodante de cuatro rodillos
  • Máquina trefiladora rodante de cuatro rodillosMáquina trefiladora rodante de cuatro rodillos

Máquina trefiladora rodante de cuatro rodillos

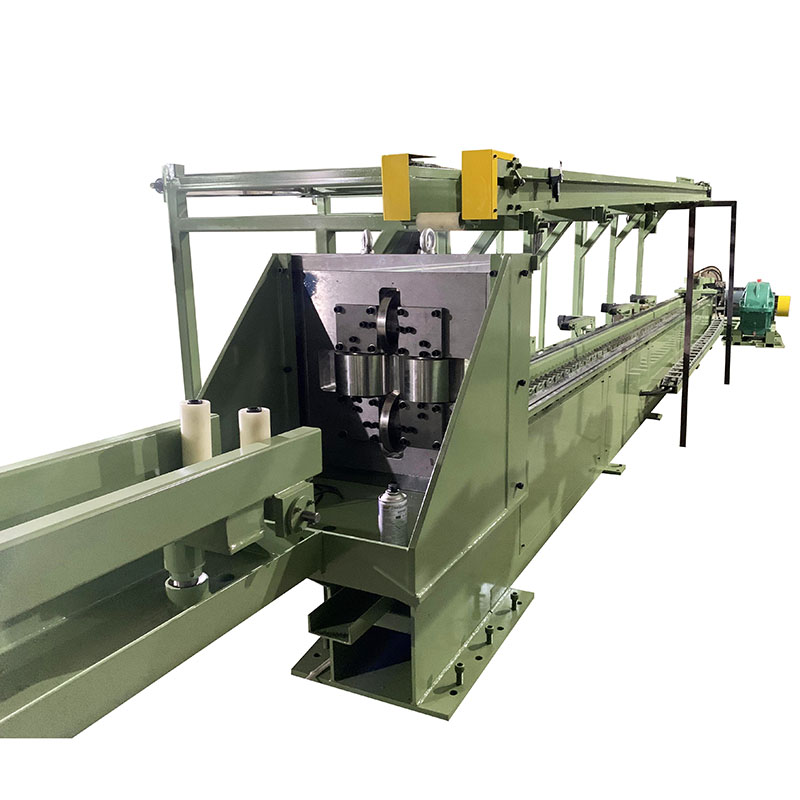
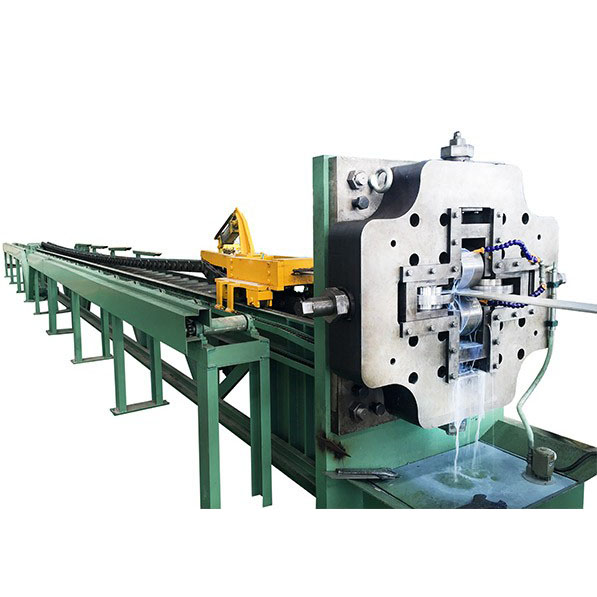
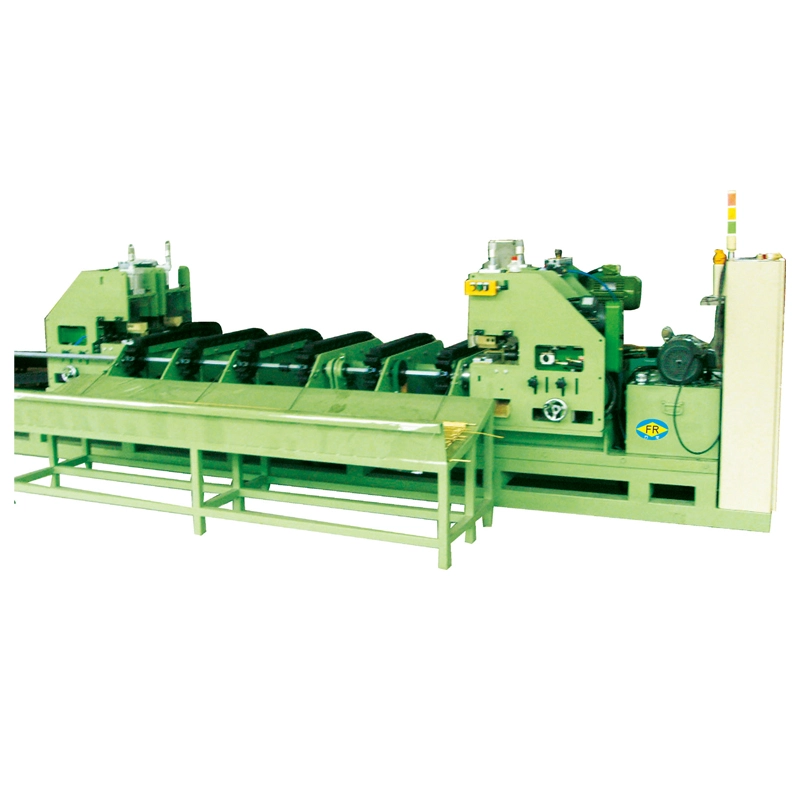
ElMáquina trefiladora rodante de cuatro rodillosestá diseñado para dibujo en fríoRieles guía, deslizadores y perfiles de acero con formas especiales.. Con fuerzas de tracción de300-750 kNy acelera hasta13 m/min, procesa aceros S55C, 20CrMo y similares con resistencia a la tracción de hasta 900 MPa. Eltransmisión de doble cadena, el carro de sujeción neumático, el soporte de matriz ajustable y el marco en C rígido garantizan un dibujo estable y la rectitud de≤1 mm/m. El control de pantalla táctil PLC admite un ajuste preciso de la velocidad. Adecuado paramaquinaria de construcción, equipos de automatización y secciones de acero de precisión.

Clasificación: 5.0
(Recuento de calificaciones: 1)

ElMáquina trefiladora rodante de cuatro rodilloses un banco de estirado en frío accionado por cadena diseñado para el embutición de precisión de secciones de acero con formas especiales, incluidos rieles guía, deslizadores, perfiles asimétricos y otras secciones no redondas. La pieza de trabajo está preapuntada en el extremo anterior y se pasa a través de un troquel de embutición o de laminado de precisión, lo que reduce el área de la sección transversal y al mismo tiempo controla el perfil, las dimensiones y la rectitud del acabado.

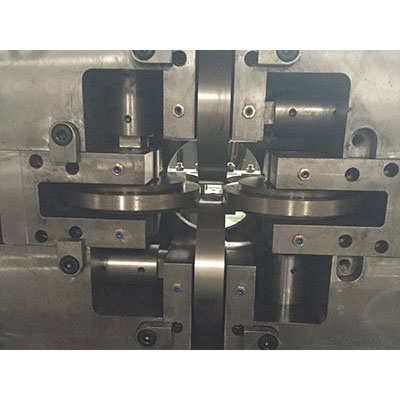
A diferencia de una máquina trefiladora de barras convencional utilizada principalmente para productos redondos, esta máquina está configurada para perfiles donde la alineación del troquel, la estabilidad de tracción y la rectitud del acabado son fundamentales. El soporte de matriz esférico permite ajustar el ángulo de la matriz durante la instalación, lo que proporciona un medio adicional para corregir la rectitud de la sección estirada.

La gama estándar incluye los modelos FR-30, FR-45 y FR-65 con fuerzas de tracción nominales de 300 kN, 450 kN y 650 kN respectivamente. El FR-65 utiliza una transmisión de doble cadena para aplicaciones de mayor carga, mientras que el FR-30 y el FR-45 utilizan configuraciones de cadena única.

Four Rollers Rolling Drawing Machine Four Rollers Rolling Drawing Machine Four Rollers Rolling Drawing Machine

Cómo funciona el proceso de dibujo

La máquina combina fuerza de tracción controlada, guía de matriz de precisión y manejo automatizado de materiales en un ciclo de trefilado.

1. Carga de materiales— Las barras de acero o perfiles de formas especiales como S55C y 20CrMo se cargan en la mesa de apilado, normalmente con un puente grúa. Luego, la pieza de trabajo se transfiere a la mesa de rodillos de alimentación y se posiciona para el embutición.

2. Preparación de la pieza y entrada del troquel.— El extremo anterior de la pieza de trabajo está preapuntado para que pueda pasar a través de la abertura del troquel. La matriz se instala en un manguito de matriz esférico. Su orificio cónico, normalmente de alrededor de 6°, permite ajustar el portatroqueles para controlar la dirección del dibujo.

3. Dibujo— El carro agarra el extremo puntiagudo mediante un mecanismo de sujeción neumático tipo cuña. La transmisión principal, que consta de un motor de CC, una caja de cambios y un sistema de cadena de alta resistencia, arrastra el carro a lo largo de rieles guía mecanizados con precisión.

4. Descarga controlada— Una vez finalizada la carrera de extracción, las mordazas del carro liberan la pieza de trabajo. La sección terminada se transfiere al dispositivo receptor equipado con rodillos de nailon para reducir el daño por contacto. Luego, un mecanismo de transferencia lateral aleja el producto de la línea de dibujo.

5. Regreso del carro— El carro de estirado vuelve a su posición inicial, permitiendo que la siguiente pieza entre en el ciclo de producción.

¿Qué problemas aborda?

Dimensiones sueltas después del procesamiento en caliente— Las secciones laminadas en caliente y extruidas pueden tener variaciones dimensionales que las hacen inadecuadas para un ensamblaje de precisión. El estirado en frío reduce la sección transversal a través de una apertura controlada del troquel y proporciona dimensiones de acabado más consistentes.

Variación de rectitud— Los carriles guía largos y los perfiles asimétricos son sensibles a la flexión durante operaciones previas de fabricación y manipulación. El portatroqueles esférico ajustable permite a los operadores compensar las desviaciones de la dirección del dibujo durante la instalación.

Condición de la superficie después del conformado en caliente.— El embutido puede mejorar la condición de la superficie de una pieza de trabajo preparada adecuadamente al poner el material en contacto controlado con la matriz. Sin embargo, el estirado en frío no elimina automáticamente todos los defectos de la superficie, por lo que se deben abordar las incrustaciones, picaduras, uniones o grietas graves antes del estirado.

Altas cargas de tracción en perfiles largos— Las secciones de acero con formas especiales pueden requerir una fuerza de estiramiento sustancial, particularmente cuando se trabaja con aleaciones de mayor resistencia o reducciones mayores. La serie FR proporciona diferentes capacidades de fuerza, y el FR-65 utiliza una transmisión de doble cadena para aplicaciones de servicio pesado.

Manejo de daños después del dibujo.— Las secciones largas de precisión pueden rayarse o abollarse durante la descarga si caen directamente sobre superficies metálicas. Los rodillos de nailon y el sistema de transferencia lateral se utilizan para reducir el impacto y el contacto con la superficie durante la manipulación del producto.

Características de diseño para trefilado de acero con formas especiales

Tres clases de fuerza de dibujo

El FR-30, FR-45 y FR-65 cubren diferentes requisitos de fuerza de tracción. La selección del modelo debe basarse en la resistencia del material, las secciones transversales inicial y final, la reducción por pasada y la producción requerida, en lugar de basarse únicamente en el tonelaje.

Transmisión de doble cadena en FR-65

El FR-65 utiliza dos líneas de cadena de alta resistencia para distribuir la carga de tracción de manera más uniforme en todo el carro. Su cadena principal utiliza una construcción de placa recta con paso de 200 mm. Esta configuración está destinada a aplicaciones donde la fuerza de tracción es alta y la transmisión de carga estable es importante.

Portatroqueles esférico

El portamatriz utiliza una disposición de manguito esférico que permite el ajuste angular de la matriz. Esto permite a los operadores ajustar la dirección del dibujo y la rectitud del acabado sin tener que retirar y reinstalar repetidamente el troquel.

Sujeción neumática tipo cuña

El carro utiliza un mecanismo de sujeción neumático tipo cuña para sujetar el extremo puntiagudo de la pieza de trabajo. Después de la carrera de estirado, las mordazas se liberan automáticamente para la descarga y el retorno del carro.

Sistema de guía mecanizado con precisión

El marco tipo C está soldado de acero estructural y se alivia la tensión antes del mecanizado. Las superficies de guía, las caras de montaje y los planos base relevantes se mecanizan para establecer la alineación requerida para el movimiento del carro y el posicionamiento de la matriz.

Control de accionamiento y motor de CC

El carro de tracción es accionado por un motor de CC y una caja de cambios de alta resistencia. Dependiendo del modelo, se utilizan variadores de CC Parker o Siemens. El control de velocidad variable permite ajustar la velocidad de trefilado según la pieza de trabajo y los requisitos del proceso.

Recepción y transferencia automática

Después del embutición, la pieza de trabajo se transfiere a un dispositivo receptor equipado con rodillos de nailon. Luego, un mecanismo de transferencia lateral tipo cadena aleja la sección terminada de la máquina, lo que reduce la manipulación manual entre ciclos de estirado.

Base de recolección de aceite integrada

La base de la máquina incorpora placas soldadas selladas que pueden recoger el lubricante de trefilado y evitar que se extienda directamente al suelo del taller. La disposición también simplifica la limpieza alrededor de la línea de dibujo.

Control PLC y HMI

El sistema eléctrico utiliza control basado en PLC con una pantalla táctil HMI para la operación de la máquina, configuración de parámetros, monitoreo y señales relacionadas con la seguridad. Los modos de funcionamiento manual y automático se pueden configurar según el proceso de producción.

Compatibilidad con matrices de carburo y laminación

El portamatriz puede acomodar matrices de carburo de tungsteno y matrices de laminación, lo que permite que la configuración de las herramientas se adapte al material de la pieza de trabajo, la geometría del perfil y los requisitos de reducción.

Especificaciones técnicas

Selección de modelo

Elija la máquina trefiladora de acuerdo con la fuerza de trefilado real en lugar de simplemente con el tamaño nominal de la sección. La fuerza requerida se ve afectada por la calidad del material, la resistencia a la tracción, las dimensiones iniciales y finales, la reducción por pasada, la fricción, la lubricación y la geometría del troquel.

Para la producción continua, generalmente es preferible evitar operar continuamente con la fuerza máxima absoluta. La carga de trabajo real permitida debe confirmarse mediante el cálculo de la fuerza y ​​la evaluación de ingeniería del fabricante de la máquina.

Parámetro FR-65 FR-30 FR-45
Configuración Doble cadena, una sola línea Monocadena, monolínea Monocadena, monolínea
Fuerza de dibujo nominal 650 kN (65 toneladas) 300 kN (30 toneladas) 450 kN (45 toneladas)
Fuerza máxima de dibujo 750 kN a 0–13 m/min 350 kN a 0–13 m/min 550 kN a 0–12 m/min
Velocidad de dibujo nominal Aproximadamente 13 m/min Aproximadamente 13 m/min Aproximadamente 12 m/min
Rango de velocidad 0–37 m/min 0-19 m/min 0-18 m/min
Longitud efectiva del dibujo 12 metros 12 metros 12 metros
Longitud de la cama ≤16metros 25 m en total 25 m en total
Motor principal Z4-280-41, 166 kW, 675/1900 rpm, CC 75 kW, 1000/2000 rpm, CC 110 kW, 1000/2000 rpm, CC
Caja de cambios principal ZFY560, relación 112, 185 kW de entrada ZFY400-112 ZFY500-160
Cadena principal Cadena de placa recta de alta resistencia con paso de 200 mm Paso de 180 mm, cadena recta, 2 × 2 Paso de 240 mm, cadena recta, 2 × 2
Unidad de CC Siemens 6RA80 parker parker
PLC/HMI Innovación Innovación Innovación
Aprox. Huella 31 mx 4,1 m 25 mx 1,8 m 25 mx 2,1 m

Parámetros de selección importantes

Material:Proporcione el grado exacto del acero, la condición del tratamiento térmico, la resistencia a la tracción y el límite elástico, cuando estén disponibles. S55C, 20CrMo y otros aceros aleados se comportan de manera diferente durante la deformación en frío.

Dimensiones iniciales y finales:Para secciones con formas especiales, proporcione dibujos que muestren todas las dimensiones críticas en lugar de solo el nombre del perfil nominal.

Reducción por pase:La reducción debe evaluarse junto con la resistencia del material y la geometría del troquel. Una reducción mayor generalmente aumenta la fuerza de estiramiento y puede requerir múltiples pasadas o un tratamiento térmico intermedio.

Rectitud requerida:Indique el requisito de rectitud junto con el método de medición y la longitud del producto. Un valor de rectitud declarado es significativo sólo cuando se definen el método de inspección y la condición del producto.

Velocidad de producción:La velocidad de estirado adecuada depende del material, tipo de matriz, lubricación, reducción y requisitos de superficie. La velocidad máxima de la máquina no debe considerarse automáticamente como la velocidad de producción recomendada.

Tipo de troquel:Especifique si el proceso utiliza una matriz de carburo de tungsteno, una matriz de laminación u otra disposición de herramientas. El tipo de troquel afecta tanto la fuerza de estiramiento como la condición de la superficie.

Aplicaciones

Rieles guía y perfiles de movimiento lineal

La máquina es adecuada para dibujar rieles guía de acero, deslizadores y otras secciones de movimiento lineal donde la rectitud del acabado y la consistencia dimensional son importantes.

Para la producción de carriles guía, el perfil de la matriz debe diseñarse alrededor de la sección transversal real. Las dimensiones críticas, como el ancho y la altura del riel, la geometría de la ranura, el radio de las esquinas y las superficies de referencia, deben incluirse en el dibujo del troquel.

Secciones de acero de formas especiales

La máquina trefiladora con rodillos de cuatro rodillos se puede configurar para secciones de acero no redondas, incluidos perfiles asimétricos, secciones en T, perfiles tipo canal, secciones en ángulo y formas específicas del cliente donde el trefilado en frío es adecuado.

Componentes automotrices y de equipos pesados

Los perfiles estirados en frío se pueden utilizar para componentes estructurales, de chasis, de suspensión y mecánicos seleccionados donde se requieren dimensiones y rectitud controladas. La idoneidad del proceso depende del grado del acero y de la reducción requerida.

Maquinaria de construcción

Las aplicaciones incluyen perfiles especiales utilizados en equipos de construcción, sistemas de guía, conjuntos estructurales y otros componentes de maquinaria donde las secciones largas necesitan dimensiones controladas después del laminado en caliente o la extrusión.

Fabricación de barras y perfiles de precisión

La máquina también se puede utilizar para barras de precisión y perfiles industriales personalizados cuando la sección transversal requerida y las propiedades del material se encuentran dentro del rango de fuerza de dibujo de la máquina.

Casos de producción

Rieles guía S55C:El FR-65 se puede configurar para trefilado de rieles guía de servicio pesado donde la fuerza de trefilado requerida requiere una transmisión de doble cadena. El portatroqueles esférico proporciona un punto de ajuste para controlar la rectitud del acabado durante la instalación.

Perfiles deslizantes 20CrMo:Se puede considerar el FR-45 para perfiles de acero aleado de mayor resistencia cuando la fuerza de estirado calculada permanece dentro de la capacidad de la máquina. Los resultados reales de reducción y superficie deben verificarse de acuerdo con la condición del material, el diseño del troquel y el sistema de lubricación del cliente.

¿Por qué elegir FangRong?

Four Rollers Rolling Drawing Machine manufacturer

26 años de ingeniería de dibujo en frío

FangRong comenzó su negocio de equipos de trefilado en frío en 1998 a través de una empresa conjunta con un especialista en equipos de trefilado taiwanés y pasó a ser de propiedad total en 2013. La empresa ha seguido enfocándose en equipos de trefilado en frío, enderezado y conformado de metales relacionados.

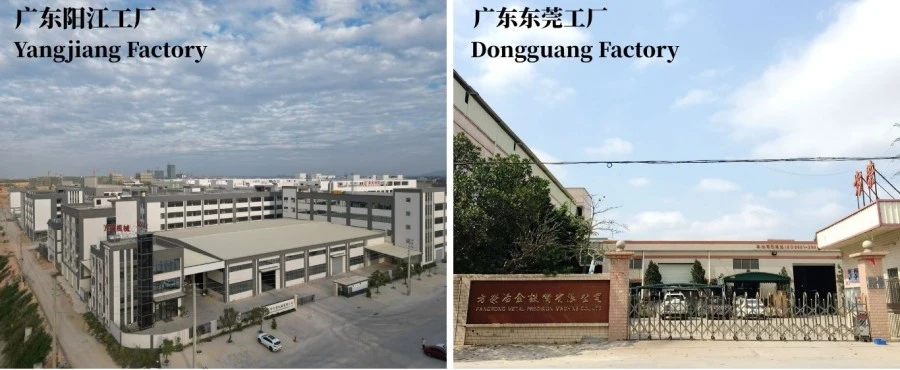
Dos instalaciones de fabricación

Equipo metalúrgico Co., Ltd. de Dongguan Fangrong y Yangjiang Fangrong Machinery Co., Ltd. apoyan la fabricación y el montaje de equipos. La capacidad de producción anual combinada es de más de 650 máquinas.

Experiencia en proyectos internacionales

Los equipos FangRong se han exportado a más de 70 países y han sido utilizados por clientes que trabajan con acero, acero inoxidable, cobre, latón, aluminio y aleaciones especiales.

Soporte de ingeniería más allá del suministro de máquinas

Para un proyecto de dibujo completo, la selección de la máquina es sólo una parte del trabajo de ingeniería. FangRong puede respaldar la selección de troqueles, la planificación de cimientos, la supervisión de la instalación, la puesta en servicio, la capacitación de operadores, el suministro de repuestos y la resolución remota de problemas.

Taller y Control de Calidad

Four Rollers Rolling Drawing Machine workshop

Instalaciones de fabricación

Equipo metalúrgico Co., Ltd. de Dongguan Fangrong— Ubicada en la ciudad de Dalang, ciudad de Dongguan, la instalación se enfoca en máquinas de trefilado en frío, equipos de enderezamiento, máquinas laminadoras de roscas y equipos de conformado de metales relacionados.

Maquinaria Co., Ltd. de Yangjiang Fangrong— Ubicada en el distrito de Yangdong, ciudad de Yangjiang, la segunda instalación amplía la capacidad de fabricación y respalda proyectos de equipos más grandes.

Proceso de producción

Four Rollers Rolling Drawing Machine production process

1. Inspección de materiales— Las placas y secciones de acero estructural se verifican antes de su fabricación.

2. Cortar y formar— El marco y los componentes estructurales se cortan y preparan de acuerdo con los planos de ingeniería.

3. Soldadura de marco— El marco tipo C y la base se sueldan e inspeccionan antes de aliviar la tensión.

4. Alivio del estrés— El alivio de la tensión posterior a la soldadura se realiza para reducir la tensión residual de la soldadura antes del mecanizado de precisión.

5. Mecanizado integral— Las superficies de guía, las caras de montaje y los planos de base críticos se mecanizan para establecer la alineación requerida.

6. Montaje mecánico— Se ensamblan la caja de cambios, el sistema de cadenas, el carro, el portamatriz y los mecanismos receptores.

7. Integración eléctrica y neumática.— Se conectan y prueban motores, variadores, PLC, HMI, sensores y componentes neumáticos.

8. Programación de PLC— Se configura la lógica de control, las secuencias operativas, las funciones de monitoreo y las señales relacionadas con la seguridad.

9. Pruebas de máquinas— Se comprueban el movimiento de la máquina, el sistema de trefilado, el funcionamiento del carro, la descarga, el traslado y las funciones de control.

10. Inspección final— Antes del envío se inspeccionan la alineación mecánica, la seguridad eléctrica, las funciones de control y el rendimiento relevante de la máquina.

11. Embalaje de exportación— La máquina está protegida contra la corrosión, impactos y daños durante el transporte antes de la carga.

Pruebas de fábrica antes del envío

Antes del envío, la máquina se puede comprobar mediante funcionamiento sin carga y pruebas de dibujo de acuerdo con las especificaciones técnicas acordadas. Cuando el cliente proporciona muestras reales de piezas de trabajo, se pueden utilizar pruebas de producción para verificar la fuerza de estirado, el movimiento del carro, la velocidad, la instalación del troquel, la descarga y los requisitos del producto terminado.

Para aplicaciones con requisitos estrictos de rectitud o dimensiones, los criterios de aceptación deben definirse de antemano, incluida la condición del material, la longitud del producto, la tolerancia, el método de medición y la cantidad de prueba.

Certificaciones

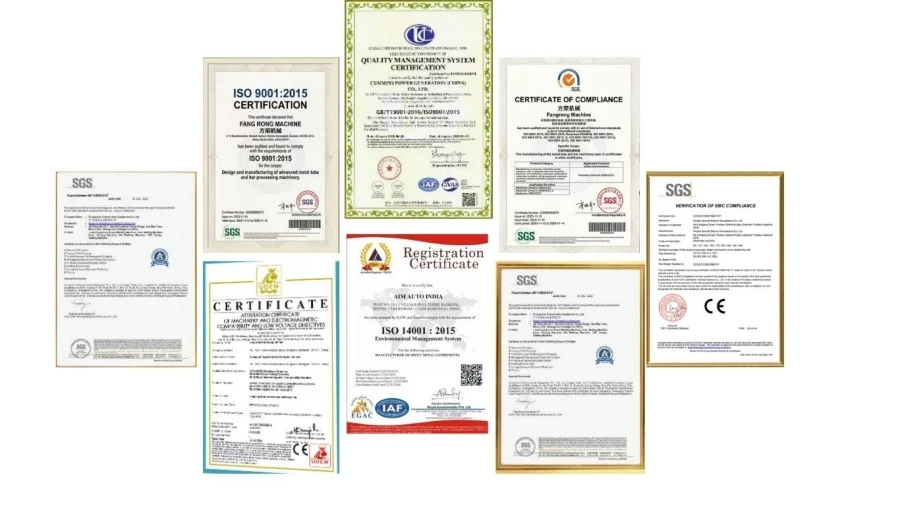
FangRong certifications for drawing machines

Norma Norma ISO 9001:2015— Sistema de gestión de la calidad que cubra las actividades pertinentes de diseño, fabricación, instalación y servicio. Certificado nº UQ231211R1.

Marcado CE— Los equipos estándar aplicables de la serie FR se suministran con documentación CE para los requisitos de seguridad de maquinaria relevantes.

Inspección SGS— Se pueden organizar servicios de inspección independientes de acuerdo con los requisitos del proyecto.

Patentes Nacionales— FangRong posee 32 patentes de invención y más de 100 patentes de modelos de utilidad que cubren estructuras de equipos y tecnologías relacionadas.

Paquetes y envío

Four Rollers Rolling Drawing Machine packaging and shipping

La máquina trefiladora con ruedas de cuatro rodillos está preparada para el transporte a larga distancia con protección estructural, prevención de la corrosión y embalaje específico para los componentes. Se pueden enviar secciones grandes de máquinas de acuerdo con la configuración final del equipo y los requisitos logísticos del sitio.

Antes del envío, se pueden proporcionar planos de cimientos, diseños de pernos de anclaje, documentación del equipo, información eléctrica y otros documentos relacionados con la instalación de acuerdo con el alcance del proyecto.

Preguntas frecuentes

1. ¿Qué tipos de perfiles de acero puede procesar una máquina trefiladora de cuatro rodillos?

La máquina se utiliza principalmente para estirar en frío secciones de acero de formas especiales, como rieles guía, deslizadores, rieles y otros perfiles con secciones transversales no redondas. La idoneidad real depende de la geometría del perfil, la calidad del material, las dimensiones entrantes, la reducción requerida y la fuerza de estiramiento. Se debe proporcionar un perfil de muestra o un dibujo de sección detallado para la selección de la máquina y el troquel.

2. ¿Cómo selecciono entre los modelos FR-30, FR-45 y FR-65?

La selección del modelo debe basarse en la fuerza de tracción calculada y no únicamente en el tamaño del perfil. El FR-30, FR-45 y FR-65 proporcionan fuerzas de tracción nominales de 300 kN, 450 kN y 650 kN respectivamente, con capacidades de fuerza máxima más altas. Al determinar el modelo apropiado se deben considerar la resistencia del material, la reducción de la sección transversal, la fricción del troquel, la velocidad de embutición y los requisitos de producción.

3. ¿Cuál es la ventaja del portatroqueles esférico?

El soporte de matriz esférico permite ajustar la posición y el ángulo de la matriz a la dirección de dibujo real. Esto es particularmente útil para perfiles asimétricos, donde pequeños errores de alineación pueden crear cargas desiguales, desviaciones dimensionales o marcas en la superficie. La alineación adecuada del troquel también ayuda a mantener condiciones de embutición estables durante tiradas de producción más largas.

4. ¿Puede la máquina lograr la rectitud requerida después del estirado?

El dibujo puede mejorar la consistencia dimensional y la rectitud, pero el resultado final no lo determina únicamente el banco de dibujo. La rectitud del material entrante, la precisión del perfil, la tensión residual, la geometría del troquel, la reducción por pasada, la alineación de la máquina y los parámetros de dibujo afectan el resultado. Para requisitos estrictos de rectitud, el objetivo debe verificarse mediante dibujos y mediciones de muestras antes de finalizar la configuración de la máquina.

5. ¿Puede una máquina manejar diferentes perfiles de formas especiales?

Sí, siempre que los perfiles estén dentro de los límites de fuerza, longitud de trabajo, carro y tamaño de matriz de la máquina. Normalmente, diferentes perfiles requieren matrices o herramientas de embutición dedicadas, mientras que el mismo banco de dibujo se puede utilizar para múltiples productos. Para cambios frecuentes de producto, también se debe considerar la accesibilidad del portamatriz y el tiempo de cambio de herramientas durante la selección de la máquina.

6. ¿Qué información se requiere antes de recomendar una máquina?

La información más útil incluye la calidad del material, las dimensiones del perfil entrante, las dimensiones terminadas, el dibujo del perfil o la sección CAD, la longitud inicial y final, la reducción requerida, la rectitud objetivo y la condición de la superficie, la cantidad de producción y la velocidad de dibujo preferida. Estos parámetros permiten evaluar la fuerza de embutición requerida, la configuración del troquel, el modelo de la máquina y el sistema de manipulación auxiliar antes de la cotización.

Enviar Consulta
Datos de contacto
  • DIRECCIÓN

    NO.163, Shatong Road, segunda zona industrial de Shabu, ciudad de Dalang, ciudad de Dongguan, Guangdong, China

  • Correo electrónico

    frsale@dgfangrong.com

Cuéntenos sobre su material, especificaciones de producto, proceso de producción y requisitos de equipo. FangRong puede analizar máquinas de trefilado en frío, troqueles de trefilado, máquinas enderezadoras adecuadas y soluciones personalizadas para su aplicación.
Clasificación:
5.0
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies. política de privacidad
RechazarAceptar