Whatsapp
Ofrecemos una amplia gama de equipos de procesamiento de metales de precisión, que incluyen máquinas enderezadoras, estiradoras en frío, apuntadoras, biseladoras, cortadoras, laminadoras de roscas y matrices de trefilado, diseñadas para materiales de tubos, barras y alambres en diversas industrias.
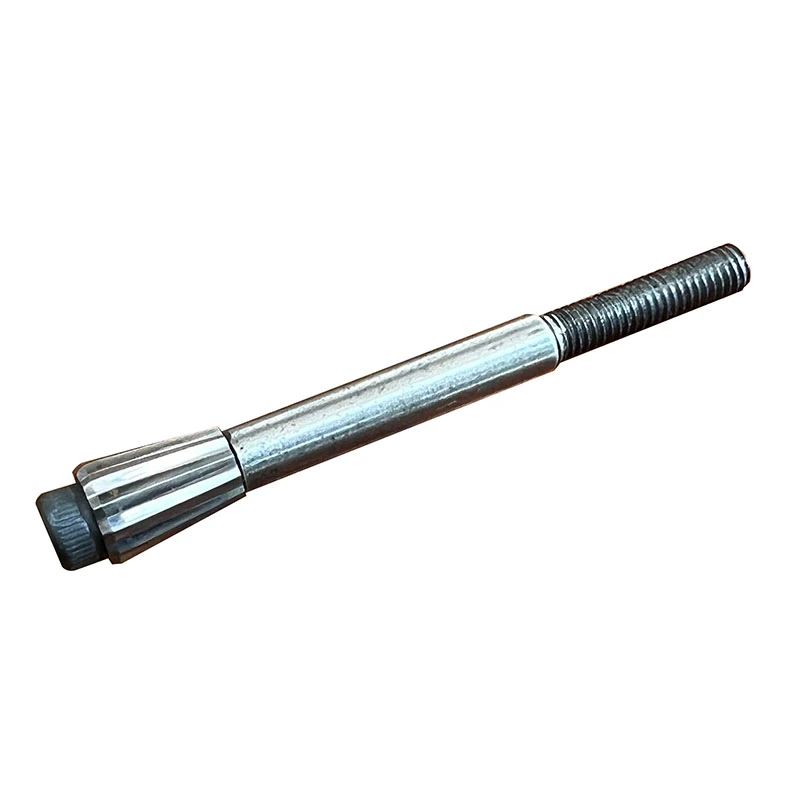
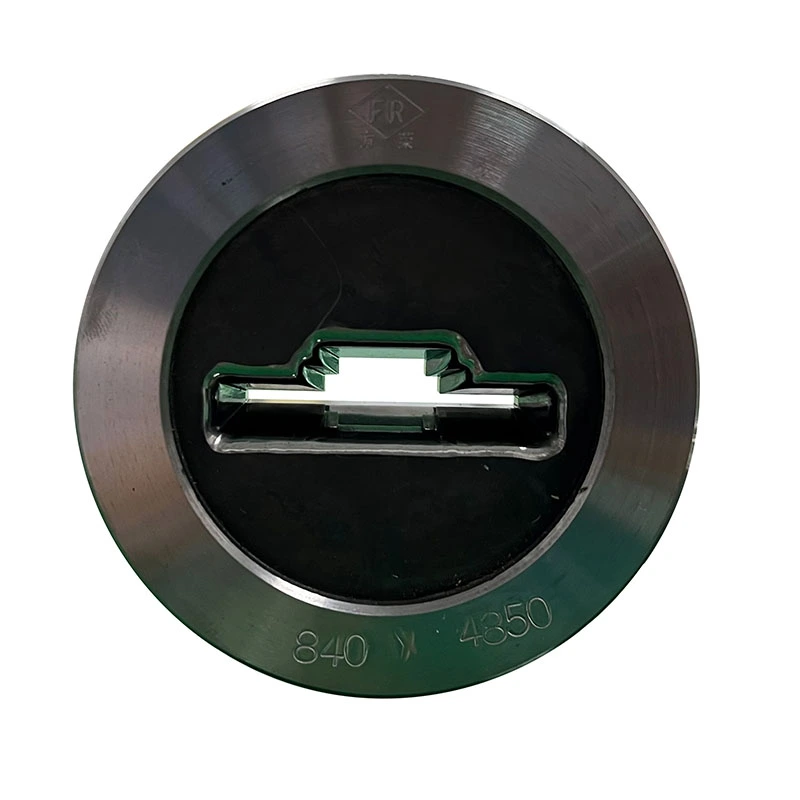
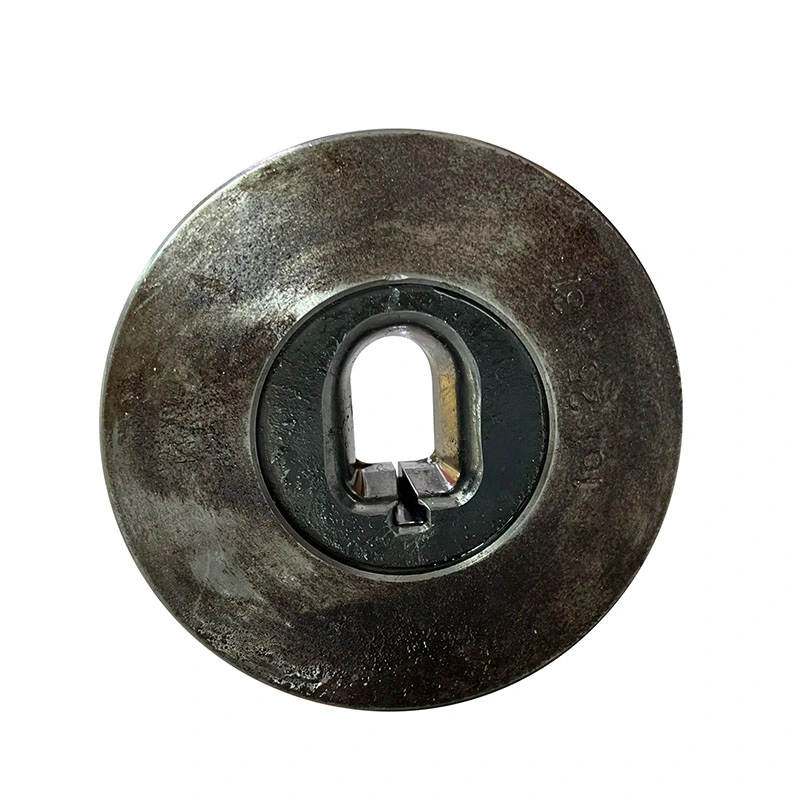
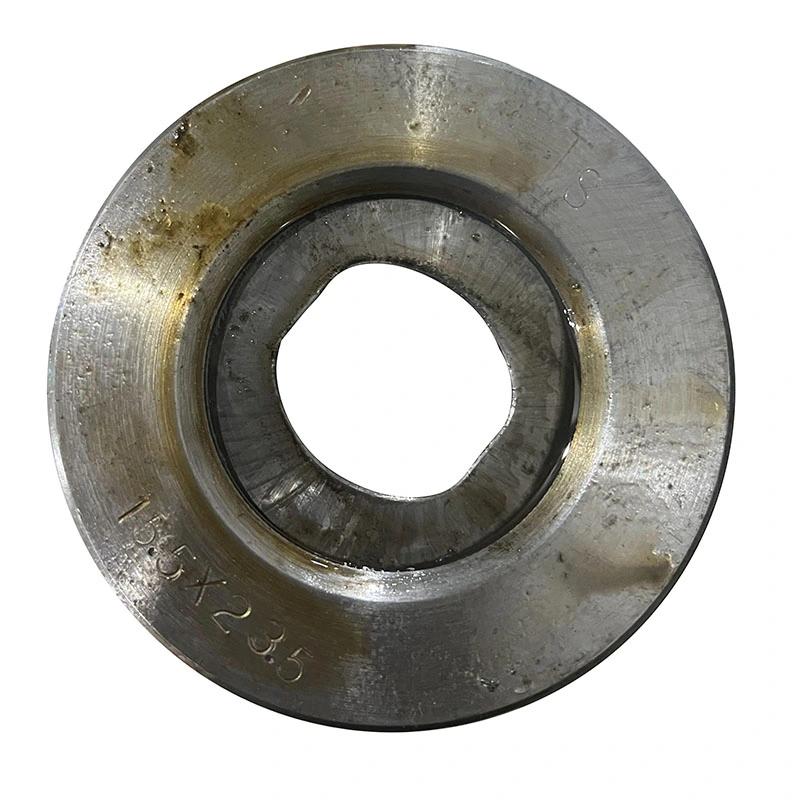
Los troqueles de trefilado son herramientas de conformado de precisión que se utilizan para reducir la sección transversal de tubos, barras, varillas y alambres de metal mientras se controla el diámetro, el perfil y la condición de la superficie del acabado. En lugar de eliminar el material mediante corte, la pieza de trabajo se pasa a través de una abertura más pequeña del troquel, lo que provoca una deformación plástica controlada.
Troqueles de acero de tungsteno y troqueles de diamanteSon dos opciones principales de herramientas utilizadas en el estirado en frío. En términos técnicos, la mayoría de los productos comercializados como matrices de acero de tungsteno están hechos de carburo de tungsteno cementado, mientras que las matrices de diamante utilizan diamante natural, diamante policristalino (PCD) o un sustrato recubierto de diamante. La elección adecuada depende del material de la pieza de trabajo, la reducción por pasada, la velocidad de embutición, la lubricación, la tolerancia dimensional y el volumen de producción esperado.
La abertura de la matriz no es simplemente un agujero con un diámetro fijo. Su geometría interna determina cómo el material ingresa al troquel, se reduce, hace contacto con la superficie de apoyo y sale de la herramienta. Un pequeño cambio en el ángulo de aproximación, la longitud del rodamiento o la abertura terminada puede afectar la fuerza de embutición, el acabado de la superficie, la estabilidad dimensional y el desgaste del troquel.
Un troquel de dibujo típico contiene varias zonas funcionales:
La geometría exacta debe seleccionarse según el material, la relación de reducción, el tamaño de la pieza de trabajo, el sistema de lubricación y la velocidad de trefilado, en lugar de copiarse de una matriz estándar sin considerar el proceso.
Las matrices de trefilado de carburo de tungsteno se fabrican a partir de carburo cementado, que normalmente consiste en partículas de carburo de tungsteno unidas con un aglutinante metálico como el cobalto. Los grados como YG6 y YG8 se usan comúnmente en herramientas de carburo, aunque el grado apropiado depende del material de trefilado y las condiciones de operación.
El carburo proporciona una combinación práctica de dureza, resistencia al desgaste, resistencia a la compresión y costo de fabricación. Se utiliza ampliamente para trefilado de tubos, barras, varillas y alambres de uso general, particularmente cuando el proceso no justifica el mayor costo de una superficie de trabajo de diamante.
Los factores típicos de selección de matrices de carburo incluyen:
Los grados de carburo no deben seleccionarse únicamente por la dureza. El aumento del contenido de aglutinante puede cambiar la tenacidad y el comportamiento de desgaste, por lo que el grado del troquel debe coincidir con la combinación real de carga, material y condiciones de embutición.
Los troqueles de diamante utilizan una zona de trabajo de diamante donde se requiere una dureza y resistencia al desgaste muy altas. Dependiendo de la aplicación, el elemento de trabajo puede ser diamante natural, PCD o un recubrimiento de diamante CVD. Estas construcciones son particularmente relevantes cuando el desgaste de la matriz, la desviación dimensional o la calidad de la superficie se convierten en una preocupación importante en la producción.
En comparación con las herramientas de carburo convencionales, las matrices de diamante requieren una mayor inversión inicial en herramientas, por lo que su valor debe evaluarse en función del volumen de producción, la variación dimensional permitida, la frecuencia de reemplazo de las matrices y el valor del producto trefilado.
El diamante policristalino se produce a partir de partículas de diamante consolidadas en un cuerpo de trabajo, comúnmente soportado por un sustrato de carburo cementado. La estructura de múltiples cristales proporciona una combinación de resistencia al desgaste y resistencia mecánica práctica.
A menudo se considera el PCD para la producción continua donde el desgaste del carburo se convierte en un factor limitante. Se puede utilizar para aplicaciones de alambre de cobre, aluminio, acero seleccionado y aleaciones, y otros procesos donde las condiciones de trefilado sean compatibles con el grado y la geometría del PCD.
Los troqueles de diamante natural utilizan un solo diamante seleccionado como elemento de trabajo. Se asocian tradicionalmente con el trefilado fino y de precisión, donde se requiere una superficie de apoyo muy suave y con un acabado preciso.
El tamaño y la geometría de la piedra disponibles pueden limitar la aplicación práctica del diamante natural para aberturas más grandes. Por esta razón, el diamante natural se considera más comúnmente cuando el producto terminado tiene un alto valor o cuando los requisitos finos de dimensiones y superficie justifican el costo de las herramientas.
Las matrices de diamante CVD utilizan un sustrato, comúnmente carburo cementado, con una capa de diamante depositada sobre la superficie de trabajo mediante deposición química de vapor. La tecnología permite formar una superficie de trabajo de diamante sobre un sustrato más grande o construido de manera diferente en lugar de depender completamente de un elemento de diamante natural.
Los recubrimientos de diamante CVD se han estudiado para aplicaciones de trefilado porque la superficie del diamante puede proporcionar una alta resistencia al desgaste y características tribológicas favorables. Sin embargo, la adhesión del recubrimiento, la preparación del sustrato, el espesor del recubrimiento, la geometría del orificio y el pulido final afectan la herramienta terminada, por lo que el CVD debe evaluarse de acuerdo con el proceso de trefilado específico en lugar de tratarse como un reemplazo universal para los troqueles de carburo u otros diamantes.
La elección entreTroqueles de acero de tungsteno y troqueles de diamantedebería comenzar con el problema de producción en lugar del material del troquel en sí. Una matriz de carburo puede ser la opción más apropiada para trefilado de uso general, cambios de tamaño frecuentes, producción de prueba o procesos donde el costo de las herramientas es una consideración importante. Un troquel a base de diamante se vuelve más atractivo cuando la resistencia al desgaste, la estabilidad dimensional, los requisitos de superficie o las tiradas de producción largas justifican la inversión adicional en herramientas.
| Tipo de matriz | Características principales | Consideraciones típicas |
|---|---|---|
| Carburo de tungsteno | Duro, resistente al desgaste, relativamente económico. | Trefilado de tubos, barras, varillas y alambres de uso general |
| PCD | Alta resistencia al desgaste y estabilidad dimensional | Tiradas de producción largas y aplicaciones donde el desgaste del carburo es significativo |
| Diamante Natural | Superficie de trabajo muy fina y estable | Alambre fino y aplicaciones con exigentes requisitos de superficie y dimensiones. |
| CVD recubierto de diamante | Capa de trabajo de diamante sobre un sustrato. | Aplicaciones que requieren una superficie de diamante con una construcción de matriz recubierta |
No existe un único material de troquel que sea mejor para cada operación de embutición. Por ejemplo, seleccionar una matriz de diamante para un proceso de bajo volumen con cambios frecuentes de diámetro puede no proporcionar una ventaja de producción significativa, mientras que usar una matriz de carburo convencional en una aplicación de alambre fino de gran volumen puede resultar en un desgaste excesivo y una desviación dimensional.
Para un diseño preciso del troquel, el proveedor del troquel necesita más que el diámetro final. Normalmente se requiere la siguiente información de proceso:
| Parámetro | Por qué es importante |
|---|---|
| Material de la pieza de trabajo | Determina el comportamiento de deformación, la carga del troquel, el mecanismo de desgaste y el material adecuado del troquel. |
| Tamaño entrante | Se utiliza para determinar la reducción requerida y la apertura del troquel. |
| Tamaño terminado | Define el diámetro objetivo del rodamiento y la tolerancia dimensional. |
| Reducción por pase | Afecta directamente la fuerza de trefilado, la generación de calor y la carga del troquel. |
| Velocidad de dibujo | Influye en la fricción, la temperatura, el comportamiento del lubricante y el desgaste. |
| Lubricación | Afecta la fricción, el acabado de la superficie, la fuerza de trefilado y la vida útil de la herramienta. |
| Tolerancia requerida | Determina los requisitos de diseño y acabado del rodamiento. |
| Requisito de superficie | Ayuda a determinar el material de la superficie de trabajo y las especificaciones de pulido. |
Para las líneas de producción existentes, proporcionar el plano de matriz actual, las dimensiones de matriz desgastadas, las piezas de trabajo de muestra y los parámetros de dibujo reales pueden mejorar aún más la precisión del diseño de matriz de reemplazo.
El trefilado de tubos requiere el control tanto del diámetro exterior como, dependiendo del proceso, del diámetro interior. Diferentes métodos de estirado de tubos pueden utilizar una matriz sola, un tapón fijo, un tapón flotante u otras disposiciones de herramientas internas. Por lo tanto, la geometría del troquel debe adaptarse al proceso completo de trefilado del tubo en lugar de seleccionarse únicamente a partir del diámetro exterior terminado.
Los factores importantes incluyen el material del tubo, el espesor de la pared, el diámetro exterior e interior entrante, la reducción por pasada, la configuración del mandril o tapón, el lubricante y la tolerancia dimensional requerida.
El trefilado de barras y varillas generalmente implica secciones transversales sólidas, por lo que el troquel controla la reducción desde el diámetro o perfil entrante hasta el tamaño final. El material de matriz requerido depende de la aleación, la dureza, el programa de reducción, la fuerza de trefilado y el volumen de producción.
Para acero al carbono, acero inoxidable, cobre, aluminio y aleaciones especiales, la geometría del troquel debe desarrollarse en función del comportamiento real del material. Una matriz diseñada para una aleación blanda no ferrosa no debe simplemente copiarse para una aplicación de acero de mayor resistencia.
El trefilado pone mayor énfasis en la calidad del rodamiento, el acabado de la superficie, la consistencia dimensional y el desgaste porque pequeños cambios en la apertura de la matriz pueden afectar el diámetro del alambre terminado. Para la producción de alambre fino y de gran volumen, se pueden considerar construcciones recubiertas de diamante PCD, diamante natural y CVD junto con matrices de carburo convencionales.
Para el trefilado de múltiples pasadas, la selección del troquel también debe considerarse como parte del programa de pasadas completo. La reducción asignada a cada troquel, la condición del alambre entrante, la lubricación, la velocidad de trefilado y el enfriamiento pueden influir en el rendimiento real del herramental.
No todas las aplicaciones de dibujo utilizan productos redondos. Se pueden diseñar troqueles de embutición para perfiles cuadrados, rectangulares, hexagonales, ovalados, sectoriales y otros perfiles no redondos cuando el proceso de conformado y el material lo permitan.
El diseño del troquel con forma requiere más que cambiar el perfil de apertura final. El radio de las esquinas, la distribución de la reducción, la longitud del soporte, la geometría de entrada, el flujo de material y la alineación afectan el perfil terminado. Para secciones complejas, el diseño del troquel debe desarrollarse a partir de las dimensiones reales entrantes y terminadas en lugar de partir únicamente del nombre de la forma nominal.
La ruta de fabricación depende del material y la construcción del troquel seleccionado. Un proceso típico incluye selección de materiales, preparación de piezas en bruto, mecanizado de desbaste, conformado o sinterizado cuando corresponda, rectificado de precisión, acabado de orificios, pulido, revestimiento o montaje e inspección final.
Para matrices de diamante y recubiertas de diamante, se requiere atención adicional al elemento de trabajo, la preparación del sustrato, la condición de unión o recubrimiento, la geometría del orificio y el tratamiento superficial final.
Los registros de inspección se pueden hacer coincidir con el número de identificación del troquel para respaldar los pedidos de reemplazo y la trazabilidad de la producción.
El desgaste de la matriz normalmente se desarrolla gradualmente en la zona de trabajo. Los signos comunes incluyen un aumento en el diámetro acabado, pérdida de consistencia dimensional, rayones en el producto trefilado, cambios en la fuerza de trefilado o desgaste visible en el área del rodamiento.
Cuando la construcción del dado permite reafilar o repulir, la decisión debe basarse en la geometría restante del dado y el tamaño final requerido. Es posible que simplemente pulir un troquel desgastado sin restaurar la geometría correcta no resuelva los problemas dimensionales o de superficie.
La alineación adecuada, el material entrante limpio, la lubricación eficaz y el control de los parámetros de embutición son igualmente importantes. Incluso un troquel de alta resistencia al desgaste puede sufrir daños prematuros si la pieza de trabajo ingresa al troquel descentrada, tiene incrustaciones o contaminación, o opera bajo condiciones de lubricación inadecuadas.
Troqueles de acero de tungsteno y troqueles de diamanteNo debe compararse únicamente por el precio de compra o la dureza nominal. La comparación más útil es cómo se desempeña cada troquel bajo la combinación real de material, reducción, velocidad, lubricación, tolerancia y volumen de producción.
Para una producción corta, el carburo puede proporcionar una vida útil suficiente sin una inversión innecesaria en herramientas. Para la producción continua donde el reemplazo frecuente de matrices causa tiempo de inactividad o desviación dimensional, el PCD u otra construcción a base de diamante puede proporcionar un argumento económico más sólido. La decisión correcta depende de condiciones de producción mensurables más que de una afirmación general de que un material es siempre superior.
FangRong tiene más de 26 años de experiencia en ingeniería de procesos y equipos de trefilado en frío, brindando soporte a aplicaciones que involucran trefilado de tubos, barras, varillas y alambres. Los troqueles de trefilado se desarrollan en relación con el proceso de trefilado, incluido el material entrante, el programa de reducción, las dimensiones terminadas y las condiciones de la máquina.
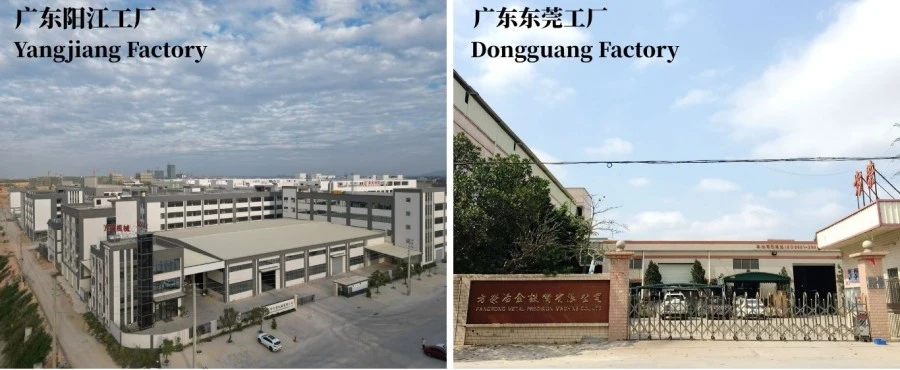
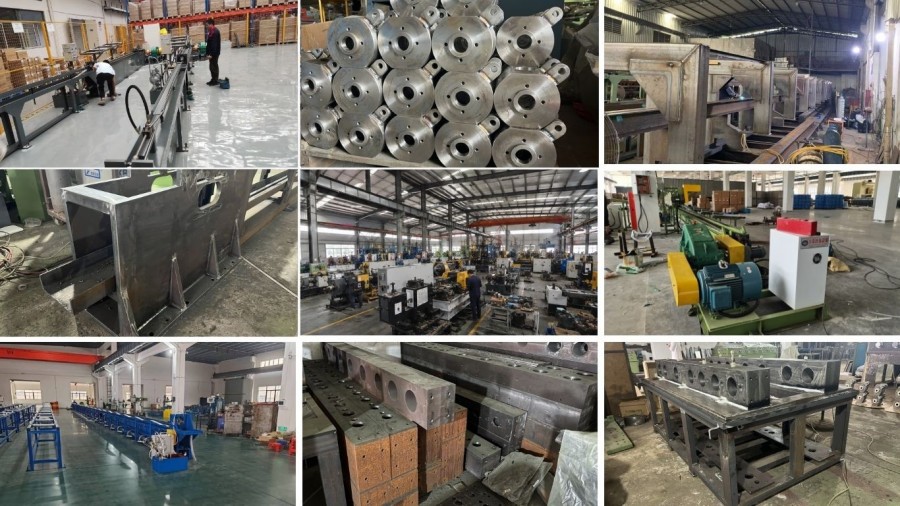
Nuestras dos instalaciones de fabricación respaldan el mecanizado, el ensamblaje, las pruebas y el desarrollo técnico de equipos de trefilado en frío y herramientas relacionadas. Las especificaciones de troqueles se pueden desarrollar a partir de dibujos del cliente, muestras de troqueles existentes, dimensiones de piezas de trabajo o requisitos de producción reales.
Cuando la aplicación es difícil de definir únicamente a partir de dibujos, se pueden utilizar muestras de producción para verificar la geometría del troquel y los requisitos del proceso antes de la producción final.
Nuestro flujo de trabajo de fabricación incluye revisión de ingeniería, inspección de materiales, mecanizado, acabado de precisión, ensamblaje cuando sea necesario, inspección dimensional y controles de calidad finales.
El control de calidad se centra en las dimensiones y la geometría de trabajo que afectan directamente el rendimiento del dibujo. Para troqueles personalizados, la inspección final se compara con el dibujo aprobado o la especificación técnica antes del envío.
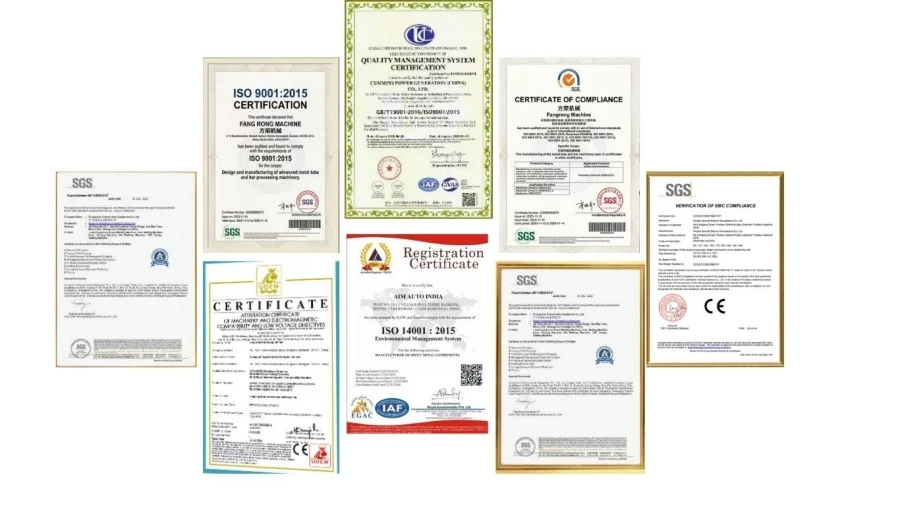
FangRong opera bajo un sistema de gestión de calidad ISO 9001:2015 y ha obtenido certificaciones y documentación de inspección relacionadas con CE y SGS para los equipos aplicables. La empresa también posee patentes nacionales que cubren su maquinaria y tecnologías de ingeniería.
Estas certificaciones de equipos no deben interpretarse como la certificación de cada troquel de dibujo individual. Para los pedidos de herramientas, los criterios de calidad relevantes son la calidad del material, la inspección dimensional, la geometría y los requisitos técnicos específicos del cliente.
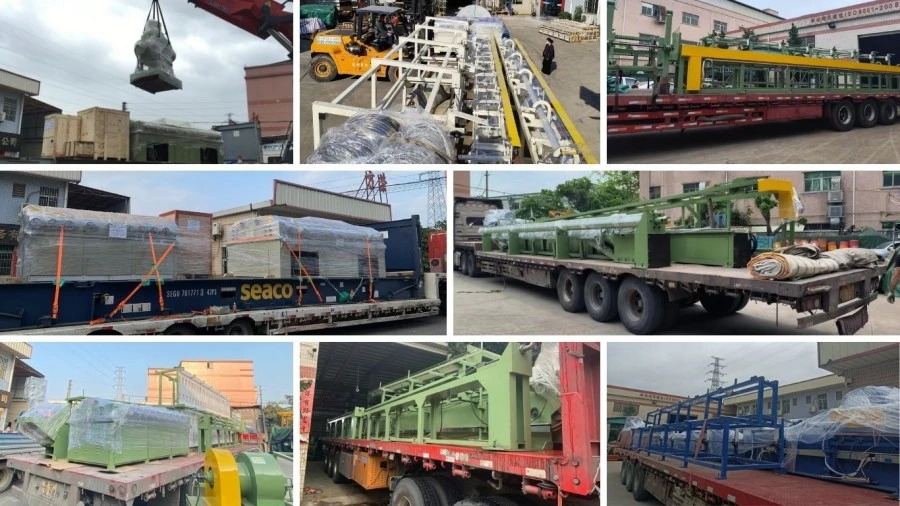
Los troqueles de embutición se empaquetan según su tamaño, construcción y sensibilidad de la superficie de trabajo. Las áreas de trabajo de precisión están protegidas contra impactos, contaminación y humedad durante el transporte. Se puede organizar el embalaje de exportación para matrices individuales, juegos de herramientas o pedidos de equipos combinados.
El carburo de tungsteno proporciona una combinación práctica de dureza, resistencia al desgaste, tenacidad y costo de herramientas para muchas aplicaciones generales de trefilado. Los troqueles de diamante generalmente proporcionan una mayor resistencia al desgaste y se consideran cuando el volumen de producción, el control dimensional fino o los requisitos de superficie justifican el mayor costo de las herramientas.
Se pueden utilizar matrices de carburo y de diamante para cobre y aluminio. La selección depende de la aleación, la dureza, la reducción, la velocidad de trefilado, la lubricación, la tolerancia del acabado y el volumen de producción. El PCD y otras construcciones de diamante a menudo se consideran cuando el desgaste o la desviación dimensional se convierten en un problema de producción importante.
Sí. Los troqueles de embutición se pueden diseñar para perfiles cuadrados, rectangulares, hexagonales, ovalados, sectoriales y otros perfiles personalizados. El cliente debe proporcionar el perfil entrante, el perfil terminado, el material, el programa de reducción y los requisitos de tolerancia para que la geometría del troquel pueda desarrollarse correctamente.
La elección depende principalmente del tamaño del cable, el rendimiento superficial y dimensional requerido, el volumen de producción y el presupuesto de herramientas. El diamante natural puede resultar ventajoso para aplicaciones de precisión fina, mientras que el PCD ofrece una combinación diferente de resistencia al desgaste, flexibilidad de construcción y economía de producción. Se debe revisar la aplicación real antes de seleccionar el tipo de matriz.
Proporcione el grado del material, las dimensiones entrantes y terminadas, la tolerancia, la reducción por pasada, la velocidad de embutición, el método de lubricación, el tipo de troquel si lo conoce y la aplicación. También es útil un dibujo o una muestra de la matriz existente, especialmente cuando se reemplazan herramientas desgastadas.
No existe una cifra fija de vida útil que se aplique a cada matriz. El desgaste depende del material de la pieza de trabajo, la reducción, la velocidad, la lubricación, la alineación, la condición de la superficie entrante, el material del troquel y la tolerancia dimensional requerida. El desgaste real debe monitorearse mediante las dimensiones del producto terminado y la inspección de la superficie de trabajo.
Algunas matrices a base de carburo y diamante se pueden rectificar o repulir, según su construcción y el material de trabajo restante. El nuevo tamaño del orificio y la geometría deben controlarse durante el reacondicionamiento; de lo contrario, el troquel puede seguir produciendo problemas dimensionales o superficiales.
Sí. La geometría del troquel está estrechamente relacionada con el proceso de dibujo. Cuando el troquel se suministra junto con un banco de estirado en frío o una línea de trefilado, podemos revisar las dimensiones de la pieza de trabajo, el programa de reducción, la fuerza de trefilado, la velocidad, la disposición de las herramientas y la tolerancia de acabado requerida como un solo proceso en lugar de tratar el troquel como un componente aislado.
DIRECCIÓN
NO.163, Shatong Road, segunda zona industrial de Shabu, ciudad de Dalang, ciudad de Dongguan, Guangdong, China
Teléfono
Correo electrónico