Whatsapp
Ofrecemos una amplia gama de equipos de procesamiento de metales de precisión, que incluyen máquinas enderezadoras, estiradoras en frío, apuntadoras, biseladoras, cortadoras, laminadoras de roscas y matrices de trefilado, diseñadas para materiales de tubos, barras y alambres en diversas industrias.
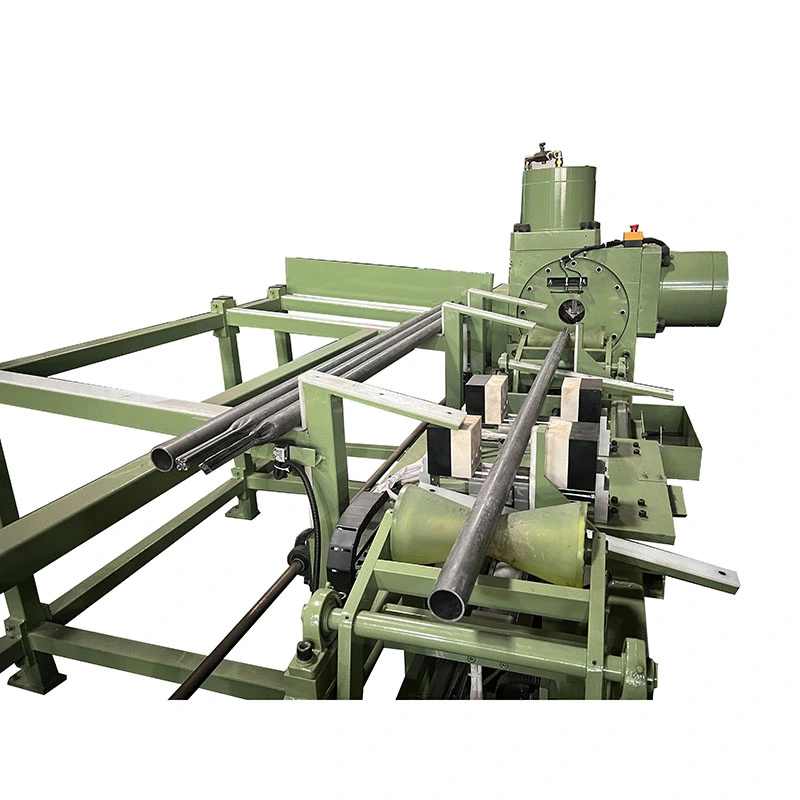
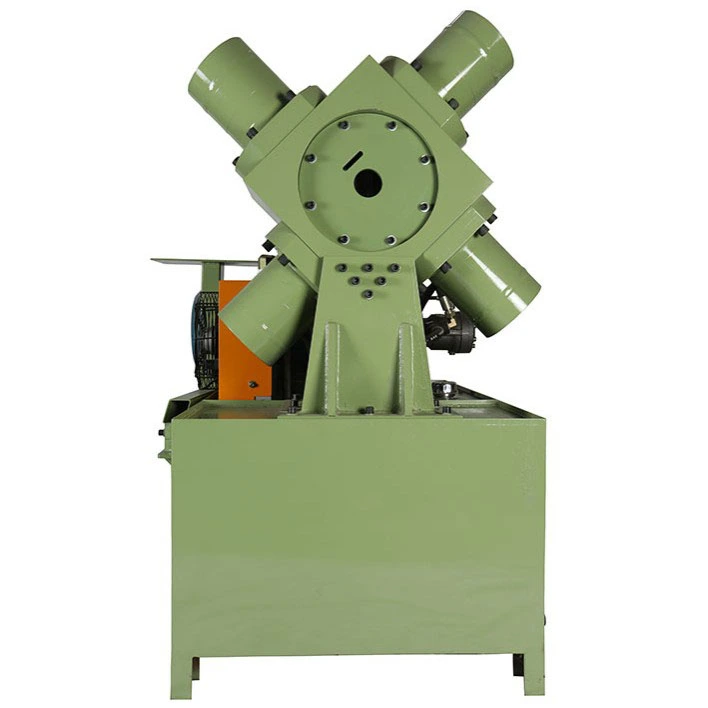
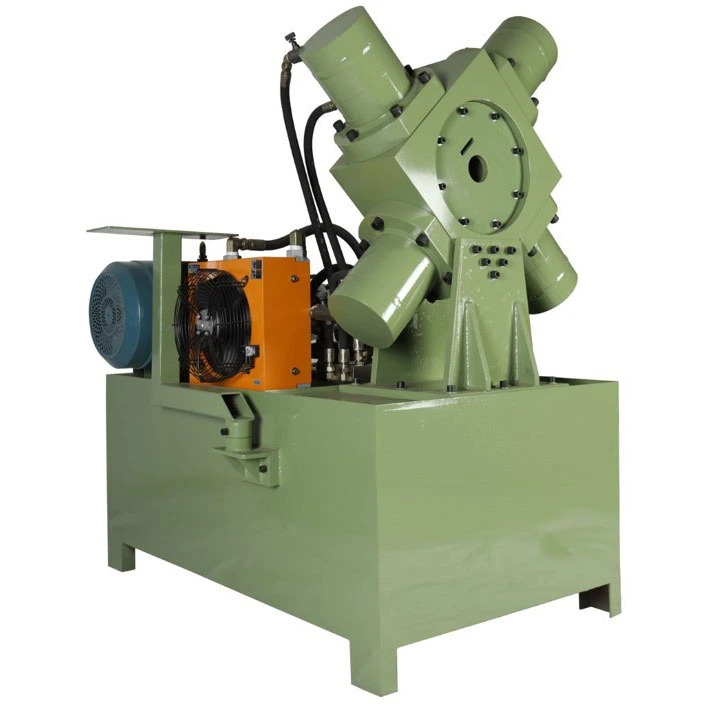
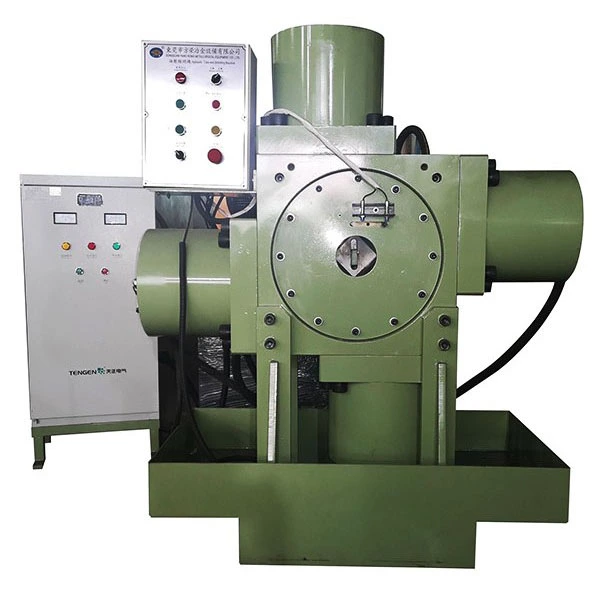
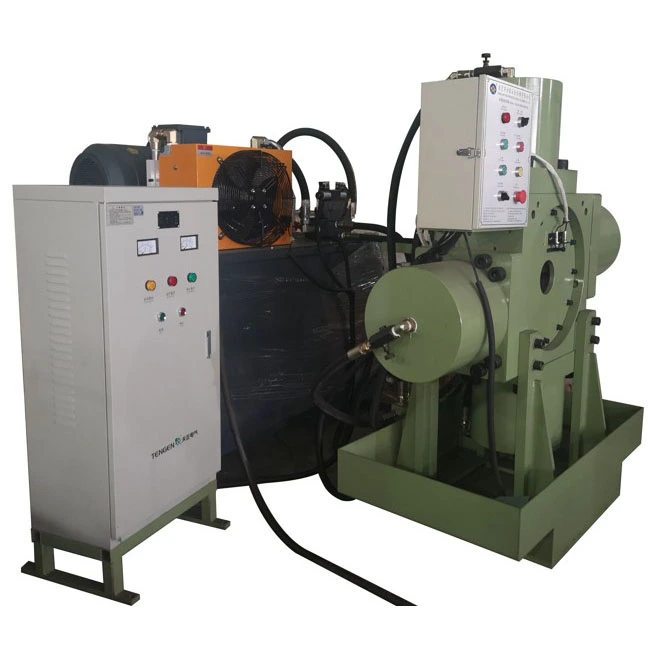
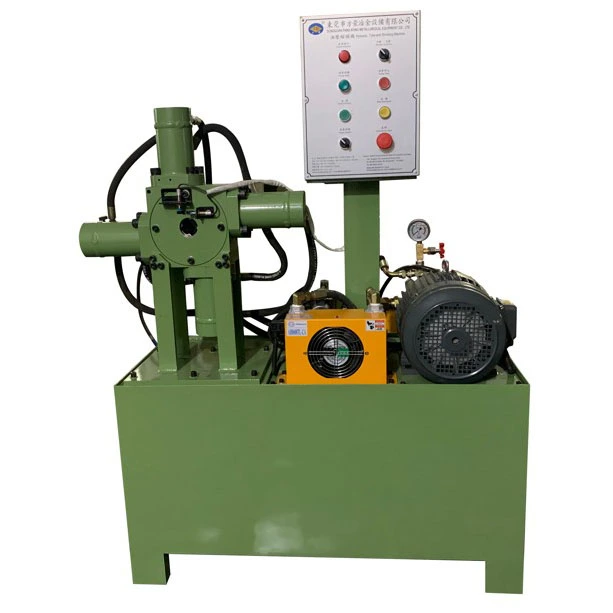
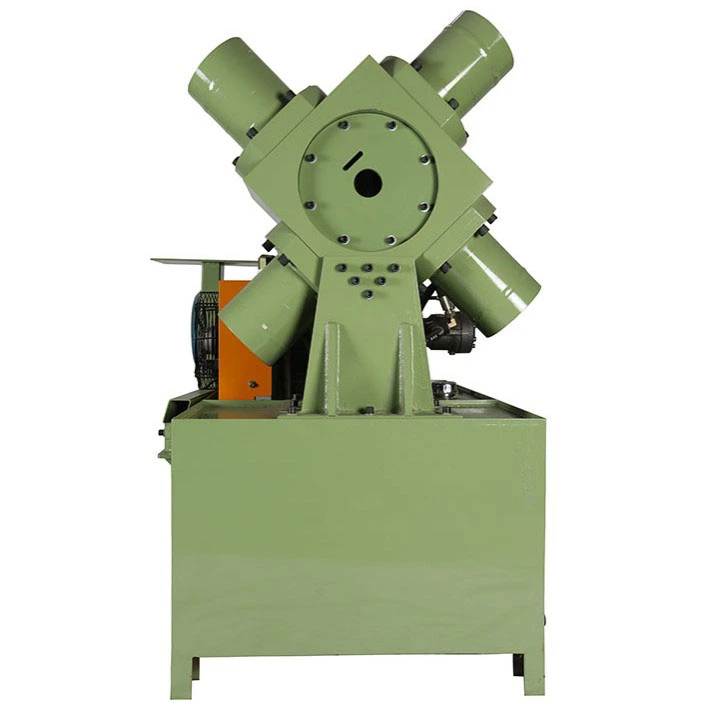
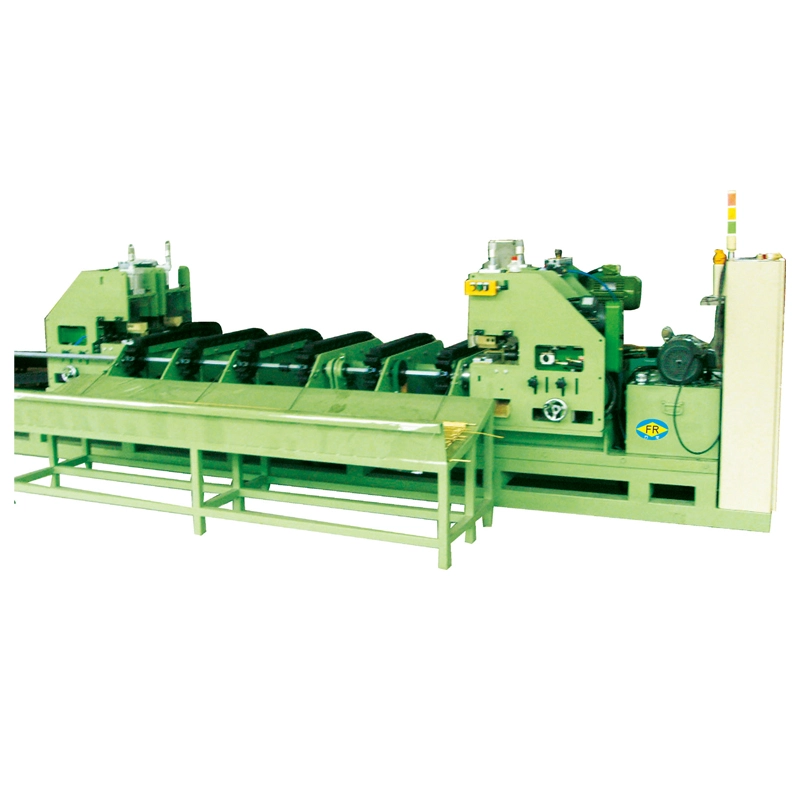
La máquina apuntadora hidráulica de cuatro troqueles de acero al carbono está diseñada para reducir y formar los extremos de tubos, barras y perfiles de acero al carbono antes de estirar en frío, tirar, enderezar u otras operaciones posteriores. La máquina utiliza cuatro cilindros hidráulicos para impulsar cuatro troqueles hacia el centro al mismo tiempo, dando al extremo del material la forma reducida o cónica requerida.
Para el procesamiento de acero al carbono, la fuerza de conformado debe distribuirse alrededor de la pieza de trabajo en lugar de concentrarse en una o dos direcciones. La disposición de cuatro matrices ayuda a controlar la excentricidad y la deformación ovalada mientras mantiene la sección puntiaguda adecuada para la siguiente operación. Está disponible en configuraciones FR-25, FR-50, FR-100, FR-160 y FR-250 para diferentes tamaños de materiales y espesores de pared.
La pieza de trabajo se coloca en el centro del conjunto de matriz. Cuando el sistema hidráulico inicia el ciclo de apuntado, cuatro cilindros mueven los troqueles hacia adentro desde cuatro direcciones. Los troqueles aplican presión alrededor del extremo del tubo o barra y reducen gradualmente su sección según el perfil del troquel seleccionado.
Una vez completada la carrera de formación, los troqueles vuelven a sus posiciones originales y se puede retirar la pieza procesada. La operación no requiere que el material se forme manualmente desde varias direcciones, lo que resulta útil para líneas de producción que procesan lotes repetidos de tubos o barras de acero al carbono.
Los tubos y barras de acero al carbono pueden presentar diferentes condiciones de formación según el diámetro, el espesor de la pared, la resistencia del material y las dimensiones requeridas del extremo puntiagudo. Una disposición hidráulica de cuatro matrices proporciona fuerza desde los cuatro lados durante el mismo ciclo de formación, lo que ayuda al operador a controlar la posición y la forma del extremo reducido.
| Preocupación por el procesamiento | Enfoque hidráulico de cuatro matrices |
|---|---|
| Acabar con la excentricidad | Cuatro troqueles aplican fuerza de formación alrededor de la pieza de trabajo para ayudar a mantener centrada la sección reducida. |
| Deformación ovalada | Los troqueles opuestos trabajan juntos durante la carrera de formación, lo que ayuda a controlar la deformación desigual. |
| Marcado de superficie | La selección correcta del troquel y el movimiento sincronizado ayudan a limitar la presión de formación localizada. |
| Producción repetida | El accionamiento hidráulico proporciona un ciclo de formación repetible para el procesamiento por lotes. |
| Acero al carbono de alta resistencia | El sistema hidráulico proporciona la fuerza de formado necesaria para materiales más pesados y resistentes. |
El modelo de máquina debe seleccionarse de acuerdo con el diámetro exterior real, el espesor de la pared, la condición del material y las dimensiones de punta requeridas. Una máquina más grande no es automáticamente la mejor opción; la capacidad hidráulica y la disposición del troquel deben coincidir con la carga de formación de la pieza de trabajo.
FR-25 y FR-50 están pensados para tamaños de tubos más pequeños. FR-100 cubre secciones más grandes y paredes más gruesas, mientras que FR-160 y FR-250 están diseñados para aplicaciones de mayor diámetro o paredes pesadas. La configuración final también se puede ajustar cuando los requisitos de material y forma del cliente quedan fuera del rango de referencia estándar.
| Modelo | Rango de apuntamiento | Espesor de la pared | Cilindro | Potencia del motor | Dimensiones | Peso |
|---|---|---|---|---|---|---|
| FR-25 | φ25 | 0,5-2,0 milímetros | φ63 × φ25 mm, 4 cilindros | 5,5 kilovatios | 1200 × 620 × 1500 milímetros | 300 kilogramos |
| FR-50 | φ50 | 0,5-3,0 milímetros | φ200 × φ30 mm, 4 cilindros | 11 kilovatios | 600 × 1000 × 1300 milímetros | 1000 kilos |
| FR-100 | φ100 | 0,5-5,0 milímetros | φ250 mm, 4 cilindros | 18,5 kilovatios | 1400 × 900 × 1700 mm, sin incluir el tanque de aceite | 3000 kilogramos |
| FR-160 | φ30-φ160 | 0,5-10mm | φ350 × φ150, 4 cilindros | 55kW-4 | 1800 × 1500 × 1500 mm, excluyendo el tanque de aceite | 5000 kilogramos |
| FR-250 | φ250 | ≤40 milímetros | φ400 × φ160, 4 cilindros | 90kW-4 | 2000 × 1500 × 2000 mm, excluyendo el tanque de aceite | 6000 kilogramos |
Las especificaciones anteriores son configuraciones de referencia. Los parámetros reales de la máquina se pueden ajustar según el tipo de material, las dimensiones del tubo o barra, los requisitos de conformado y las condiciones de producción. Hay especificaciones personalizadas disponibles.
Para una línea de trefilado en frío, primero se debe reducir el extremo del tubo lo suficiente para pasar a través del troquel de trefilado y permitir que el equipo de trefilado agarre o tire del material. La máquina apuntadora realiza esta preparación antes de que el tubo entre en la sección de trefilado.
El resultado del conformado se ve afectado por algo más que el diámetro nominal de la máquina. Es necesario considerar el espesor de la pared, el grado del acero al carbono, las dimensiones originales del tubo, la geometría del troquel, la longitud de punta requerida y los requisitos del troquel de dibujo. Por lo tanto, estos detalles se utilizan al determinar la configuración adecuada de la máquina y del troquel.
Para los fabricantes que ejecutan operaciones de trefilado continuo, la preparación constante de los extremos del tubo también puede reducir la corrección manual entre las operaciones de apuntado y trefilado.
La máquina se puede integrar en procesos de producción donde los tubos, barras o perfiles de acero al carbono requieren una reducción final antes de la siguiente operación de conformado o trefilado.
La configuración de la máquina se puede adaptar a diferentes condiciones de producción, incluidos cambios en el tamaño del material, espesor de pared, dimensiones de punta, presión hidráulica, método de carga, método de descarga y requisitos de control.
El equipamiento estándar cubre las principales funciones de orientación, mientras que la máquina también se puede configurar según la línea de producción existente del cliente. Dependiendo de la aplicación, el sistema puede incluir carga y descarga automática, estructuras de troquel personalizadas, diferentes configuraciones de presión hidráulica y ajustes del sistema de control.
Antes de seleccionar el equipo, Fangrong puede revisar las especificaciones del material, las dimensiones del tubo o barra, el tamaño requerido del extremo puntiagudo, el volumen de producción y el proceso de trefilado posterior. Los clientes también pueden proporcionar material de muestra o dibujos para confirmar la configuración.
Fangrong se estableció en 1998 y tiene más de 26 años de experiencia en máquinas enderezadoras, equipos de estirado en frío y maquinaria metalúrgica relacionada. Sus equipos se utilizan en más de 60 industrias, con más de 10.000 clientes y exportan a más de 60 países y regiones.
La empresa opera dos plantas de fabricación en Guangdong. Dongguan Fangrong Metallurgical Equipment Co., Ltd. en la ciudad de Dalang, ciudad de Dongguan, sirve como sede central y base de fabricación principal, produciendo máquinas trefiladoras en frío de precisión, máquinas enderezadoras, equipos de laminación de roscas y maquinaria relacionada.
Yangjiang Fangrong Machinery Co., Ltd. en el distrito de Yangdong, ciudad de Yangjiang, amplía la capacidad de fabricación y respalda la producción y entrega de equipos.
La máquina se construye teniendo en cuenta la fuerza de apuntamiento, las dimensiones del tubo, la configuración del troquel y la capacidad hidráulica requeridas. Estos parámetros se confirman antes de la fabricación para que la estructura de la máquina y el sistema hidráulico coincidan con el rango de procesamiento de acero al carbono previsto.
Confirmación de ingeniería
Primero se revisan las dimensiones del tubo o barra del cliente, el espesor de la pared, el diámetro de la punta, la calidad del material y los requisitos de producción. Luego se determinan la disposición de las matrices, el tamaño de los cilindros, la capacidad del motor y la configuración de la máquina.
Fabricación del marco de la máquina
El marco principal y los componentes de soporte se fabrican según los planos aprobados. Las dimensiones estructurales y las posiciones clave de montaje se verifican durante la fabricación para mantener la alineación requerida.
Mecanizado de componentes críticos
Las áreas de montaje de cilindros, asientos de matrices, componentes guía, ejes y otras piezas de precisión se mecanizan según las dimensiones especificadas. Las superficies de contacto críticas se inspeccionan antes del montaje.
Instalación del sistema hidráulico
Los cilindros hidráulicos, bombas, válvulas, tuberías y componentes de control se instalan de acuerdo con el circuito hidráulico. Los cuatro cilindros se ajustan para trabajar juntos de modo que las matrices se muevan hacia el centro del tubo de manera coordinada.
Conjunto de matriz y conformado
El conjunto de cuatro matrices se instala en la máquina según la configuración de apuntamiento requerida. El movimiento de la matriz, la distancia de trabajo y el posicionamiento se verifican antes de la puesta en servicio hidráulica.
Pruebas de presión y movimiento
El sistema hidráulico se opera mediante ciclos de trabajo repetidos para verificar la estabilidad de la presión, el movimiento del cilindro, la sincronización del troquel y la respuesta del sistema de control.
Señalamiento de prueba
Cuando sea necesario, se pueden procesar muestras de tubos o barras de acero al carbono para verificar el resultado del conformado bajo la configuración de la máquina seleccionada. El extremo puntiagudo se compara con los requisitos del proceso o del dibujo del cliente.
Inspección final y preparación del envío
Antes de la entrega, la máquina se inspecciona para comprobar su funcionamiento hidráulico, movimiento mecánico, funciones eléctricas, dispositivos de seguridad y estado general de montaje. Después de la aceptación, se protegen las superficies expuestas y se prepara la máquina para el transporte.
Fangrong lleva a cabo comprobaciones del rendimiento de la máquina antes del envío, incluido el funcionamiento mecánico, el rendimiento hidráulico, la precisión relacionada con la rectitud cuando corresponda, la estabilidad operativa y la compatibilidad con el material y las condiciones de procesamiento especificados.
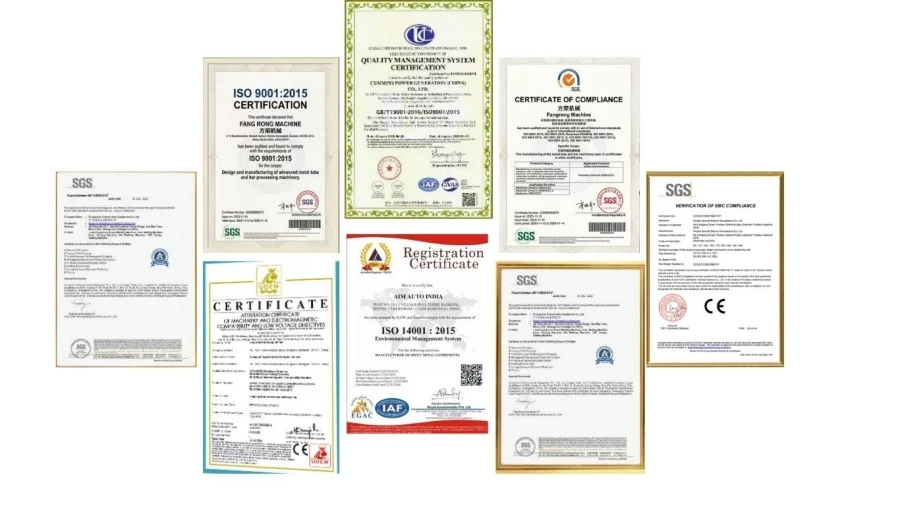
La empresa posee la certificación ISO9001:2015 bajo el certificado UQ231211R1. Su equipo también lleva la marca CE según la Directiva de Maquinaria 2006/42/CE, con disposiciones de seguridad que incluyen paradas de emergencia, controles de dos manos y cortinas de luz. La inspección SGS está disponible para pedidos aplicables.
Fangrong ha desarrollado una cartera de patentes nacionales relacionadas con maquinaria metalúrgica, incluido un dispositivo tensor de cadena, un portatroqueles de múltiples hebras y un sistema de mandril de cambio rápido. La empresa cuenta con 32 patentes de invención y más de 100 patentes de modelos de utilidad.
Las patentes representativas incluyen 2013207829011 para el dispositivo tensor de cadena, 2008300532117 para el portatroqueles de múltiples hilos y ZL2015 2 0842922.7 para el sistema de mandril de cambio rápido.
Antes del envío, la máquina apuntadora hidráulica de cuatro troqueles de acero al carbono se verifica con la configuración confirmada, incluido el modelo, el rango de puntería, los componentes hidráulicos, la capacidad del motor, el sistema eléctrico y los accesorios. La máquina queda entonces protegida según el método de transporte y el destino.
Para pedidos extranjeros, la máquina principal y los componentes desmontables se aseguran por separado cuando sea necesario para reducir el movimiento durante el transporte. Las piezas hidráulicas y eléctricas están protegidas contra la humedad y los impactos externos, mientras que el método de embalaje se puede ajustar para la carga del contenedor u otros requisitos de envío.
Fangrong también puede proporcionar el manual de operación, información de instalación, guía de puesta en servicio y piezas de repuesto necesarias para el funcionamiento normal después de la entrega.
Las máquinas estándar están cubiertas por una garantía de 12 meses, generalmente de un año, contra defectos de fabricación y calidad. Los repuestos y los servicios de reparación pagos están disponibles después del período de garantía.
Se suministran manuales de operación y videotutoriales para el uso y mantenimiento del equipo. La instalación, la puesta en servicio y la orientación técnica se pueden organizar de acuerdo con los requisitos del proyecto.
Las piezas de repuesto comunes incluyen matrices puntiagudas, sellos hidráulicos y bombas hidráulicas. Antes de pedir repuestos, los clientes pueden proporcionar el modelo de la máquina y la información del componente para poder confirmar la pieza requerida.
La máquina está diseñada principalmente para tubos, barras y perfiles de acero al carbono. La capacidad de conformado real depende del grado del material, las dimensiones, el espesor de la pared y la forma requerida del extremo puntiagudo.
Cuatro matrices aplican fuerza de formado desde cuatro direcciones durante el mismo ciclo. Esta disposición ayuda a controlar la excentricidad y la deformación desigual en comparación con el conformado desde menos direcciones.
Sí. La reducción de extremos es una de sus principales aplicaciones. La sección puntiaguda se puede preparar para adaptarse a los requisitos del proceso de dibujo posterior.
Compare el diámetro exterior real, el espesor de la pared, la condición del material y las dimensiones de conformado requeridas con el rango de trabajo de la máquina. Fangrong puede confirmar el modelo adecuado después de revisar los parámetros de la pieza de trabajo.
Sí. Los modelos disponibles cubren diferentes rangos de espesor de pared, con el FR-250 listado para espesores de pared de hasta 40 mm. La configuración real debe confirmarse según el grado del material y los requisitos de formación.
Sí. La estructura del troquel y las dimensiones de formación se pueden personalizar según el tamaño requerido del tubo o barra y la geometría del extremo puntiagudo.
La carga y descarga automática se puede considerar como parte de una configuración personalizada de máquina o línea de producción. El diseño depende de las dimensiones de la pieza de trabajo y del diseño de la línea existente.
El procesamiento de muestras se puede organizar cuando sea necesario. Los clientes pueden proporcionar muestras de materiales, dibujos, dimensiones o requisitos de procesamiento para poder evaluar la configuración de la máquina y el troquel.
Proporcione el tipo o grado del material, el diámetro exterior, el espesor de la pared, el diámetro y la longitud del extremo puntiagudo requerido, el volumen de producción y el proceso posterior. Las fotografías o dibujos de la pieza de trabajo también son útiles para confirmar la configuración.
Los modelos estándar pueden estar disponibles en stock o normalmente pueden entregarse en un plazo de 30 días. Las máquinas personalizadas no estándar generalmente requieren entre 30 y 60 días, según la configuración.
Se acepta una máquina como cantidad mínima de pedido. Fangrong también trabaja con fábricas, comerciantes y distribuidores.
T/T y L/C están disponibles, con otros acuerdos de pago sujetos a negociación.
DIRECCIÓN
NO.163, Shatong Road, segunda zona industrial de Shabu, ciudad de Dalang, ciudad de Dongguan, Guangdong, China
Teléfono
Correo electrónico