Whatsapp
Ofrecemos una amplia gama de equipos de procesamiento de metales de precisión, que incluyen máquinas enderezadoras, estiradoras en frío, apuntadoras, biseladoras, cortadoras, laminadoras de roscas y matrices de trefilado, diseñadas para materiales de tubos, barras y alambres en diversas industrias.
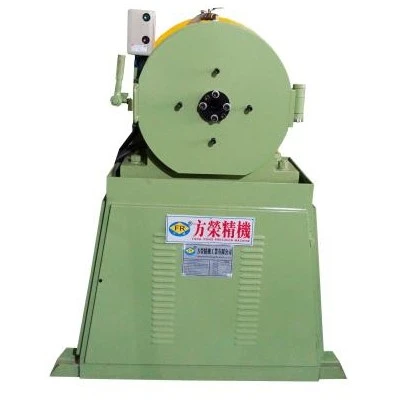
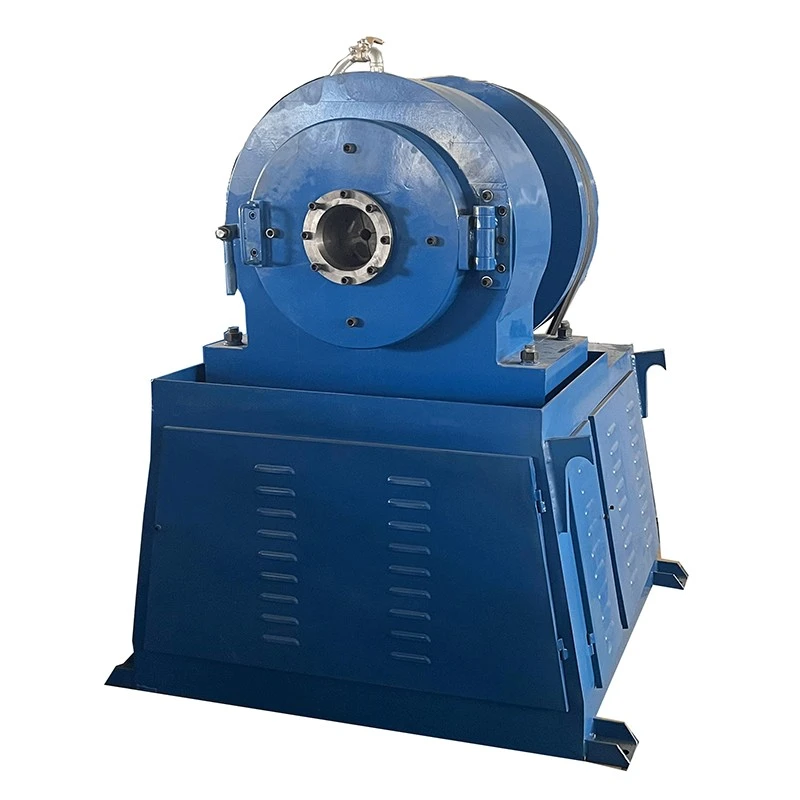
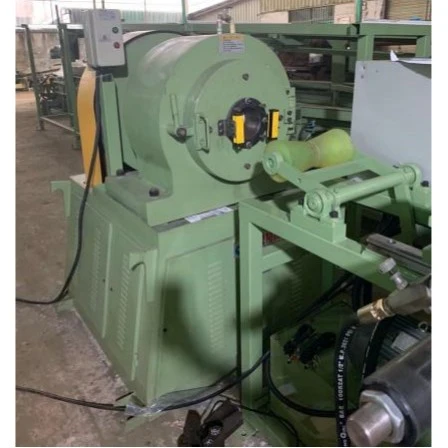
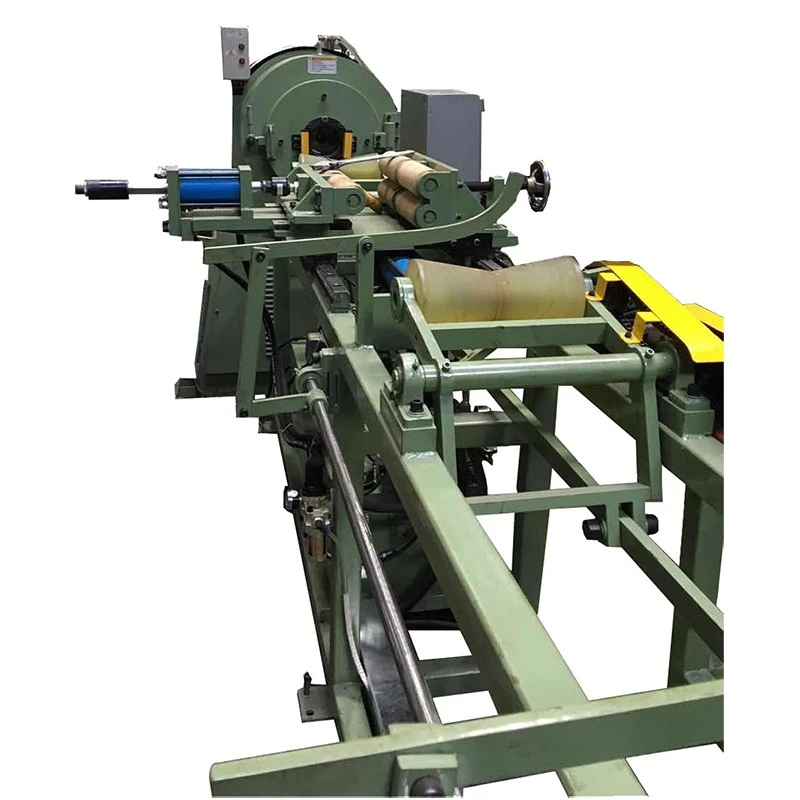
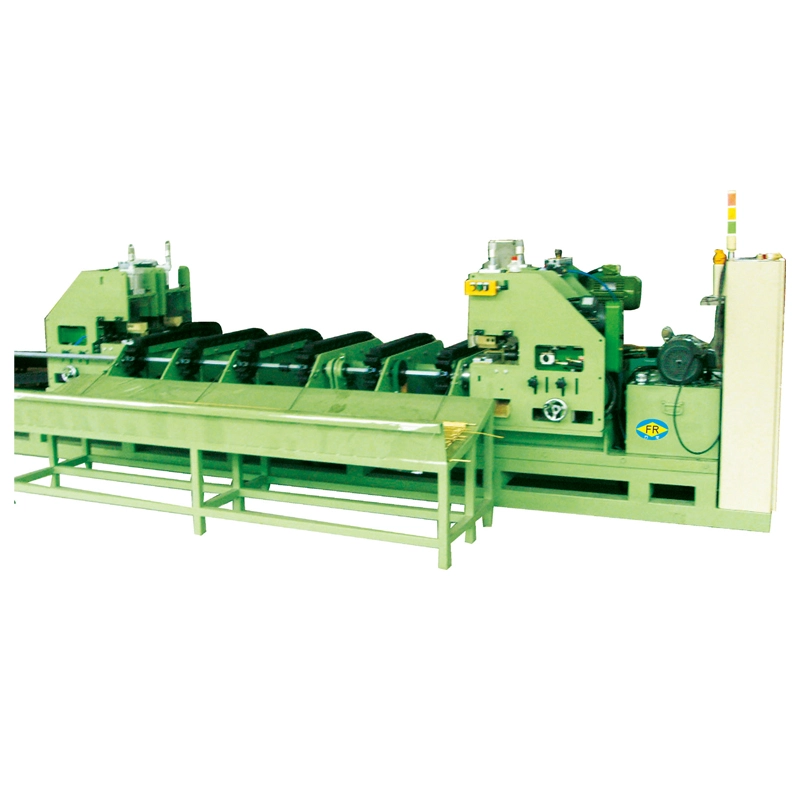
La máquina estampadora rotativa de acero al carbono reduce el diámetro exterior de tubos, tuberías, barras sólidas y varillas de acero al carbono mediante forjado radial. Múltiples troqueles trabajan alrededor de la pieza de trabajo mientras el husillo gira, formando gradualmente el extremo reducido requerido sin cortar el material.
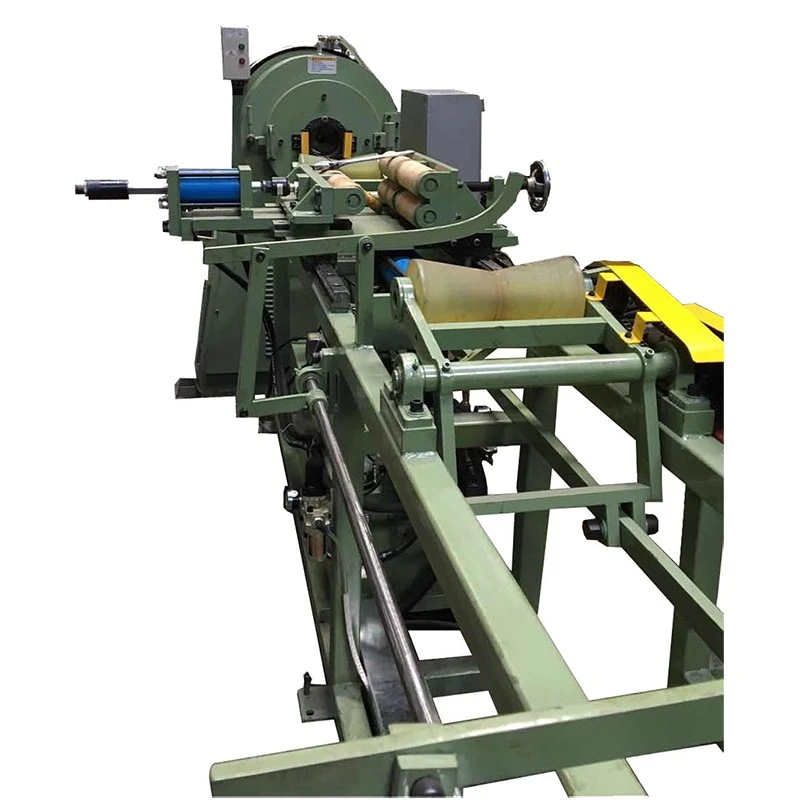
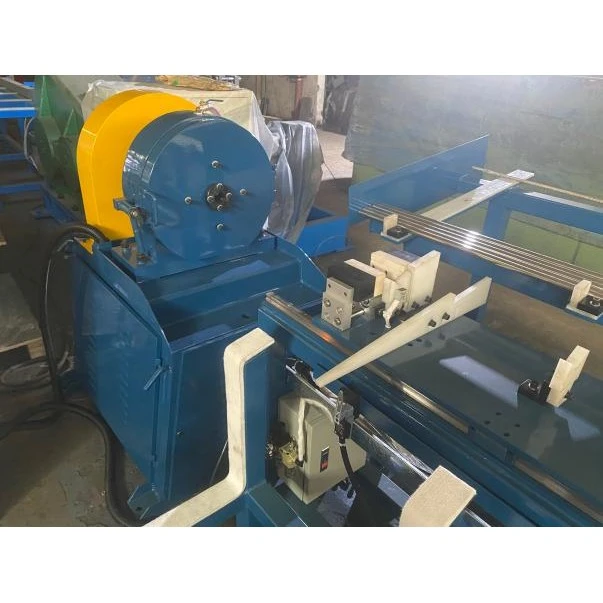
Para las líneas de trefilado en frío y de tubos, la máquina se utiliza para preparar un tubo o extremo de barra más pequeño que pueda ingresar al troquel de trefilado. El mismo proceso se puede utilizar antes de roscar, doblar, forjar, mecanizar y otras operaciones que requieran un extremo de pieza reducido.
A menudo se requiere un extremo reducido antes de la siguiente operación de conformado. En una línea de trefilado en frío, por ejemplo, el diámetro del tubo original puede ser demasiado grande para pasar a través del troquel de trefilado. El estampado giratorio reduce la sección seleccionada del extremo del tubo para que pueda insertarse en el troquel.
Para barras y varillas sólidas, se utiliza el mismo principio cuando se necesita una sección inicial más pequeña para embutir, forjar, mecanizar o roscar. La reducción requerida está determinada por el diámetro inicial, la calidad del material, el diámetro final y la longitud de la sección reducida.
Esto hace que la prensa rotativa sea una máquina de preparación en lugar de un reemplazo del equipo de estirado o conformado posterior.
| Artículo | Máquina estampadora rotativa | Máquina apuntadora hidráulica |
| Método de formación | Forjado radial repetido mediante matrices giratorias. | Cilindros hidráulicos accionan matrices de conformado. |
| Deformación del material | El material se comprime progresivamente alrededor de la pieza de trabajo. | El material se forma mediante el movimiento controlado del troquel. |
| Uso típico | Extremos reducidos de tubos y barras antes del embutición o procesamiento posterior | Formado de extremos de tubo y apuntado donde se prefiere el prensado hidráulico. |
| Gama de materiales | Tubos, caños, barras y varillas de acero al carbono; dependiente de la configuración | La gama de materiales adecuados depende de la configuración de la máquina y del troquel. |
| Geometría final | Extremo reducido o cónico formado por el troquel | Extremo formado según el diseño del troquel hidráulico. |
| Característica del proceso | Impacto repetido desde múltiples direcciones. | Fuerza de presión aplicada a través de cilindros hidráulicos. |
La mejor elección depende del material, las dimensiones iniciales, la geometría final requerida, la longitud de reducción, la tasa de producción y cómo se conectará la máquina con el siguiente proceso. Para una línea de trefilado en frío, estos parámetros deben confirmarse juntos en lugar de seleccionar el estampador solo por el diámetro máximo del tubo.
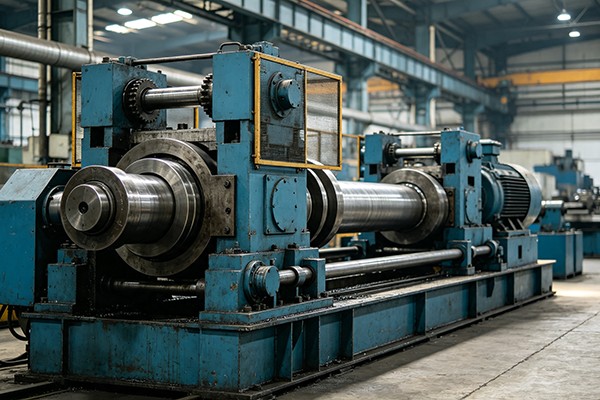
El cabezal de estampado contiene múltiples matrices endurecidas dispuestas alrededor de la pieza de trabajo. Durante la operación, el husillo gira y las matrices entran en contacto repetidamente con el tubo o la barra desde diferentes direcciones.
A medida que la pieza de trabajo se mueve a través del área de la matriz, el material se comprime progresivamente hasta alcanzar el diámetro requerido. Debido a que el proceso forma el metal en lugar de eliminarlo mediante corte, la sección reducida sigue siendo parte de la pieza de trabajo original.
El perfil de la matriz determina la forma de la sección formada. El cambio del juego de matrices permite producir diferentes diámetros reducidos y longitudes de extremo.
La capacidad de la máquina por sí sola no determina el extremo final puntiagudo o reducido. Es necesario considerar el diámetro exterior inicial, el espesor de la pared del tubo, el tipo de material, el diámetro final requerido, la longitud de reducción y la geometría del troquel.
Para el procesamiento de tubos, el espesor de la pared es particularmente importante. Un tubo y una barra sólida con el mismo diámetro exterior no se comportan de la misma manera durante el conformado radial. El proceso de dibujo que sigue también necesita una longitud suficientemente reducida y una transición adecuada a la sección de tamaño completo.
Por esta razón, FangRong puede seleccionar la máquina y la configuración del troquel de acuerdo con las especificaciones reales del tubo o barra en lugar de utilizar el diámetro máximo de la máquina como único criterio de selección.
La gama actual de máquinas FangRong incluye los modelos FR-25, FR-76 y FR-100. Sus principales diferencias son el diámetro máximo de la pieza de trabajo, el diámetro mínimo reducido, la longitud del troquel, la configuración del motor, el tamaño de la máquina y el peso.
| Parámetro | FR-25 | FR-76 | FR-100 |
| Máx. diámetro de tubería de contracción | φ25 × T2.0mm | ø76 × T4.0mm | φ100 × T4.0mm |
| Mín. diámetro de tubería de contracción | φ6 mm; cambiar matriz inferior φ3mm | φ10 mm; cambiar matriz inferior φ6mm | φ10 mm; cambiar matriz inferior φ6mm |
| Cantidad de troquel | 4 | 4 | 4 |
| Longitud del troquel | 60mm | 100mm | 118mm |
| Motor de husillo | 4KW-4N | 9KW*6N | 15KW-6N |
| Velocidad del husillo | 238 rpm | 220 rpm | 220 rpm |
| Peso | 1200KG | 2000KG | 2500 kg |
| Dimensiones (largo × ancho × alto) | 900 × 1000 × 1300 mm | 1000 × 1150 × 1350 mm | 1200 × 1200 × 1450 mm |
Las especificaciones anteriores son para referencia. Los parámetros reales de la máquina pueden variar según el material y los requisitos de procesamiento. Se encuentran disponibles especificaciones personalizadas y configuraciones de matrices.
FR-25 está diseñado para piezas de trabajo más pequeñas, con un diámetro máximo de tubo de contracción de φ25 × T2,0 mm. FR-76 amplía el rango de trabajo a φ76 × T4.0 mm, mientras que FR-100 maneja piezas de trabajo de hasta φ100 × T4.0 mm según las especificaciones enumeradas.
El modelo debe seleccionarse a partir de los datos del proceso real. Una cotización normalmente requiere el tipo de material, el diámetro del tubo o barra, el espesor de la pared de los tubos, el diámetro reducido requerido, la longitud del extremo reducida, la longitud de la pieza de trabajo y la capacidad de producción esperada.
Si la máquina estampadora rotativa de acero al carbono se instalará antes de una máquina de trefilado en frío, proporcionar el tamaño del troquel de trefilado y el extremo de entrada requerido también es útil para determinar la configuración del troquel.
Líneas de dibujo en frío
El estampador prepara los extremos de tubos o barras para que la pieza de trabajo pueda ingresar al troquel de embutición. Esta es una de las principales aplicaciones del estampado rotativo.
Fabricación de tubos de acero al carbono
Se utiliza para reducir los extremos de los tubos seleccionados antes del estirado y otras operaciones de conformado posteriores.
Procesamiento de barras y varillas de acero
Las barras y varillas sólidas se pueden reducir en el extremo para operaciones de trefilado, forjado, mecanizado o roscado.
Componentes automotrices
Adecuado para preparar ejes, tubos, varillas y otros componentes de acero que requieran una sección reducida antes de su posterior procesamiento.
Procesamiento de acero estructural y de construcción
Se puede utilizar para varillas de acero y productos tubulares donde es necesario reducir el extremo de la pieza de trabajo para su posterior fabricación.
Ingeniería Mecánica
Se utiliza como proceso de preparación de extremos antes del mecanizado, ensamblaje, trefilado u otras operaciones de metalurgia de precisión.
Equipos de petróleo y gas
Aplicable a tubos de acero al carbono y otras piezas de acero utilizadas en equipos industriales, tuberías y procesos de fabricación relacionados, sujeto a los requisitos de material y dimensiones.
FangRong se estableció en 1998 y tiene más de 26 años de experiencia en máquinas enderezadoras, equipos de estirado en frío y maquinaria metalúrgica relacionada.
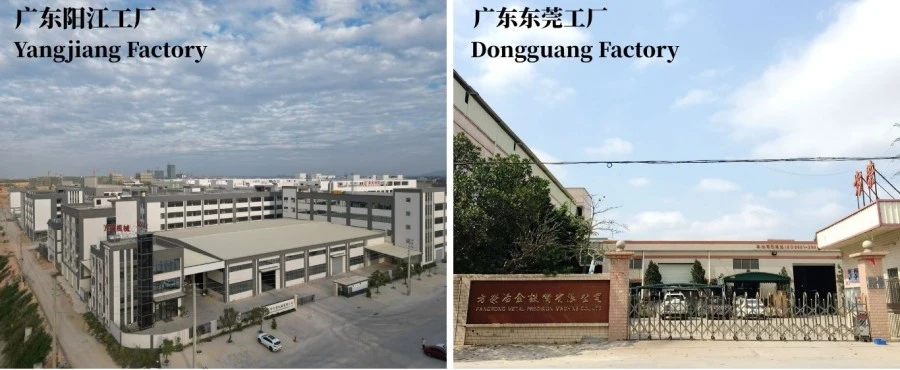
La empresa opera dos instalaciones de fabricación: Dongguan Fangrong Metallurgical Equipment Co., Ltd. en la ciudad de Dalang, ciudad de Dongguan, y Yangjiang Fangrong Machinery Co., Ltd. en el distrito de Yangdong, ciudad de Yangjiang.
Los equipos FangRong se han suministrado a más de 10.000 clientes y se han utilizado en más de 60 industrias. Los productos se exportan a más de 60 países y regiones.
Las instalaciones de Dongguan son la sede y la base de fabricación principal, y producen máquinas trefiladoras en frío, máquinas enderezadoras, equipos de laminación de roscas y maquinaria relacionada. Las instalaciones de Yangjiang proporcionan capacidad de producción adicional y respaldan la entrega de equipos.
FangRong también lleva a cabo pruebas internas para el funcionamiento de la máquina, precisión de rectitud, estabilidad operativa y compatibilidad de materiales.
La máquina estampadora rotativa de acero al carbono se construye a través de varias etapas de producción, desde la preparación del material y el mecanizado hasta el ensamblaje, la instalación eléctrica, las pruebas y el embalaje final.
Las placas de acero, ejes, piezas estructurales y otros componentes se preparan según el diseño de la máquina. Cuando es necesario se utilizan operaciones de corte, taladrado, fresado, torneado y otras operaciones de mecanizado.
El husillo, el portatroqueles, los troqueles y las piezas de transmisión relacionadas se ensamblan y verifican como un sistema de conformado completo. Las dimensiones de la matriz se adaptan al rango de reducción requerido.
El accionamiento del husillo, el motor, el gabinete eléctrico, los controles y los componentes de seguridad se instalan y cablean antes de la puesta en servicio de la máquina.
Antes del envío, la máquina se pone en funcionamiento para verificar el funcionamiento del husillo, la acción de formado, la vibración, los controles eléctricos y la estabilidad operativa. Cuando sea necesario, se puede utilizar material de muestra para verificar el resultado del conformado.
Después de la inspección, la máquina está preparada para el transporte con un embalaje protector adecuado para envíos internacionales.
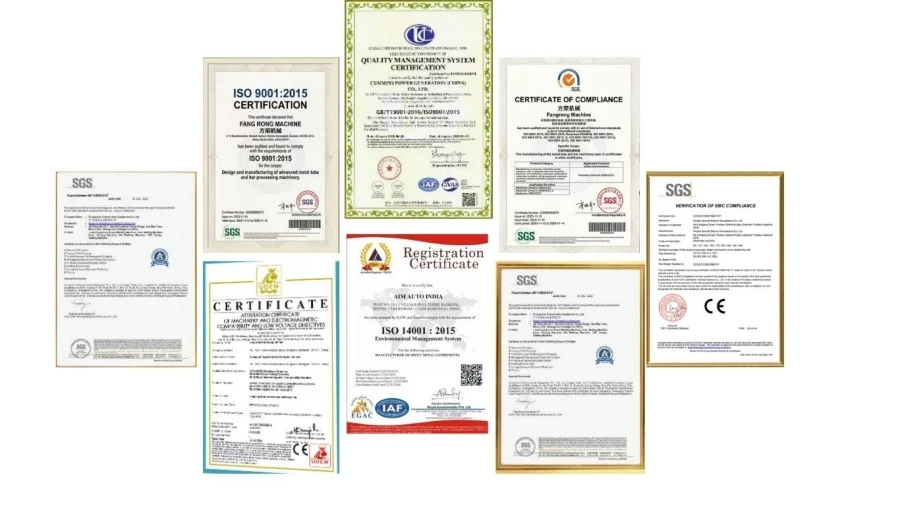
ISO9001:2015— Sistema de gestión de la calidad que abarca el diseño, la producción, la instalación y el servicio. Certificado nº UQ231211R1.
Marca CE— El equipo cumple con la Directiva de Maquinaria 2006/42/CE, incluidas disposiciones de seguridad como paradas de emergencia, controles de dos manos y cortinas de luz.
Inspección SGS— Inspección independiente que cubra el rendimiento de la máquina y las características relacionadas con la seguridad.
Patentes— FangRong posee 32 patentes de invención y más de 100 patentes de modelos de utilidad. Los ejemplos incluyen la patente 2013207829011 para un dispositivo tensor de cadena, 2008300532117 para un soporte de matriz de múltiples hilos y ZL2015 2 0842922.7 para un sistema de mandril de cambio rápido.
Antes del envío, la máquina se inspecciona, se protege contra daños durante el transporte y se embala de acuerdo con el método de envío y las dimensiones de la máquina. Los arreglos de embalaje se pueden discutir de acuerdo con los requisitos de carga y destino del contenedor.
¿Por qué se utiliza el estampado rotativo antes del estirado en frío de tubos de acero al carbono?
Antes del estirado en frío, normalmente es necesario reducir el extremo del tubo lo suficiente para entrar en la matriz de embutición. El estampado rotativo forma esta sección más pequeña mediante compresión radial en lugar de cortar el extremo del tubo. La sección reducida se puede utilizar entonces como extremo de entrada para la operación de embutición. El diámetro y la longitud del extremo requeridos deben determinarse a partir del troquel de embutición y del siguiente proceso.
¿En qué se diferencia el estampado rotativo del mecanizado del extremo del tubo?
El mecanizado elimina material de la pieza de trabajo, mientras que el estampado rotativo cambia la forma del material existente mediante impactos radiales repetidos. Para la preparación de extremos de tubos y barras, el proceso de estampado reduce la sección seleccionada sin producir el mismo tipo de virutas generadas al tornear o cortar.
¿Puede una prensa rotativa reducir tanto los tubos de acero al carbono como las barras sólidas?
Sí. La máquina estampadora rotativa de acero al carbono se puede configurar para tubos, tuberías, barras sólidas y varillas de acero al carbono. Sin embargo, el procesamiento de tubos y barras no debe tratarse como la misma aplicación. El diámetro exterior del tubo, el espesor de la pared, la calidad del material y el diámetro reducido objetivo deben considerarse por separado del diámetro de una barra sólida al seleccionar la configuración de la matriz y la máquina.
¿Cómo afecta el espesor de la pared del tubo al proceso de estampado?
El espesor de la pared afecta la forma en que el tubo responde a la compresión radial y, por lo tanto, debe incluirse en la selección de la máquina. Un tubo de φ25 × T2.0 mm, por ejemplo, tiene requisitos de formación diferentes a los de una barra sólida de φ25 mm. Para aplicaciones de tubos, la cotización debe incluir el diámetro exterior y el espesor de la pared en lugar del diámetro exterior solo.
¿Cómo se determina el diámetro reducido final?
El diámetro final está relacionado principalmente con el diámetro inicial, el material, la reducción requerida, la geometría del troquel y el proceso posterior. Si la máquina se instala antes de una operación de embutición, el diámetro reducido objetivo debe compararse con la abertura del troquel de embutición y la condición de entrada requerida. Se pueden utilizar diferentes juegos de troqueles para diferentes dimensiones de extremo reducido.
DIRECCIÓN
NO.163, Shatong Road, segunda zona industrial de Shabu, ciudad de Dalang, ciudad de Dongguan, Guangdong, China
Teléfono
Correo electrónico