Whatsapp
Ofrecemos una amplia gama de equipos de procesamiento de metales de precisión, que incluyen máquinas enderezadoras, estiradoras en frío, apuntadoras, biseladoras, cortadoras, laminadoras de roscas y matrices de trefilado, diseñadas para materiales de tubos, barras y alambres en diversas industrias.
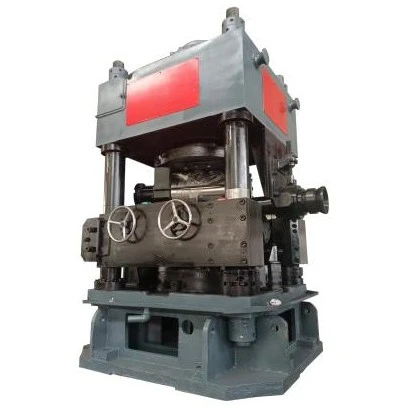
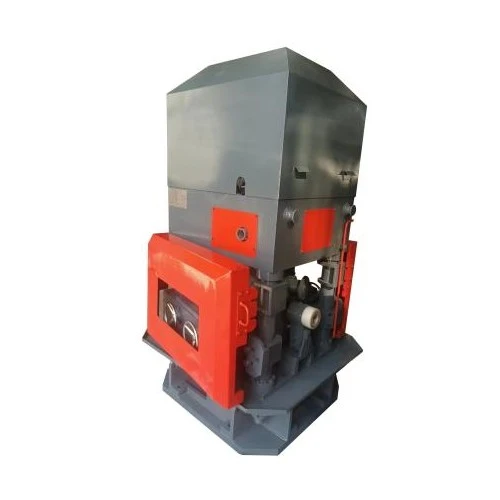
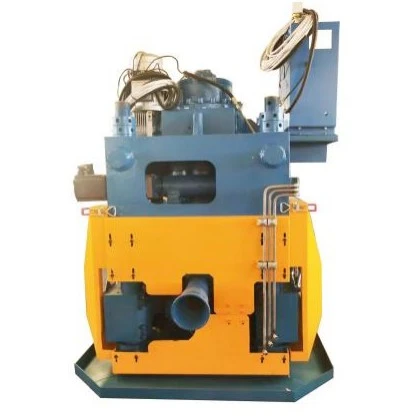
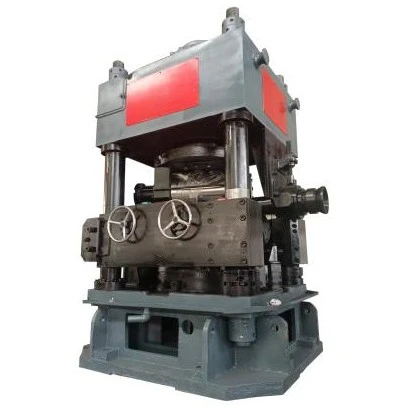
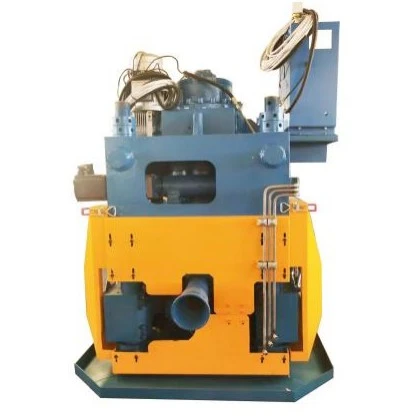
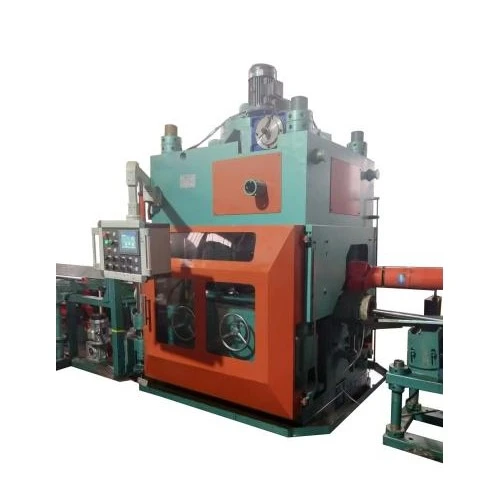
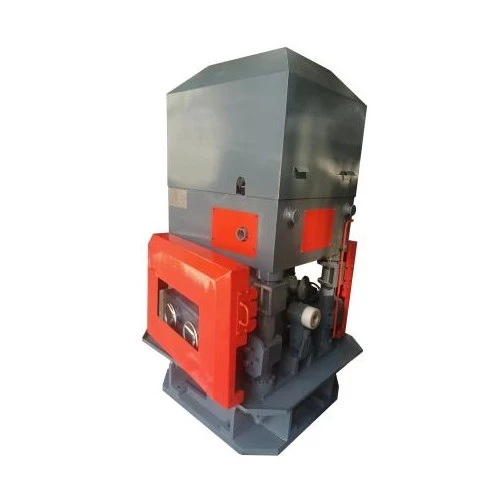
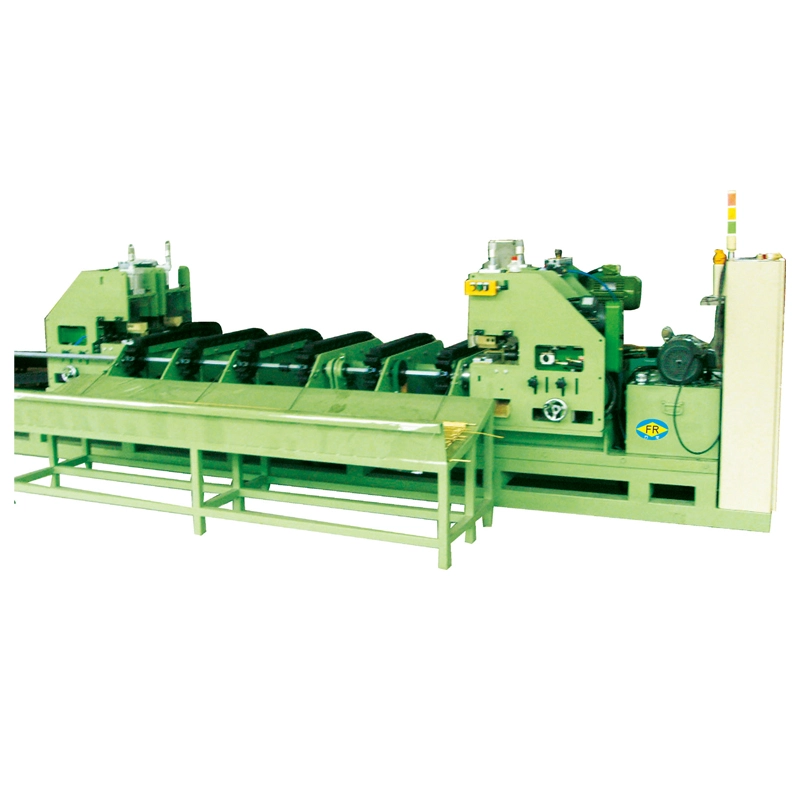
La máquina enderezadora vertical de dos rodillos de acero inoxidable está diseñada para enderezar continuamente barras, varillas, tubos y otros productos metálicos largos de acero inoxidable. Corrige la flexión y deformación introducida durante el laminado, embutición, tratamiento térmico, mecanizado, manipulación y transporte.
El acero inoxidable requiere un enderezamiento controlado porque una presión excesiva del rodillo puede dejar marcas en la superficie, afectar la redondez o introducir deformaciones no deseadas. La disposición vertical de dos rodillos proporciona un contacto controlado entre el material y los rodillos, lo que permite ajustar la fuerza de enderezamiento y la posición de los rodillos según el tamaño del material, la dureza, la flexión inicial y la rectitud requerida.
La barra, varilla o tubo de acero inoxidable pasa continuamente entre dos rodillos enderezadores giratorios. Al ajustar la posición del rodillo y la presión de contacto, la máquina aplica una deformación controlada en la dirección requerida para corregir la curvatura original.
La cantidad de corrección depende del grado del material, el tamaño de la sección transversal, la dureza, la rectitud inicial y la recuperación elástica. Por lo tanto, el ajuste adecuado del rodillo es más importante que simplemente aumentar la presión aplicada. Para productos de acero inoxidable con requisitos exigentes de superficie o dimensiones, el perfil del rodillo y la condición de contacto también deben adaptarse al producto.
Para los tubos, el espesor de la pared y la ovalidad deben considerarse junto con el diámetro exterior. Para barras sólidas, la tolerancia del diámetro y la redondez afectan la condición de contacto entre el material y los rodillos.
Doblado post-proceso:Corrige la deformación restante después del estirado en frío, laminado, tratamiento térmico, mecanizado o manipulación de materiales.
Rectitud inconsistente:Proporciona un proceso de corrección mecánica repetible en lugar de depender del alisado manual.
Problemas de mecanizado aguas abajo:Endereza barras y varillas antes de cortar, esmerilar, tornear, roscar u otras operaciones de mecanizado donde la flexión excesiva puede afectar el posicionamiento y la consistencia dimensional.
Problemas de alineación de tubos:Ayuda a corregir la flexión de tubos de acero inoxidable antes de su posterior corte, montaje, soldadura o inspección.
Marcado de superficie:La presión controlada del rodillo y la geometría adecuada del rodillo ayudan a reducir daños innecesarios por contacto en superficies de acero inoxidable.
Mano de obra de producción:El enderezamiento mecánico continuo reduce la dependencia de la corrección manual para trabajos de producción repetitivos.
Disposición vertical de dos rodillos
La disposición de los rodillos verticales proporciona una configuración de enderezamiento compacta y una guía controlada del material durante el procesamiento continuo.
Fuerza de enderezamiento ajustable
La posición y la presión del rodillo se pueden ajustar para diferentes diámetros de acero inoxidable, condiciones del material y requisitos de rectitud.
Adecuado para barras, varillas y tubos
La máquina se puede configurar según la geometría del producto. Las aplicaciones de tubos requieren una consideración adicional del espesor de la pared y la ovalidad.
Amplio rango de procesamiento
La serie FR cubre diámetros de barra maciza desde φ5 mm hasta φ160 mm, según el modelo seleccionado.
Procesamiento continuo
Las velocidades de trabajo varían de 2 a 30 m/min según el modelo, la condición del material y los requisitos de producción.
Alisado consciente de la superficie
Para productos de acero inoxidable con superficies pulidas, peladas o controladas de otro modo, se puede considerar el material del rodillo, el acabado, la geometría y la presión durante la configuración de la máquina.
Configuración para diferentes líneas de producción
FangRong puede configurar la máquina enderezadora vertical de dos rodillos de acero inoxidable de acuerdo con las dimensiones del material, la producción requerida, la tolerancia de rectitud, el método de carga y el diseño de la fábrica.
La serie FR está disponible en varios modelos según el diámetro de procesamiento y el estado del material. Las siguientes especificaciones son valores de referencia para barras sólidas de acero inoxidable. La selección final de la máquina debe confirmarse con la calidad del material, las dimensiones, la deformación inicial, la condición de la superficie, la tolerancia de rectitud y la capacidad de producción reales.
| Modelo | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
| Rango de barra sólida/mm | φ5-φ20 | φ10-φ40 | φ15-φ60 | φ20-φ80 | φ25-φ100 | φ35-φ130 | φ40-φ160 |
| Materia prima Longitud/mm | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| Resistencia a la tracción/MPa | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1300 | ≤1300 |
| Dureza superficial | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) |
| Materia Prima Rectitud/mm/m | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 |
| Tolerancia del diámetro | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| Redondez | ≤50% de la tolerancia del diámetro | ≤50% de la tolerancia del diámetro | ≤50% de la tolerancia del diámetro | ≤50% de la tolerancia del diámetro | d≤50: ≤50%; 50 |
d≤50: ≤50%; 50 |
d≤50: ≤50%; 50 |
| Rugosidad superficial bruta/Ra | ≤3,2~6,3 micras | ≤3,2~6,3 micras | ≤3,2~6,3 micras | ≤3,2~6,3 micras | ≤3,2~6,3 micras | ≤3,2~6,3 micras | ≤3,2~6,3 micras |
| Acabado Rectitud/mm/m | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | Material pelado ≤0,3 | Material pelado ≤0,3 |
| Tolerancia del diámetro terminado | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| Rugosidad de la superficie acabada/Ra | ≤0,8 µm | ≤0,8 µm | ≤0,8 µm | ≤0,8 µm | ≤0,8 µm | Material pelado: ≤0,8 μm; material de piel negra: mejorado | Material pelado: ≤0,8 μm; material de piel negra: mejorado |
| Diámetro del rodillo/mm | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| Velocidad de trabajo/m/min | 2~30 | 2~10 | 3~15 | 3~15 | 3~15 | 3~15 | 3~15 |
| Potencia del motor principal/kW | 7,5 × 2 | 30×2 | 45×2 | 55 × 2 | 75 × 2 | 110×2 | 110×2 |
| Potencia del motor de elevación/kW | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| Dimensiones Máquina Principal/m (Referencia) | 4,7 × 1,7 × 1,8 | 5,7 × 2,0 × 2,2 | 6,6 × 2,3 × 2,6 | 6,6 × 2,3 × 2,6 | 8,1 × 3,1 × 3,6 | 11 × 5,4 × 4,3 | 11 × 5,4 × 4,3 |
| Peso de la máquina principal/t (Referencia) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| Capacidad Instalada Total/kW (Referencia) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
Hay especificaciones personalizadas disponibles. Los datos anteriores son de referencia; La configuración real de la máquina puede variar según el grado del acero inoxidable, las dimensiones del producto, la condición del material, los requisitos de la superficie, la capacidad de producción y la rectitud requerida.
La selección del modelo no debe basarse únicamente en el diámetro. El grado del material, la resistencia a la tracción, la dureza, la rectitud inicial, la geometría de la sección transversal, la longitud del producto y la tolerancia de acabado requerida afectan la capacidad de enderezamiento requerida.
Para barras sólidas, el diámetro, la redondez y la condición de la superficie son los principales puntos de partida. Para los tubos, se debe proporcionar el diámetro exterior, el espesor de la pared, la ovalidad y las condiciones de formación. Si el material tiene una flexión inicial significativa o un grado de acero inoxidable de alta resistencia, se debe evaluar la muestra real antes de finalizar la configuración de la máquina.
Se utiliza después del estirado en frío, el laminado, el tratamiento térmico u otros procesos para corregir la flexión de barras y varillas redondas de acero inoxidable antes de cortarlas, esmerilarlas, mecanizarlas o inspeccionarlas.
Se aplica a tubos y tuberías de acero inoxidable después del conformado, soldadura o tratamiento térmico donde es necesario controlar la rectitud antes del procesamiento o ensamblaje posterior. Durante la selección de la máquina se deben considerar el espesor de la pared del tubo y la ovalidad.
Adecuado para ejes, pasadores, varillas y otros componentes largos de acero inoxidable donde una flexión excesiva puede afectar el mecanizado, el posicionamiento, el ensamblaje o la inspección dimensional.
Se utiliza para componentes mecánicos y estructurales de acero inoxidable que requieren rectitud controlada antes del mecanizado o montaje.
Puede usarse para la preparación de materiales de acero inoxidable para instrumentos médicos y equipos de precisión. La rectitud requerida, la condición de la superficie y las tolerancias dimensionales deben coincidir con la especificación del producto aplicable.
Se utiliza para componentes de acero inoxidable, herrajes, piezas fabricadas y productos industriales donde se requiere corrección de flexión antes de su posterior fabricación o acabado.
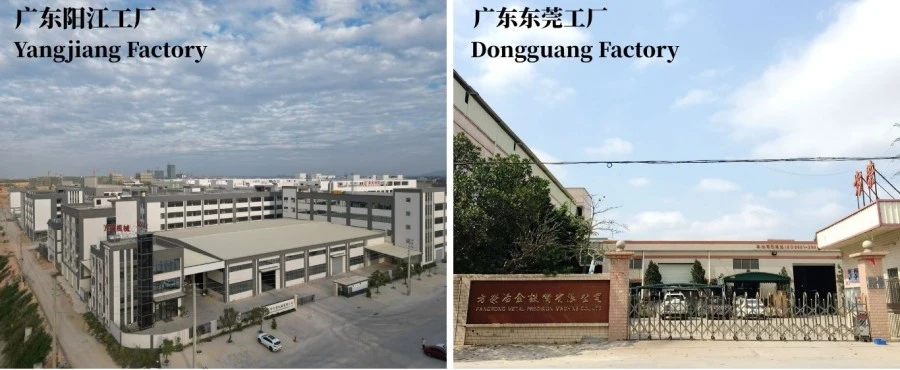
FangRong fabrica máquinas enderezadoras, equipos de estirado en frío y maquinaria metalúrgica relacionada desde 1998. La empresa opera instalaciones de fabricación en Dongguan y Yangjiang, China.
Nuestros equipos se han suministrado a más de 10 000 clientes en más de 60 países y regiones y se utilizan en una amplia gama de aplicaciones de procesamiento de metales. La configuración de la máquina se basa en el material del cliente, las dimensiones del producto, el objetivo de rectitud y los requisitos de producción en lugar de utilizar una configuración estándar para cada aplicación.
FangRong opera dos instalaciones de producción en la provincia de Guangdong. La instalación de Dongguan se centra en máquinas enderezadoras, máquinas de estirado en frío y equipos de procesamiento de metales relacionados, mientras que la instalación de Yangjiang proporciona capacidad de fabricación adicional.
Antes de la producción, los ingenieros revisan la calidad del material, el diámetro o las dimensiones del tubo, la longitud, la rectitud inicial, la condición de la superficie, la tolerancia final requerida y el rendimiento objetivo. Estos parámetros determinan el modelo de la máquina, la configuración de los rodillos, la capacidad de accionamiento y el rango de ajuste.
Los componentes clave se mecanizan y ensamblan internamente, seguidos de la alineación de los rodillos, el ajuste mecánico, la inspección eléctrica y las pruebas de funcionamiento de la máquina. Cuando se aplican requisitos estrictos de rectitud o superficie, se pueden utilizar pruebas de muestra para verificar la configuración propuesta antes del envío.
Se encuentran disponibles orientación de instalación, capacitación operativa, soporte técnico y una garantía de un año según el alcance del proyecto acordado.
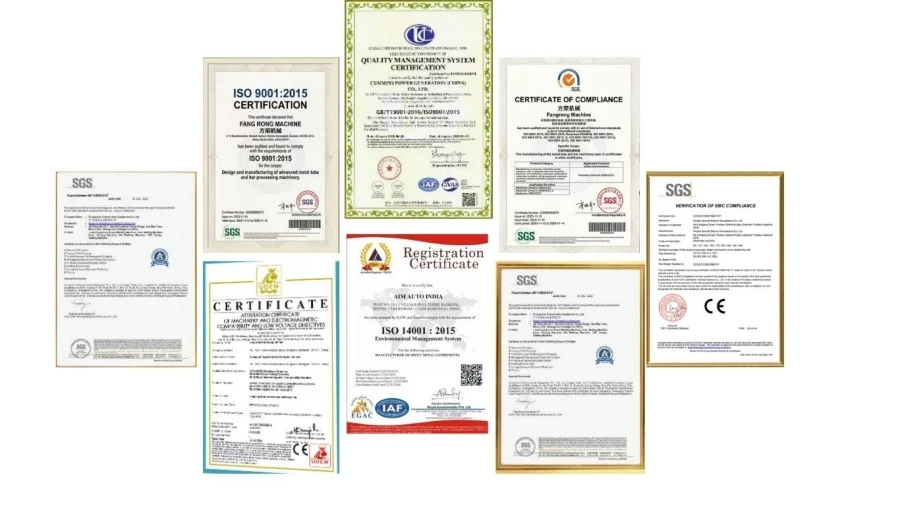
Norma Norma ISO 9001:2015:Certificación del sistema de gestión de calidad, Certificado N° UQ231211R1.
Marca CE:Equipo suministrado con documentación de cumplimiento CE aplicable según la configuración de la máquina.
Inspección SGS:Hay servicios de inspección de terceros disponibles para la verificación del equipo.
Patentes:FangRong posee 32 patentes de invención y más de 100 patentes de modelos de utilidad. Las patentes representativas incluyen 2013207829011, 2008300532117 y ZL2015 2 0842922.7.
La máquina está preparada para su envío según su estructura, peso y método de transporte. Los equipos grandes normalmente se envían en secciones cuando es necesario, con los componentes protegidos y embalados según las condiciones de envío acordadas.
Proporcione la calidad del material, el diámetro de la barra o tubo, el espesor de la pared, si corresponde, la longitud, la rectitud inicial, la condición de la superficie, la rectitud final requerida y la capacidad de producción. Estos parámetros determinan el tamaño de rodillo adecuado, el modelo de máquina y la fuerza de enderezamiento.
Sí. La máquina enderezadora vertical de dos rodillos de acero inoxidable se puede configurar para diferentes aplicaciones de barras, varillas y tubos de acero inoxidable. Para los tubos, se deben considerar el espesor de la pared, la ovalidad y la estabilidad de la sección transversal, además del diámetro exterior, para evitar una deformación excesiva durante el enderezamiento.
La geometría del rodillo, la presión de contacto, la condición de la superficie del rodillo y la cantidad de corrección afectan la calidad de la superficie. Para acero inoxidable con requisitos estéticos o dimensionales estrictos, la configuración del rodillo debe seleccionarse según la superficie del material y la tolerancia del acabado en lugar de utilizar una configuración estándar.
Depende del rango de diámetro y de la tolerancia de rectitud requerida. Una máquina puede cubrir múltiples tamaños dentro de su rango de trabajo, pero se deben considerar cambios de tamaño frecuentes y tolerancias estrictas al seleccionar la disposición de los rodillos y el sistema de ajuste.
Las especificaciones de referencia para los modelos enumerados muestran una rectitud de acabado de hasta 0,3 mm/m. Los resultados reales dependen del grado del acero inoxidable, las dimensiones, la deformación inicial, la configuración del rodillo y las condiciones del proceso. Se recomienda realizar pruebas de muestra cuando se requiere una tolerancia de rectitud estricta.
Sí. La configuración de la máquina se puede analizar según el material, la sección transversal, el rango de tamaño, el nivel de deformación, la tolerancia de acabado y los requisitos de producción. Para una cotización, lo mejor es proporcionar dibujos o muestras del producto junto con la rectitud y capacidad de producción requeridas.
DIRECCIÓN
NO.163, Shatong Road, segunda zona industrial de Shabu, ciudad de Dalang, ciudad de Dongguan, Guangdong, China
Teléfono
Correo electrónico