Whatsapp
Ofrecemos una amplia gama de equipos de procesamiento de metales de precisión, que incluyen máquinas enderezadoras, estiradoras en frío, apuntadoras, biseladoras, cortadoras, laminadoras de roscas y matrices de trefilado, diseñadas para materiales de tubos, barras y alambres en diversas industrias.
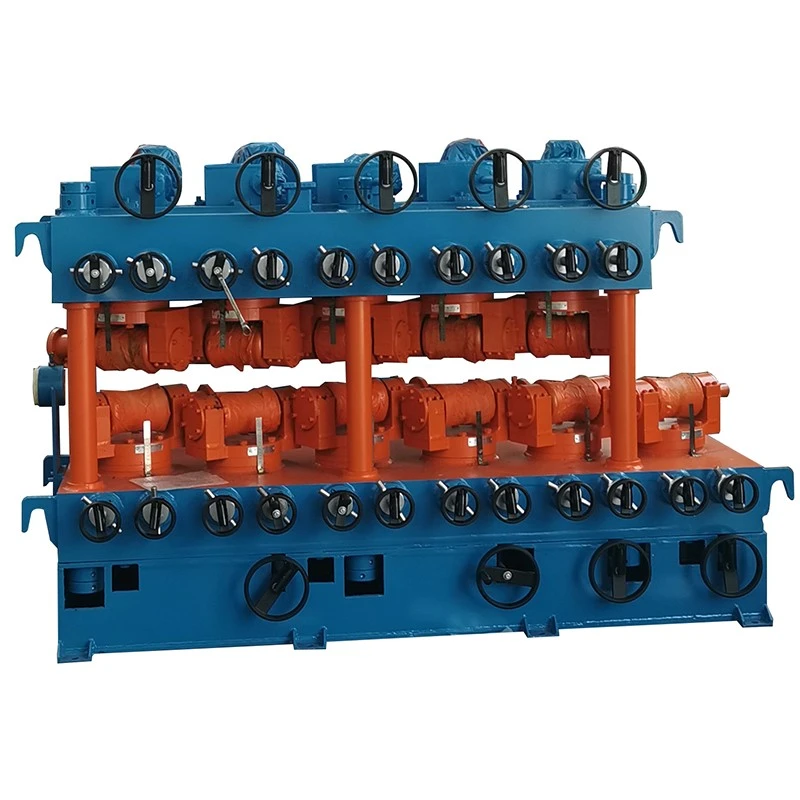
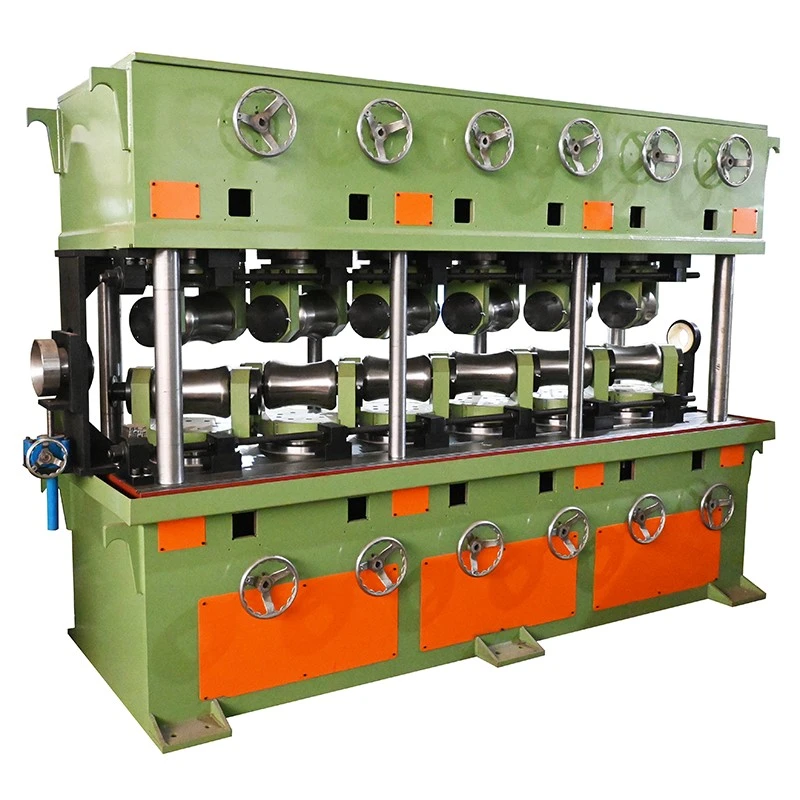
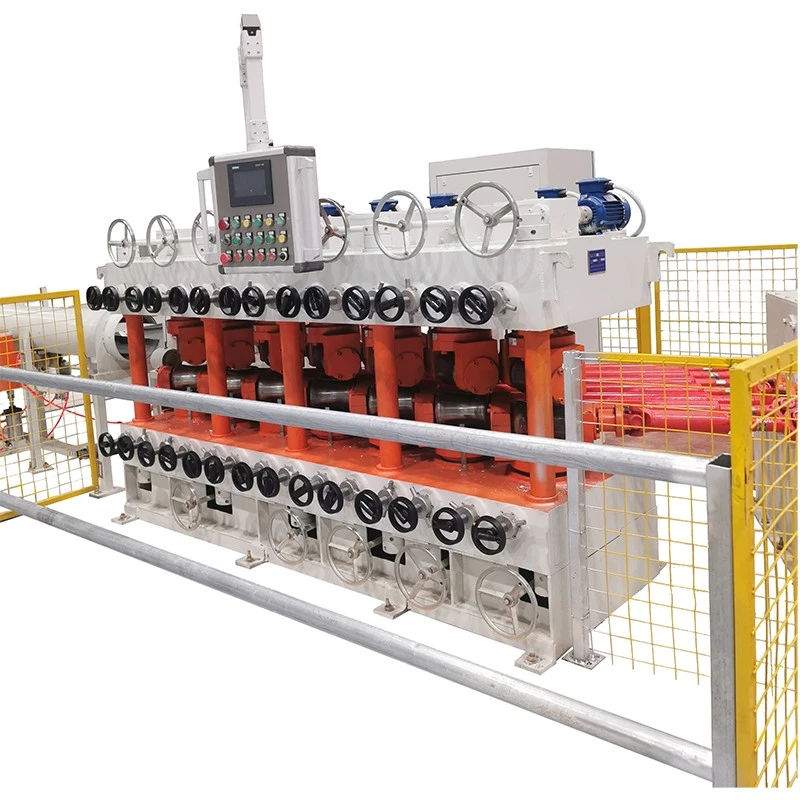
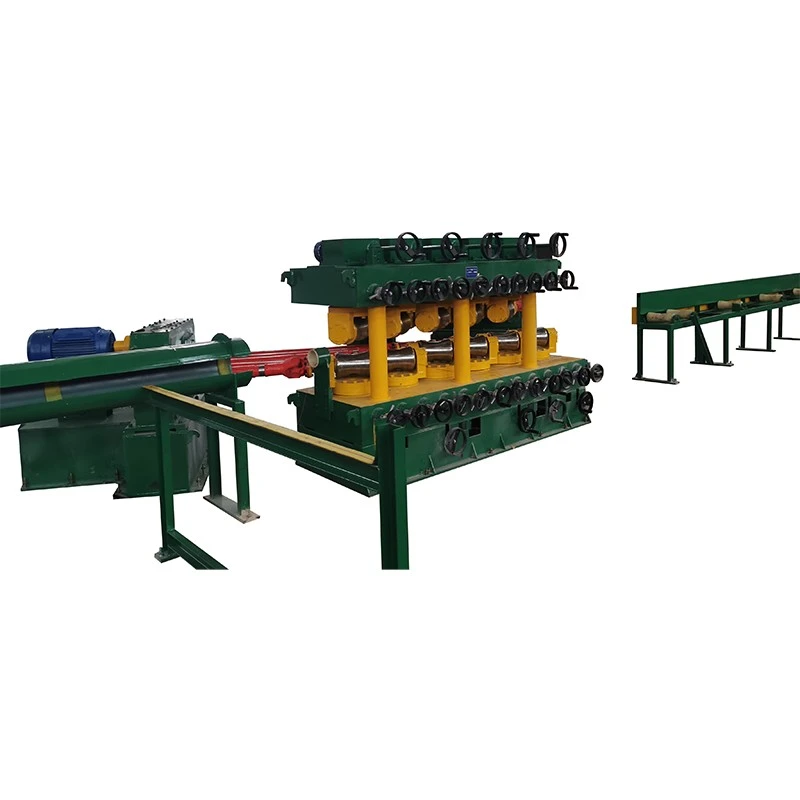
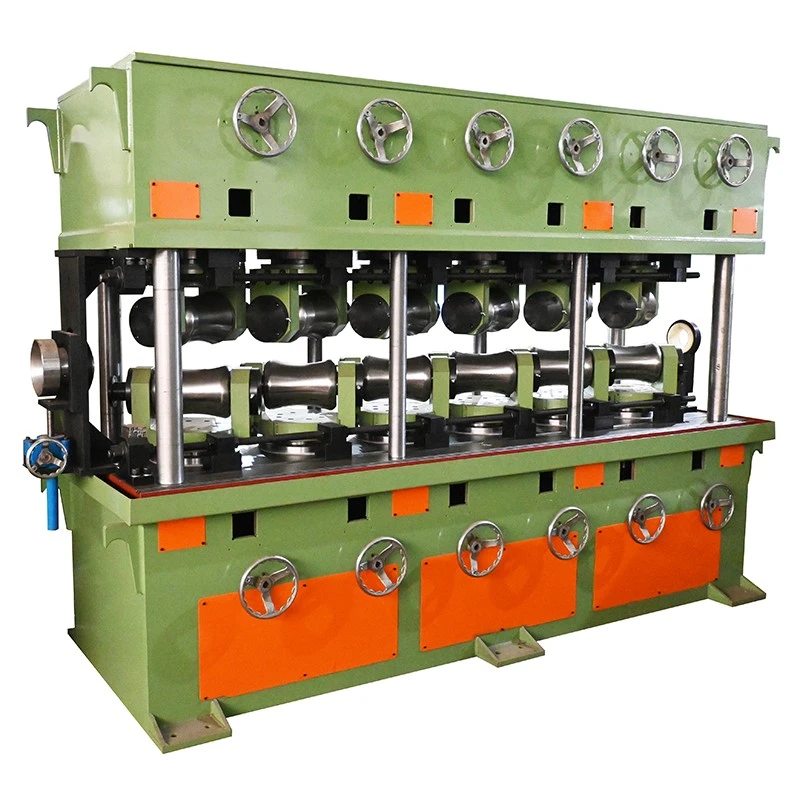
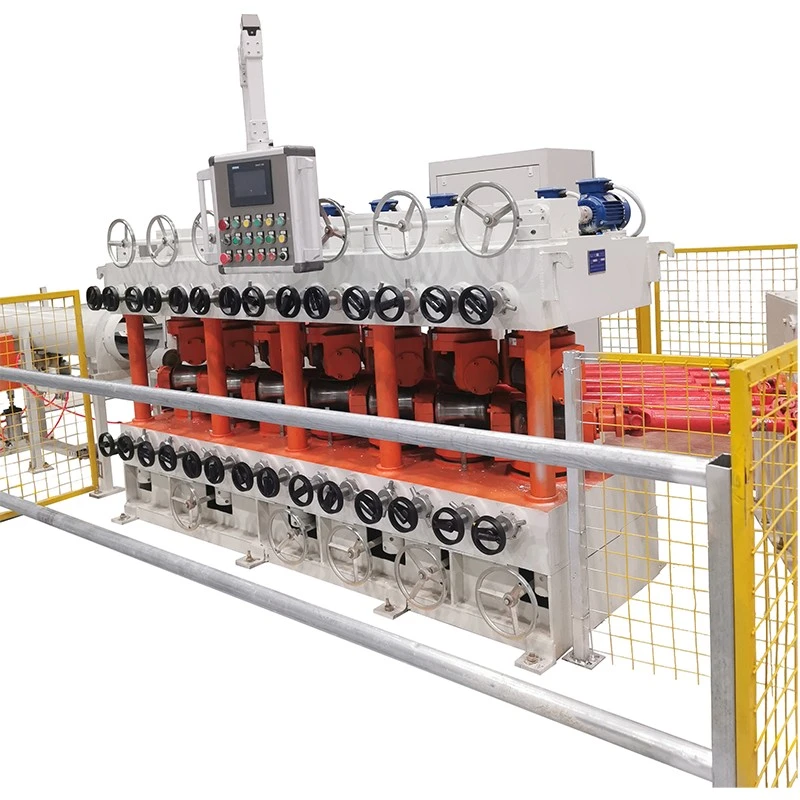
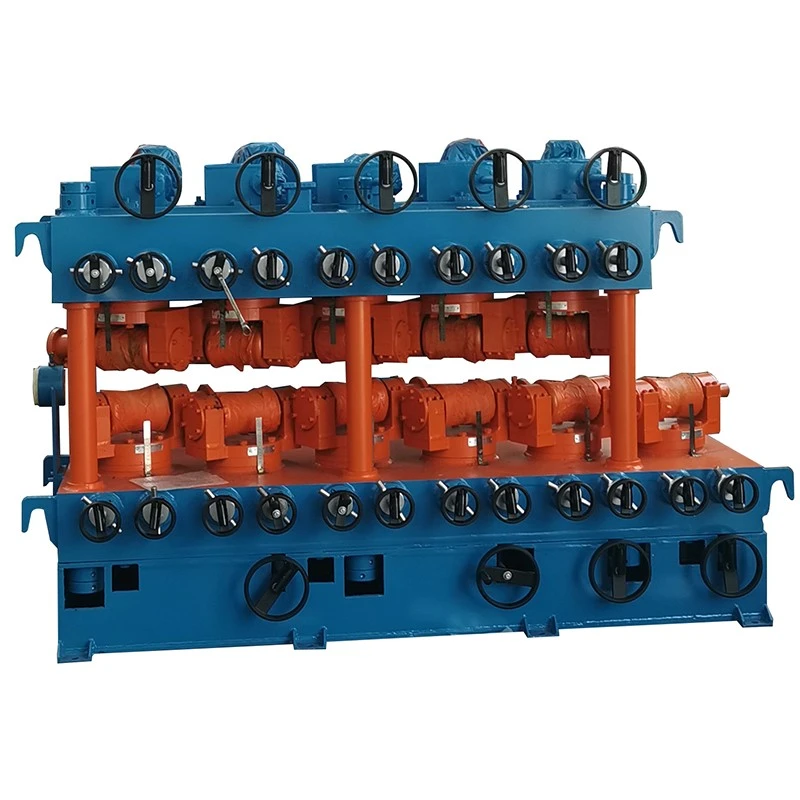
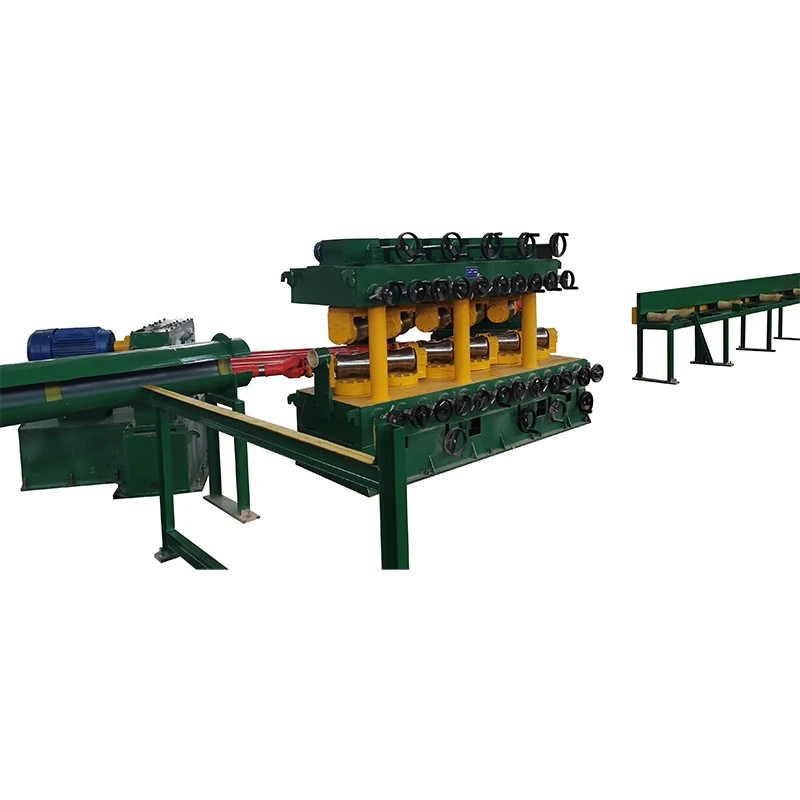
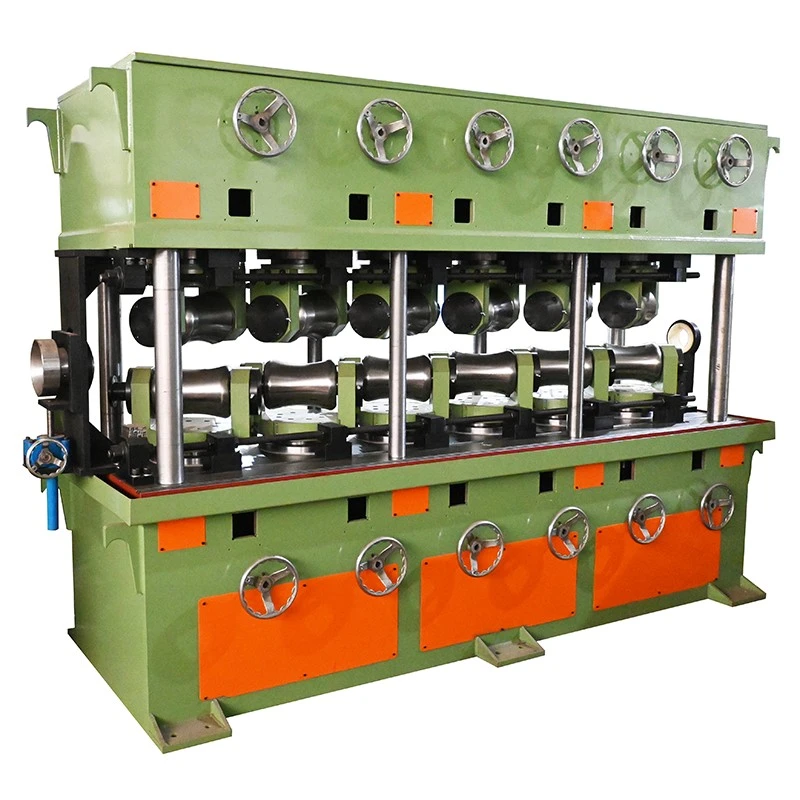
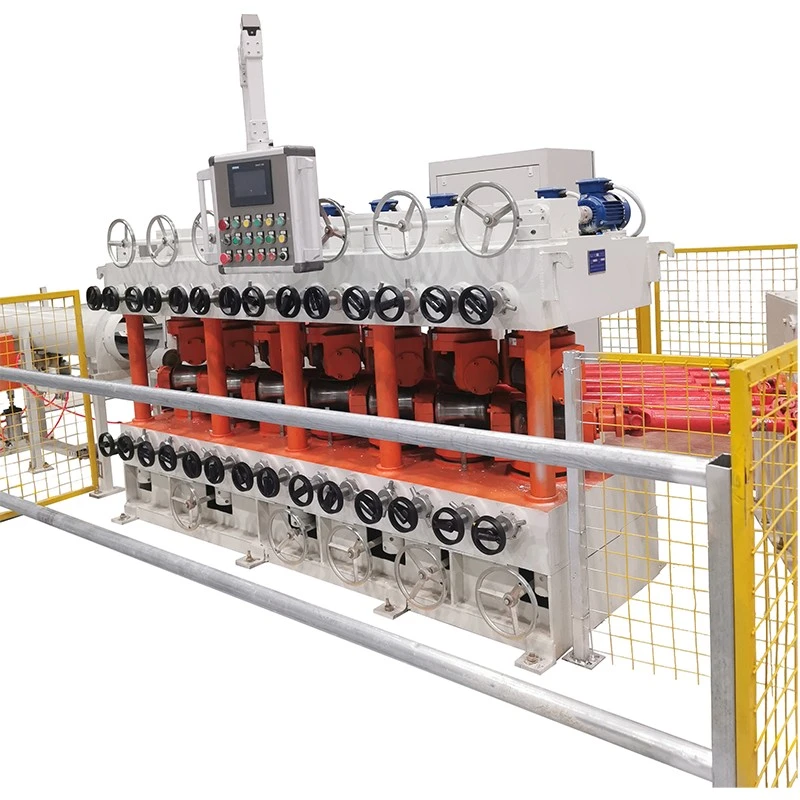
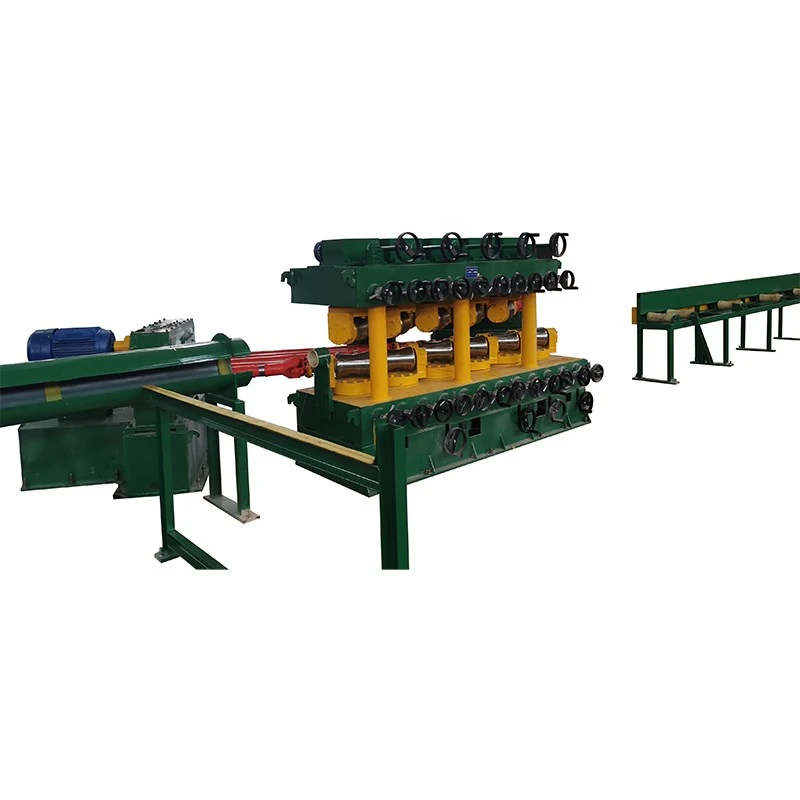
La máquina enderezadora vertical de múltiples rodillos de cobre está diseñada para corregir la flexión, la curvatura y otras deformaciones en tubos, varillas, barras y productos seleccionados de aleación de cobre. Utiliza múltiples rodillos enderezadores para aplicar una flexión controlada en puntos de contacto sucesivos, lo que permite corregir la deformación progresivamente en lugar de depender de una fuerte presión en unos pocos puntos.
El cobre requiere un control de enderezamiento diferente al del acero al carbono porque su menor dureza y alta ductilidad hacen que las marcas en la superficie, la deformación local y los cambios dimensionales sean más fáciles de introducir durante el procesamiento. Por lo tanto, a la hora de seleccionar la máquina, es necesario considerar conjuntamente la geometría del rodillo, la presión de contacto, el diámetro del material, el espesor de la pared del tubo y la deformación inicial.


El tubo o barra de cobre pasa continuamente a través de los grupos de rodillos superior e inferior. Cada rodillo introduce una cantidad controlada de flexión en relación con el punto de contacto anterior. El cambio repetido en la dirección de flexión reduce gradualmente la deformación original y acerca el material a la rectitud requerida.
En el caso de los productos de cobre, el objetivo no es simplemente aplicar más fuerza. Una presión local excesiva puede dejar marcas de rodillos o afectar la sección transversal del tubo. La posición del rodillo, la distancia de apertura, el ángulo de inclinación y la velocidad de alimentación deben adaptarse al tamaño y condición del material para que la corrección se distribuya en varios puntos de contacto.
La disposición de rodillos verticales proporciona un diseño de procesamiento compacto y ayuda a mantener una trayectoria de material constante a través de la sección de rodillos. Esto es útil al procesar barras y tubos de cobre largos donde el material sin soporte puede combarse durante el manejo horizontal. La disposición real de manipulación y soporte aún debe seleccionarse de acuerdo con la longitud, el peso y el diseño de la línea de producción del material.
Los tubos y barras de cobre pueden salir de los procesos de embutición, extrusión, fundición o laminación con flexión longitudinal, curvatura o deformación desigual. Si esta condición no se corrige, puede afectar la alimentación, corte, conformado, ensamblaje e inspección dimensional en operaciones posteriores. La corrección de múltiples rodillos proporciona varios puntos de deformación sucesivos para reducir estos errores.
El cobre es más sensible a las marcas visibles de los rodillos que muchos productos de acero. Por lo tanto, una máquina enderezadora necesita una presión controlada de los rodillos y superficies de rodillos adecuadas, en lugar de simplemente aumentar la fuerza de corrección. Para productos con requisitos estrictos de apariencia o conductividad, se deben considerar el material del rodillo, el acabado de la superficie y las condiciones de contacto durante la configuración de la máquina.
Para los tubos de cobre, el diámetro exterior por sí solo no es suficiente para la selección de la máquina. El espesor de la pared afecta la rigidez del tubo y la cantidad de deformación que se puede aplicar sin ovalidades no deseadas o aplanamiento local. Por lo tanto, la selección de la máquina enderezadora vertical de múltiples rodillos de cobre debe considerar el diámetro del tubo, el espesor de la pared, el estado del material y la rectitud inicial juntos.
La tensión residual de operaciones anteriores de formado y estirado puede hacer que un tubo o barra cambie de forma después del corte o procesamiento posterior. La flexión controlada en múltiples puntos puede reducir la influencia de esta tensión, pero el resultado alcanzable depende de la condición del material y de la cantidad de deformación inicial. Los requisitos de rectitud deben verificarse con muestras representativas cuando se trata de tolerancias estrictas.
Las configuraciones de rodillos disponibles proporcionan más puntos de contacto a lo largo del recorrido del material que las simples disposiciones de enderezamiento de dos o tres puntos. Esto permite que la carga de corrección se distribuya por toda la pieza de trabajo, lo cual es particularmente útil cuando se procesan productos de cobre donde una presión local excesiva puede dañar la superficie o cambiar la geometría de la sección.
La distancia de apertura del rodillo y el ángulo de inclinación influyen en la cantidad de flexión que se introduce en cada punto de contacto. Estos ajustes deben ajustarse según el diámetro del cobre, el espesor de la pared del tubo, la resistencia del material y la rectitud requerida en lugar de utilizar un solo ajuste para todas las especificaciones.
Para barras, varillas y otros productos eléctricos de cobre donde la condición de la superficie es importante, se debe controlar el contacto de los rodillos para evitar marcas o rayones innecesarios. Las especificaciones del rodillo y el tratamiento de la superficie se pueden seleccionar según el grado de cobre y los requisitos del producto terminado.
El variador de frecuencia permite ajustar la velocidad de trabajo dentro del rango especificado de cada modelo. Se pueden seleccionar velocidades de alimentación más bajas o más altas según las dimensiones del material, el nivel de deformación y la tasa de producción requerida. La configuración óptima debe establecerse mediante pruebas reales de materiales y no sólo mediante la velocidad.
La serie FR cubre diferentes tamaños de tubos de cobre y barras sólidas, desde productos de pequeño diámetro hasta secciones más grandes. La siguiente tabla enumera la configuración de referencia estándar. La selección final de la máquina debe basarse en el grado de cobre, el diámetro, el espesor de la pared del tubo, la longitud, la resistencia a la tracción, la rectitud inicial y la rectitud final requerida.
| Modelo | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Cant. de rodillos | 7+7 rodillos | 7+7 rodillos | 10+1 rodillos | 6+6 rodillos | 10+1 rodillos | 10+1 rodillos | 10+1 rodillos | 10+1 rodillos | 10+1 rodillos | 10+1 rodillos |
| Rango de tubo / mm | φ5-φ10 Espesor de pared 1-7 |
φ10-φ30 Espesor de pared 1-7 |
φ10-φ40 Espesor de pared 1-5 |
φ18-φ50 Espesor de pared 1-4 |
φ18-φ60 Espesor de pared 3-12 |
φ30-φ80 Espesor de pared 2-7 |
φ40-φ100 Espesor de pared 2,5-10 |
φ50-φ130 Espesor de pared 2,5-10 |
φ40-φ100 Espesor de pared 2,5-10 |
φ80-φ180 Espesor de pared 3-20 |
| Rango de barra sólida / mm | φ5-φ10 | φ10-φ15 | φ10-φ25 | φ10-φ25 | φ18-φ30 | φ30-φ45 | φ16-φ55 | φ16-φ60 | φ16-φ55 | φ80-95 |
| Materia prima Longitud / mm | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| Resistencia a la tracción / MPa | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| Materia Prima Rectitud / mm/m | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Material acabado Rectitud / mm/m | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3 | ≤0,8 | ≤0,7 | ≤0,6 | ≤0,6 | ≤0,65 | ≤0,7 |
| Tamaño del rodillo/mm | ø68*90 | ø115*160 | ø130*210 | ø136*260 | ø150*260 | ø200*300 | φ220*300 | φ250*360 | φ220*300 | ø320*460 |
| Tamaño del rodillo/mm | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Distancia de apertura de los rodillos superior e inferior / mm | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Rango de inclinación ajustable | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° |
| Potencia del motor principal / kW | 2,2*2 | 5,5*2 | 11*2 | 11*2 | 15*2 | 22*2 | 45*2 | 55*2 | 75*2 | 90*2 |
| Variador de frecuencia / kW | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Potencia del motor de elevación / kW | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Velocidad de trabajo / m/min | 10-30 | 10-30 | 10-40 | 0-20 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 |
| Altura central / mm | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Peso / T (Referencia) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
Proporcione el diámetro exterior, el espesor de la pared, el grado o estado del material, la longitud del tubo, la rectitud inicial y la rectitud final requerida. El espesor de la pared es particularmente importante porque los tubos de pared delgada y los de pared gruesa responden de manera diferente a la presión del rodillo.
Los factores clave de selección son el diámetro, la resistencia a la tracción, la condición del material, la deformación inicial y la rectitud final. Para barras sólidas más grandes, la fuerza de enderezamiento requerida aumenta con el tamaño de la sección y la resistencia del material, por lo que la selección del modelo no debe basarse únicamente en el diámetro.
Si se van a procesar varias especificaciones de cobre en una máquina, proporcione el rango de tamaño completo en lugar de solo el diámetro más grande. El rango de trabajo de los rodillos, el método de ajuste y la secuencia de producción se pueden evaluar con respecto a la mezcla de productos real.
La máquina enderezadora vertical de múltiples rodillos de cobre se puede utilizar para enderezar productos de cobre y aleaciones de cobre utilizados en:
Componentes eléctricos y de potencia:Barras, varillas y componentes conductores de cobre donde la rectitud y la condición de la superficie afectan la formación o el ensamblaje aguas abajo.
Refrigeración y aire acondicionado:Tubos de cobre utilizados para sistemas de refrigeración y transferencia de calor, sujetos al diámetro del tubo requerido, el espesor de la pared y la condición del material.
Electrónica y fabricación eléctrica:Barras, varillas y materiales conectores de cobre que requieren una geometría controlada antes de cortar, formar o mecanizar.
Nuevos equipos energéticos:Barras colectoras de cobre y otros componentes de cobre utilizados en baterías, motores y conexiones eléctricas.
Productos de fontanería y construcción:Tubos, varillas y perfiles de cobre que requieren material recto para su posterior fabricación e instalación.
Procesamiento de metales:Productos de cobre y aleaciones de cobre producidos por extrusión, trefilado, laminado u otros procesos de conformación.
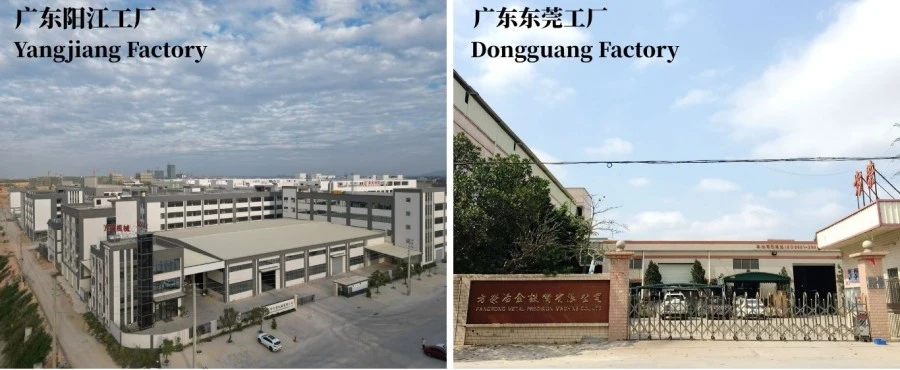
FangRong fabrica máquinas enderezadoras, equipos de estirado en frío y maquinaria metalúrgica relacionada desde 1998. La empresa opera instalaciones de fabricación en Dongguan y Yangjiang y suministra equipos a clientes en más de 60 países y regiones.
Nuestra gama de equipos cubre aplicaciones de procesamiento de barras y tubos metálicos. La configuración de la máquina se puede desarrollar en función de las dimensiones del material, los requisitos de producción y el objetivo de rectitud del acabado del cliente en lugar de utilizar la misma configuración de rodillos para cada producto de cobre.
Equipo metalúrgico Co., Ltd. de Dongguan Fangrong-- Ubicada en la ciudad de Dalang, ciudad de Dongguan, con una producción que abarca máquinas enderezadoras, máquinas de trefilado en frío y equipos de procesamiento de metales relacionados.
Maquinaria Co., Ltd. de Yangjiang Fangrong-- Ubicado en el distrito de Yangdong, ciudad de Yangjiang, respaldando la capacidad de fabricación y producción de equipos.
Los marcos de las máquinas y los componentes estructurales se fabrican y mecanizan de acuerdo con la configuración seleccionada. Los rodillos enderezadores, los componentes impulsores y los mecanismos de ajuste se ensamblan después del mecanizado y la inspección.
Antes del envío, se verifica el ajuste de los rodillos, el funcionamiento de la transmisión, el control de velocidad, la lubricación, las funciones eléctricas y el estado operativo general de la máquina enderezadora vertical de múltiples rodillos de cobre. Cuando sea necesario, se pueden utilizar barras o tubos de cobre de muestra para verificar el efecto de enderezamiento y ayudar a establecer los parámetros de trabajo.
Para los equipos de enderezamiento de cobre, se presta especial atención a la alineación de los rodillos, el ajuste de apertura, la sincronización del accionamiento y el estado de las superficies de trabajo de los rodillos. Estos factores afectan directamente el seguimiento del material, la consistencia de la corrección y el riesgo de marcas en la superficie.
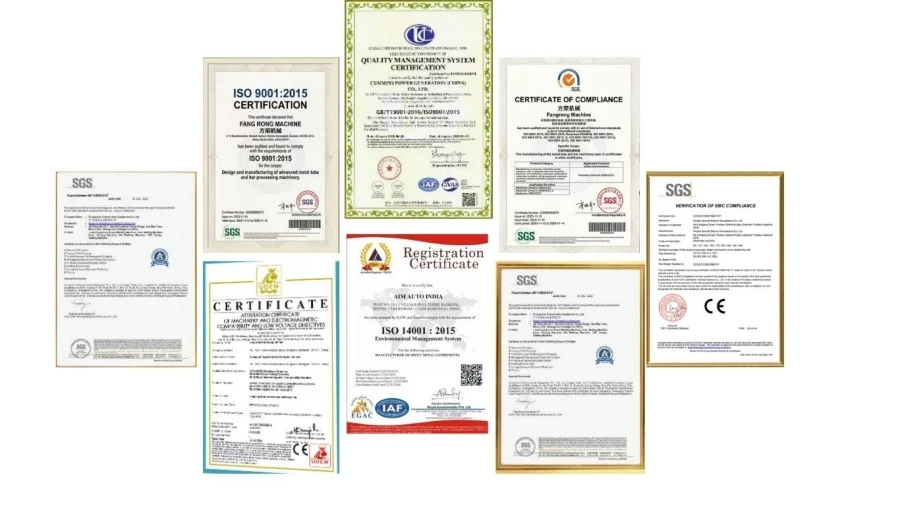
Norma Norma ISO 9001:2015:Certificación del sistema de gestión de calidad, Certificado N° UQ231211R1.
CE:Se pueden suministrar equipos con la marca CE de acuerdo con la configuración y los requisitos de la máquina aplicables.
SGS:Se puede organizar una inspección de terceros cuando lo requiera el cliente o el proyecto.
Patentes:FangRong posee patentes de invención y modelos de utilidad relacionadas con sus diseños de maquinaria, incluidas patentes que cubren componentes de equipos y mecanismos de procesamiento.
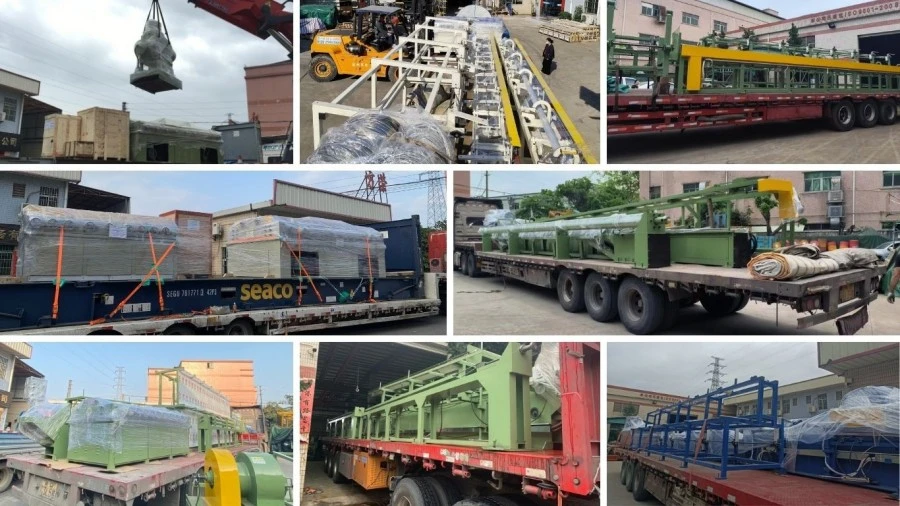
La máquina está preparada para el transporte internacional según su estructura y método de envío. Los equipos grandes se dividen en secciones de transporte adecuadas cuando sea necesario, con embalaje protector y documentación de exportación preparada para el envío en contenedor.
Sí. La serie FR incluye configuraciones tanto para tubos como para barras macizas. Sin embargo, el rango aplicable es diferente para cada modelo y se debe considerar el espesor de la pared del tubo al seleccionar la máquina.
El espesor de la pared afecta la rigidez del tubo y su respuesta a la presión del rodillo. Un tubo de cobre de pared delgada puede ser más susceptible a la ovalidad o deformación local, mientras que un tubo más grueso requiere una mayor fuerza de corrección. Por lo tanto, al solicitar una máquina se deben indicar juntos el diámetro y el espesor de la pared.
Utilice la superficie de trabajo del rodillo correcta, evite una presión local excesiva y ajuste la apertura del rodillo de acuerdo con el tamaño y la condición del material. Para productos de cobre con estrictos requisitos de superficie, el material del rodillo y el tratamiento de la superficie se deben analizar durante la configuración de la máquina.
Las especificaciones de referencia enumeran valores de rectitud de acabado desde ≤0,3 mm/m hasta ≤0,8 mm/m según el modelo. El resultado real depende del grado de cobre, las dimensiones, la deformación inicial, el ajuste de los rodillos y las condiciones de producción.
Sí, cuando los tamaños estén dentro del rango de trabajo aplicable del modelo seleccionado. Si el rango de producción es amplio, proporcione todos los diámetros de tubo y espesores de pared para que se pueda evaluar la configuración del rodillo y el rango de ajuste.
Proporcione el grado o temple del cobre, el diámetro del tubo y el espesor de la pared o el diámetro de la barra sólida, la longitud del material, la resistencia a la tracción si está disponible, la rectitud inicial, la rectitud final requerida y la tasa de producción esperada. Las muestras o dibujos son útiles cuando el producto tiene requisitos dimensionales o de superficie estrictos.
Sí. La configuración de los rodillos, la disposición de ajuste, el sistema de accionamiento y otros detalles de la máquina se pueden desarrollar de acuerdo con los requisitos de material y producción. La personalización debe basarse en las dimensiones reales del producto y los objetivos de enderezamiento y no solo en el nombre del material.
Sí. La máquina puede disponerse para alimentación continua de material y puede combinarse con equipos ascendentes o descendentes según el proceso de producción. Los requisitos de interfaz y automatización deben confirmarse durante el diseño del proyecto.
El precio depende principalmente del modelo de la máquina, el rango de trabajo del material, la configuración de los rodillos, la potencia motriz, el sistema de ajuste, los requisitos de automatización y otras funciones personalizadas. Envíe las especificaciones del producto de cobre y el objetivo de producción para obtener una cotización específica del proyecto.
El período de garantía estándar es de 12 meses. Los servicios de soporte técnico y repuestos están disponibles después de la entrega de acuerdo con los términos de servicio acordados.
Se recomiendan tubos o barras de cobre representativos, calidad del material, dimensiones, rectitud inicial y la rectitud final requerida. Para productos difíciles, las muestras reales permiten evaluar con mayor precisión la disposición de los rodillos y los parámetros de trabajo.
DIRECCIÓN
NO.163, Shatong Road, segunda zona industrial de Shabu, ciudad de Dalang, ciudad de Dongguan, Guangdong, China
Teléfono
Correo electrónico