Whatsapp
Ofrecemos una amplia gama de equipos de procesamiento de metales de precisión, que incluyen máquinas enderezadoras, estiradoras en frío, apuntadoras, biseladoras, cortadoras, laminadoras de roscas y matrices de trefilado, diseñadas para materiales de tubos, barras y alambres en diversas industrias.
El acero inoxidable no es difícil de enderezar simplemente porque es fuerte. La cuestión más importante es cómo responde el material a las deformaciones repetidas. Dependiendo del grado, la dureza, el espesor de la pared y el procesamiento previo, el acero inoxidable puede presentar recuperación elástica, endurecimiento por trabajo y deformación desigual después del estirado, laminación, corte o tratamiento térmico.
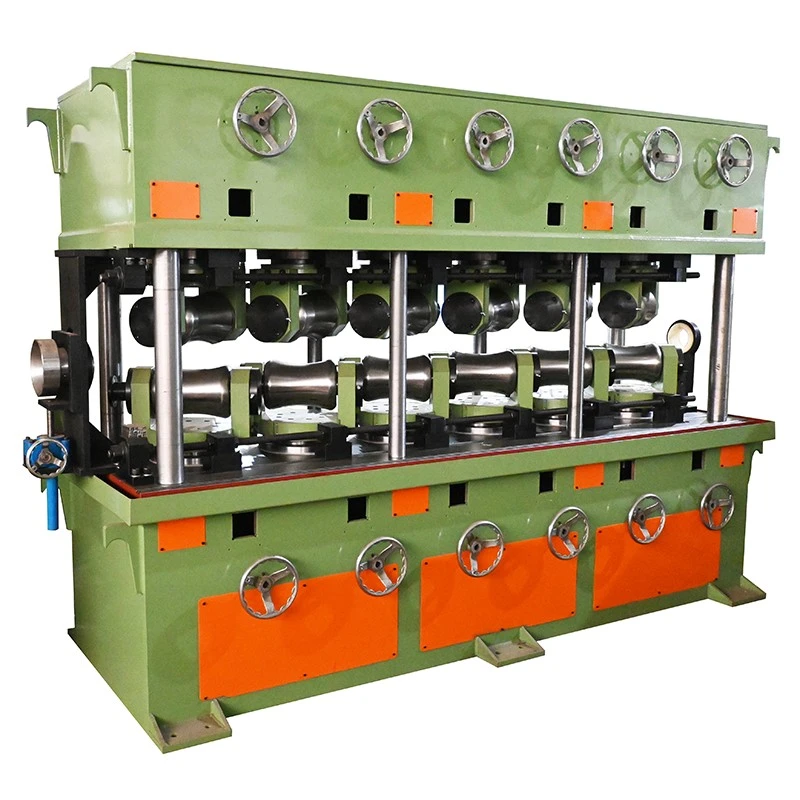
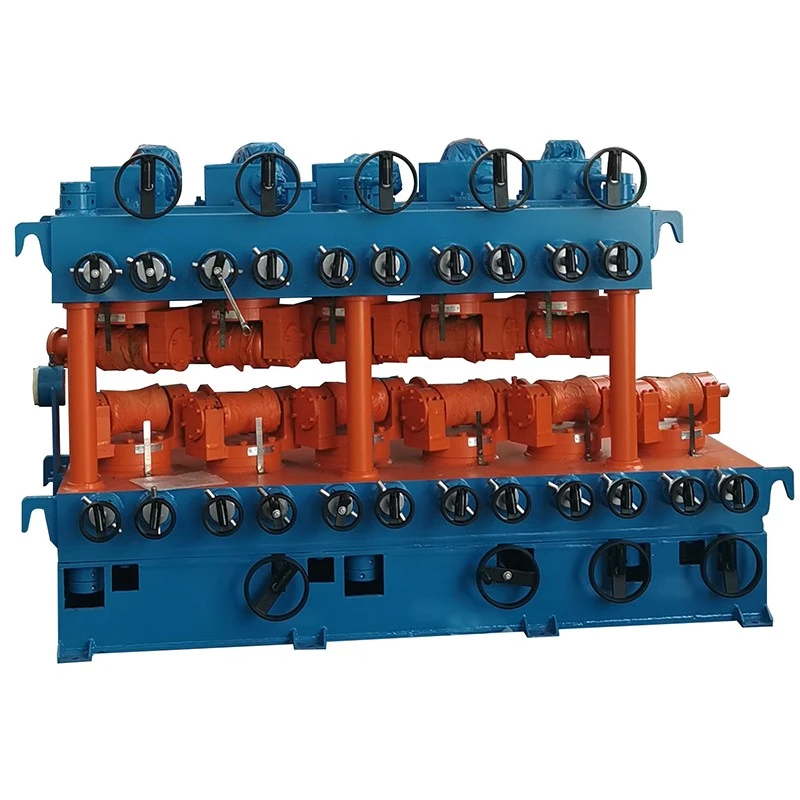
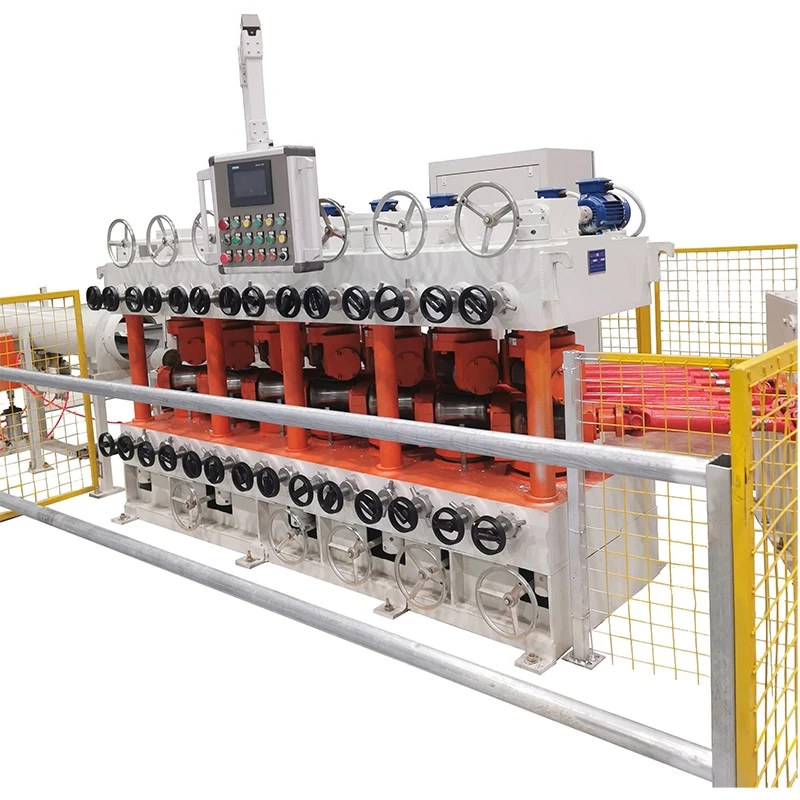
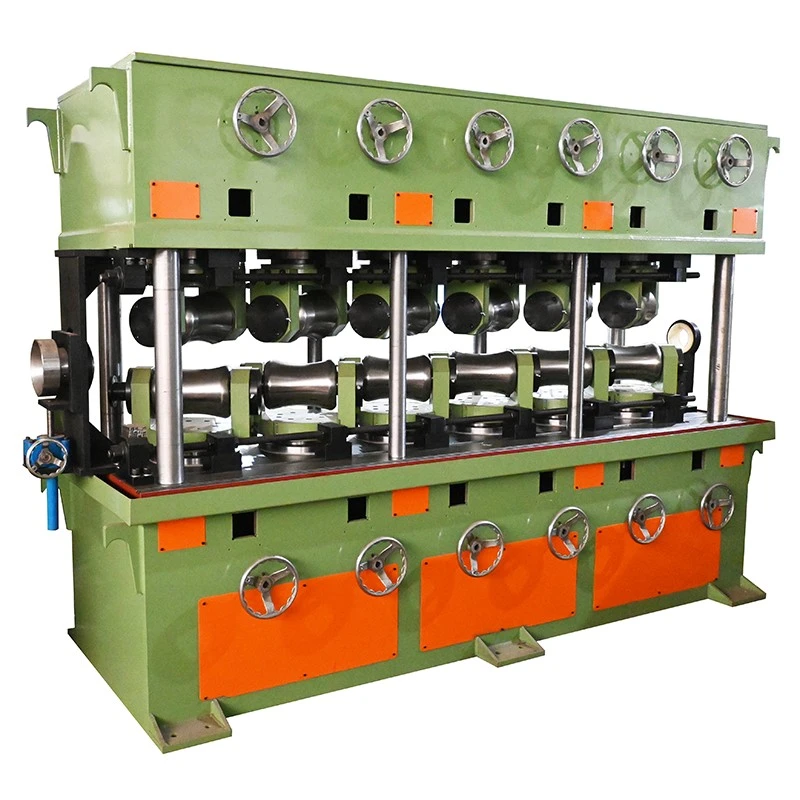
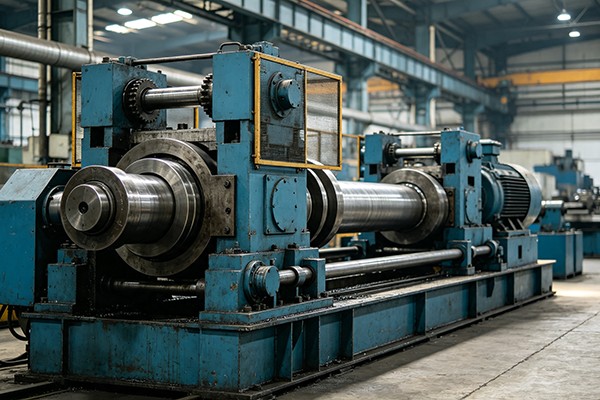
Las máquinas enderezadoras verticales de rodillos múltiples de acero inoxidable de FangRong utilizan contactos de rodillos sucesivos para corregir estas desviaciones en tubos, tuberías, barras y varillas de acero inoxidable. La posición del rodillo, la apertura y la velocidad de trabajo se pueden configurar según el tamaño del material y la rectitud requerida, lo que hace que la máquina sea adecuada para operaciones de acabado continuo en lugar de una corrección manual única.
El acero inoxidable puede recuperar parte de la deformación impuesta tras abandonar los rodillos. Si se selecciona la penetración del rodillo sólo de acuerdo con la curvatura visible, es posible que la pieza de trabajo no alcance la rectitud final requerida. Por lo tanto, la configuración del enderezamiento debe considerar las propiedades del material, la curvatura inicial y la cantidad de corrección aplicada a través de los contactos sucesivos de los rodillos.
Algunos grados de acero inoxidable se vuelven más duros a medida que se deforman plásticamente. Esto es particularmente importante cuando el material ya ha sido sometido a operaciones de estirado en frío, laminado u otras operaciones de conformado. Una deformación local excesiva puede hacer que la corrección posterior sea menos predecible, por lo que la disposición de los rodillos y las condiciones de contacto deben coincidir con el material entrante real.
Los tubos y barras de acero inoxidable suelen suministrarse con superficies acabadas o semiacabadas. Las marcas profundas del rodillo pueden crear trabajo adicional de esmerilado o pulido y pueden afectar la apariencia de los componentes decorativos o de precisión. Por lo tanto, junto con la rectitud, se deben considerar el perfil del rodillo, el acabado de la superficie, la alineación y la presión aplicada.
Para tubos de acero inoxidable, el diámetro exterior por sí solo no es suficiente para determinar la configuración de enderezamiento. El espesor de la pared afecta la resistencia a la deformación y el riesgo de aplanamiento u ovalidad local. Los tubos de pared delgada requieren condiciones de contacto con los rodillos diferentes a las de las barras sólidas o los tubos de pared gruesa de un diámetro similar.
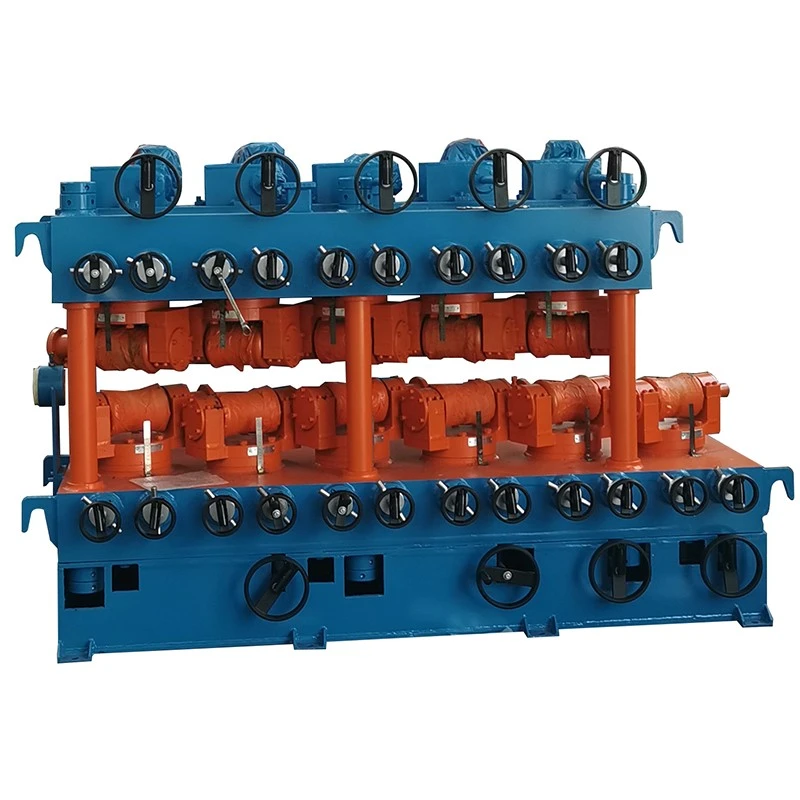
La pieza de trabajo pasa continuamente a través de una serie de rodillos superiores e inferiores. En lugar de corregir la curvatura completa en un lugar, la máquina aplica una curvatura controlada en múltiples puntos de contacto. La pieza de trabajo se desvía y suelta repetidamente a medida que avanza a través del grupo de rodillos, reduciendo gradualmente la curvatura original.
Esta corrección progresiva es particularmente útil para productos largos de acero inoxidable donde la flexión puede no ser uniforme en toda su longitud. La apertura y la inclinación de los rodillos se ajustan según el material y el resultado deseado, mientras que el variador de frecuencia permite adaptar la velocidad de trabajo al proceso de producción.
La configuración real del rodillo debe establecerse mediante pruebas de materiales cuando se aplican requisitos de superficie o rectitud estricta. El grado del acero inoxidable, la resistencia a la tracción, el espesor de la pared del tubo, la rectitud inicial y los requisitos de procesamiento posteriores pueden influir en el fraguado final.
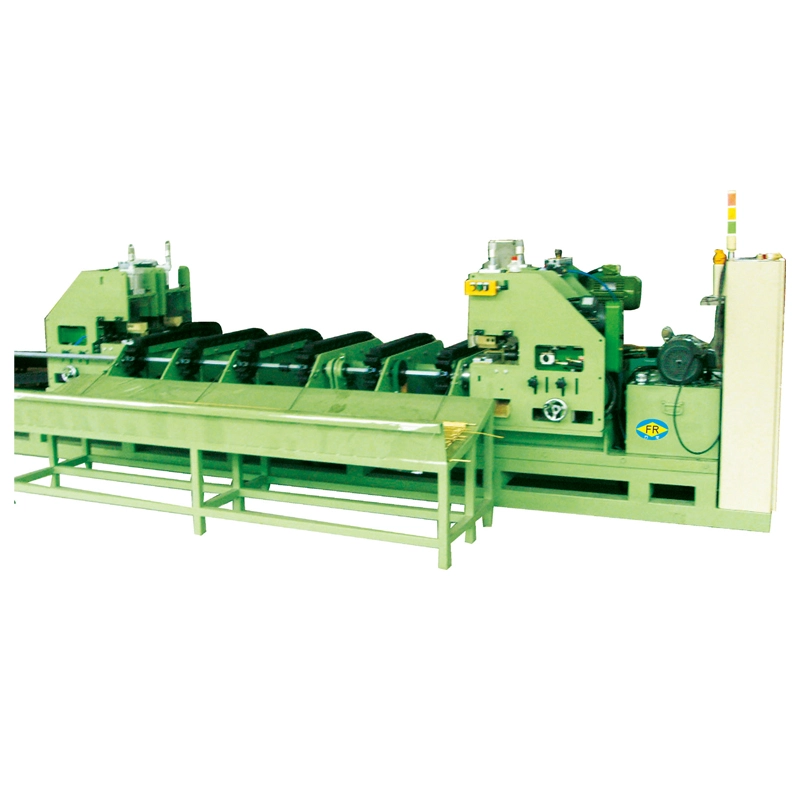
El estirado en frío, el laminado y otros procesos de conformado pueden dejar curvaturas residuales en barras y tubos. La corrección de múltiples rodillos proporciona un paso de acabado continuo antes del corte, mecanizado, ensamblaje o embalaje.
El corte, la soldadura y otras operaciones de fabricación pueden introducir deformaciones locales. Cuando las dimensiones del producto y la condición del material permitan el enderezamiento mecánico, se puede utilizar la máquina para devolver la pieza de trabajo al rango de rectitud requerido.
Una barra de acero inoxidable puede ser relativamente recta en una sección y notablemente curvada en otra. Múltiples contactos de rodillos distribuyen la corrección a lo largo del material en lugar de depender de un único punto de presión.
La corrección manual es difícil de estandarizar cuando el volumen de producción es alto o los requisitos de rectitud son estrictos. Un proceso de rodillo controlado proporciona un ajuste repetible y puede incorporarse a una línea de acabado continua.
La máquina enderezadora vertical de rodillos múltiples de acero inoxidable utiliza múltiples contactos de rodillos para distribuir la deformación a lo largo de la pieza de trabajo. Según el modelo, las configuraciones suministradas incluyen 7+7 o 10+1 rodillos. La disposición adecuada depende de la gama de productos y de los requisitos de enderezamiento y no sólo del número de rodillos.
La geometría del rodillo es importante al procesar acero inoxidable porque un contacto excesivo del punto puede dejar marcas o deformar localmente la sección. El perfil del rodillo debe coincidir con la geometría del producto, especialmente en el caso de tubos, productos de pared delgada y perfiles con superficies acabadas.
La apertura y la inclinación de los rodillos superior e inferior proporcionan el ajuste mecánico necesario para diferentes tamaños de productos y condiciones de corrección. Los ajustes finales deben determinarse a partir del comportamiento real del material en lugar de utilizar un ajuste para todos los grados de acero inoxidable.
La velocidad de trabajo se puede ajustar a través del variador de frecuencia. Se puede seleccionar una alimentación más lenta o más rápida según el tamaño del producto, la condición del material y la tasa de producción requerida, sujeto a los límites del modelo seleccionado.
La serie FR cubre tubos de acero inoxidable y barras sólidas en diferentes rangos de diámetro. La selección del modelo depende del diámetro del tubo, el espesor de la pared, el diámetro de la barra sólida, la resistencia a la tracción, la rectitud inicial y la rectitud final requerida. Los valores siguientes son especificaciones de referencia; La configuración final de la máquina debe confirmarse con los requisitos reales de material y producción.
| Modelo | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Cant. de rodillos | 7+7 rodillos | 7+7 rodillos | 10+1 rodillos | 6+6 rodillos | 10+1 rodillos | 10+1 rodillos | 10+1 rodillos | 10+1 rodillos | 10+1 rodillos | 10+1 rodillos |
| Requisitos de materia prima/rango de tubos/mm | φ5-φ10 Espesor de pared 1-7 |
φ10-φ30 Espesor de pared 1-7 |
φ10-φ40 Espesor de pared 1-5 |
φ18-φ50 Espesor de pared 1-4 |
φ18-φ60 Espesor de pared 3-12 |
φ30-φ80 Espesor de pared 2-7 |
φ40-φ100 Espesor de pared 2,5-10 |
φ50-φ130 Espesor de pared 2,5-10 |
φ40-φ100 Espesor de pared 2,5-10 |
φ80-φ180 Espesor de pared 3-20 |
| Requerimientos de Materia Prima / Rango de Barras Sólidas / mm | φ5-φ10 | φ10-φ15 | φ10-φ25 | φ10-φ25 | φ18-φ30 | φ30-φ45 | φ16-φ55 | φ16-φ60 | φ16-φ55 | φ80-95 |
| Materia prima Longitud / mm | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| Resistencia a la tracción / MPa | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| Materia Prima Rectitud / mm/m | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Material acabado Rectitud / mm/m | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3 | ≤0,8 | ≤0,7 | ≤0,6 | ≤0,6 | ≤0,65 | ≤0,7 |
| Tamaño del rodillo/mm | ø68*90 | ø115*160 | ø130*210 | ø136*260 | ø150*260 | ø200*300 | φ220*300 | φ250*360 | φ220*300 | ø320*460 |
| Tamaño del rodillo/mm | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Distancia de apertura de los rodillos superior e inferior / mm | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Rango de inclinación ajustable | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° |
| Potencia del motor principal / kW | 2,2*2 | 5,5*2 | 11*2 | 11*2 | 15*2 | 22*2 | 45*2 | 55*2 | 75*2 | 90*2 |
| Variador de frecuencia / kW | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Potencia del motor de elevación / kW | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Velocidad de trabajo / m/min | 10-30 | 10-30 | 10-40 | 0-20 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 |
| Altura central / mm | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Peso / T (Referencia) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
Comience con el diámetro exterior y el espesor de la pared. Un tubo de pared delgada y una barra sólida con el mismo diámetro exterior no tienen la misma resistencia a la flexión o deformación local. Al seleccionar el modelo se deben incluir las dimensiones del tubo, la calidad del material, la resistencia a la tracción y la rectitud requerida.
Para productos sólidos, el diámetro y la resistencia a la tracción son los principales puntos de partida. La curvatura inicial también es importante porque el material muy doblado puede requerir una configuración de rodillo diferente a la del material con solo una desviación menor.
Si una máquina procesa varios diámetros o espesores de pared, se debe revisar toda la gama de producción en lugar de seleccionar un modelo únicamente del diámetro más grande. El rango de trabajo de los rodillos, el método de ajuste y los requisitos de herramientas deben compararse con los productos más pequeños y más grandes.
Cuando el objetivo está por debajo del rango de rectitud de acabado estándar, se recomienda realizar pruebas de material de muestra. Proporcione el grado de acero inoxidable, las dimensiones, la rectitud inicial, la condición de la superficie y la tolerancia objetivo para que se pueda evaluar la configuración del rodillo antes de finalizar la máquina.
Procesamiento de barras y tubos de acero inoxidable:El enderezamiento se utiliza como operación de acabado después del embutición, laminación u otros procesos de formación antes del corte, mecanizado o envío.
Componentes médicos y de precisión:Las barras y tubos de acero inoxidable utilizados para componentes de precisión pueden requerir una rectitud controlada antes de continuar con el mecanizado o ensamblaje. Los estándares de producto aplicables y los requisitos dimensionales deben confirmarse para cada aplicación.
Componentes automotrices:Los tubos de acero inoxidable utilizados en aplicaciones estructurales, de manejo de fluidos y de escape pueden requerir una corrección de rectitud después de su conformación o fabricación.
Acero inoxidable arquitectónico:Los pasamanos, tubos decorativos, marcos y otros componentes visibles pueden requerir tanto control de rectitud como una cuidadosa protección de la superficie.
Producción de sujetadores y herrajes:Las varillas y barras enderezadas de acero inoxidable se pueden utilizar como material entrante para procesos posteriores de encabezado, roscado, mecanizado y conformado.
Componentes Eléctricos e Industriales:Las varillas, tubos y secciones de precisión de acero inoxidable se pueden enderezar antes del mecanizado o ensamblaje donde se requiere consistencia dimensional.
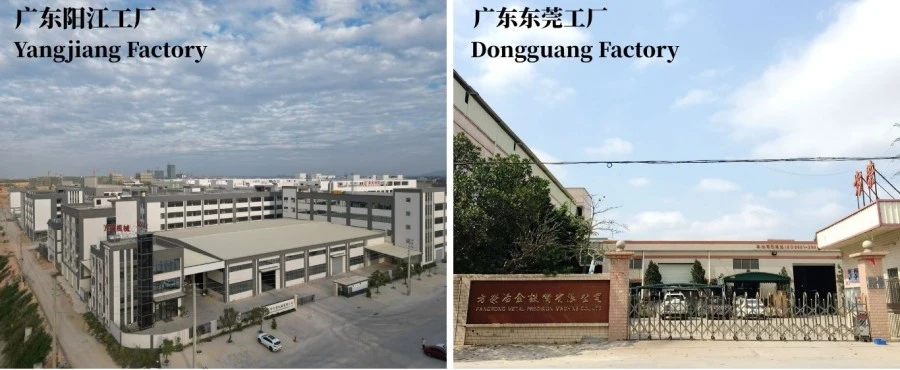
FangRong fabrica máquinas enderezadoras, equipos de estirado en frío y maquinaria metalúrgica relacionada desde 1998. La compañía opera Dongguan Fangrong Metallurgical Equipment Co., Ltd. y Yangjiang Fangrong Machinery Co., Ltd., y atiende a clientes de procesamiento de tubos y barras en China y mercados extranjeros.
Our equipment has been supplied to more than 10,000 customers in over 60 countries and regions. El diseño y la configuración de la máquina se basan en las dimensiones del producto, la condición del material, la rectitud requerida y los requisitos de producción en lugar de utilizar una configuración estándar para cada aplicación.
Equipo metalúrgico Co., Ltd. de Dongguan Fangrongestá ubicada en la ciudad de Dalang, ciudad de Dongguan y se enfoca en máquinas trefiladoras en frío, máquinas enderezadoras y equipos de procesamiento de metales relacionados.
Maquinaria Co., Ltd. de Yangjiang Fangrongestá ubicada en el distrito de Yangdong, ciudad de Yangjiang y proporciona capacidad de fabricación adicional para la producción de maquinaria metalúrgica.
La fabricación cubre la fabricación estructural, el mecanizado de rodillos, el ensamblaje del sistema de transmisión, la integración eléctrica y las pruebas de máquinas. Para una máquina personalizada, la disposición de los rodillos y el rango de ajuste se establecen de acuerdo con los requisitos dimensionales y de material del cliente antes de la producción.
Los rodillos se mecanizan y acaban según la geometría especificada. Los bastidores de las máquinas, los componentes de transmisión, los cojinetes, los mecanismos de ajuste y los sistemas de control se ensamblan y verifican antes del envío.
Las pruebas de la máquina incluyen operación de transmisión, ajuste de rodillos, control de velocidad, funciones eléctricas y operación mecánica general. Cuando sea necesario, se pueden utilizar barras o tubos de acero inoxidable de muestra para verificar el resultado del enderezamiento con respecto a los requisitos de producción acordados.
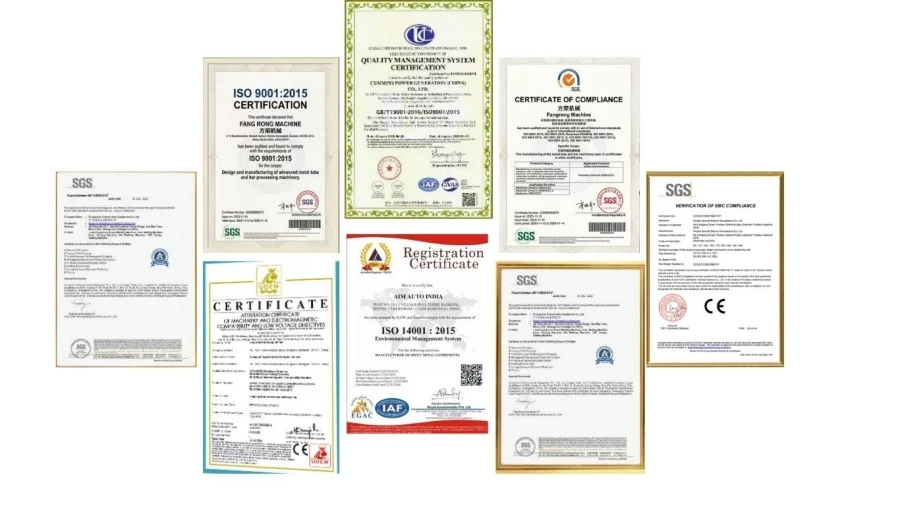
Norma Norma ISO 9001:2015:Certificación del sistema de gestión de calidad, Certificado N° UQ231211R1.
Marca CE:Los equipos con marca CE están disponibles según la configuración de la máquina aplicable y el alcance del suministro.
Inspección SGS:La inspección de terceros se puede organizar según los requisitos del proyecto.
Patentes:FangRong posee patentes de invención y modelos de utilidad que cubren equipos y componentes mecánicos. Los ejemplos incluyen 2013207829011, 2008300532117 y ZL2015 2 0842922.7.
La máquina enderezadora vertical de rodillos múltiples de acero inoxidable está preparada para el transporte internacional de acuerdo con su estructura, dimensiones y método de envío. Los conjuntos principales se aseguran antes de la carga, con el embalaje y la documentación de exportación organizados según el destino y los requisitos del proyecto.
Proporcione el grado de acero inoxidable, las dimensiones del tubo o barra, el espesor de la pared de los tubos, la resistencia a la tracción o la dureza cuando esté disponible, la longitud del material, la rectitud inicial, la rectitud final requerida y la capacidad de producción esperada. Las muestras o dibujos son útiles cuando la tolerancia es estrecha.
Sí. La serie FR incluye especificaciones tanto para tubos como para barras macizas. Sin embargo, el espesor de la pared del tubo y el diámetro de la barra sólida requieren consideraciones diferentes, por lo que la configuración de la máquina enderezadora vertical de rodillos múltiples de acero inoxidable debe compararse con la gama de productos real.
Después de pasar por los rodillos, el material puede recuperar parcialmente su deformación. La cantidad de recuperación elástica depende de las propiedades del material y de las condiciones de procesamiento. Por lo tanto, la penetración y disposición de los rodillos deben establecerse de acuerdo con el acero inoxidable que se esté procesando.
Sí, siempre que las dimensiones del tubo estén dentro del rango de trabajo del modelo seleccionado. El espesor de la pared es un parámetro de selección importante porque una carga local excesiva puede afectar la redondez del tubo o provocar su aplanamiento. Se recomiendan pruebas de muestras para productos de paredes delgadas o de superficie crítica.
La condición de la superficie del rodillo, el perfil del rodillo, la alineación, la presión de contacto y las condiciones de alimentación afectan el marcado de la superficie. Para productos con superficies pulidas, brillantes o decorativas, estos requisitos deben especificarse antes de finalizar la configuración de los rodillos y la máquina.
Sí, dentro del rango de trabajo del modelo seleccionado. Se debe proporcionar la gama completa de productos durante la cotización para que se puedan evaluar el ajuste de los rodillos, la distancia de apertura y los requisitos de herramientas tanto para tamaños pequeños como grandes.
Los valores de rectitud de acabado de referencia en la tabla oscilan entre ≤0,3-0,5 mm/m y ≤0,8 mm/m según el modelo. Los resultados reales dependen de las propiedades del material, la deformación inicial, las dimensiones y el ajuste de la máquina.
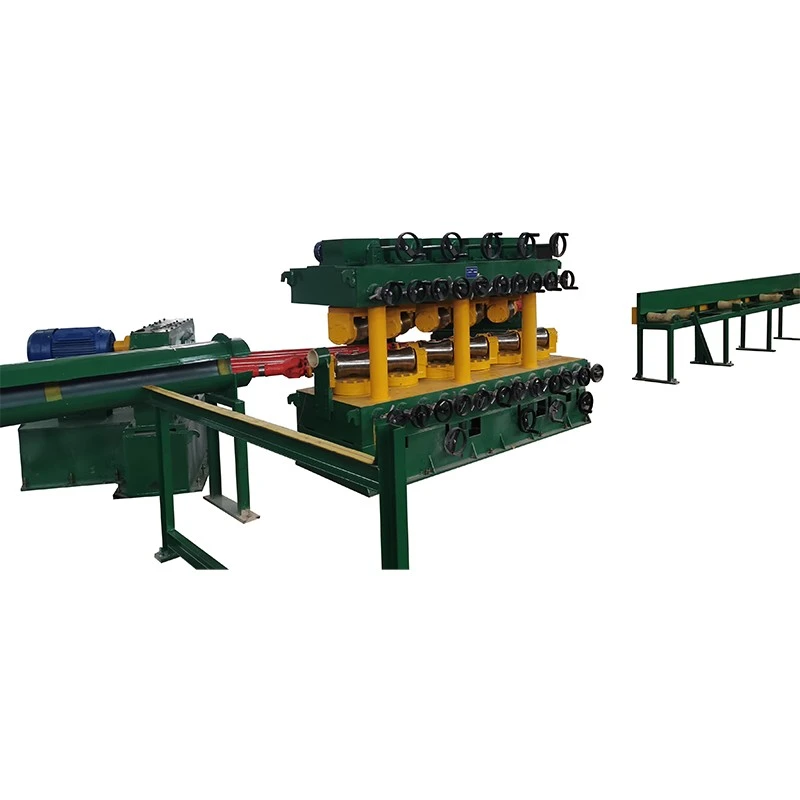
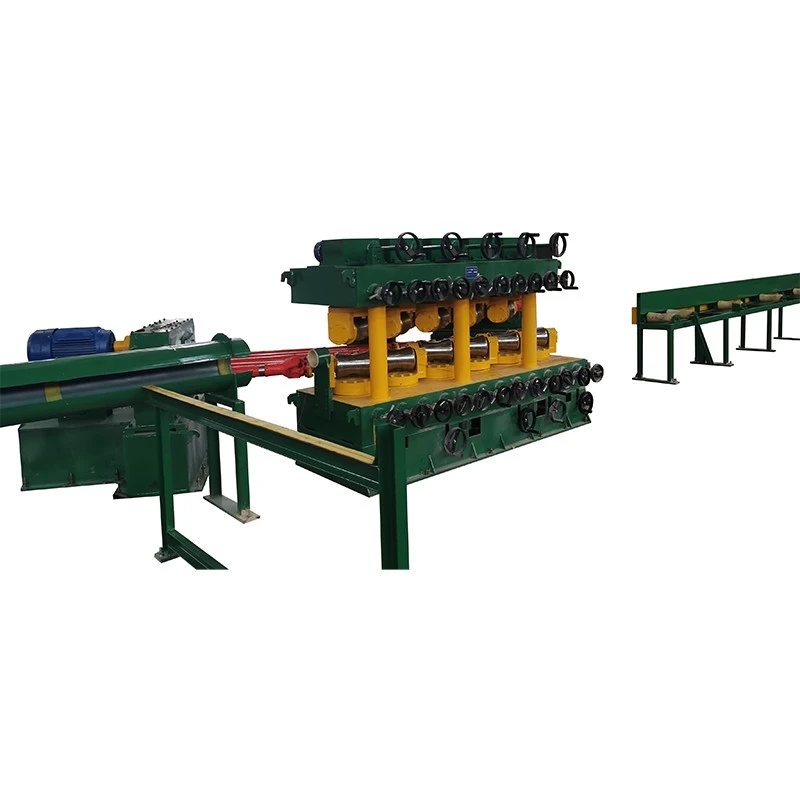
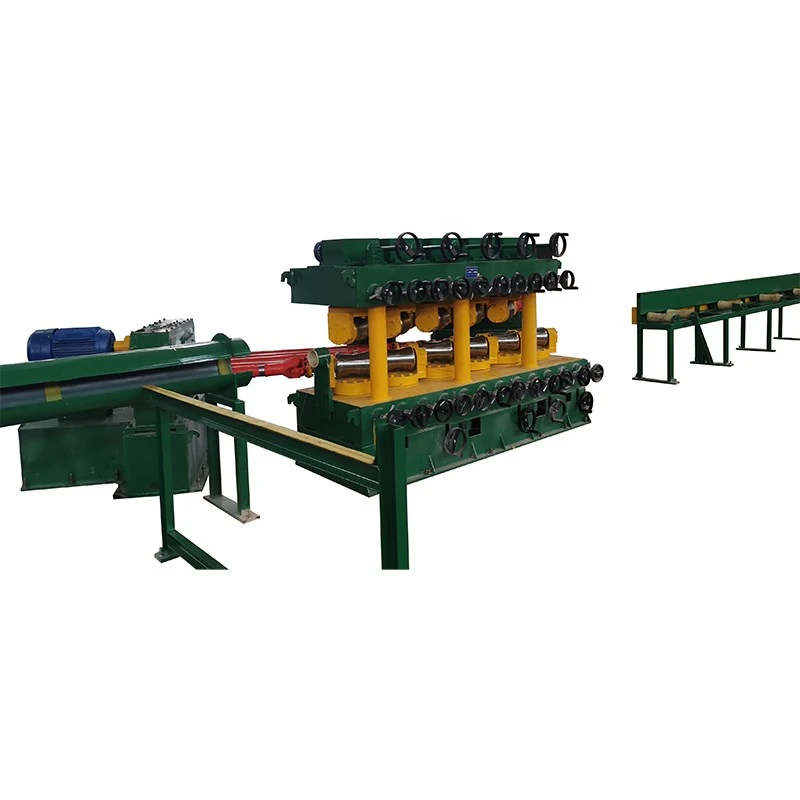
Sí. La máquina enderezadora se puede disponer como parte de un proceso de acabado, sujeto al diseño de la línea de producción y a los requisitos de manipulación. Se podrán considerar equipos de carga o descarga automática cuando así lo requiera la configuración del proyecto.
Las máquinas estándar suelen tardar entre 30 y 60 días después de la confirmación del pedido. Los equipos personalizados pueden requerir tiempo adicional según el tamaño de la máquina, la configuración de los rodillos, los requisitos eléctricos y otras especificaciones del proyecto.
Sí. FangRong proporciona orientación técnica para la instalación y puesta en servicio. Se encuentra disponible soporte remoto, mientras que la instalación in situ y la capacitación del operador se pueden organizar de acuerdo con el acuerdo del proyecto.
El período de garantía estándar es de 12 meses desde la aceptación o según los términos del contrato, cubriendo defectos de fabricación dentro del alcance de garantía acordado.
Proporcione el grado de acero inoxidable, el tamaño del tubo o barra, el espesor de la pared, la longitud del material, la resistencia o dureza a la tracción, la rectitud inicial, la rectitud final requerida, la capacidad de producción y las condiciones disponibles de la planta. Si es posible, envíe dibujos del producto e información del material de muestra. Estos detalles permiten evaluar con mayor precisión el modelo de la máquina y la configuración de los rodillos.
DIRECCIÓN
NO.163, Shatong Road, segunda zona industrial de Shabu, ciudad de Dalang, ciudad de Dongguan, Guangdong, China
Teléfono
Correo electrónico