Whatsapp
Ofrecemos una amplia gama de equipos de procesamiento de metales de precisión, que incluyen máquinas enderezadoras, estiradoras en frío, apuntadoras, biseladoras, cortadoras, laminadoras de roscas y matrices de trefilado, diseñadas para materiales de tubos, barras y alambres en diversas industrias.
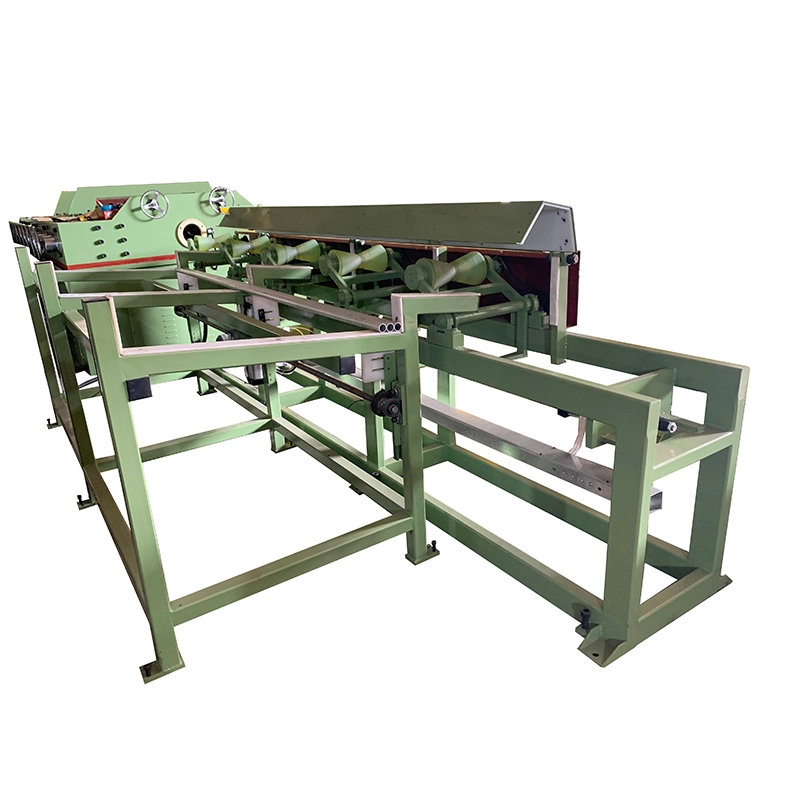
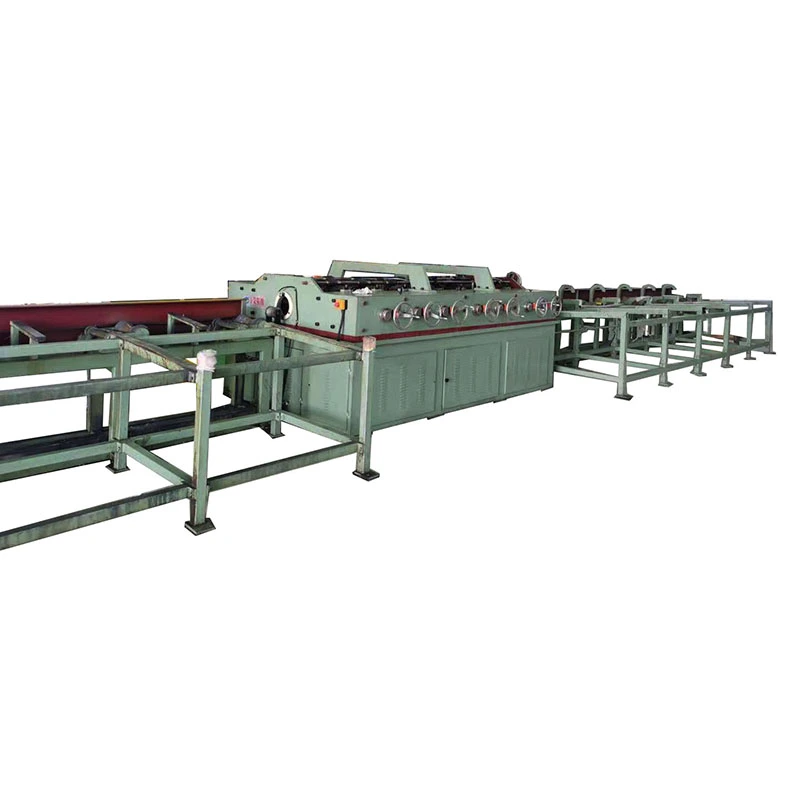
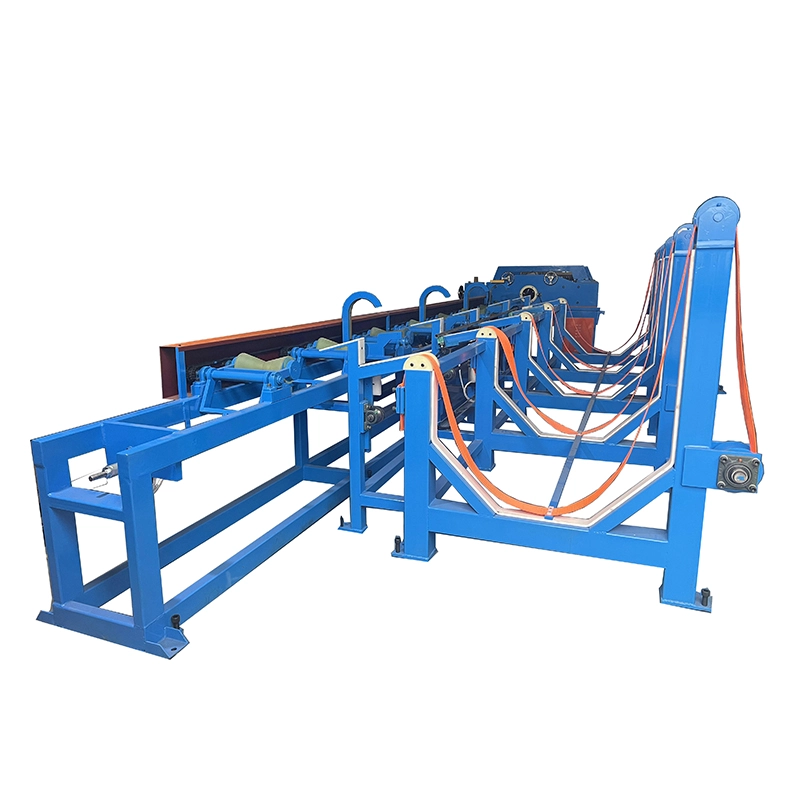
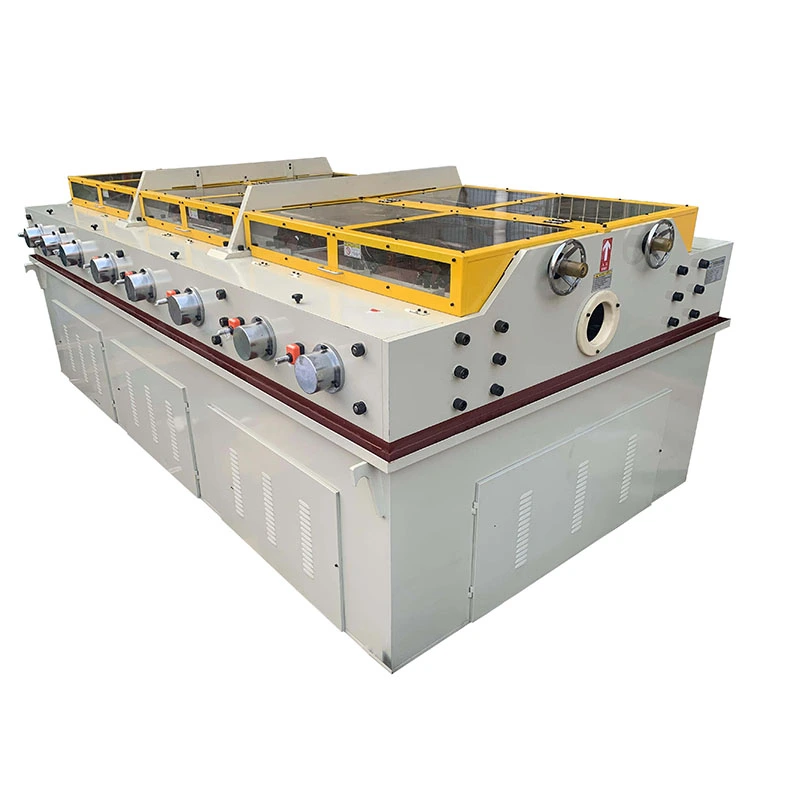
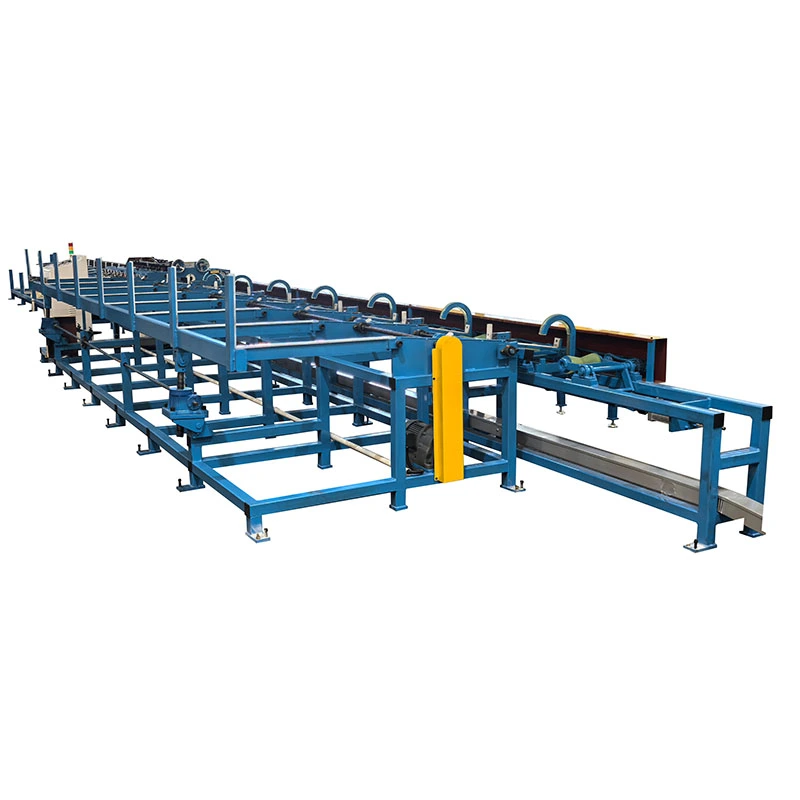
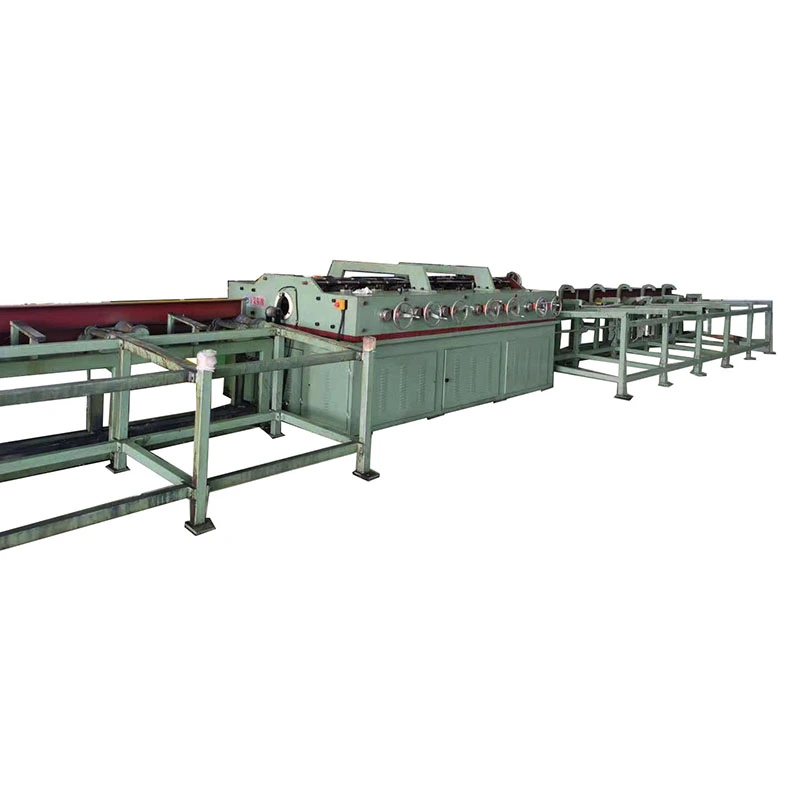
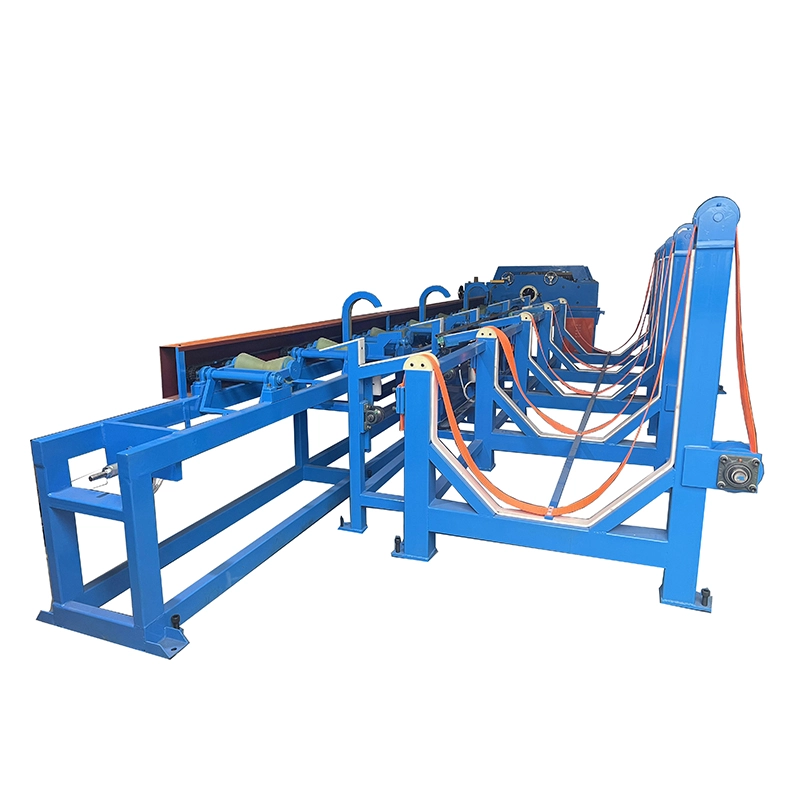
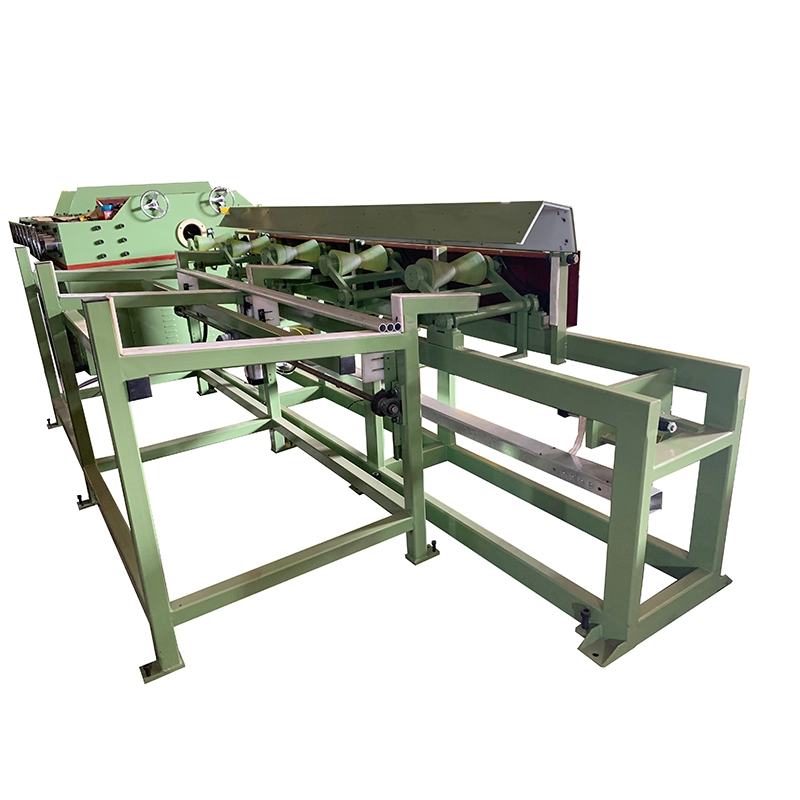
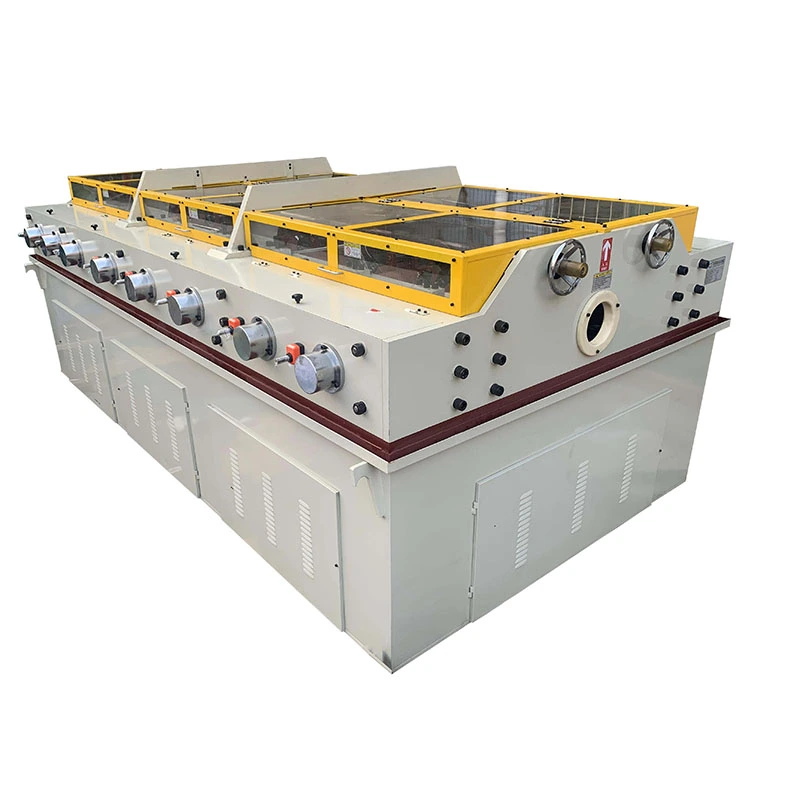
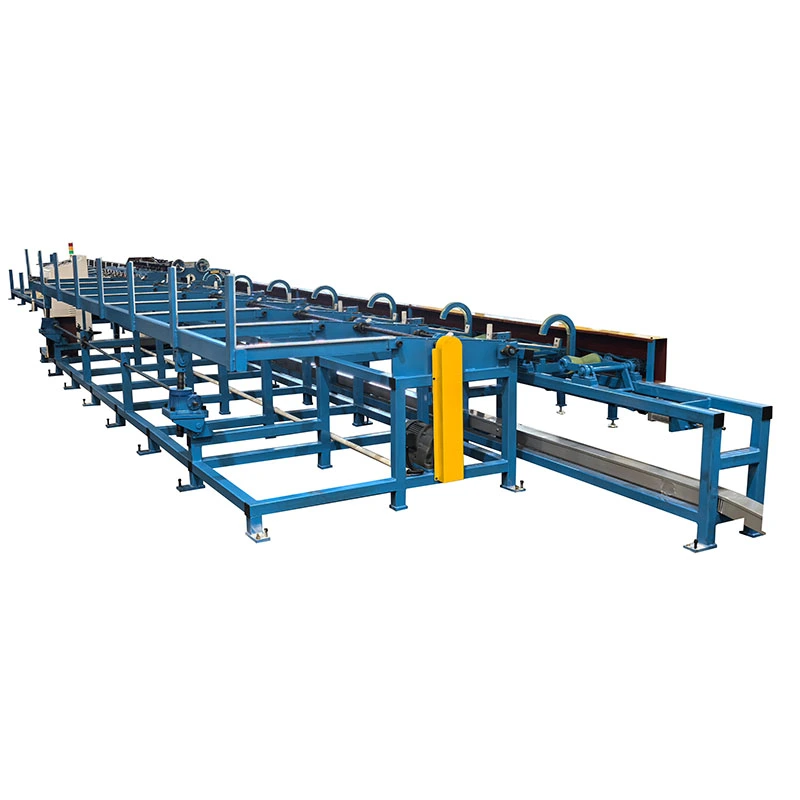
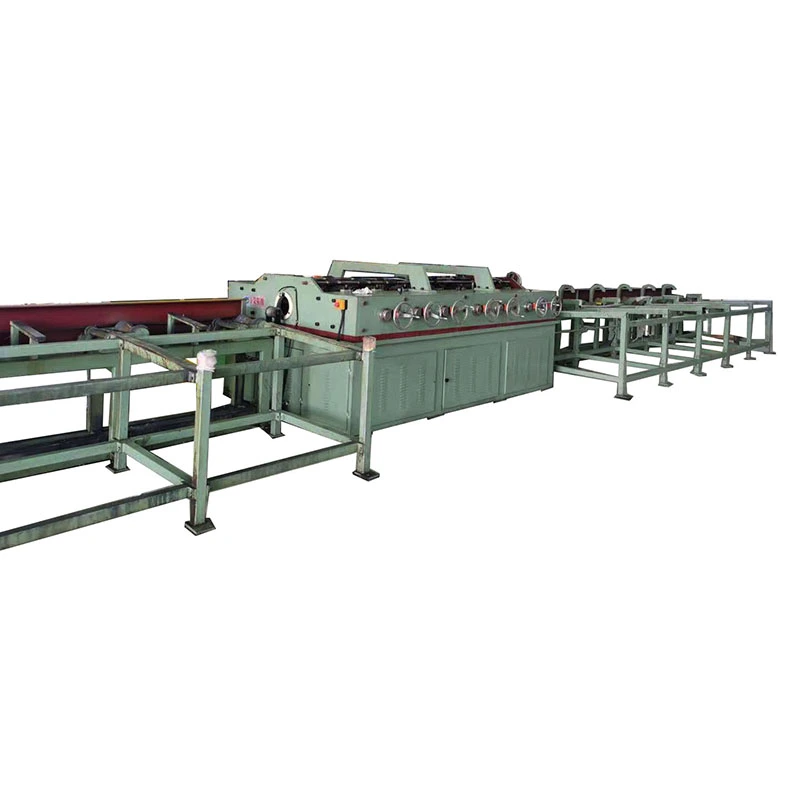
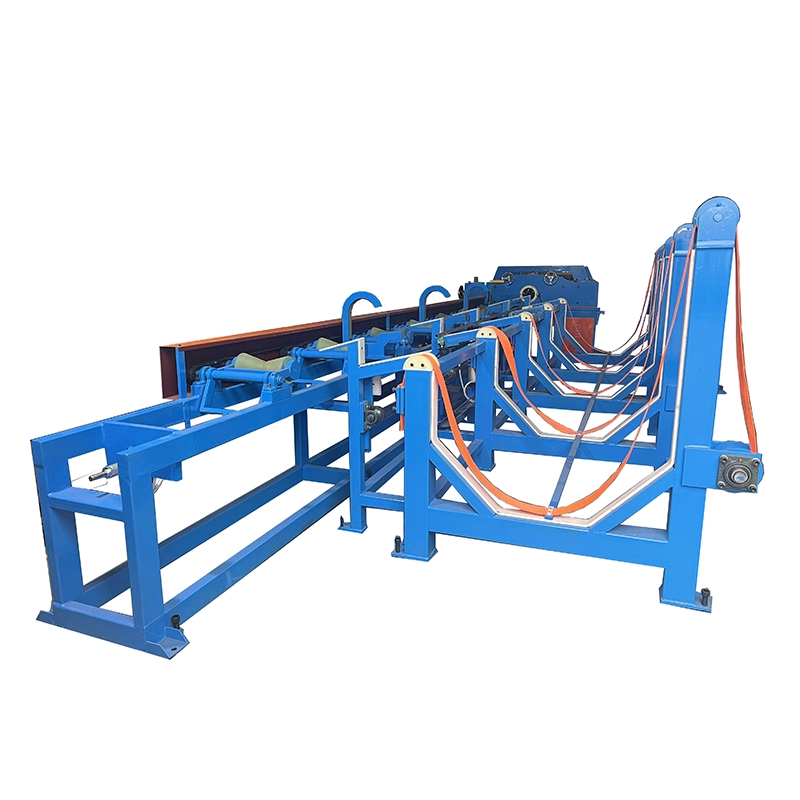
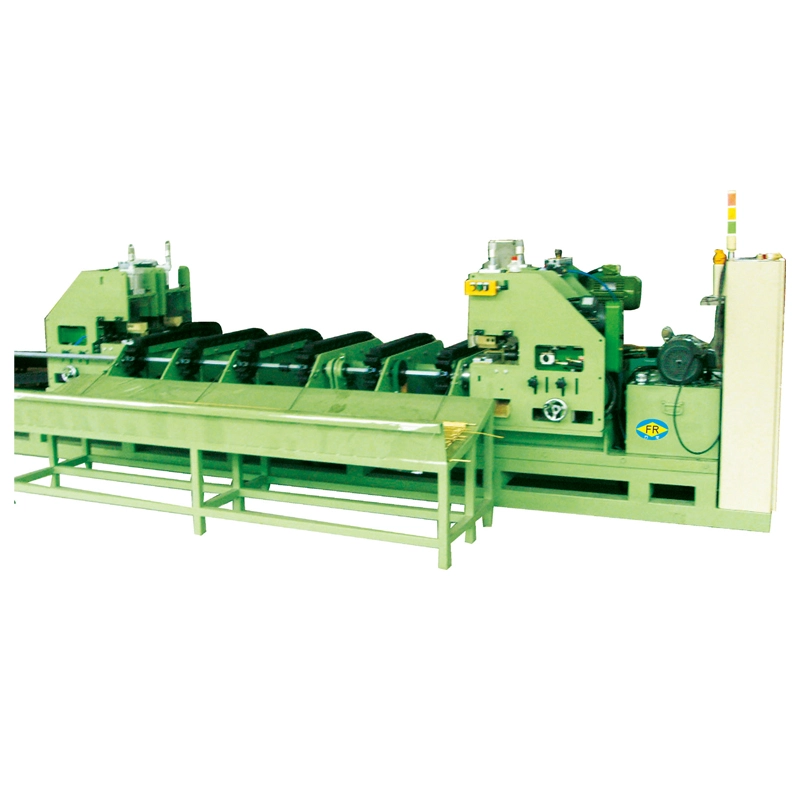
ElMáquina enderezadora horizontal de aluminioes una máquina de rodillos múltiples para corregir la flexión y curvatura en tubos, caños, barras sólidas y perfiles de aluminio después de la extrusión, embutición, tratamiento térmico, corte o manipulación. A diferencia del acero, el aluminio tiene un límite elástico menor y una superficie más blanda, por lo que la fuerza de enderezamiento, la presión del rodillo, el estado de la superficie del rodillo y la velocidad de avance deben controlarse cuidadosamente.
La serie FR de FangRong incluye 13 configuraciones estándar desde FR-20 hasta FR-180. Dependiendo del modelo, elmáquina enderezadora de aluminiocubre diámetros de tubo desdeφ4 a φ180 mmy barras sólidas deφ10 a φ90 mm. Las configuraciones de rodillos varían de 14 a 20 juegos, con especificaciones de rectitud estándar de ≤0,3 mm/m y configuraciones seleccionadas que alcanzan ≤0,1 mm/m. La potencia total instalada oscila entre 3 kW y 55 kW.
El diseño de la máquina se basa en la experiencia a largo plazo en ingeniería de enderezamiento y bancos de tracción de FangRong. La empresa se estableció en 1998 a través de una empresa conjunta con un fabricante taiwanés con experiencia en equipos de enderezamiento y pasó a ser de propiedad total en 2013.


La serie FR utiliza flexión inversa controlada a través de múltiples juegos de rodillos. En lugar de corregir toda la curvatura en un punto, la pieza de trabajo se guía a través de sucesivos puntos de corrección, de modo que la curvatura residual se reduce gradualmente.
En el caso de productos de aluminio, el ajuste de los rodillos es especialmente importante. Una presión excesiva puede dejar marcas de rodillos o introducir una flexión inversa, mientras que una presión insuficiente puede dejar una curvatura residual. El ajuste requerido depende de la aleación, el temple, el diámetro, el espesor de la pared, la deformación inicial y la rectitud especificada.
La pieza de trabajo entra primero a través de una guía alineada y luego pasa a través de los rodillos enderezadores. Cada posición del rodillo aplica una cantidad controlada de deformación. La cantidad de juegos de rodillos proporciona puntos de corrección adicionales, por lo que normalmente se seleccionan configuraciones de rodillos más altos cuando se requiere una rectitud más estricta.
Los modelos FR-76 y más grandes proporcionan control de velocidad variable de hasta 60 m/min. Los modelos FR-50 y más pequeños utilizan velocidades seleccionables de 9, 18, 27 y 45 m/min. La velocidad de trabajo adecuada debe establecerse según el grado de aluminio, la geometría del producto, el objetivo de rectitud y los requisitos de la superficie, en lugar de simplemente funcionar a la velocidad máxima disponible.
Los productos de aluminio pueden dejar una línea de extrusión o dibujo con curvatura local o deformación causada durante el enfriamiento, tratamiento térmico, corte, almacenamiento o transporte. Estos defectos se vuelven más notorios cuando el material ingresa al mecanizado, soldadura, doblado, anodizado o ensamblaje CNC.
Para los tubos de aluminio de pared delgada, el desafío no es sólo la rectitud. Una presión excesiva del rodillo puede afectar la redondez o dejar marcas visibles en la superficie. Para aleaciones duras como 6061 y 7075, la fuerza de corrección requerida es mayor que para grados de pureza comercial más blandos. Para productos arquitectónicos como los perfiles 6063, la apariencia de la superficie puede ser tan importante como la rectitud dimensional.
Esta es la razón por la que unmáquina enderezadora de tubos de aluminiodebe seleccionarse de la gama de productos real y no sólo del diámetro. La aleación, el temple, el espesor de la pared, la curvatura inicial, la rectitud objetivo y la condición aceptable de la superficie afectan la configuración final de la máquina.
La serie FR está disponible con 14, 15, 16, 17 o 20 juegos de rodillos. Más juegos de rodillos proporcionan más puntos de corrección y generalmente se usan cuando se requiere una especificación de rectitud más estricta.
Por ejemplo, el FR-50 con 20 rodillos se especifica en ≤0,1 mm/m, mientras que varias configuraciones de 17 rodillos se especifican en ≤0,2 mm/m. Las configuraciones estándar de 14 rodillos generalmente se especifican en ≤0,3 mm/m. Los resultados reales aún dependen de la condición de la pieza de trabajo y del ajuste de la máquina, por lo que los clientes con tolerancias estrictas deben realizar una prueba de muestra antes de finalizar la configuración.
La selección del modelo debe comenzar con el rango de producción real. Verifique el diámetro más grande y más pequeño del tubo o barra, el espesor de la pared del tubo, la aleación y el temple de aluminio, la rectitud requerida, la velocidad de producción y los requisitos de superficie. Una máquina más grande no es automáticamente la mejor opción si la mayor parte de la producción consiste en productos pequeños o de paredes delgadas.
| Modelo | Ø máximo del tubo (mm) | Ø mínimo del tubo (mm) | Ø máx. barra (mm) | Rectitud (mm/m) | Juegos de rodillos | Velocidad (m/min) | Potencia total (kW) | Peso (kg) | Dimensiones L×An×Al (mm) |
| FR-180 (17 rodillos) | φ180 | φ60 | φ90 | ≤0,3 | 17 | --- | 55 | 25.000 | 4200×1800×1500 |
| FR-150 (17 rodillos) | φ150 | φ58 | φ70 | ≤0,3 | 17 | --- | 30/37 | 12.000 | 4100×2280×1700 |
| FR-120 (14 rodillos) | φ120×T3.0 | φ38 | φ50 | ≤0,3 | 14 | --- | 30 | 9.000 | 3250×1450×1250 |
| FR-100 (14 rodillos) | φ89×T3.0 | φ28 | φ32 | ≤0,3 | 14 | 0-60 | 15 | 5.000 | 2350×1560×1160 |
| FR-100 (17 rodillos) | φ89×T3.0 | φ28 | φ32 | ≤0,2 | 17 | 0-60 | 18 | 5.000 | 2700×1560×1160 |
| FR-76 (14 rodillos) | φ60×T3.0 | φ16 | φ22 | ≤0,3 | 14 | 0-60 | 11 | 2.500 | 2250×1560×1160 |
| FR-76 (17 rodillos) | φ76×T3.0 | φ18 | φ25 | ≤0,2 | 17 | 0-60 | 15 | 3.500 | 2560×1560×1160 |
| FR-76 (20 rodillos) | φ76×T3.0 | φ18 | φ25 | ≤0,2 | 20 | 0-60 | 15 | 5.400 | 3250×1500×1250 |
| FR-50 (14 rodillos) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,3 | 14 | 18/09/27/45 | 7.5 | 1.500 | 1750×1120×1040 |
| FR-50 (20 rodillos) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,1 | 20 | 18/09/27/45 | 7.5 | 2.000 | 2200×1120×1040 |
| FR-25 (14 rodillos) | φ25 | φ6 | φ12 | ≤0,3 | 14 | 18/09/27/45 | 4 | 1.000 | 1300×900×950 |
| FR-25 (16 rodillos) | φ25 | φ6 | φ12 | ≤0,2 | 16 | 18/09/27/45 | 4 | 1.100 | 1800×1100×950 |
| FR-20 (15 rodillos) | φ16×T2.0 | φ4 | φ10 | ≤0,3 | 15 | 18/09/27/45 | 3 | 700 | 1100×1050×950 |
Tindica el espesor de la pared del tubo. Los modelos FR-50 y más pequeños utilizan velocidades seleccionables de 9/18/27/45 m/min, mientras que los modelos FR-76 y más grandes enumerados anteriormente proporcionan control de velocidad variable de 0-60 m/min. Las opciones de superficie de los rodillos se pueden especificar según el acabado de la superficie de aluminio requerido.
Los tubos de aluminio utilizados en condensadores, evaporadores, conjuntos de refrigeración y sistemas de gestión térmica de automóviles pueden requerir enderezamiento después de la extrusión o el corte. La corrección controlada del rodillo ayuda a mantener la geometría necesaria para el posterior doblado, unión, soldadura fuerte o ensamblaje.
Las aplicaciones típicas incluyen tubos de refrigeración de aluminio, tubos de gestión térmica de baterías, tubos estructurales y barras extruidas. Para estos productos, se debe considerar la rectitud junto con el espesor de la pared del tubo, la redondez y el estado de la superficie.
Los tubos y perfiles 6063 utilizados para pasamanos, marcos, fachadas y estructuras decorativas a menudo requieren una superficie limpia después del enderezamiento porque el anodizado o el recubrimiento no ocultarán las marcas de los rodillos. Por lo tanto, la configuración de los rodillos y la superficie de contacto deben seleccionarse teniendo en cuenta el proceso de acabado posterior.
La máquina se puede utilizar para barras, conductores, perfiles y otros productos extruidos de aluminio que necesitan corrección antes del mecanizado, corte, ensamblaje o posterior conformado. Unmáquina enderezadora de barras de aluminioLa configuración se puede seleccionar para barras redondas sólidas dentro del rango de diámetro aplicable.
La serie FR está disponible con diferentes configuraciones de rodillos y rangos de trabajo. El modelo correcto depende principalmente del diámetro del tubo o barra, el espesor de la pared, la rectitud requerida y la velocidad de producción. La siguiente comparación muestra las diferencias prácticas entre las configuraciones principales.
| Configuración | Modelos típicos | Gama de piezas de trabajo | Rectitud | Velocidad | Más adecuado para |
|---|---|---|---|---|---|
| 14 rodillo | FR-25, FR-50, FR-76, FR-100, FR-120 | Tubos y barras de aluminio de tamaño pequeño a grande. | Normalmente ≤0,3 mm/m | Hasta 0–60 m/min en los modelos aplicables | Producción general, requisitos de rectitud estándar, producción de tamaños mixtos |
| 15 rodillos | FR-20 | Tubo Ø4–16 mm; barra Ø10 mm | ≤0,3 mm/m | 9/18/27/45 m/min | Tubos y barras de aluminio de pequeño diámetro. |
| 16 rodillos | FR-25 | Tubo Ø6–25 mm; barra Ø12 mm | ≤0,2 mm/m | 9/18/27/45 m/min | Tubos más pequeños que requieren una mayor rectitud |
| 17 rodillo | FR-76, FR-100, FR-150, FR-180 | Tubos y barras de aluminio de tamaño mediano a grande. | Hasta ≤0,2 mm/m en modelos seleccionados | 0–60 m/min en FR-76 y superiores donde se especifique | Mayores requisitos de rectitud y producción continua. |
| 20 rodillos | FR-50, FR-76 | Tubo Ø18–76 mm; barra Ø16–25 mm | ≤0,1–0,2 mm/m según el modelo | 9/18/27/45 o 0–60 m/min según el modelo | Enderezamiento de precisión donde se requiere una mayor rectitud |
Una configuración de 14 rodillos suele ser adecuada cuando la rectitud estándar es suficiente y la flexibilidad de producción es más importante que lograr la rectitud más estricta posible. Una configuración de 17 rodillos proporciona un doblado inverso más controlado y comúnmente se selecciona cuando el cliente necesita una rectitud más ajustada en tubos de aluminio medianos o grandes.
Para aplicaciones que requieren la rectitud más estricta dentro del rango FR, una configuración de 20 rodillos puede proporcionar puntos de corrección adicionales a lo largo de la pieza de trabajo. Por ejemplo, el FR-50 (20 rodillos) se especifica en ≤0,1 mm/m, mientras que el FR-76 (20 rodillos) se especifica en ≤0,2 mm/m. Los resultados reales aún dependen de la aleación, el temple, la geometría del tubo, el espesor de la pared, la deformación inicial, el ajuste de los rodillos y la velocidad de producción.
| Factor | Tubos de aluminio | Barras sólidas de aluminio |
|---|---|---|
| Estructura de la pieza de trabajo | Sección hueca con espesor de pared que afecta la deformación. | Sección sólida con mayor resistencia a la flexión |
| Factor de selección clave | Diámetro exterior y espesor de pared. | Diámetro de la barra |
| Preocupación por la superficie | Mayor riesgo de marcas de rodillos en superficies más blandas | Aún es necesario controlar el marcado de la superficie de las barras terminadas. |
| Ajuste de enderezamiento | La presión del rodillo debe coincidir con la aleación, el temple y el espesor de la pared. | La presión del rodillo está determinada principalmente por el diámetro, la condición del material y la curvatura inicial. |
No seleccione la máquina sólo por el diámetro máximo. Para un tubo de aluminio, proporcione el diámetro exterior, el espesor de la pared, la aleación y el temple, la rectitud inicial, la rectitud requerida después de la corrección y la velocidad de producción objetivo. Para barras sólidas, proporcione el diámetro de la barra, la aleación y el temple, la curvatura inicial y los requisitos de rectitud final.
Cuando dos modelos pueden cubrir el mismo diámetro de pieza de trabajo, la decisión debe basarse en la rectitud requerida y las condiciones de producción. Por ejemplo, un modelo de 14 rodillos puede ser suficiente para ≤0,3 mm/m, mientras que una configuración de 16, 17 o 20 rodillos puede ser más apropiada cuando el proceso requiere una rectitud más estricta.
Establecido en 1998
FangRong se ha especializado en equipos de enderezamiento y bancos de tracción desde 1998. La empresa inicialmente operó como una empresa conjunta con un fabricante taiwanés y pasó a ser de propiedad total en 2013.
Dos instalaciones de fabricación
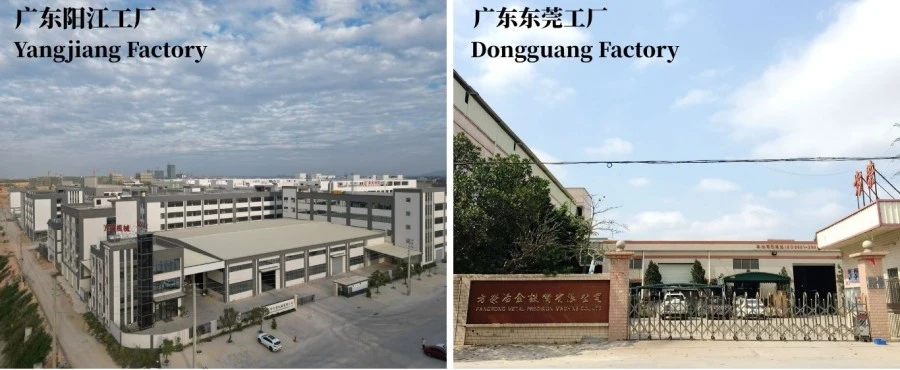
Dongguan Fangrong Metallurgical Equipment Co., Ltd. y Yangjiang Fangrong Machinery Co., Ltd. proporcionan capacidad de producción para enderezado y equipos relacionados de procesamiento de metales.
Prueba de la máquina antes del envío
Las máquinas se pueden probar en condiciones de inactividad y carga antes del envío. Cuando hay muestras de clientes disponibles, las pruebas pueden incluir rectitud, alineación de rodillos, vibración de la máquina, corriente del motor, condición de la superficie y estabilidad operativa.
Ingeniería basada en el producto real
para unenderezadora horizontal de aluminio, los datos del producto del cliente determinan la configuración del rodillo, el rango de trabajo, la velocidad y los requisitos de tratamiento de la superficie. FangRong puede evaluar el grado, el diámetro, el espesor de la pared, el temperamento, el objetivo de rectitud y los requisitos de producción del aluminio antes de recomendar un modelo.
Instalación y soporte técnico
Se encuentran disponibles planos de cimentación, soporte para la puesta en servicio, capacitación de operadores, suministro de repuestos y solución de problemas remota. También se puede organizar soporte de instalación en el sitio cuando sea necesario.
Ingeniería:La configuración de la máquina se determina a partir de las dimensiones del producto, el grado de aluminio, los requisitos de rectitud, la velocidad y los requisitos de superficie.
Mecanizado:Los rodillos, ejes, bastidores, engranajes y otros componentes críticos se mecanizan e inspeccionan de acuerdo con el diseño de la máquina.
Asamblea:Los conjuntos de rodillos, los componentes de la transmisión, los sistemas eléctricos, el PLC y la HMI se integran y verifican durante el montaje.
Pruebas:Antes del envío se inspecciona el funcionamiento de la máquina, la alineación de los rodillos, el rendimiento del enderezamiento, la vibración, la seguridad eléctrica y otros parámetros específicos.
Inspección final:Los requisitos específicos del cliente y los resultados de las pruebas se revisan antes del embalaje de exportación.
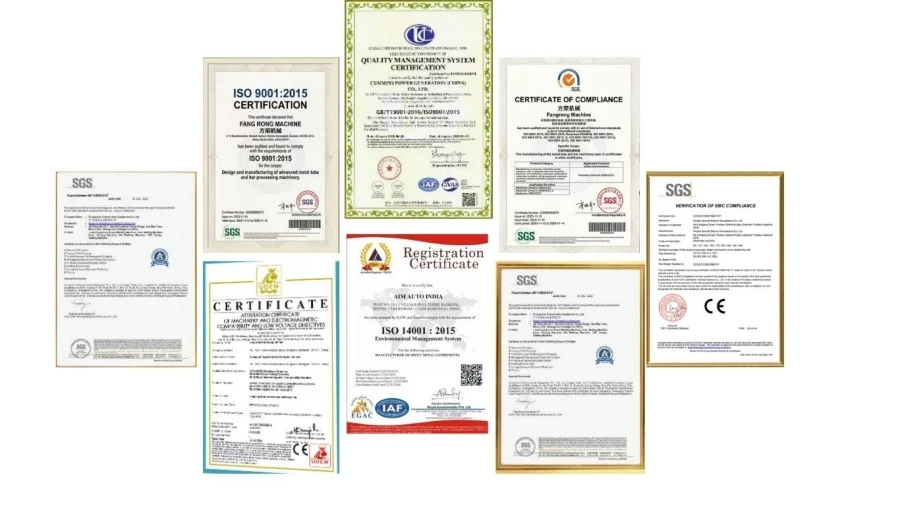
Norma Norma ISO 9001:2015La certificación de gestión de calidad respalda los procedimientos documentados de producción y control de calidad de la empresa. La serie FR también está disponible con certificación CE para los modelos y mercados aplicables. Se puede proporcionar documentación de inspección y patentes de SGS cuando sea necesario para la evaluación del proyecto.
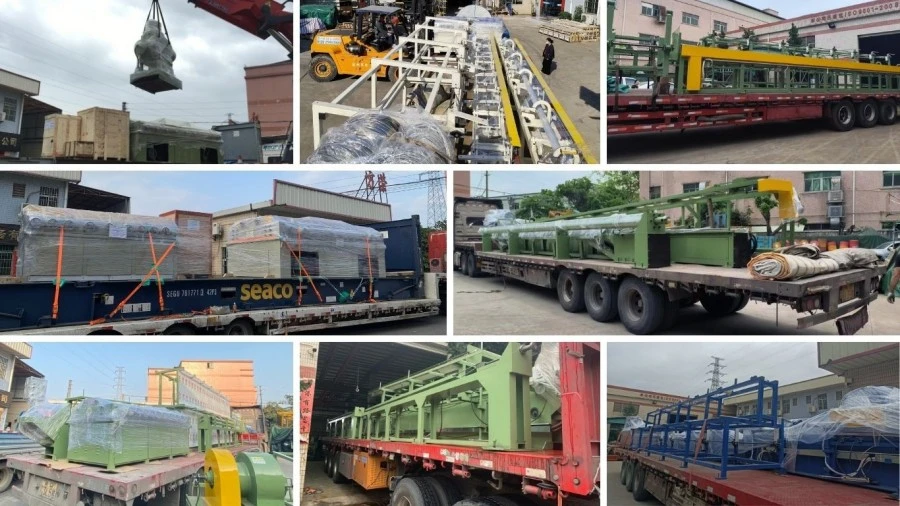
Las máquinas están preparadas para envíos de exportación con protección adecuada para componentes mecánicos, sistemas eléctricos y superficies expuestas. Los arreglos de embalaje y envío se pueden confirmar según el tamaño de la máquina, el destino y el método de transporte.
La serie FR se puede configurar para aleaciones de aluminio comunes, incluidas 1050, 1060, 1100, 3003, 5052, 6061, 6063, 6082, 7075 y otros grados. Debido a que el límite elástico y el temple varían significativamente entre aleaciones, la configuración final del rodillo debe basarse en el material real en lugar de solo en la designación de la aleación.
Los factores principales son la rectitud requerida, la geometría del producto, la condición del material y el rango de producción. Más juegos de rodillos proporcionan más puntos de corrección y generalmente se prefieren para requisitos de rectitud más estrictos. Por ejemplo, el FR-50 con 20 rodillos se especifica en ≤0,1 mm/m, mientras que las configuraciones estándar de 14 rodillos generalmente se especifican en ≤0,3 mm/m.
Depende de la geometría del tubo, la aleación, el temple, los requisitos de la superficie y la configuración del rodillo. El aluminio es relativamente blando, por lo que una presión excesiva o superficies de rodillos inadecuadas pueden provocar marcas. Para tubos de apariencia crítica, el material del rodillo y la condición de la superficie deben confirmarse durante la selección de la máquina y las pruebas de muestras.
Sí, siempre que los tamaños estén dentro del rango de trabajo especificado de la máquina y la configuración de herramientas y rodillos sea adecuada. Si el rango de producción cubre diámetros o espesores de pared sustancialmente diferentes, se debe verificar el rango de ajuste requerido antes de realizar el pedido.
Sí. Se recomienda realizar pruebas de muestra cuando el producto tiene una tolerancia de rectitud estricta, una pared delgada, un acabado superficial exigente o una aleación que no se ha procesado previamente en la configuración seleccionada. Los resultados de las pruebas se pueden utilizar para confirmar el modelo de la máquina, la disposición de los rodillos, la velocidad y los ajustes de corrección antes del envío.
Proporcione la aleación de aluminio y el temple, el tipo de tubo o barra, el diámetro mínimo y máximo, el espesor de la pared del tubo cuando corresponda, la rectitud inicial, la rectitud final requerida, el requisito de calidad de la superficie y la velocidad de producción esperada. Estos detalles son suficientes para una recomendación inicial de la máquina y una evaluación de capacidad.
DIRECCIÓN
NO.163, Shatong Road, segunda zona industrial de Shabu, ciudad de Dalang, ciudad de Dongguan, Guangdong, China
Teléfono
Correo electrónico