Whatsapp
Ofrecemos una amplia gama de equipos de procesamiento de metales de precisión, que incluyen máquinas enderezadoras, estiradoras en frío, apuntadoras, biseladoras, cortadoras, laminadoras de roscas y matrices de trefilado, diseñadas para materiales de tubos, barras y alambres en diversas industrias.
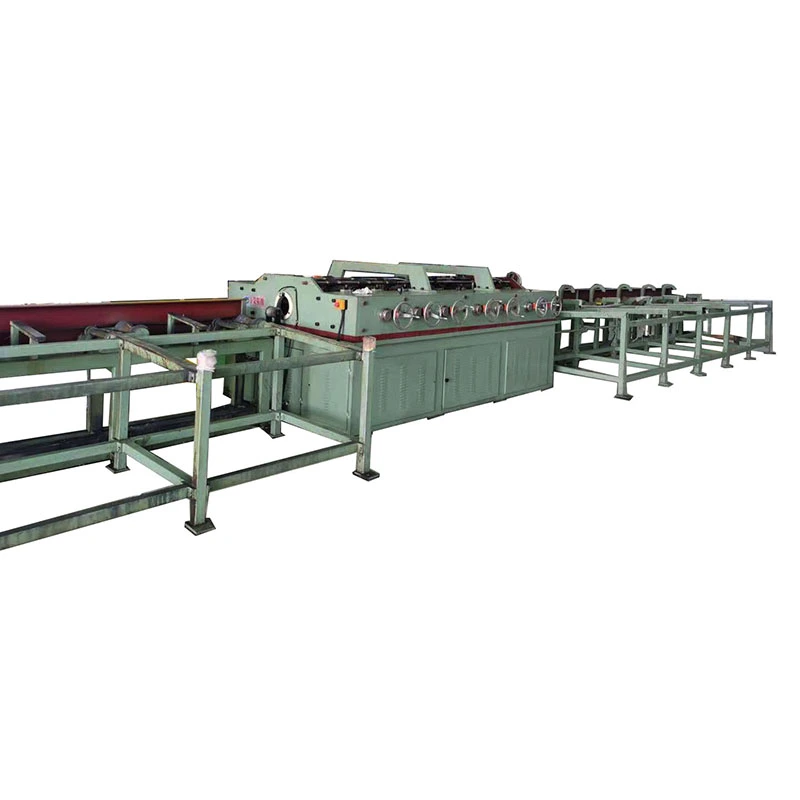
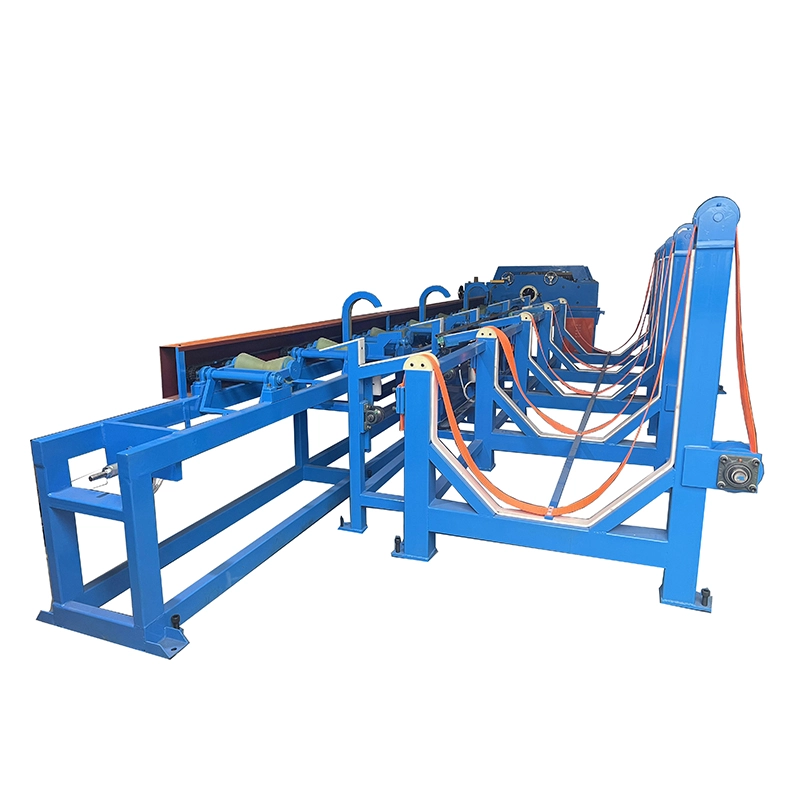
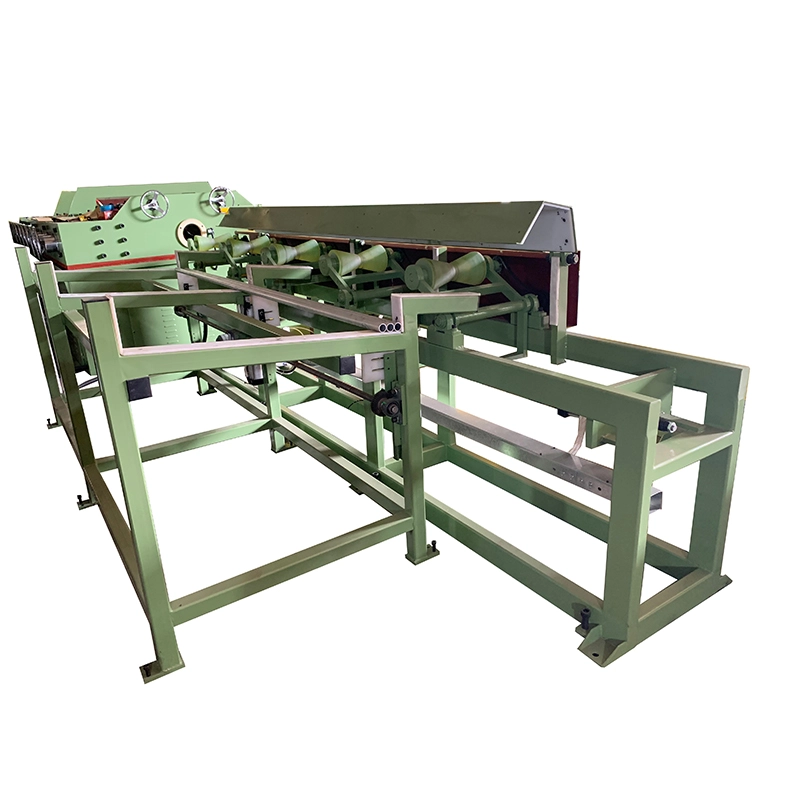
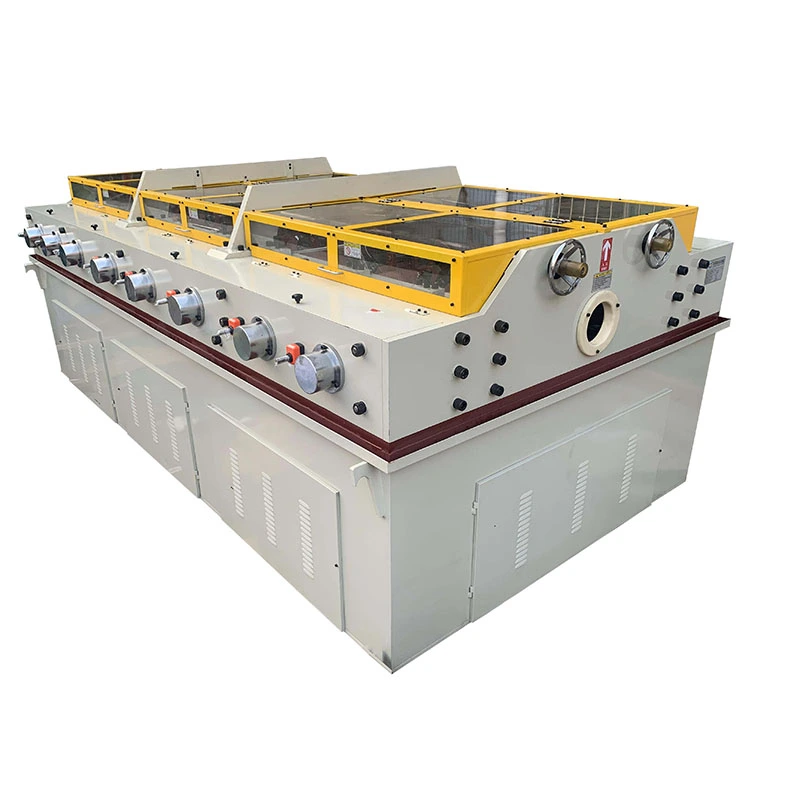
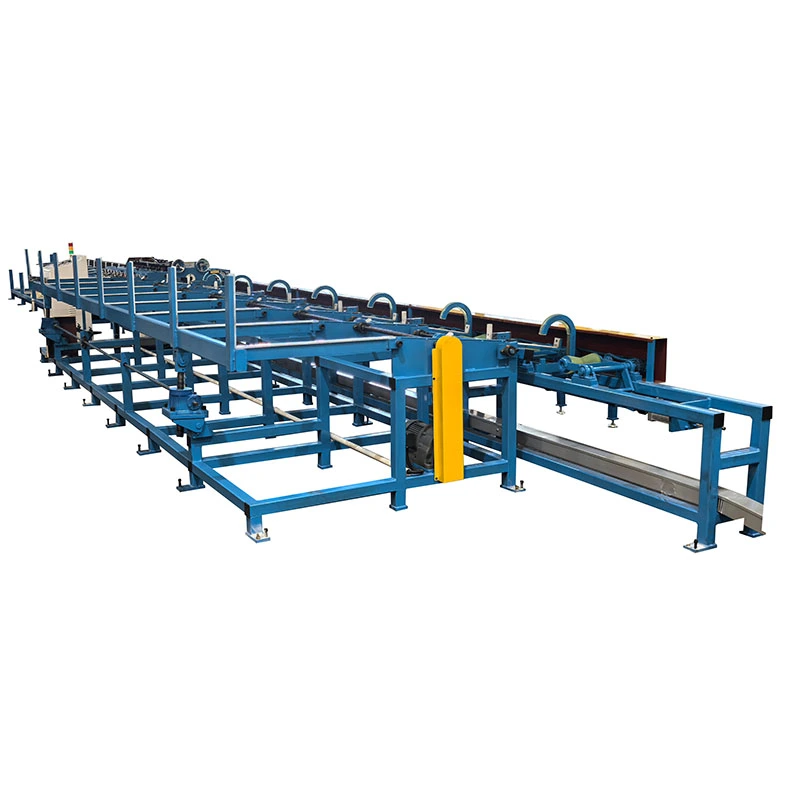
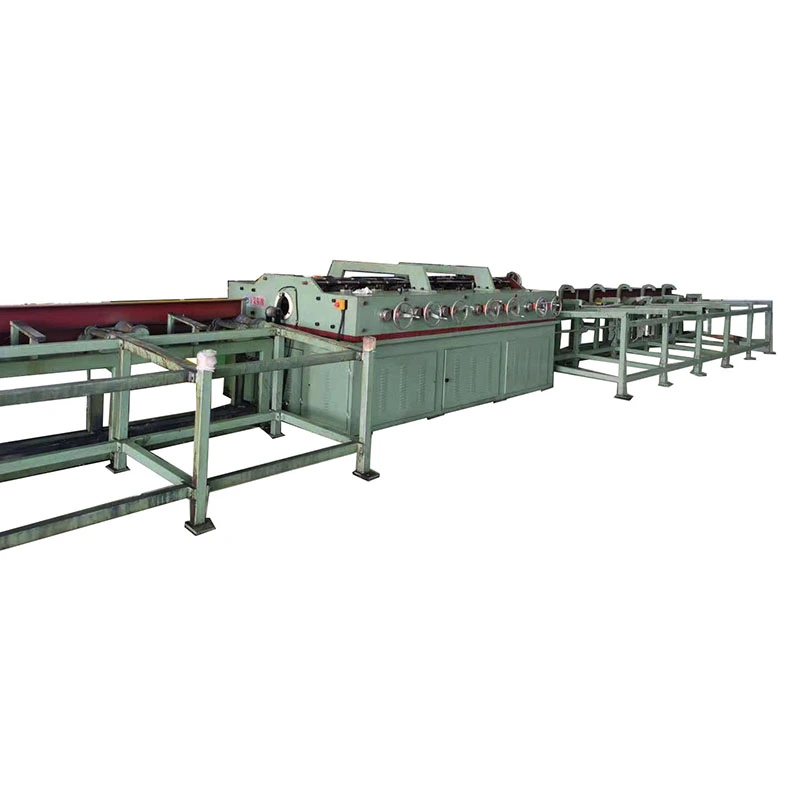
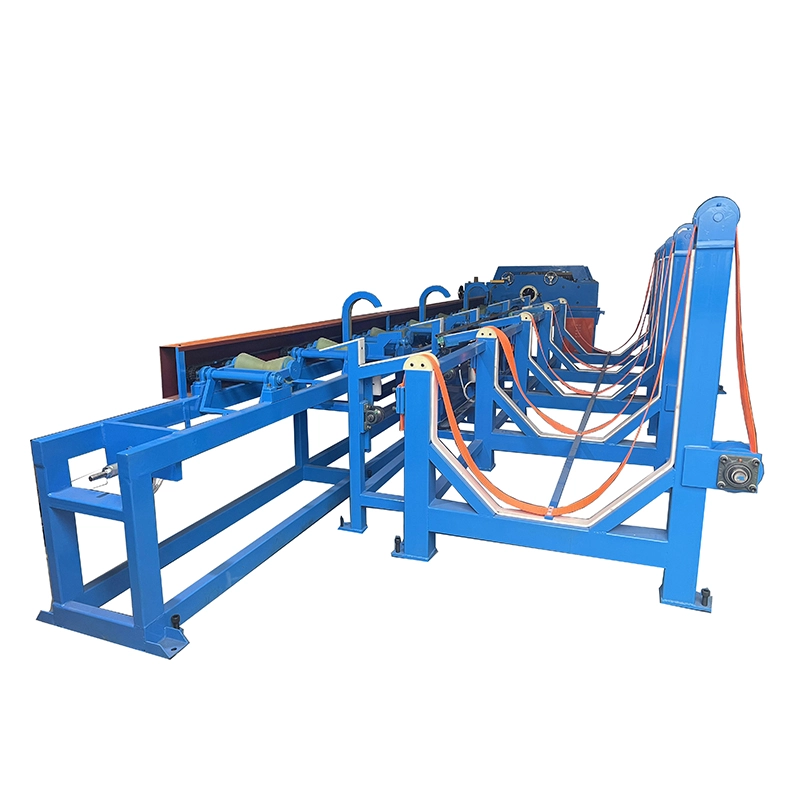
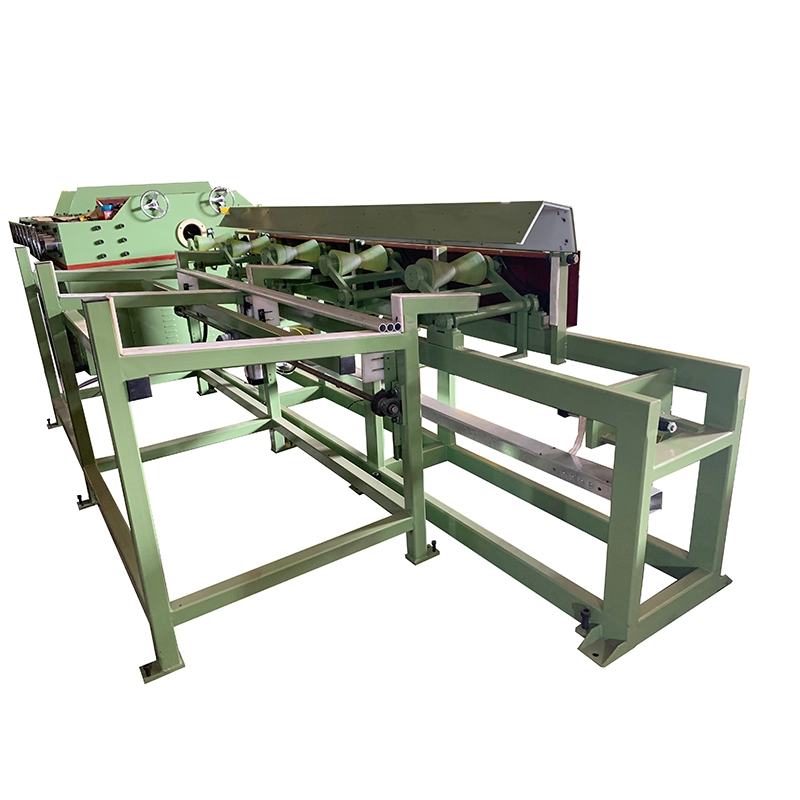
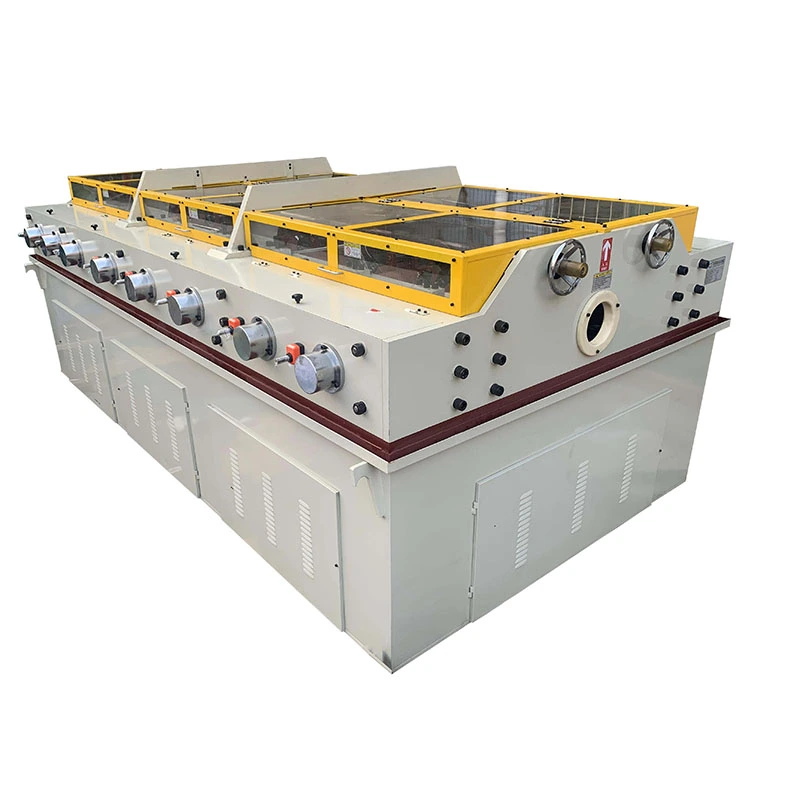
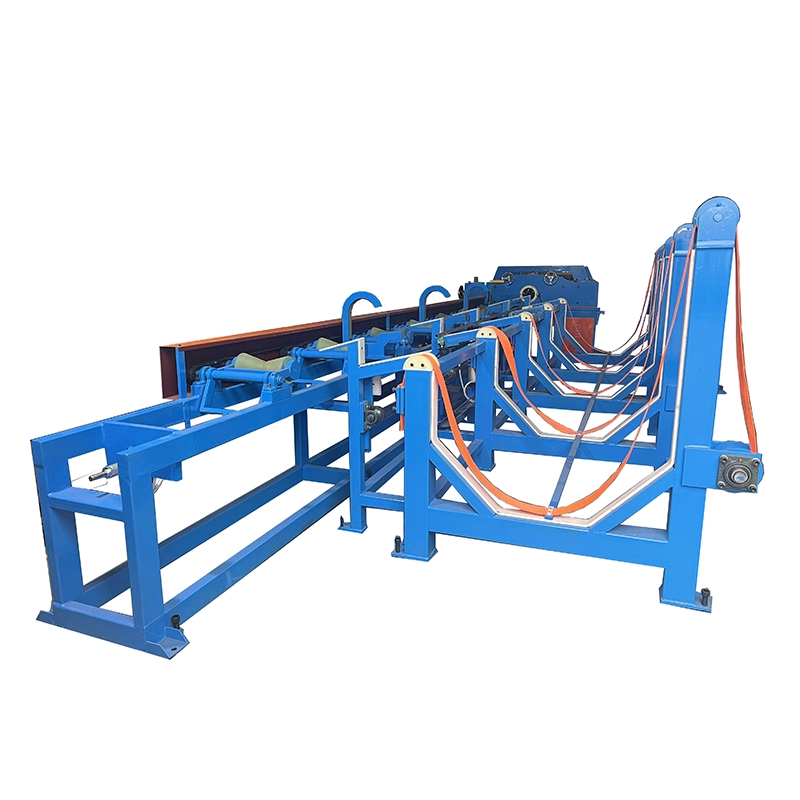
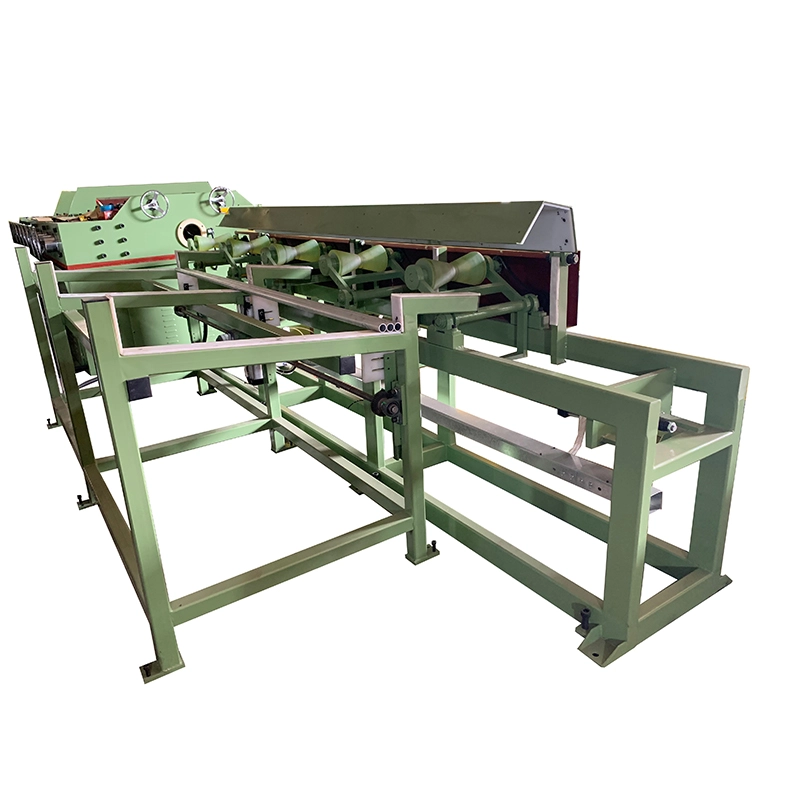
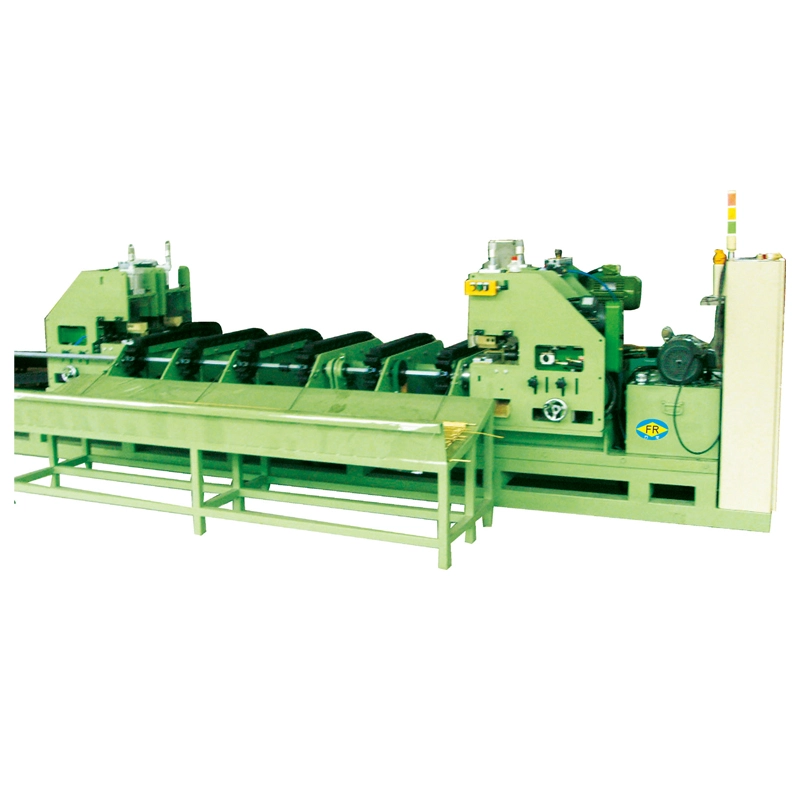
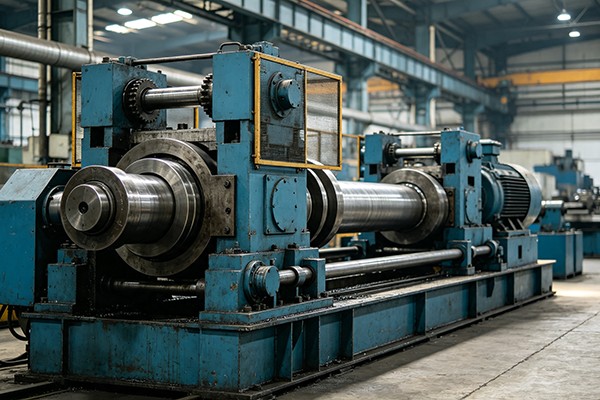
ElMáquina enderezadora horizontal de acero al carbonoes un sistema enderezador de rodillos múltiples para tubos de acero al carbono, tuberías, barras redondas y piezas metálicas largas similares. Utiliza una serie de rodillos cruzados para aplicar una flexión inversa controlada desde múltiples puntos, corrigiendo la flexión del material y mejorando la rectitud antes de cortar, mecanizar, soldar o ensamblar.
Las máquinas de la serie FangRong FR están disponibles en diferentes configuraciones de rodillos y rangos de trabajo, cubriendo diámetros de tubo desdeφ4 mm a φ180 mmy barras sólidas deφ10 mm a φ90 mm. Dependiendo del modelo, la rectitud del acabado puede alcanzar≤0,1 mm/mbajo condiciones de procesamiento específicas.
La máquina puede procesar acero al carbono, así como acero aleado, acero inoxidable, cobre, aluminio y aleaciones especiales seleccionadas. La selección final del modelo depende del grado del material, el diámetro del tubo, el espesor de la pared, el diámetro de la barra, la rectitud entrante, la rectitud de acabado requerida y la velocidad de producción.
La serie FR utiliza flexión inversa multipunto en lugar de una corrección de un solo punto. La pieza de trabajo gira y avanza a través de rodillos cruzados inclinados mientras cada rodillo aplica una cantidad controlada de deformación. Debido a que la pieza de trabajo se corrige en múltiples posiciones a lo largo de su longitud, la flexión local se reduce progresivamente en lugar de corregirse en un solo punto.
El resultado del trabajo depende de la relación entre la posición y el ángulo del rodillo, la dureza del material, el tamaño de la sección, el espesor de la pared y la deformación entrante. Por lo tanto, los operadores ajustan la configuración de los rodillos de acuerdo con el material real en lugar de depender de una configuración fija para cada especificación.
Un ciclo de alisado típico incluye:
1. Alimentación de materiales:El tubo o barra se posiciona y se introduce en la sección de enderezamiento.
2. Doblado inicial:Los primeros grupos de rodillos introducen una deformación controlada opuesta a la curvatura existente.
3. Corrección progresiva:Los rodillos posteriores aplican curvaturas alternas para corregir la desviación restante a lo largo de la pieza de trabajo.
4. Rotación y avance:Los rodillos cruzados giran continuamente la pieza de trabajo mientras la mueven a través de la máquina, lo que permite la corrección en toda la circunferencia.
5. Ajuste fino:La presión, el ángulo y la separación del rodillo se ajustan según el material y la rectitud requerida.
6. Inspección terminada:La rectitud y otras dimensiones especificadas se verifican antes de que el material ingrese a la siguiente operación de producción.
Los tubos y barras de acero al carbono pueden doblarse durante el laminado, el estirado, el tratamiento térmico, el enfriamiento, el almacenamiento y el transporte. Incluso desviaciones relativamente pequeñas pueden crear problemas durante la alimentación, el corte, el mecanizado, la soldadura y el montaje automáticos.
La serie FR está diseñada para abordar estos problemas de producción:
Rectitud desigual:La flexión inversa multipunto corrige la deformación longitudinal y proporciona una rectitud más consistente en toda la longitud de trabajo.
Mecanizado posterior inconsistente:El material más recto es más fácil de alimentar, sujetar, cortar y mecanizar, lo que reduce los problemas de alineación en operaciones posteriores.
Diferentes tamaños de materiales:La serie FR cubre una amplia gama de diámetros de tubos y barras, con diferentes números de rodillos disponibles para diferentes requisitos de rectitud.
Altos requisitos de producción:Los modelos seleccionados admiten operación continua y velocidades de trabajo ajustables, lo que los hace adecuados tanto para líneas de producción como para procesamiento por lotes.
Producción en lotes pequeños:Las diferentes configuraciones de rodillos permiten a los fabricantes equilibrar el tamaño de la máquina, la precisión del enderezamiento y la inversión según su gama de productos real.
La pieza de trabajo pasa a través de múltiples rodillos cruzados en lugar de corregirse en un único punto de contacto. Esto distribuye la corrección en varias posiciones y ayuda a controlar la flexión residual de manera más consistente.
FangRong ofrece diferentes disposiciones de rodillos dentro de la serie FR. Generalmente se selecciona un mayor número de rodillos cuando se requiere una rectitud más estricta o cuando el material necesita una corrección progresiva más controlada. El número de rodillos por sí solo no determina el resultado final; La condición del material, el diámetro, el espesor de la pared, la configuración de los rodillos y la deformación entrante también afectan la rectitud.
La misma plataforma de máquina se puede configurar para piezas redondas huecas y macizas dentro de la gama de modelos aplicable. El procesamiento de tubos requiere especial atención al espesor de la pared y la resistencia a la deformación, mientras que las barras sólidas normalmente requieren una mayor fuerza de corrección a medida que aumentan el diámetro y la resistencia del material.
Los modelos FR-76 y más grandes en la configuración suministrada utilizan control de velocidad del inversor de frecuencia con un rango de trabajo de0–60 m/min. El FR-50 y los modelos más pequeños utilizan velocidades seleccionables de9, 18, 27 o 45 m/min. La velocidad de producción real debe estar determinada por la calidad del material, las dimensiones de la pieza de trabajo, la rectitud requerida y los requisitos de superficie.
El bastidor de la máquina, los conjuntos de rodillos y el sistema de transmisión están diseñados para aplicaciones de procesamiento continuo de metales. La estructura debe mantener la alineación de los rodillos bajo carga de trabajo porque incluso pequeños cambios en la posición de los rodillos pueden afectar la rectitud final de la pieza de trabajo.
Dependiendo de la línea de producción, la máquina puede equiparse con control PLC, operación con pantalla táctil, alimentación y descarga automática y otras funciones de automatización. El nivel de automatización se puede seleccionar según el volumen de producción y los requisitos de integración.
La diferencia de selección más importante dentro de la serie FR no es simplemente el tamaño de la máquina. Los compradores deben comparardiámetro de la pieza de trabajo, condición del material, rectitud requerida y configuración del rodilloantes de elegir un modelo.
| Configuración | Selección típica | Fortaleza | Consideración |
|---|---|---|---|
| 14 rodillos | Alisado estándar | Menor coste de la máquina y configuración más sencilla | Adecuado cuando la rectitud estándar es suficiente |
| 15 rodillos | Piezas de pequeño diámetro | Configuración compacta para tubos y barras más pequeños | Se debe comprobar el rango de trabajo específico del modelo. |
| 16 rodillos | Mayor requisito de rectitud | Más puntos de corrección que las configuraciones estándar | Útil para aplicaciones de precisión seleccionadas de diámetro más pequeño |
| 17 rodillos | Producción de precisión | Corrección más progresiva y capacidad de rectitud más ajustada | Mayor costo de la máquina y mayor huella |
| 20 rodillos | Alisado de alta precisión | Más puntos de corrección para requisitos exigentes de rectitud | Mayor inversión; seleccione solo cuando la aplicación se beneficie de ello |
Para aplicaciones que requieren aproximadamente≤0,3 mm/m, una configuración estándar de 14 rodillos puede ser suficiente según el material y las condiciones de entrada. Cuando el cliente requiere una rectitud más estricta, las configuraciones de 17 o 20 rodillos pueden proporcionar etapas de corrección adicionales.
Por ejemplo, las especificaciones FR suministradas muestranFR-50 con 20 rodillos a ≤0,1 mm/m, mientras que el FR-76 con 17 o 20 rodillos se especifica en≤0,2 mm/m. Por lo tanto, no se debe describir automáticamente que una configuración de 20 rodillos logra la misma rectitud en todos los modelos.
| Artículo | Tubo / Tubería | Barra redonda sólida |
|---|---|---|
| Parámetros clave | Diámetro exterior y espesor de pared. | Diámetro de la barra |
| Preocupación por la deformación | Rectitud y posible deformación de la sección. | Rectitud y fuerza de corrección. |
| Consideración material | El espesor de la pared afecta la rigidez. | El diámetro y la resistencia afectan fuertemente la corrección requerida. |
| Operaciones posteriores típicas | Corte, soldadura, trefilado, mecanizado, montaje. | Torneado, rectificado, forjado, mecanizado, montaje |
| Requisito | Configuración estándar | Configuración de precisión |
|---|---|---|
| Objetivo de rectitud típico | ≤0,3 mm/m | Hasta ≤0,1 mm/m en modelos específicos |
| Configuración de rodillos | Generalmente entre 14 y 15 rodillos | Configuraciones seleccionadas de 16 a 20 rodillos |
| Más adecuado para | Procesamiento industrial general | Mecanizado de precisión y aplicaciones de montaje exigentes |
| Inversión en máquina | Más bajo | Más alto |
No seleccione una máquina enderezadora sólo por el diámetro. Para obtener una recomendación precisa, proporcione la siguiente información:
1. Tipo de pieza de trabajo:tubo, tubería, barra redonda sólida u otra sección redonda.
2. Materiales:Grado de acero al carbono, grado de acero aleado u otro material.
3. Dimensiones del tubo:diámetro exterior y espesor de pared.
4. Dimensiones de la barra:diámetro de barra sólida.
5. Rectitud entrante:flexión máxima o desviación medida antes de enderezar.
6. Rectitud final requerida:por ejemplo ≤0,3 mm/m, ≤0,2 mm/m o un requisito específico del proyecto más estricto.
7. Requisito de producción:producción requerida, longitud de trabajo y velocidad de línea objetivo.
8. Requisito de superficie:si el material acabado tiene una superficie pulida, recubierta o sensible de otro modo.
Esta información permite que la configuración de los rodillos, el tamaño de la máquina y los parámetros operativos coincidan con los requisitos de producción reales en lugar de seleccionar una máquina de gran tamaño innecesariamente.
La serie FangRong FR incluye 13 configuraciones estándar desde FR-20 hasta FR-180. La gama estándar cubre tubos desdeφ4 mm a φ180 mmy barras sólidas deφ10 mm a φ90 mm. La siguiente tabla es para referencia de selección de modelos; Las especificaciones finales deben confirmarse con las condiciones reales del material y del proceso del cliente.
| Modelo | Máx. Tubo Ø | Mín. Tubo Ø | Máx. Barra Ø | Rectitud | Juegos de rodillos | Velocidad (m/min) | Potencia (kW) | Peso (kg) | Dimensiones (mm) |
|---|---|---|---|---|---|---|---|---|---|
| FR-180 (17) | φ180 | φ60 | φ90 | ≤0,3 mm/m | 17 | — | 55 | 25.000 | 4200×1800×1500 |
| FR-150 (17) | φ150 | φ58 | φ70 | ≤0,3 mm/m | 17 | — | 30/37 | 12.000 | 4100×2280×1700 |
| FR-120 (14) | φ120×T3.0 | φ38 | φ50 | ≤0,3 mm/m | 14 | — | 30 | 9.000 | 3250×1450×1250 |
| FR-100 (14) | φ89×T3.0 | φ28 | φ32 | ≤0,3 mm/m | 14 | 0–60 | 15 | 5.000 | 2350×1560×1160 |
| FR-100 (17) | φ89×T3.0 | φ28 | φ32 | ≤0,2 mm/m | 17 | 0–60 | 18 | 5.000 | 2700×1560×1160 |
| FR-76 (14) | φ60×T3.0 | φ16 | φ22 | ≤0,3 mm/m | 14 | 0–60 | 11 | 2.500 | 2250×1560×1160 |
| FR-76 (17) | φ76×T3.0 | φ18 | φ25 | ≤0,2 mm/m | 17 | 0–60 | 15 | 3.500 | 2560×1560×1160 |
| FR-76 (20) | φ76×T3.0 | φ18 | φ25 | ≤0,2 mm/m | 20 | 0–60 | 15 | 5.400 | 3250×1500×1250 |
| FR-50 (14) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,3 mm/m | 14 | 18/09/27/45 | 7.5 | 1.500 | 1750×1120×1040 |
| FR-50 (20) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,1 mm/m | 20 | 18/09/27/45 | 7.5 | 2.000 | 2200×1120×1040 |
| FR-25 (14) | φ25 | φ6 | φ12 | ≤0,3 mm/m | 14 | 18/09/27/45 | 4 | 1.000 | 1300×900×950 |
| FR-25 (16) | φ25 | φ6 | φ12 | ≤0,2 mm/m | 16 | 18/09/27/45 | 4 | 1.100 | 1800×1100×950 |
| FR-20 (15) | φ16×T2.0 | φ4 | φ10 | ≤0,3 mm/m | 15 | 18/09/27/45 | 3 | 700 | 1100×1050×950 |
Notas:T indica el espesor de la pared del tubo. Las dimensiones, potencia y rango de trabajo pueden variar según la configuración final de la máquina. Para los modelos FR-76 y mayores listados con 0–60 m/min, la velocidad se controla mediante un inversor de frecuencia. Los modelos FR-50 y más pequeños utilizan velocidades mecánicas seleccionables de 9/18/27/45 m/min.
La máquina se utiliza después del laminado, estirado, tratamiento térmico u otros procesos en los que los tubos pueden desarrollar curvatura longitudinal. Los tubos enderezados pueden proceder luego al corte, mecanizado, soldadura o montaje.
En el caso de las barras redondas, el enderezamiento mejora el estado de las barras antes de tornearlas, rectificarlas, forjarlas, mecanizarlas o alimentarlas automáticamente. La selección del modelo depende principalmente del diámetro de la barra, la resistencia del material y la rectitud requerida.
Adecuado para tubos y barras redondos utilizados en ejes, componentes estructurales, piezas relacionadas con la dirección, componentes de amortiguadores y otras aplicaciones automotrices donde el material recto mejora el mecanizado y el ensamblaje posteriores.
Se utiliza para varillas, tubos y componentes estructurales de acero al carbono que requieren una rectitud mejorada antes de la fabricación, corte o instalación.
Los tubos de acero al carbono y acero aleado utilizados en tuberías industriales y equipos de energía pueden requerir enderezamiento antes de continuar con el mecanizado o ensamblaje. La rectitud requerida debe especificarse de acuerdo con la norma del producto y la aplicación aplicables.
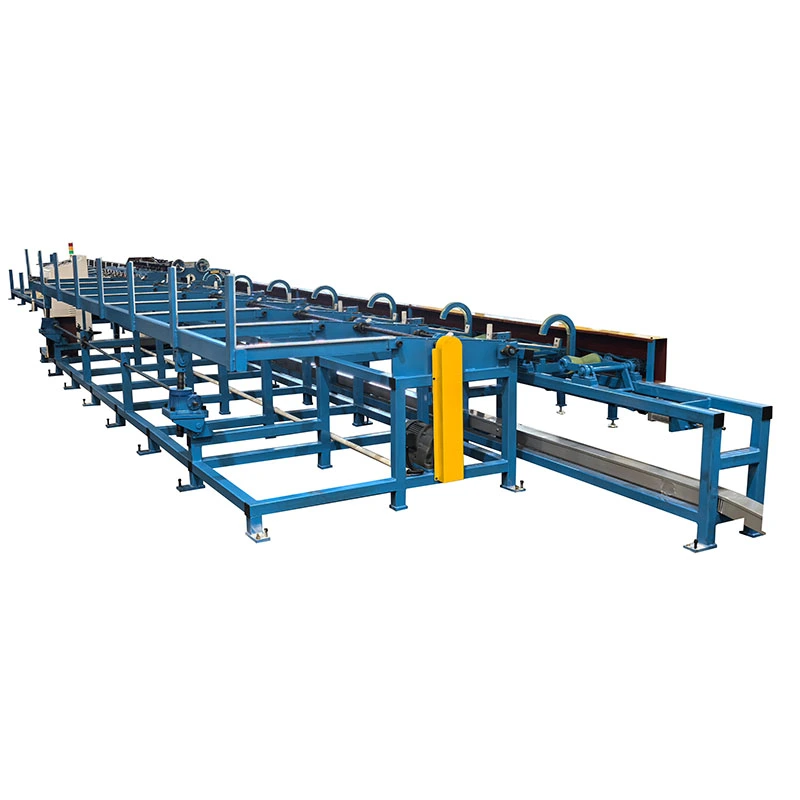
La serie FR se puede integrar en líneas de procesamiento de metales que suministran tubos y barras rectos para mecanizado, soldadura, ensamblaje y otros procesos de fabricación.
Experiencia en equipos de enderezamiento y procesamiento de metales.
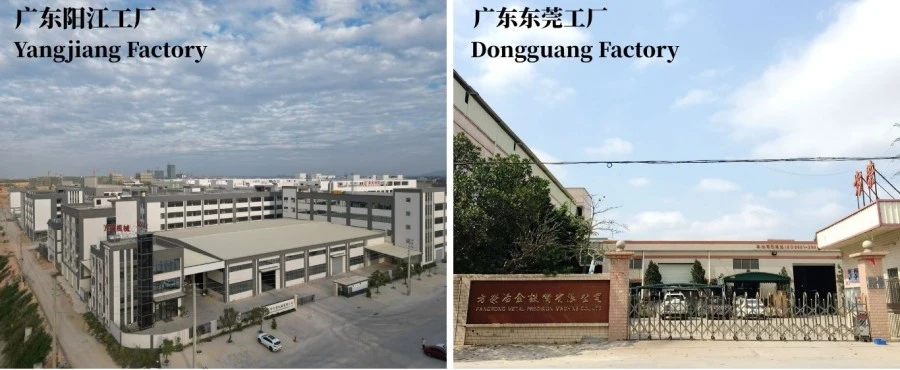
FangRong se fundó en 1998 y ha desarrollado su negocio en torno a máquinas enderezadoras, equipos de estirado en frío y maquinaria metalúrgica relacionada. La empresa opera instalaciones de fabricación en Dongguan y Yangjiang, Guangdong, y atiende a clientes de procesamiento de tubos, barras y metales en los mercados internacionales.
Ingeniería basada en la pieza real
No seleccionamos una máquina enderezadora únicamente por el diámetro. La calidad del material, el espesor de la pared del tubo, el diámetro de la barra, la flexión entrante, la rectitud del acabado y el rendimiento requerido afectan la configuración de la máquina. Cuando sea necesario, los clientes pueden proporcionar muestras reales para realizar pruebas antes de finalizar la máquina.
Pruebas de fábrica antes del envío.
Se verifica el funcionamiento mecánico de las máquinas, la alineación de los rodillos, la vibración, la corriente del motor, la lubricación, la seguridad eléctrica y el rendimiento del enderezamiento. Cuando haya muestras de los clientes disponibles, se pueden realizar pruebas de carga completa utilizando los tubos o barras reales para verificar la configuración propuesta.
Dos instalaciones de fabricación
Equipo metalúrgico Co., Ltd. de Dongguan Fangrongestá ubicada en la ciudad de Dalang, ciudad de Dongguan, provincia de Guangdong y sirve como una de las principales bases de producción e ingeniería de la empresa.
Maquinaria Co., Ltd. de Yangjiang Fangrongestá ubicada en el distrito de Yangdong, ciudad de Yangjiang, provincia de Guangdong y respalda la capacidad de producción y fabricación de equipos.
La capacidad de producción combinada supera las 650 máquinas por año, abarcando equipos de enderezamiento, estirado en frío y procesamiento de metales relacionados.
Cada máquina pasa por revisión de ingeniería, inspección de materiales, mecanizado, subensamblaje, ensamblaje final, configuración eléctrica y de PLC, pruebas e inspección final antes del envío.
Las principales etapas de producción incluyen:
1. Revisión de ingeniería— Confirmar las dimensiones de la pieza de trabajo, las propiedades del material, los requisitos de rectitud y la configuración de la máquina.
2. Inspección de materia prima— Verifique el acero adquirido y los componentes clave antes de mecanizar.
3. Mecanizado de precisión— Bastidores de máquinas, conjuntos de rodillos y otros componentes según planos de ingeniería.
4. Submontaje y montaje final— Montar sistemas de transmisión, rodillos, lubricación, eléctricos y de control.
5. Programación y puesta en marcha de PLC— Configurar el sistema de control según las especificaciones de la máquina.
6. Pruebas de carga— Verificar el funcionamiento de la máquina en condiciones de inactividad y de trabajo.
7. Inspección final— Verifique la rectitud, la alineación de los rodillos, la vibración, la seguridad eléctrica, la lubricación y otros parámetros especificados.
Antes del envío, la máquina enderezadora horizontal de acero al carbono puede someterse a una prueba de funcionamiento en vacío y una prueba de carga. El proceso estándar de inspección de fábrica incluye controles de operación mecánica, alineación de rodillos, vibración, corriente del motor, lubricación y seguridad eléctrica. Cuando se suministran muestras al cliente, se pueden procesar tubos o barras reales para verificar el rendimiento del enderezamiento con respecto a los requisitos acordados.
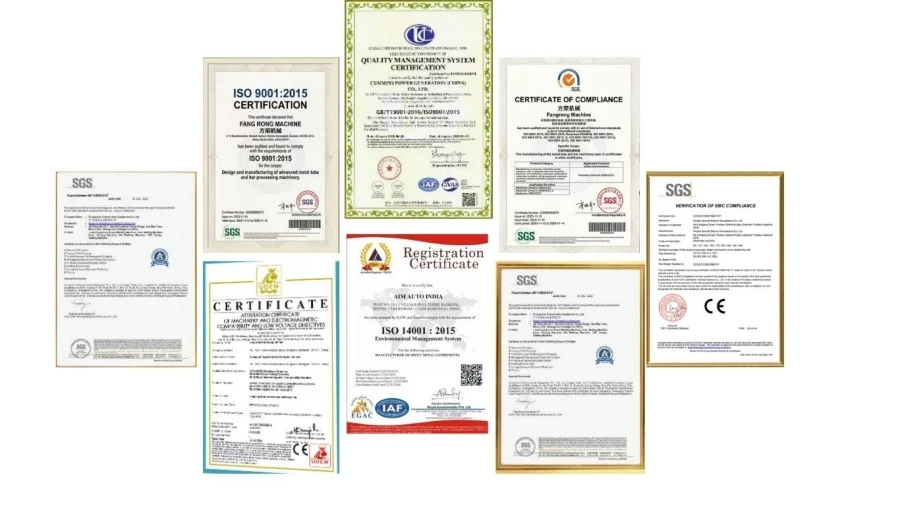
FangRong mantiene unNorma Norma ISO 9001:2015sistema de gestión de calidad y proporciona configuraciones de máquinas estándar con certificación CE para los mercados aplicables. La empresa también posee patentes relacionadas con equipos y tiene experiencia en el diseño de equipos personalizados de enderezamiento y procesamiento de metales.
Los documentos de certificación e inspección se pueden proporcionar según el modelo de máquina y el mercado de destino. Cuando un proyecto requiera documentación de cumplimiento adicional, los requisitos deben confirmarse antes de realizar el pedido.
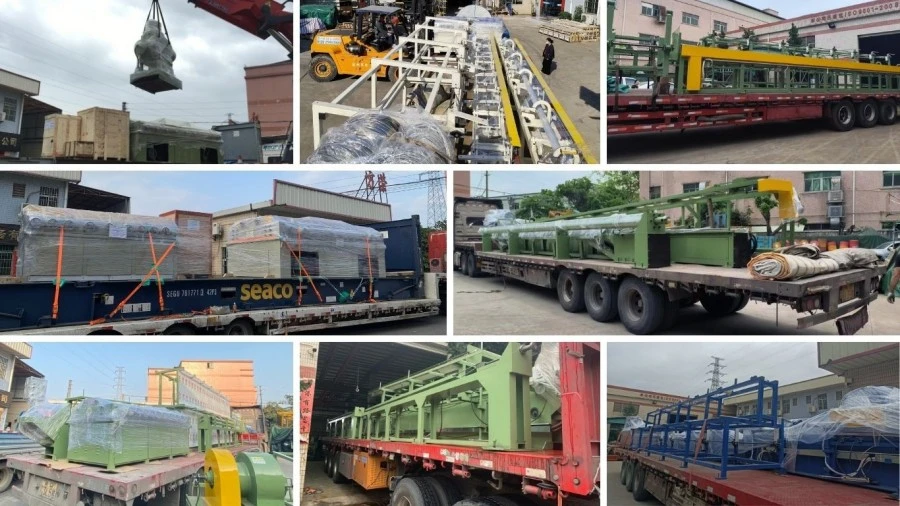
Antes del envío, la máquina se limpia, inspecciona y prepara según su método de transporte. Los componentes eléctricos y las piezas de precisión expuestas están protegidos contra la humedad, el polvo y los impactos durante el transporte.
La máquina normalmente se envía después de que se hayan completado la inspección de fábrica y los requisitos de aceptación del cliente. Se pueden proporcionar dibujos de cimientos, diseños de pernos de anclaje e información de instalación antes de la entrega para ayudar a los clientes a preparar el taller con anticipación.
Los modelos estándar FR-20 a FR-100 generalmente requieren aproximadamente30 a 60 díaspara la producción, mientras que los modelos más grandes FR-120 y superiores generalmente requieren aproximadamente60–90 días. El tiempo de entrega final depende de la configuración de la máquina y los requisitos del pedido.
El período de garantía estándar es12 meses desde la puesta en servicio. FangRong brinda soporte remoto para la resolución de problemas y puede organizar la instalación y puesta en servicio en el sitio cuando sea necesario. La capacitación del operador generalmente se organiza por aproximadamente3 a 5 díasdurante la puesta en servicio.
La serie FR estándar cubre diámetros de tubo desdeφ4 mm a φ180 mmy barras redondas macizas deφ10 mm a φ90 mm. El rango utilizable es específico del modelo, por lo que se debe proporcionar el diámetro del tubo, el espesor de la pared o el diámetro de la barra al solicitar una cotización.
Las configuraciones estándar se especifican en aproximadamente≤0,3 mm/m, mientras que las configuraciones seleccionadas proporcionan resultados más ajustados. Por ejemplo, el FR-50 con 20 rodillos se especifica en≤0,1 mm/m, mientras que las configuraciones FR-25, FR-76 y FR-100 seleccionadas se especifican en ≤0,2 mm/m. El rendimiento real depende del material, las dimensiones, la deformación entrante y la configuración de la máquina.
Comience con la rectitud de acabado requerida en lugar de simplemente elegir el mayor número de rodillos. Una máquina de 14 rodillos puede ser suficiente para requisitos estándar, mientras que las configuraciones de 17 o 20 rodillos son más apropiadas para aplicaciones de precisión seleccionadas. La elección final también depende de las dimensiones de la pieza y del estado del material.
Sí, los modelos FR seleccionados se pueden configurar tanto para tubos como para barras redondas sólidas dentro de sus rangos de diámetro especificados. Sin embargo, el espesor de la pared del tubo y el diámetro de la barra sólida afectan la configuración requerida del rodillo y los parámetros de trabajo, por lo que ambos tipos de productos deben incluirse al solicitar la selección del modelo.
Proporcione la calidad del material, el diámetro exterior del tubo y el espesor de la pared o el diámetro de la barra, la longitud de la pieza de trabajo, la rectitud entrante, la rectitud del acabado requerida, la velocidad de producción requerida y la producción anual o mensual aproximada. El material de muestra o los dibujos son útiles cuando la aplicación tiene requisitos estrictos de rectitud o superficie.
El FR-50 y los modelos más pequeños enumerados en la configuración estándar utilizan velocidades seleccionables de9/18/27/45 m/min. El FR-76 y los modelos listados más grandes utilizan un inversor de frecuencia para el control de velocidad variable desde0–60 m/min. La velocidad adecuada debe seleccionarse según los requisitos del material y del producto terminado.
Sí. Los clientes pueden proporcionar piezas de trabajo representativas para pruebas de máquinas cuando la aplicación requiere verificación. Las pruebas se pueden utilizar para evaluar la configuración de los rodillos, los ajustes de enderezamiento y la rectitud del acabado antes del envío.
FangRong puede proporcionar dibujos de cimientos y diseños de pernos de anclaje antes de la entrega. Se puede organizar la instalación y puesta en marcha in situ, con una formación típica del operador de 3 a 5 días. El período de garantía estándar es de 12 meses desde la puesta en servicio, con soporte técnico remoto disponible para la resolución de problemas.
DIRECCIÓN
NO.163, Shatong Road, segunda zona industrial de Shabu, ciudad de Dalang, ciudad de Dongguan, Guangdong, China
Teléfono
Correo electrónico