Whatsapp
Ofrecemos una amplia gama de equipos de procesamiento de metales de precisión, que incluyen máquinas enderezadoras, estiradoras en frío, apuntadoras, biseladoras, cortadoras, laminadoras de roscas y matrices de trefilado, diseñadas para materiales de tubos, barras y alambres en diversas industrias.
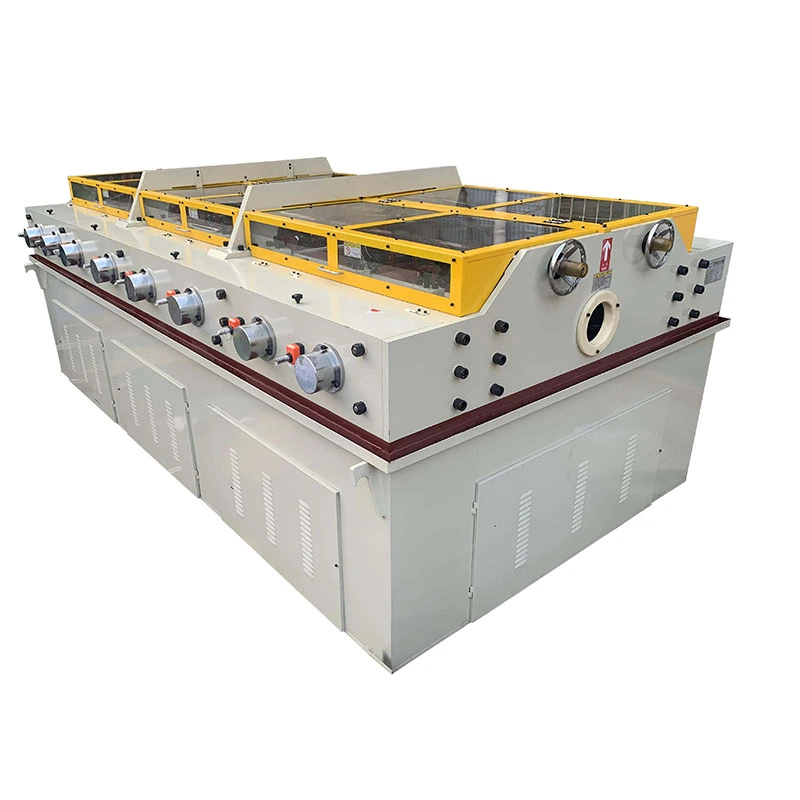
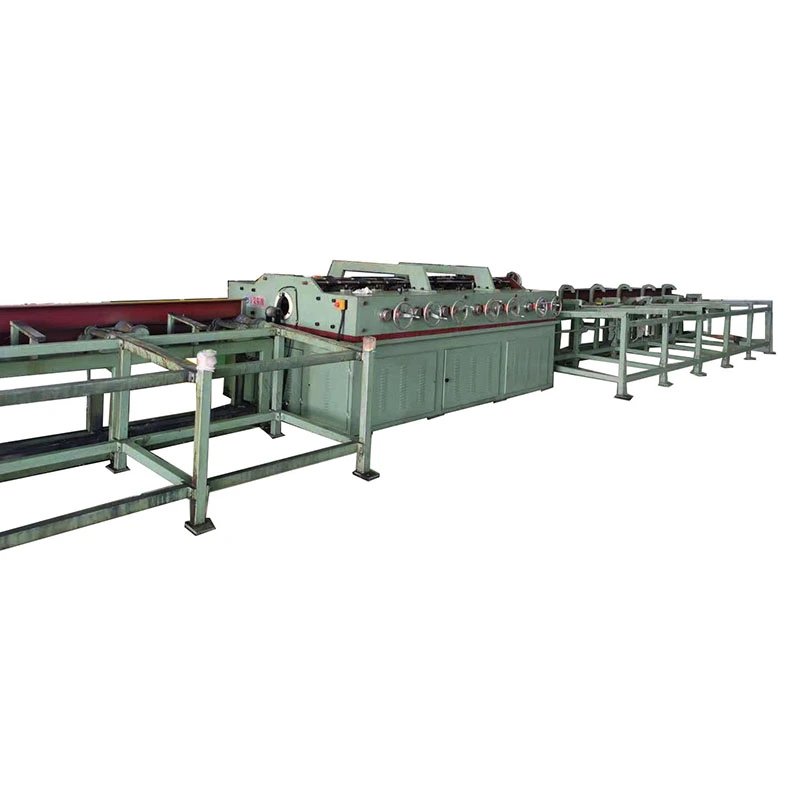
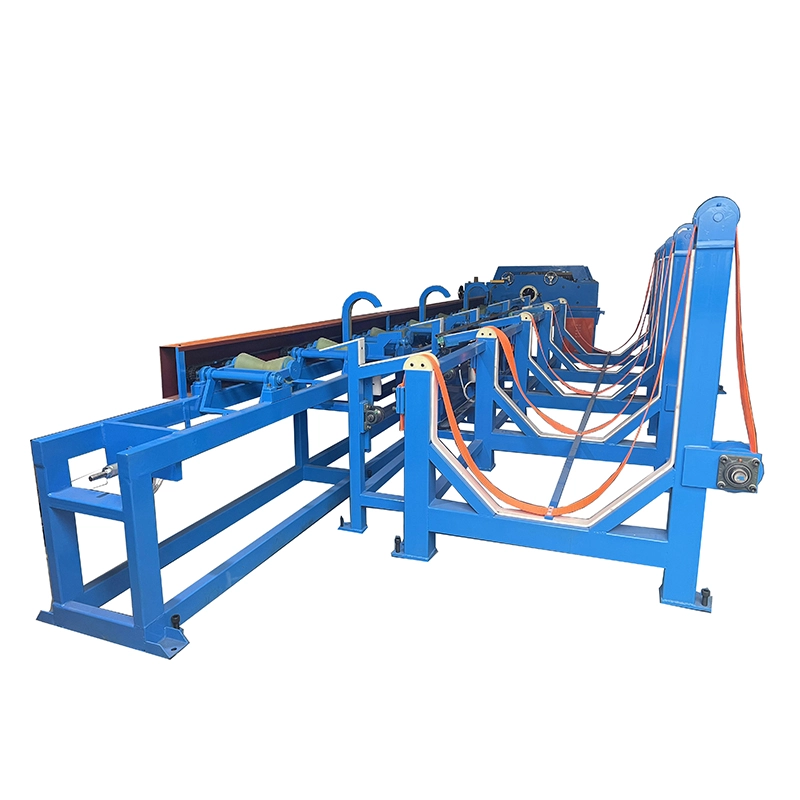
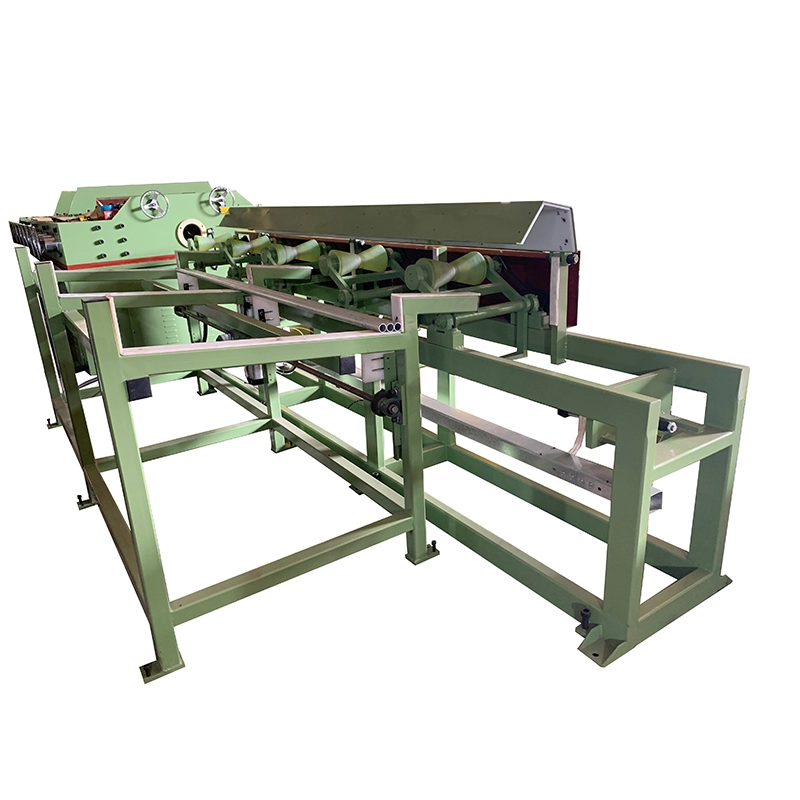
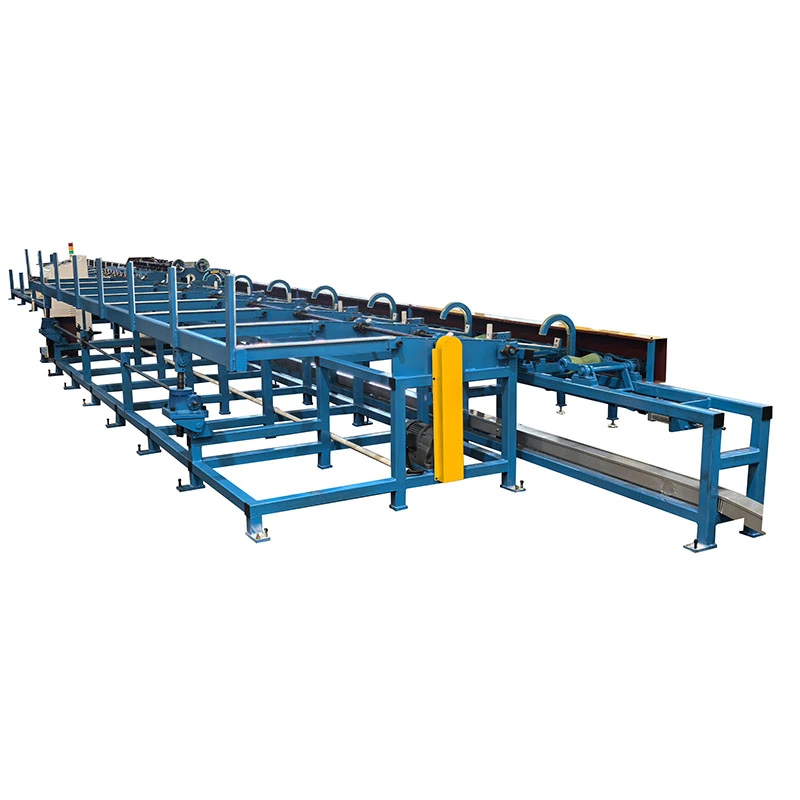
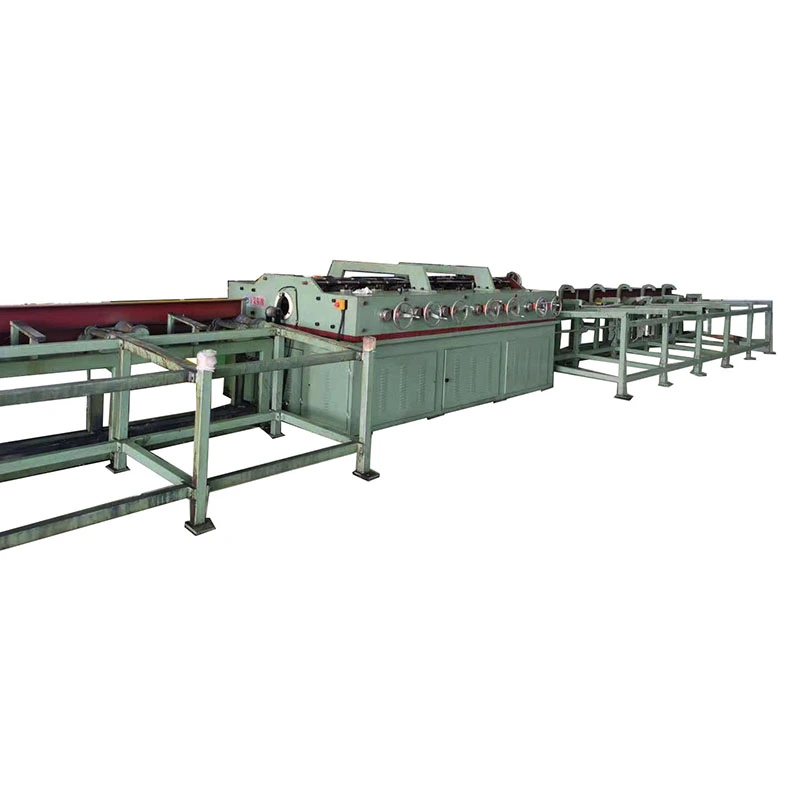
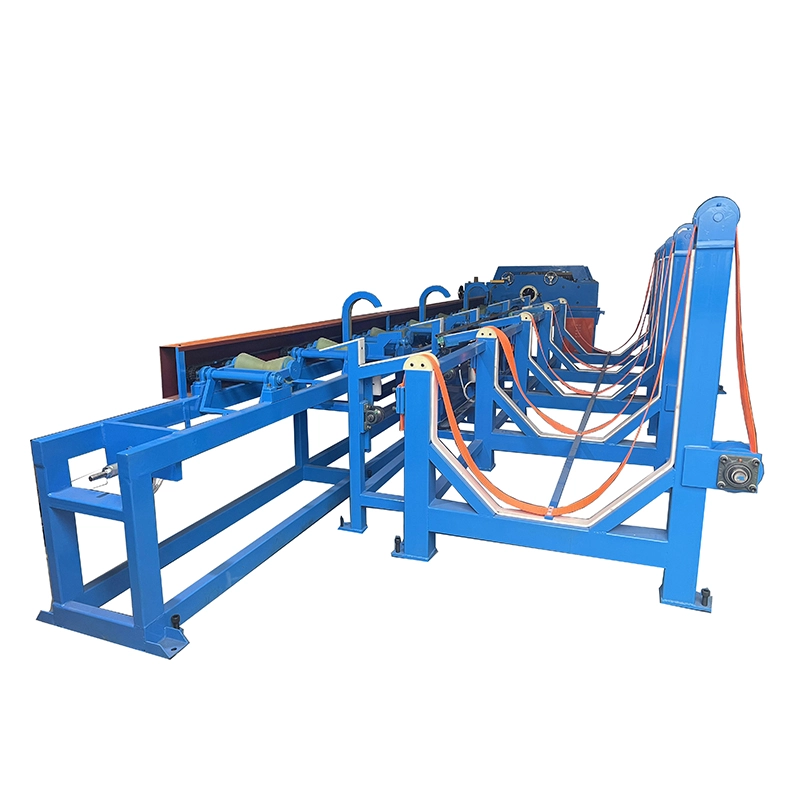
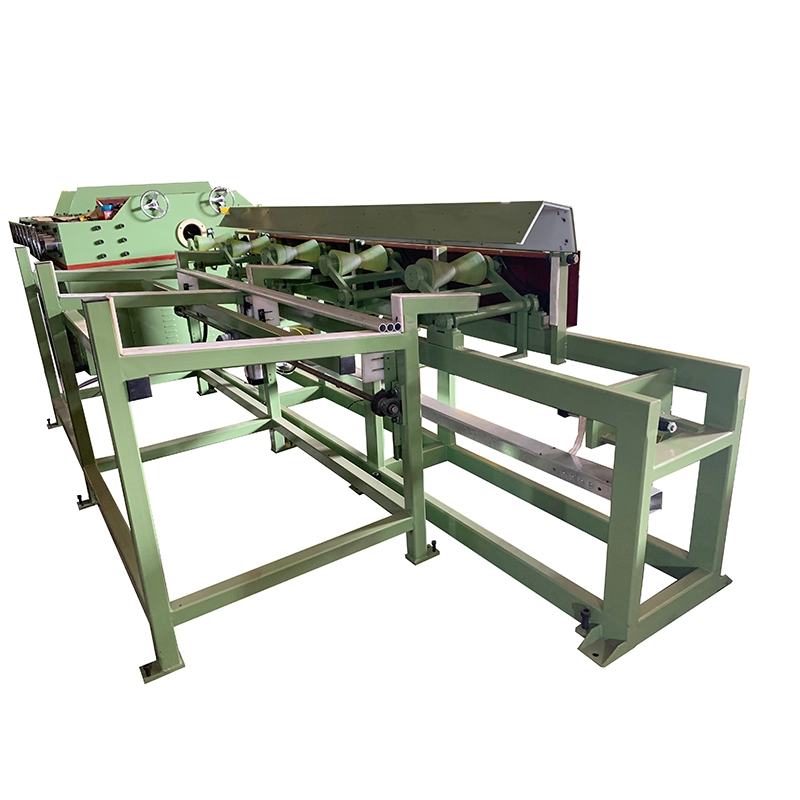
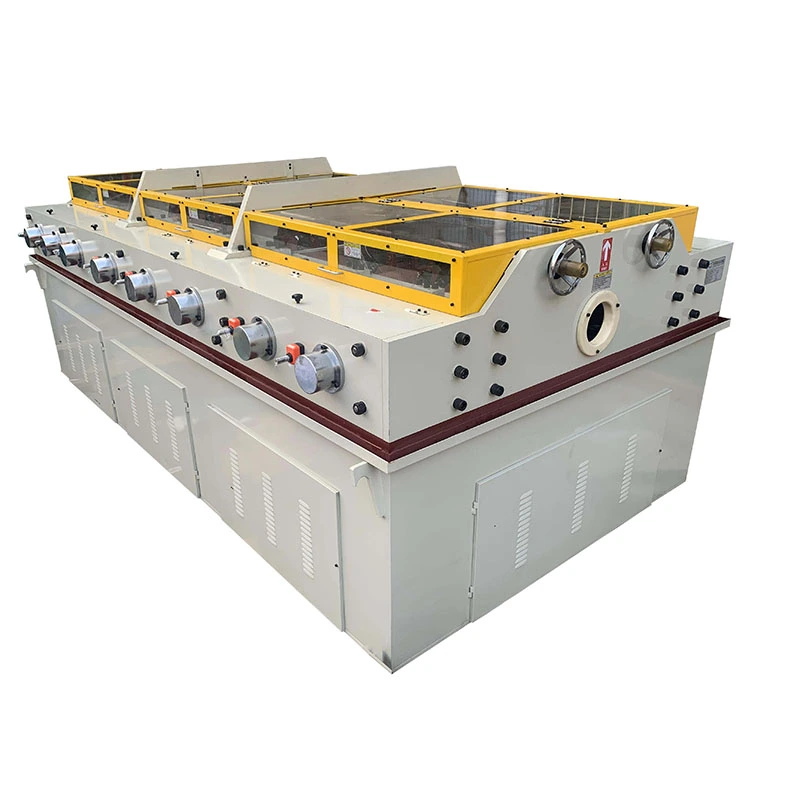
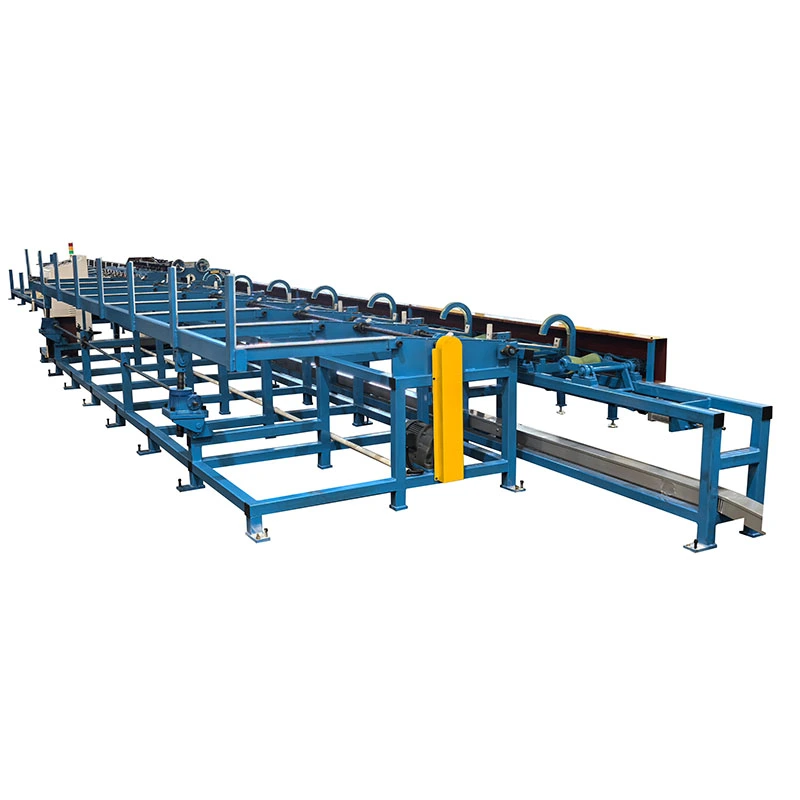
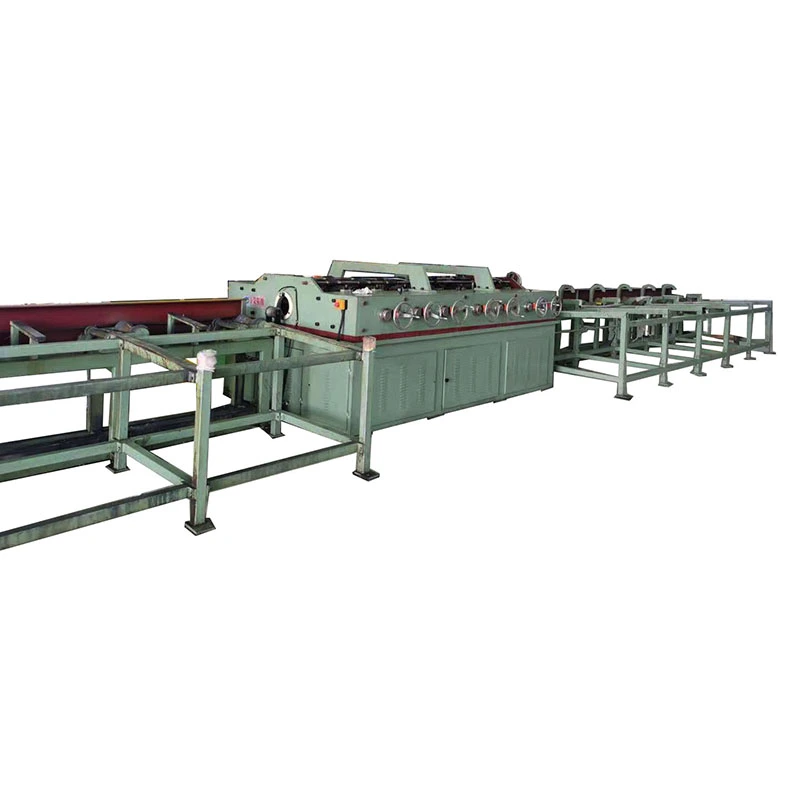
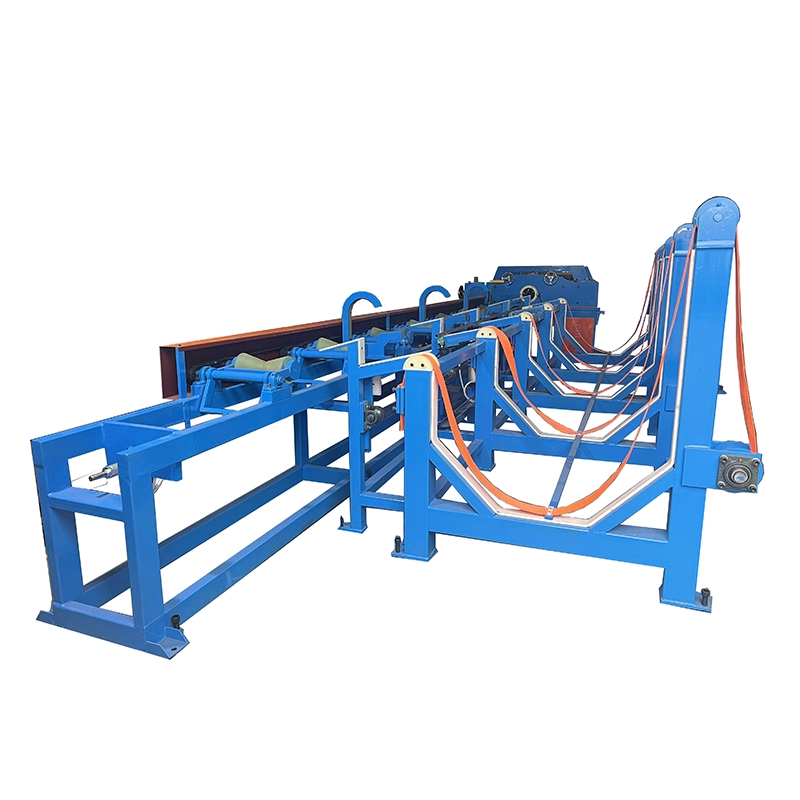
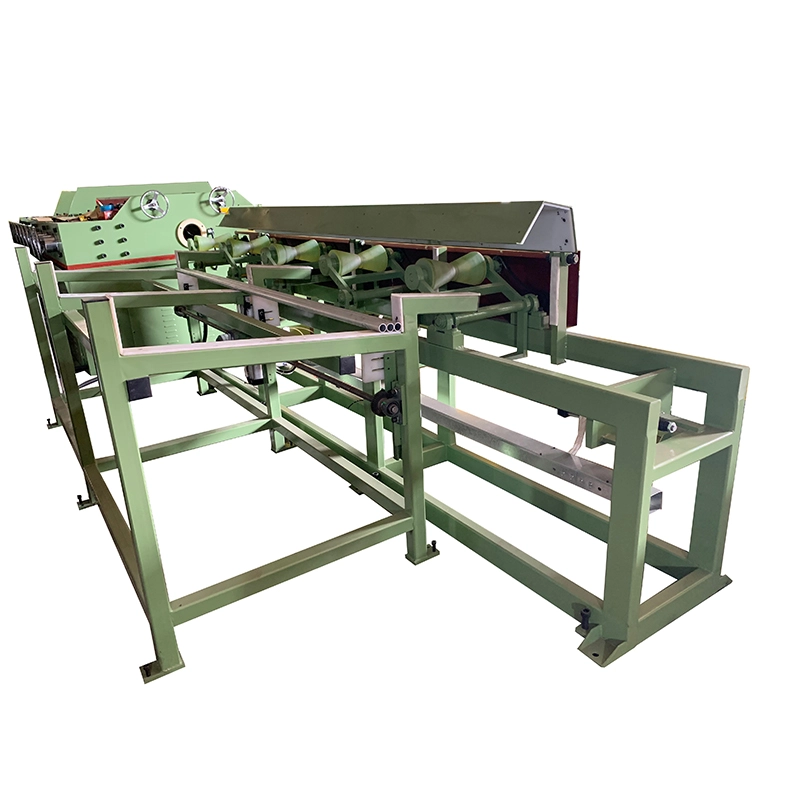
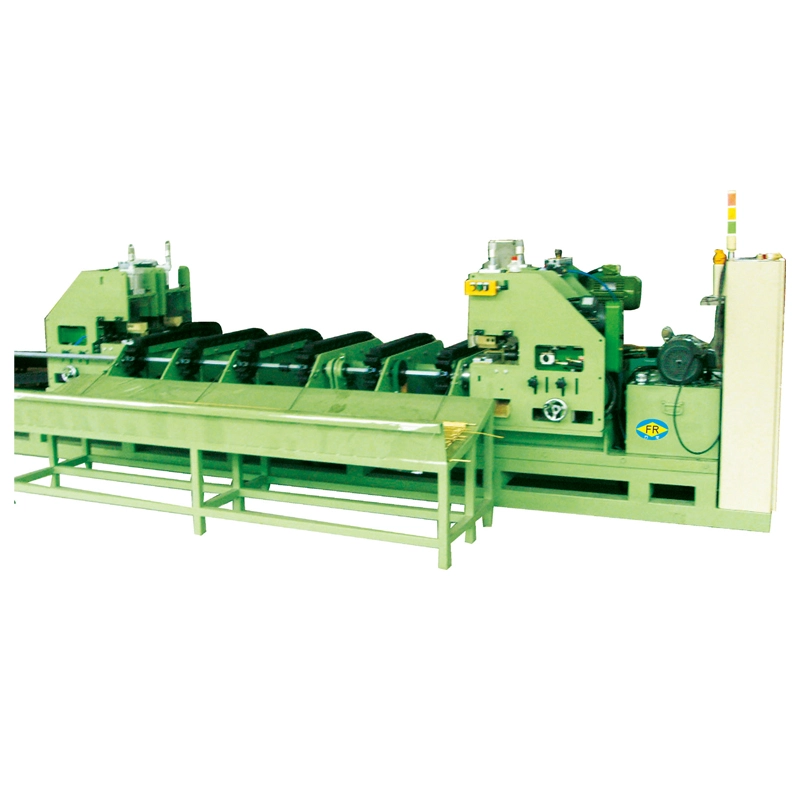
ElMáquina enderezadora horizontal de cobrees una máquina enderezadora de rodillos múltiples para tubos, caños, barras macizas y perfiles de cobre después de su extrusión, embutición, recocido o manipulación. Utiliza flexión inversa controlada a través de múltiples juegos de rodillos para corregir el arco, la curvatura y la ovalidad menor sin requerir una operación de enderezamiento por separado.
El cobre necesita condiciones de enderezamiento diferentes a las del acero. Su límite elástico relativamente bajo y su superficie suave hacen que la presión excesiva del rodillo sea una causa común de marcas en la superficie, mientras que diferentes estados requieren diferentes fuerzas de enderezamiento y velocidades de línea. Por lo tanto, la serie FR está configurada alrededorNúmero de rodillos, diámetro de la pieza de trabajo, temperamento del cobre, tolerancia de rectitud y requisitos de acabado superficial..
Para las líneas de producción donde el tubo de cobre se soldará, doblará, revestirá o ensamblará automáticamente, la rectitud y la condición de la superficie son importantes. La geometría y el ajuste adecuados del rodillo ayudan a corregir el tubo sin introducir nuevos rayones, deformación excesiva o corrección excesiva.
La serie FR de FangRong incluye13 configuraciones estándar desde FR-20 a FR-180, cubriendo diámetros de tubos de cobre desdeø4mm a φ180 mmy barras sólidas deφ10 mm a φ90 mm. Según el modelo, la máquina utiliza14, 15, 16, 17 o 20 juegos de rodillos. Las configuraciones seleccionadas de 20 rodillos pueden lograr una rectitud tan baja como0,1 mm/m. La potencia total del motor oscila entre3 kilovatios a 55 kilovatios, con pesos de máquina de aproximadamente700 kg a 25.000 kg.
El equipo incorpora tecnología de enderezamiento desarrollada a través de la cooperación a largo plazo de FangRong con un fabricante taiwanés. FangRong se estableció en 1998 como una empresa conjunta y pasó a ser de propiedad total en 2013, conservando la experiencia en ingeniería de enderezamiento y trefilado desarrollada a través de esa cooperación.
La serie FR utilizadoblado inverso con múltiples rodillos. En lugar de corregir una curvatura en un punto con una fuerza elevada, la pieza de trabajo pasa a través de rodillos sucesivos que aplican correcciones controladas más pequeñas. Esto distribuye la deformación a lo largo del tubo o barra y permite al operador alcanzar la rectitud requerida con menos riesgo de sobreflexión permanente.
1. Alimentación y alineación
El tubo o barra de cobre ingresa por el sistema de guía. La alineación de entrada correcta es importante porque una pieza de trabajo colocada incorrectamente puede producir una rectitud inconsistente incluso cuando la configuración de los rodillos sea correcta.
2. Flexión inversa progresiva
Múltiples juegos de rodillos aplican presión controlada desde diferentes direcciones. La geometría y el ajuste del rodillo se adaptan al diámetro de la pieza. Más juegos de rodillos proporcionan más puntos de corrección y generalmente se seleccionan cuando se requieren tolerancias de rectitud más estrictas.
3. Contacto superficial controlado
El cobre es más blando que el acero, especialmente en estado recocido. Por lo tanto, las superficies de los rodillos tienen un acabado de precisión, conOpciones de rodillos protectores de superficies disponibles.cuando la aplicación requiera un control estricto de rayones, irritaciones o marcas superficiales.
4. Ajuste de velocidad
Los modelos FR-76 y más grandes proporcionanVelocidad variable de 0 a 60 m/min.a través de un variador de frecuencia. El FR-50 y los modelos más pequeños utilizan velocidades seleccionables de9/18/27/45 m/min. La velocidad de producción real debe seleccionarse según la aleación de cobre, el temple, las dimensiones del tubo, el objetivo de rectitud y los requisitos de la superficie, en lugar de simplemente utilizar la velocidad máxima.
5. Efecto alisador y dimensionante
El contacto controlado del rodillo también puede reducir la ovalidad menor y mejorar la consistencia dimensional. Sin embargo, el enderezamiento no debe considerarse como un sustituto de un proceso de dimensionamiento específico cuando se requieren tolerancias dimensionales estrictas.
6. Descarga
El tubo o barra terminado sale de la máquina con la rectitud especificada y está listo para las posteriores operaciones de doblado, corte, soldadura fuerte, enchapado, ensamblaje u otras operaciones de acabado.
Daño superficial durante el alisado
El cobre puede marcarse fácilmente debido a superficies de rodillos inadecuadas o a una presión excesiva. Para tubos HVAC, barras colectoras eléctricas y productos decorativos de cobre, estas marcas pueden provocar rechazo o trabajos de acabado adicionales. Las opciones de rodillos protectores de superficies ayudan a reducir este riesgo.
Diferentes temperamentos de cobre
El cobre recocido blando y el cobre trefilado no responden a los mismos ajustes de alisado. La presión del rodillo y la velocidad de procesamiento deben adaptarse a la condición del material para evitar deformaciones o pasadas repetidas.
Doblado después de extrusión y embutición.
Los tubos y barras de cobre pueden desarrollar curvaturas durante la extrusión, el estirado en frío, el recocido, el bobinado o el transporte. El enderezamiento con múltiples rodillos corrige esta curvatura antes de que el material entre en la siguiente etapa de producción.
Ovalidad del tubo
Los tubos de cobre de pared delgada pueden desarrollar ovalidad durante el conformado y manipulación. Los rodillos correctamente ajustados pueden proporcionar un efecto de tamaño secundario al mismo tiempo que corrigen la rectitud. El resultado alcanzable depende de las dimensiones del tubo, la condición del material y la deformación inicial.
Alimentación inconsistente en equipos posteriores
Una curvatura excesiva puede interferir con el doblado, corte, soldadura y ensamblaje automático de tubos. Un proceso de enderezamiento controlado mejora la consistencia de la alimentación y reduce la corrección manual.
Problemas con el ajuste del tubo.
Para HVAC, refrigeración, plomería y producción de intercambiadores de calor, la flexión u ovalidad excesivas pueden afectar el posicionamiento de los tubos y el ajuste de las juntas. La rectitud constante hace que el conformado y la unión aguas abajo sean más repetibles.
El cobre requiere un control cuidadoso del contacto entre el rodillo y la pieza de trabajo. Se encuentran disponibles superficies de rodillos rectificadas con precisión y materiales protectores de superficies opcionales para aplicaciones donde no se pueden aceptar rayones ni irritaciones.
Soporte para FR-76 y máquinas más grandes0-60 m/minoperación de velocidad variable. Los modelos FR-50 y más pequeños proporcionan9/18/27/45 m/minvelocidades seleccionables. Esto permite ajustar la línea según el temperamento del material y los requisitos del producto en lugar de forzar cada especificación de cobre a través de la misma configuración.
La serie FR está disponible con14, 15, 16, 17 o 20 rodillos. Un mayor número de rodillos proporciona puntos de corrección adicionales y normalmente se considera cuando la línea de producción requiere una mayor rectitud. Por ejemplo, la configuración de 20 rodillos FR-50 se especifica para≤0,1 mm/mrectitud.
La serie cubre tubos de cobre deø4mm a φ180 mmy barras sólidas deφ10 mm a φ90 mm. Esto permite que la misma gama de productos cubra tubos de precisión pequeños, así como productos de cobre industriales más grandes.
Las máquinas enderezadoras horizontales de cobre se pueden configurar para cobre puro comoC11000 y C12200, así como latón, bronce, cuproníquel y otras aleaciones de cobre. Se pueden procesar tanto tubos sin costura como soldados cuando sus dimensiones estén dentro del rango de trabajo de la máquina seleccionada.
La ductilidad del cobre permite velocidades de enderezamiento relativamente altas, pero la velocidad máxima no debería ser el único criterio de selección. Para una producción de gran volumen, la combinación correcta de configuración de rodillos, velocidad, presión y condición de la pieza de trabajo es más importante que simplemente aumentar la velocidad de la línea.
Para alisar cobre, seleccione la máquina según lasdiámetro del tubo o barra, espesor de la pared, aleación y temple de cobre, curvatura inicial, rectitud requerida, requisito de acabado superficial y velocidad de producción. Si la misma máquina procesa varios tamaños, se debe considerar el rango de tamaño completo en lugar de seleccionar solo según el diámetro más grande.
| Modelo | Ø máximo del tubo (mm) | Ø mínimo del tubo (mm) | Ø máx. barra (mm) | Rectitud (mm/m) | Juegos de rodillos | Velocidad (m/min) | Potencia total (kW) | Peso (kg) | Dimensiones L×An×Al (mm) |
| FR-180 (17 rodillos) | φ180 | φ60 | φ90 | ≤0,3 | 17 | - | 55 | 25.000 | 4200×1800×1500 |
| FR-150 (17 rodillos) | φ150 | φ58 | φ70 | ≤0,3 | 17 | - | 30/37 | 12.000 | 4100×2280×1700 |
| FR-120 (14 rodillos) | φ120×T3.0 | φ38 | φ50 | ≤0,3 | 14 | - | 30 | 9.000 | 3250×1450×1250 |
| FR-100 (14 rodillos) | φ89×T3.0 | φ28 | φ32 | ≤0,3 | 14 | 0-60 | 15 | 5.000 | 2350×1560×1160 |
| FR-100 (17 rodillos) | φ89×T3.0 | φ28 | φ32 | ≤0,2 | 17 | 0-60 | 18 | 5.000 | 2700×1560×1160 |
| FR-76 (14 rodillos) | φ60×T3.0 | φ16 | φ22 | ≤0,3 | 14 | 0-60 | 11 | 2.500 | 2250×1560×1160 |
| FR-76 (17 rodillos) | φ76×T3.0 | φ18 | φ25 | ≤0,2 | 17 | 0-60 | 15 | 3.500 | 2560×1560×1160 |
| FR-76 (20 rodillos) | φ76×T3.0 | φ18 | φ25 | ≤0,2 | 20 | 0-60 | 15 | 5.400 | 3250×1500×1250 |
| FR-50 (14 rodillos) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,3 | 14 | 18/09/27/45 | 7.5 | 1.500 | 1750×1120×1040 |
| FR-50 (20 rodillos) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,1 | 20 | 18/09/27/45 | 7.5 | 2.000 | 2200×1120×1040 |
| FR-25 (14 rodillos) | φ25 | φ6 | φ12 | ≤0,3 | 14 | 18/09/27/45 | 4 | 1.000 | 1300×900×950 |
| FR-25 (16 rodillos) | φ25 | φ6 | φ12 | ≤0,2 | 16 | 18/09/27/45 | 4 | 1.100 | 1800×1100×950 |
| FR-20 (15 rodillos) | φ16×T2.0 | φ4 | φ10 | ≤0,3 | 15 | 18/09/27/45 | 3 | 700 | 1100×1050×950 |
Notas técnicas:T indica el espesor de la pared del tubo, por ejemplo T3.0 significa un espesor de pared de 3,0 mm. Los modelos FR-50 y más pequeños utilizan velocidades seleccionables de 9/18/27/45 m/min. Los modelos FR-76 y más grandes proporcionan una velocidad variable de 0 a 60 m/min a través de un inversor de frecuencia. Los materiales de la superficie de los rodillos se pueden especificar según el producto de cobre y los requisitos de calidad de la superficie.
Los tubos de cobre para serpentines de aire acondicionado, sistemas de refrigeración, evaporadores, condensadores e intercambiadores de calor a menudo requieren enderezarse antes del doblado en U automático o del ensamblaje de tubo a placa de tubos. La rectitud constante ayuda a que los equipos posteriores mantengan una alimentación y un posicionamiento repetibles.
La máquina enderezadora horizontal de cobre es adecuada para barras colectoras, conductores y barras redondas de cobre utilizadas en aparamentas, transformadores, equipos de distribución eléctrica y sistemas de energía. La protección de la superficie es particularmente importante cuando el cobre acabado debe mantener una superficie de contacto limpia.
Los tubos de cobre utilizados en sistemas de aire acondicionado de automóviles y circuitos de refrigeración de vehículos eléctricos pueden requerir enderezamiento después del estirado o conformado. La configuración adecuada de los rodillos puede preparar el tubo para posteriores operaciones de doblado y montaje.
Los tubos de cobre para agua, gas y otros tubos para servicios de construcción se pueden enderezar después de la producción o manipulación para mejorar la consistencia dimensional antes de cortarlos, unirlos e instalarlos.
Los tubos de cobre de pequeño diámetro utilizados en instrumentación y sistemas de fluidos requieren un control cuidadoso de la rectitud y el estado de la superficie. El FR-20 está diseñado para diámetros de tubo a partir deø4mm, sujeto al espesor de pared del tubo específico y a la condición del material.
El mismo principio de enderezamiento se puede aplicar a tubos de aleación de cobre y barras sólidas, incluidos productos de latón, bronce y cuproníquel. Los ajustes finales del rodillo deben determinarse a partir de la aleación, la dureza, las dimensiones, la curvatura inicial y la rectitud requerida.
Más de 26 años de ingeniería de alisado
FangRong se fundó en 1998 y comenzó como una empresa conjunta con un fabricante taiwanés especializado en equipos de trefilado y enderezamiento. La empresa pasó a ser de propiedad total en 2013 y ha seguido desarrollando maquinaria de enderezamiento y trefilado para el procesamiento de tubos y barras de metal.
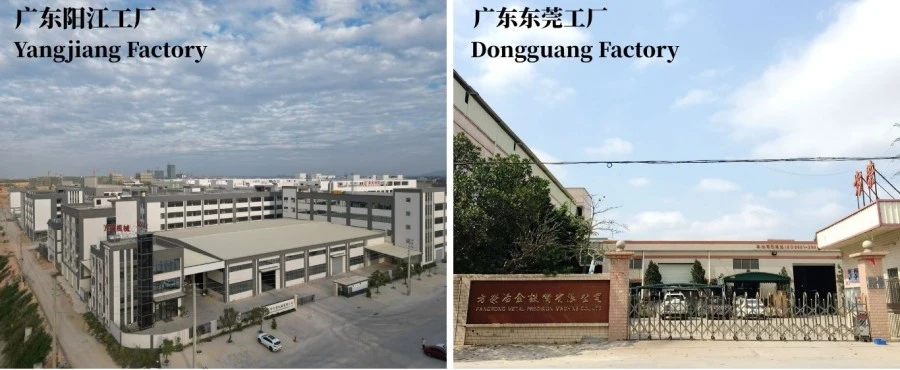
Dos instalaciones de fabricación
Las instalaciones de producción de Dongguan y Yangjiang ofrecen una capacidad anual combinada de más de650 máquinas. La configuración de fabricación en dos sitios admite la producción simultánea para múltiples proyectos y pedidos más grandes.
Experiencia en procesamiento de metales
FangRong informa sobre los equipos suministrados a los clientes enMás de 70 países, con más de10.000 clientesen procesamiento de acero, acero inoxidable, cobre, latón, aluminio y aleaciones especiales.
Pruebas de fábrica antes del envío
Cada máquina se somete a pruebas de funcionamiento en ralentí y de carga completa. Cuando haya muestras de los clientes disponibles, se pueden utilizar barras o tubos de cobre reales para las pruebas. Antes del envío se verifican la rectitud, redondez, alineación de los rodillos, vibración, corriente del motor, condición de la superficie, fuga de aceite y funciones eléctricas.
Soporte de ingeniería específico para cobre
Antes de la producción, FangRong puede evaluar la aleación de cobre, el temple, el diámetro, el espesor de la pared, el objetivo de rectitud, los requisitos de la superficie y los requisitos de salida para determinar la configuración del rodillo, el rango de velocidad y el tratamiento de la superficie del rodillo adecuados.
Instalación y soporte posventa
El soporte incluye supervisión de la instalación, puesta en servicio, capacitación de operadores, suministro de repuestos, resolución remota de problemas y asistencia técnica. Se proporcionan planos de cimentación y diseños de pernos de anclaje para la instalación de la máquina.
1. Revisión de ingeniería— La configuración de los rodillos, el rango de velocidad, la protección de la superficie y el diseño de la máquina se determinan a partir de las especificaciones de cobre y los requisitos de producción del cliente.
2. Inspección de materiales— Las placas de acero, ejes, rodillos, engranajes y otros componentes clave se inspeccionan antes del mecanizado.
3. Mecanizado de precisión— Las superficies de los rodillos y los marcos de las máquinas se mecanizan según la geometría y alineación requeridas.
4. Montaje mecánico— Se ensamblan y verifican los conjuntos de rodillos, los componentes de la transmisión, la caja de cambios y el sistema de transmisión.
5. Integración eléctrica— Se integran y prueban el motor, el inversor, el PLC, la HMI, los sensores y los controles de seguridad.
6. Pruebas de máquinas— La máquina completa se pone en funcionamiento antes del envío. Las muestras de cobre del cliente se pueden utilizar para la verificación del rendimiento cuando se proporcionen.
7. Inspección final— Antes del embalaje se comprueban la rectitud, la redondez, el estado de la superficie, la seguridad eléctrica, la vibración y las fugas de aceite.
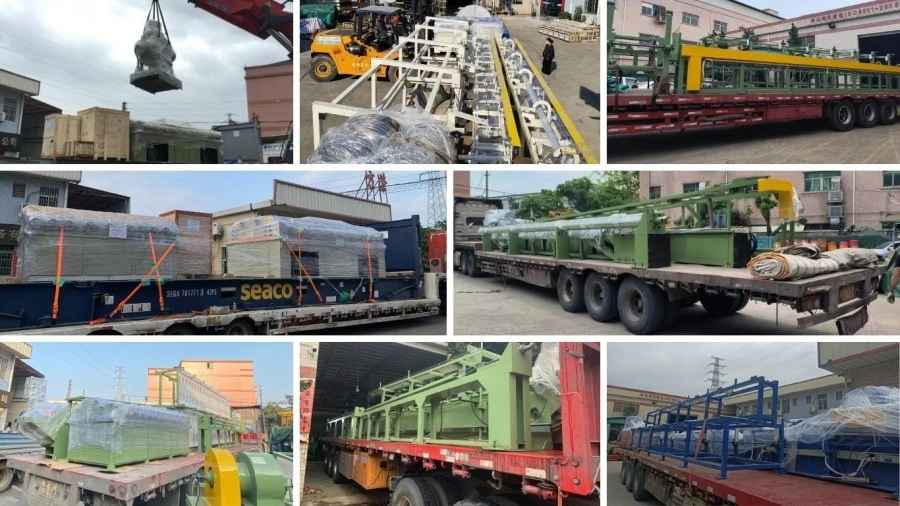
8. Embalaje de exportación— Las máquinas están protegidas contra la humedad, la corrosión y los daños por manipulación durante el transporte internacional.
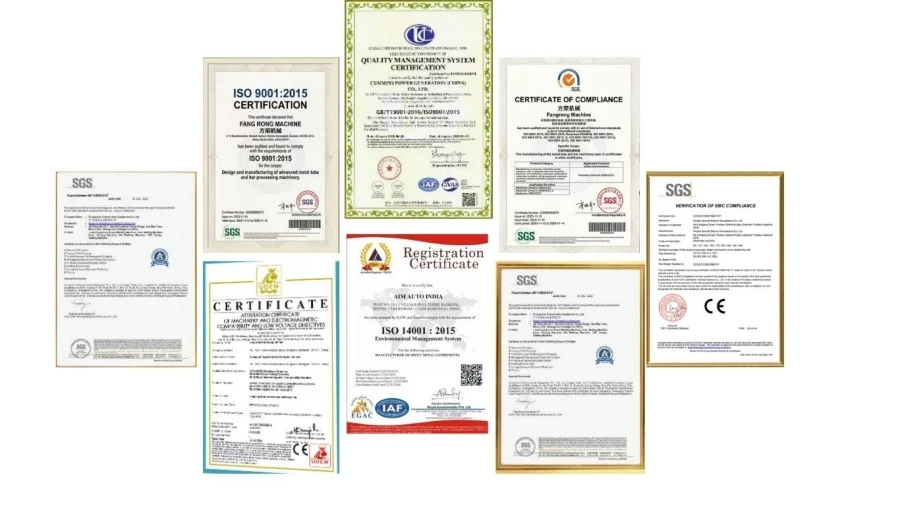
Norma Norma ISO 9001:2015— Sistema de gestión de la calidad que abarca las actividades de diseño, fabricación, instalación y servicios de la empresa. Certificado nº UQ231211R1.
Marca CE— Las máquinas FR estándar se suministran con cumplimiento CE para los requisitos de seguridad de maquinaria aplicables, incluidas las funciones de protección y parada de emergencia relevantes.
Inspección SGS— Hay servicios de inspección independientes disponibles para verificar el rendimiento y la seguridad de la máquina de acuerdo con los requisitos del proyecto.
Tecnología patentada— FangRong posee patentes nacionales de invención y modelos de utilidad que cubren componentes y tecnologías de equipos, incluido el tensado de cadenas, la sujeción de matrices de múltiples hebras y los sistemas de mandril de cambio rápido.
Antes del envío, la máquina es inspeccionada, protegida contra la corrosión y embalada para su transporte internacional. Los arreglos de embalaje y envío se determinan según las dimensiones, el peso, el método de transporte y el destino de la máquina.
La máquina está diseñada para tubos, tuberías, barras redondas macizas y perfiles de cobre y aleaciones de cobre. Los materiales típicos incluyen C11000, C12200, latón, bronce y cuproníquel. Se pueden procesar tubos soldados y sin costura, siempre que las dimensiones del producto y el estado del material coincidan con el modelo seleccionado.
La selección del modelo depende principalmente del diámetro máximo y mínimo del producto, el espesor de la pared, la condición del material, la rectitud requerida y la velocidad de producción. Por ejemplo, FR-20 y FR-25 son adecuados para tubos y barras más pequeños, mientras que FR-76, FR-100, FR-120, FR-150 y FR-180 cubren productos más grandes. También se puede seleccionar una configuración de 14, 17 o 20 rodillos cuando se requiere una rectitud más estricta o una corrección más controlada.
Las configuraciones estándar se especifican en ≤0,3 mm/m, mientras que las configuraciones seleccionadas de varios rodillos pueden alcanzar ≤0,2 mm/m o ≤0,1 mm/m. El resultado real depende del diámetro del tubo, el espesor de la pared, el estado del material, la deformación inicial y el ajuste del rodillo. Para aplicaciones exigentes, la especificación final debe confirmarse utilizando muestras reales del cliente.
Sí. Sin embargo, el cobre recocido y el cobre trefilado requieren diferentes presiones de los rodillos y ajustes de la máquina. El material más blando es más susceptible a sufrir indentaciones y marcas en la superficie, mientras que el material más duro generalmente requiere una mayor fuerza de corrección. Por lo tanto, los parámetros de enderezamiento deben ajustarse según la aleación de cobre, el temple y las dimensiones del tubo en lugar de utilizar una configuración fija para todos los productos.
El cobre es más blando que el acero y puede rayarse o marcarse si la presión del rodillo, la alineación o el estado de la superficie no son adecuados. La máquina se puede configurar con materiales de rodillos y tratamientos superficiales apropiados para el procesamiento de cobre. Para productos cuya apariencia es crítica, como tubos HVAC, tubos decorativos de latón o componentes de cobre expuestos, los requisitos de superficie deben especificarse antes de la producción.
El proceso de enderezamiento de rodillos múltiples puede ayudar a reducir la ovalidad menor mientras se corrige la flexión, pero no reemplaza un proceso de calibración o dimensionamiento de tubos dedicado. Si la aplicación tiene requisitos estrictos en cuanto a diámetro exterior, espesor de pared o redondez, esas tolerancias deben evaluarse por separado durante la selección de la máquina.
Sí. Las pruebas en fábrica se pueden realizar con tubos, barras o perfiles de cobre proporcionados por el cliente. La prueba puede evaluar la rectitud, el estado de la superficie, el ajuste de los rodillos, la estabilidad de la máquina y los parámetros operativos en condiciones reales del material. Esto se recomienda al procesar una nueva aleación de cobre, un tubo de pared delgada o un producto con requisitos estrictos de rectitud.
DIRECCIÓN
NO.163, Shatong Road, segunda zona industrial de Shabu, ciudad de Dalang, ciudad de Dongguan, Guangdong, China
Teléfono
Correo electrónico