Whatsapp
Ofrecemos una amplia gama de equipos de procesamiento de metales de precisión, que incluyen máquinas enderezadoras, estiradoras en frío, apuntadoras, biseladoras, cortadoras, laminadoras de roscas y matrices de trefilado, diseñadas para materiales de tubos, barras y alambres en diversas industrias.
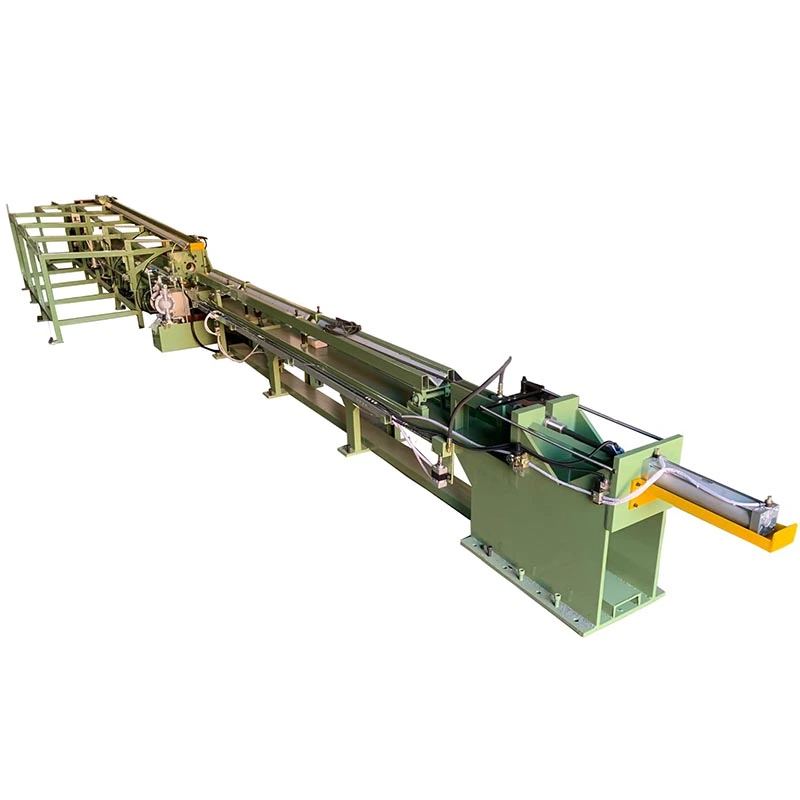
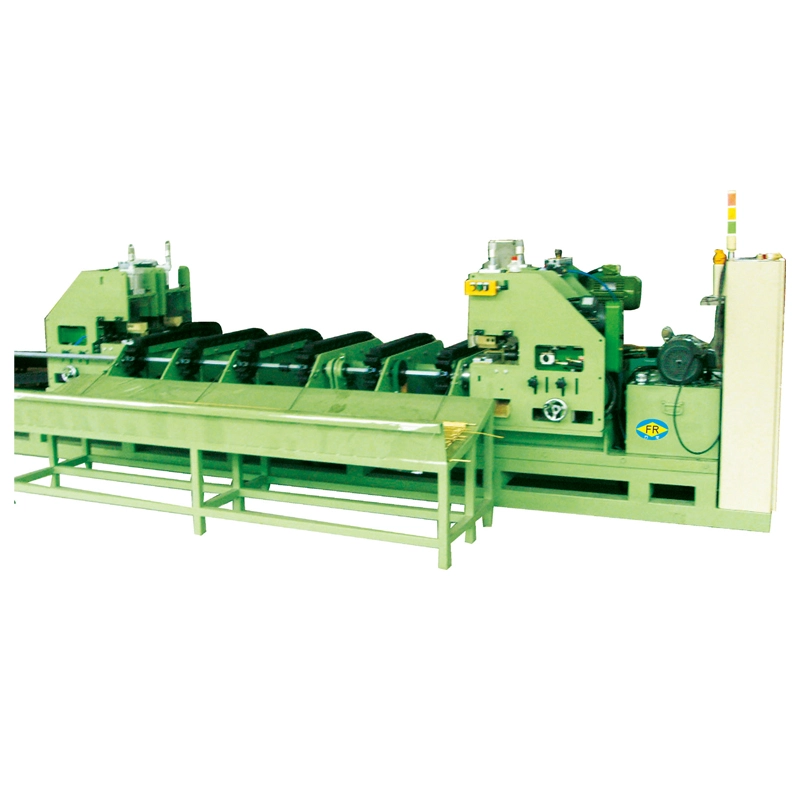
ElMáquina de trefilado en frío hidráulica irregularestá destinado a formarperfiles complejos no redondosque requieren una gran fuerza de dibujo y deformación controlada, incluidas secciones cuadradas, rectangulares, hexagonales, octogonales, ovaladas, de canal, angulares, en forma de T y formas asimétricas personalizadas. Un accionamiento hidráulico proporcionaFuerza de tracción de 50 a 20 000 kNcon trazos hasta25 metros, lo que permite formar tubos y barras sólidas grandes o de alta resistencia en una sola pasada de estirado en frío. Las matrices de precisión controlan la geometría del perfil, la definición de las esquinas y la precisión dimensional, lo que hace que el proceso sea adecuado para secciones de acero, acero inoxidable, cobre, aluminio y aleaciones especiales donde el laminado convencional no puede lograr el perfil requerido.
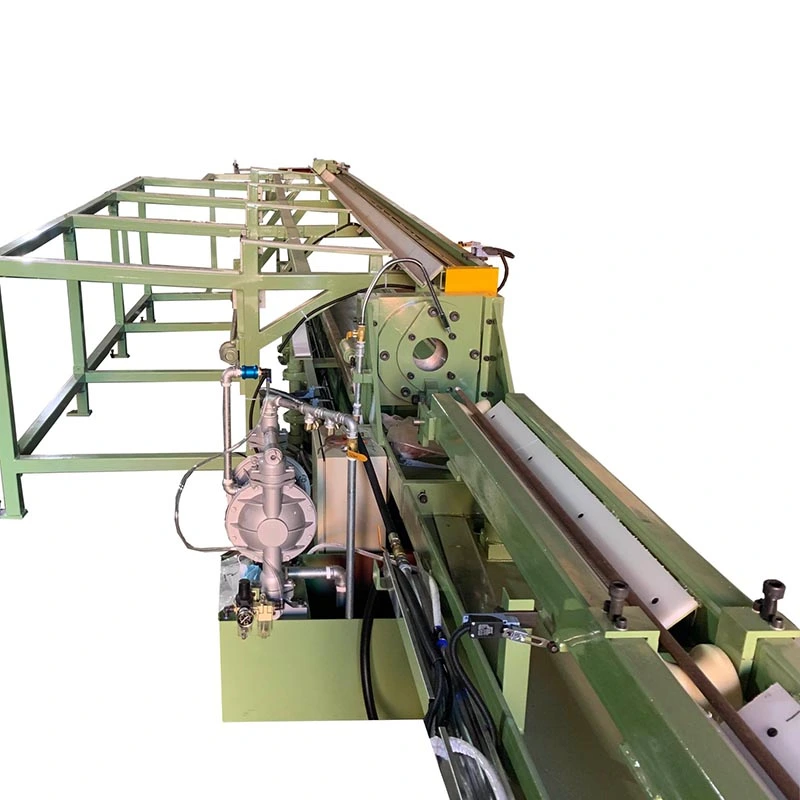
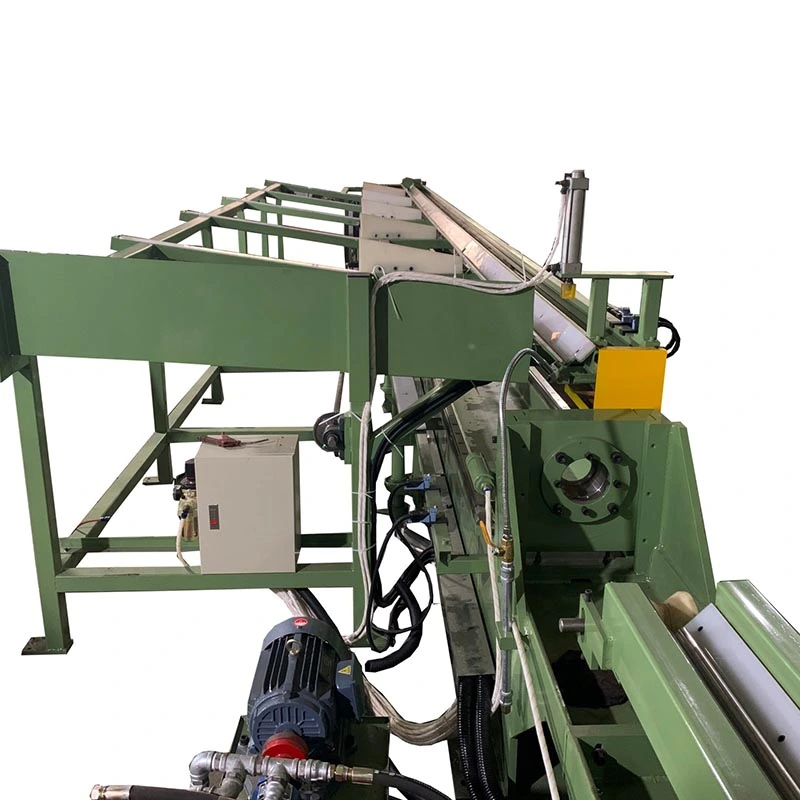
La máquina de trefilado en frío hidráulica irregular es un banco de tracción de accionamiento hidráulico diseñado específicamente para producir secciones metálicas no circulares, incluidas perfiles cuadrados, rectangulares, hexagonales, octogonales, ovalados, de canal, angulares, en forma de T y asimétricos personalizados, a partir de tubos redondos o barras sólidas mediante una sola pasada de trefilado en frío. A diferencia de las máquinas trefiladoras de uso general que producen secciones redondas, este equipo incorpora sistemas de troqueles especializados y carros guiados con precisión que mantienen una geometría transversal compleja durante todo el proceso de trefilado.
La máquina funciona pasando una pieza de trabajo puntiaguda a través de un troquel mecanizado con precisión con una apertura no redonda. A medida que el material pasa a través de la matriz, se deforma plásticamente para coincidir con la geometría de la cavidad de la matriz, lo que reduce el área de la sección transversal y al mismo tiempo remodela la sección. Para el trefilado de tubos, un mandril o tapón interno controla la distribución del espesor de la pared a lo largo de la sección irregular. La energía hidráulica proporciona una aplicación de fuerza suave y sin vibraciones, algo fundamental para mantener esquinas afiladas y un espesor de pared constante en secciones complejas.


Las secciones no redondas laminadas en caliente o extruidas presentan limitaciones fundamentales: tolerancias dimensionales flojas (normalmente ±0,5 mm o peores), superficies cubiertas de incrustaciones que requieren una limpieza exhaustiva, capas de descarburación que debilitan las propiedades de la superficie y propiedades mecánicas inconsistentes en toda la sección. Cada uno de los métodos alternativos tiene sus ventajas y desventajas: el laminado en caliente no puede lograr tolerancias estrictas en los radios de las esquinas y la planitud; el conformado en frío se limita a secciones uniformes y deja tensiones residuales; La extrusión ofrece formas complejas pero a un costo significativamente mayor y tasas de producción más bajas.
El estirado en frío resuelve estas limitaciones mediante un mecanismo de deformación fundamentalmente diferente. La combinación de geometría del troquel y reducción controlada obliga al material a fluir hacia la cavidad del troquel bajo tensiones de compresión y tracción. Esto produce:
- Control dimensional estricto: Tolerancias de hasta ±0,05 mm en dimensiones críticas
- Acabado superficial superior: Superficies lisas y sin incrustaciones, listas para uso directo
- Propiedades mecánicas mejoradas: El trabajo en frío aumenta el límite elástico y la dureza manteniendo la ductilidad.
- Esquinas afiladas y definidas: A diferencia de las secciones conformadas en caliente que presentan esquinas redondeadas, los perfiles estirados en frío mantienen una geometría de esquina precisa, esencial para la integridad estructural y el ajuste del ensamblaje.
- Espesor de pared consistente: La distribución uniforme del material garantiza un rendimiento predecible bajo carga
Con 26 años de fabricación de equipos de trefilado en frío desde 1998, FangRong ha diseñado soluciones para miles de aplicaciones de secciones irregulares. Nuestras máquinas hidráulicas irregulares de estirado en frío producen secciones que van desde pequeños perfiles de precisión de menos de 10 mm hasta grandes secciones estructurales que superan los 300 mm, pasando por aceros al carbono, aceros aleados, aceros inoxidables, aluminio, cobre, titanio y aleaciones especiales. Cada máquina incorpora conocimientos de ingeniería acumulados de más de 10 000 clientes en más de 70 países, incluidos más de 5000 acerías, más de 2100 procesadores de acero inoxidable, más de 1800 fabricantes de cobre, más de 700 productores de aluminio y más de 500 clientes de titanio y aleaciones especiales.
1. Control de geometría no redonda de precisión
El marco pretensado y el carro guiado rígido garantizan una alineación perfecta del troquel durante toda la carrera, algo fundamental para mantener una geometría transversal compleja. A diferencia de los bancos de tracción mecánicos o de cadena que pueden experimentar una desviación de la alineación, el sistema hidráulico mantiene una alineación del vector de fuerza constante. Se conservan las esquinas definidas y afiladas; las secciones formadas en caliente no pueden igualar esta precisión.
2. Energía hidráulica con entrega de fuerza sin vibraciones
Los cilindros hidráulicos brindan una aplicación de fuerza suave y continua, eliminando las marcas de vibración y los defectos superficiales comunes en los sistemas mecánicos o accionados por cadena. Esto es particularmente crítico para secciones irregulares donde la distribución desigual de la fuerza puede causar distorsión, variación del espesor de la pared o redondeo de las esquinas.
3. Capacidad de perfil de sección ancha
Admite perfiles cuadrados, rectangulares, hexagonales, octogonales, ovalados, elípticos, de canal, en ángulo, de sección en T y asimétricos personalizados. Los sistemas de cambio de matrices permiten un cambio rápido de perfil, lo que hace que la máquina sea adecuada tanto para producción de gran volumen como para flexibilidad en el taller.
4. Capacidad de dibujo de múltiples pasadas
Las secciones complejas que requieren una reducción significativa se pueden estirar en múltiples pasadas con un tratamiento térmico intermedio. Cada pasada afina progresivamente las dimensiones y las propiedades mecánicas. El sistema hidráulico mantiene una fuerza constante independientemente de la secuencia de pasada.
5. Control del espesor de pared de tubos
Para el trefilado de tubos, los sistemas de mandril interno o tapón flotante controlan la distribución del espesor de la pared en secciones irregulares. Crítico para aplicaciones donde el espesor uniforme de la pared determina la clasificación de presión o el rendimiento estructural.
6. Opciones de línea de producción integrada
Los sistemas en línea opcionales incluyen apuntar (reducción de cabeza), enderezar y cortar a medida, creando una línea de producción completa desde el material en bruto hasta las secciones terminadas en una sola pasada.
7. Versatilidad de los materiales
Procesa acero al carbono (bajo/medio/alto carbono, aleación, HSLA), acero inoxidable, aluminio, cobre, latón, titanio, aleaciones de níquel y metales especiales. Fuerza de tracción y velocidad ajustables para adaptarse a las características de deformación específicas del material.
8. Control PLC con registro de datos de proceso
El controlador lógico programable con HMI permite una programación precisa de parámetros y monitoreo en tiempo real. El registro de datos respalda la trazabilidad de la calidad y la optimización de procesos, algo esencial para las operaciones con certificación ISO9001.
Seleccionar el modelo correcto requiere adaptar la capacidad de la máquina a sus requisitos de producción específicos. Los parámetros clave de selección incluyen: fuerza de estirado (determinada por la reducción del área de la sección transversal y el límite elástico del material), tamaño máximo de sección (dictado por las dimensiones de la cavidad de la matriz y la apertura del carro), longitud de carrera (determinada por la longitud del producto terminado) y velocidad de estirado (afecta la tasa de producción y la calidad del acabado superficial). Para secciones irregulares, el requisito de fuerza de estiramiento efectiva suele ser mayor que para secciones redondas de área equivalente debido al trabajo de deformación adicional requerido para remodelar las esquinas y mantener la geometría.
Nuestras máquinas hidráulicas irregulares de estirado en frío varían de 50 KN a 20000 KN, con carreras de hasta 25 my velocidades de hasta 30 m/min. Todas las especificaciones son personalizables. Para las dimensiones de la sección, consulte el diámetro máximo del círculo circunscrito: el círculo más pequeño que encierra la sección irregular.
| Modelo/parámetro tecnológico | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Máx. Fuerza de dibujo (KN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Velocidad de dibujo (m/min) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| Longitud efectiva de tubería terminada (m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Rango dibujado de diámetro exterior de tubería terminada (mm) | φ5máx | φ25máx. | φ50máx. | φ60máx. | φ70máx. | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Máx. Espesor dibujado del tubo terminado (mm) | 1,5 mm | 2mm | 3mm | 4mm | 5mm | 6mm | 8mm | 10mm |
| Cilindro de aceite principal (mm) | φ63*φ35 | φ80*φ45 | φ125*φ70mm*3200mm | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Número de estación sistémica | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Presión de trabajo del sistema (Mpa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Máx. Presión del sistema (Mpa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Bomba de aceite principal (bomba de émbolo variable manual) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Motor principal (kilovatios) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Dimensiones del contorno (Ancho×Alto×Largo)(m) | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,1*1,2*20 | 1,2*1,3*25 | 1,3*1,4*25 |
| Peso(t) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Especificaciones personalizadas disponibles bajo petición. El tamaño de la sección se refiere al diámetro máximo del círculo circunscrito.
- Componentes del chasis, jaulas antivuelco, piezas de suspensión.: Secciones cuadradas y rectangulares con radios de esquina ajustados para integridad estructural
- Columnas de dirección, ejes de transmisión: Perfiles hexagonales y estriados que requieren un control dimensional preciso
- Tubos de refrigeración de batería: Secciones ovaladas y rectangulares de pared delgada con espesor de pared uniforme para gestión térmica
Caso: Un proveedor automotriz de nivel 1 reemplazó tubos rectangulares laminados en caliente con secciones estiradas en frío en un componente de suspensión. Se mejoró la tolerancia dimensional, eliminando una operación de fresado secundaria. Costo de producción reducido.
- Rieles guía, componentes de transporte: Barras cuadradas y rectangulares de precisión para sistemas de movimiento lineal
- Bastidores de máquinas, lineales hidráulicos: Secciones rectangulares y personalizadas de paredes pesadas para aplicaciones de carga
- Componentes telescópicos: Secciones cuadradas y rectangulares anidadas con espacio libre controlado
Caso: Un fabricante de cilindros hidráulicos extrae tubos cuadrados de 80 × 80 mm a partir de rondas de 89 mm de diámetro exterior para cuerpos de cilindros. El acabado superficial elimina el bruñido, lo que ahorra 15 minutos de mecanizado por cilindro.
- Bastidores de remolque, sistemas de estanterías: Secciones rectangulares y de canal de alta resistencia
- Miembros estructurales de aeronaves: Secciones irregulares de titanio y acero aleado con estrictos requisitos de propiedades dimensionales y mecánicas.
- Componentes del contenedor de carga: Secciones cuadradas y rectangulares estandarizadas
- Muebles de estilo industrial: Secciones geométricas precisas que requieren calidad de superficie estética
- Expositores para oficinas y comercios.: Perfiles decorativos con secciones personalizadas
- Tubos intercambiadores de calor: Tubos ovalados y aplanados para mejorar la superficie de transferencia de calor
- Componentes de turbinas eólicas: Secciones estructurales con altas relaciones resistencia-peso
FangRong se fundó en 1998 y se ha especializado en equipos de estirado en frío durante 26 años. La empresa se originó a partir de una asociación de empresa conjunta con un fabricante taiwanés con más de 30 años de experiencia en máquinas de estirado en frío de marca, y pasó a ser una operación de propiedad total en 2013. Este linaje de ingeniería significa que nuestras máquinas incorporan décadas de conocimiento del proceso de estirado en frío, no solo el diseño mecánico, sino la comprensión metalúrgica de cómo se comportan los diferentes materiales bajo deformación.
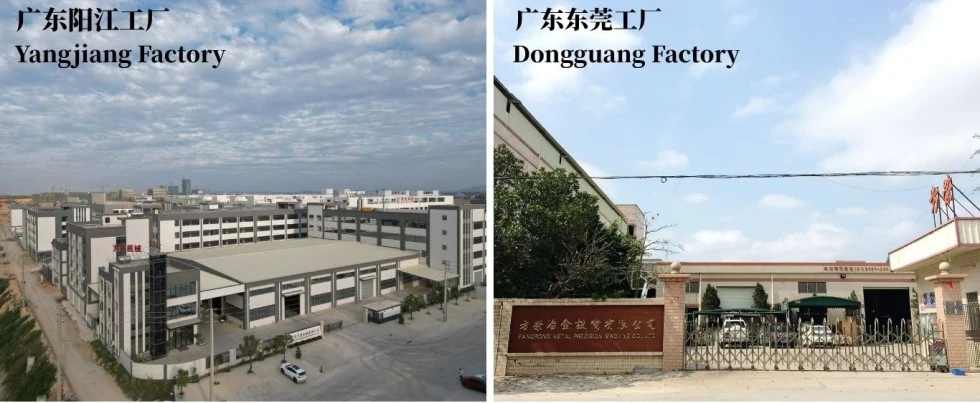
Dos fábricas: Dongguan Fangrong Metallurgical Equipment Co., Ltd. y Yangjiang Fangrong Machinery Co., Ltd. Capacidad de producción anual: más de 650 máquinas. Volumen de negocios anual promedio: 45 millones de RMB. Las operaciones de doble instalación permiten una producción paralela y una entrega más rápida.
Exportado a más de 70 países. Más de 10 000 clientes: más de 5000 acerías, más de 2100 procesadores de acero inoxidable, más de 1800 fabricantes de cobre, más de 700 productores de aluminio, más de 500 clientes de titanio y aleaciones especiales. Esta báscula proporciona información de ingeniería que ningún fabricante a pequeña escala puede igualar.
Cada máquina de trefilado en frío hidráulica irregular se somete a pruebas de carga completa antes del envío: funcionamiento inactivo durante 30 minutos, luego carga progresiva hasta la capacidad nominal. Verificación dimensional a ±0,02 mm. Temperatura del aceite monitoreada: no debe exceder los 60 ℃ bajo carga completa. Sistema hidráulico probado a presión para un funcionamiento sin fugas.
Servicios de instalación, puesta en servicio, capacitación de operadores, mantenimiento y reparación. Red global de socios de servicio para soporte local y repuestos.
Equipo metalúrgico Co., Ltd. de Dongguan Fangrong-- Sede central y base de fabricación primaria en la ciudad de Dalang, ciudad de Dongguan. Se especializa en máquinas trefiladoras en frío, máquinas enderezadoras y equipos de laminación de roscas.
Maquinaria Co., Ltd. de Yangjiang Fangrong-- Instalación secundaria en el distrito de Yangdong, ciudad de Yangjiang, que amplía la capacidad de producción y permite una entrega más rápida.
1. Orden e ingeniería-- Cada máquina está diseñada según los requisitos de sección, materiales y objetivos de producción específicos del cliente.
2. Adquisición e inspección de materiales-- Todas las materias primas de proveedores calificados con inspección entrante.
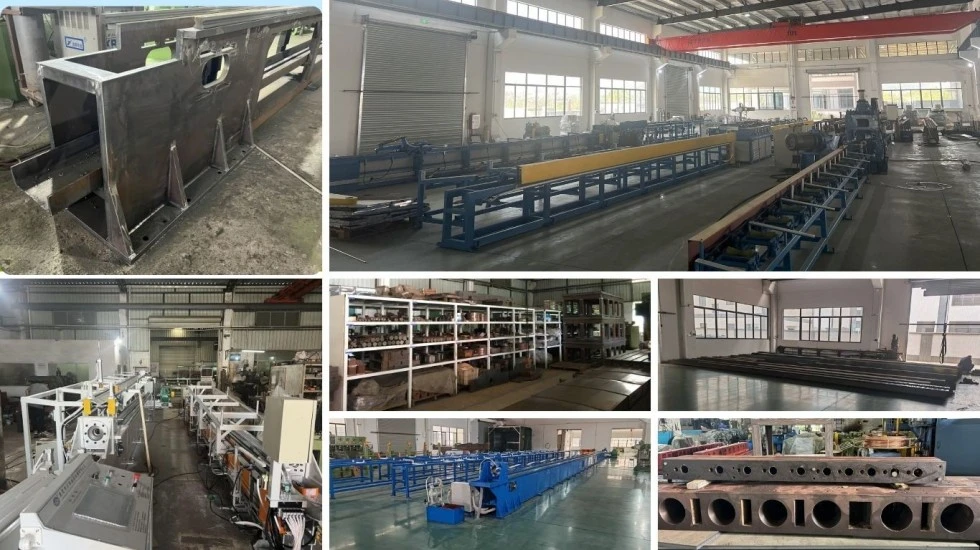
3. Mecanizado de precisión-- Componentes críticos: cilindro principal, carro de tracción, portamatriz, marco pretensado, rieles guía. Rectitud del riel guía ≤0,5 mm en toda su longitud.
4. Conjunto del sistema hidráulico-- Unidades de potencia, bloques integrados de válvulas de cartucho, sistemas de control ensamblados y probados.
5. Subconjunto-- Mecanismo de alimentación, sistema de sujeción, unidades opcionales de enderezamiento y corte.
6. Asamblea Final-- Sistemas mecánicos, hidráulicos y eléctricos integrados.
7. Integración de PLC y control-- Programación e instalación de interfaz HMI.
8. Pruebas de carga completa-- Cada máquina: funcionamiento inactivo 30 min, carga progresiva hasta la capacidad nominal, verificación dimensional, monitoreo de la temperatura del aceite (≤60 ℃).
9. Inspección de calidad-- Verificación de cumplimiento ISO9001:2015.
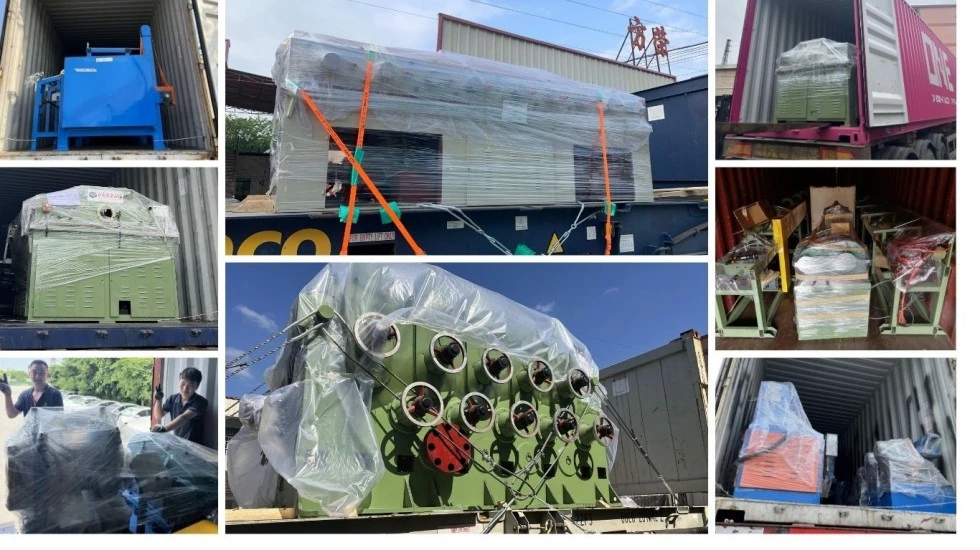
10. Embalaje y envío-- Embalaje seguro para envíos internacionales con documentación de exportación.
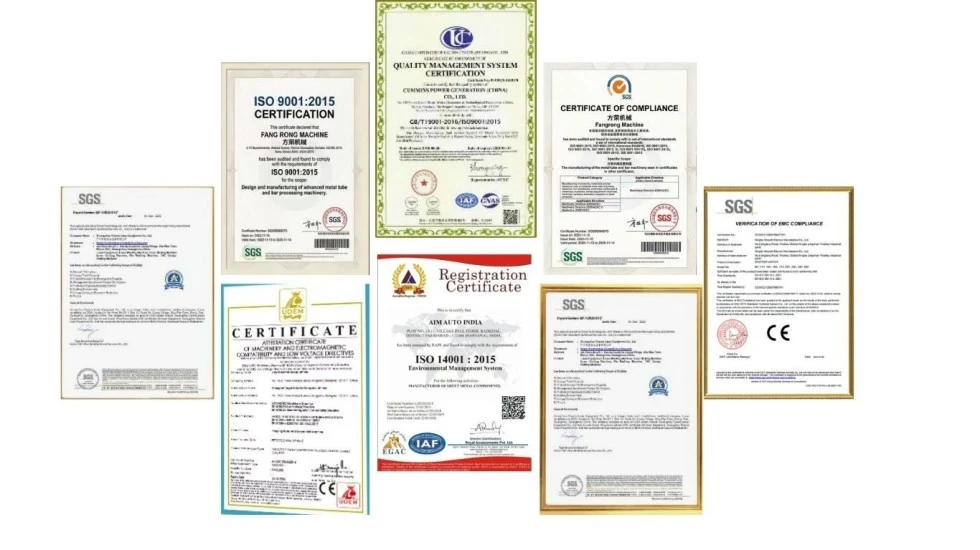
ISO9001:2015 Sistema de Gestión de Calidad-- Número de certificado: UQ231211R1. Cubre diseño, adquisiciones, fabricación y servicio postventa.
Certificación CE-- Cumple con la Directiva Europea de Maquinaria 2006/42/EC. Incluye controles de dos manos, cortinas de luz de seguridad y guardas entrelazadas.
Certificación SGS-- Verificación independiente de la calidad del producto y de los procesos de fabricación.
Patentes Nacionales-- 32 patentes de invención + más de 100 patentes de modelos de utilidad que protegen tecnologías patentadas en sistemas hidráulicos, diseño de troqueles, control de automatización y estructura de máquinas. Representante: 2013207829011, 2008300532117, ZL2015 2 0842922.7.
Perfiles cuadrados, rectangulares, hexagonales, octogonales, ovalados, elípticos, de canal, en ángulo, de sección en T y asimétricos personalizados. El cambio de matriz permite un cambio rápido entre perfiles. Para secciones de tubos, los mandriles internos controlan la distribución del espesor de la pared.
El estirado en frío logra tolerancias de hasta ±0,05 mm en dimensiones críticas. Se mantienen las esquinas afiladas; las secciones conformadas en caliente no pueden igualar esta precisión.
Acero al carbono (bajo/medio/alto carbono, aleación, HSLA), acero inoxidable, aluminio, cobre, latón, titanio, aleaciones de níquel y metales especiales.
| Aspecto | Dibujo en frío | Laminación en caliente |
| Tolerancia dimensional | ±0,05 mm | ±0,5 mm |
| Acabado superficial | Sin escala | Escala presente, requiere limpieza. |
| Geometría de esquina | Afilado, definido | Redondeado |
| Propiedades mecánicas | Mejorado mediante endurecimiento por trabajo | Laminado, menor resistencia |
| Descarburación | Eliminado por corte superficial | Presente, debe mecanizarse |
Fuerza requerida = reducción del área de la sección transversal × límite elástico del material × factor de deformación (1,2--1,5 para secciones irregulares). Proporcionamos cálculos de fuerza libre con sus especificaciones de material y dimensiones objetivo. Para secciones irregulares, el factor de deformación es mayor que para secciones redondas debido al trabajo de formación de esquinas.
Normalmente, se reduce entre un 15 % y un 30 % de área por pasada para secciones irregulares. Es posible que se requieran múltiples pasadas con recocido intermedio para reducciones mayores. Recomendamos realizar pruebas de proceso con su material y geometría de sección específicos.
Sí. El extremo de la pieza de trabajo debe reducirse en diámetro para pasar a través del troquel. FangRong ofrece máquinas apuntadoras (reductoras de cabeza) integradas como parte de la línea de producción.
Máquinas de estirado en frío hidráulicas irregulares estándar: 30 a 60 días. Máquinas diseñadas a medida: 90--120 días dependiendo de las especificaciones. Las operaciones de doble fábrica permiten la producción paralela para múltiples pedidos.
Alimentación de 380 V, 50-60 Hz. Se requiere una base de concreto: el diseño del marco pretensado significa que la base solo soporta el peso de la máquina, no las fuerzas de tracción (las fuerzas están contenidas dentro de la estructura del marco cerrado). Espacio mínimo en el suelo: depende de la longitud de la carrera. Proporcionamos dibujos de cimentación con la cotización.
Sí. Nuestro equipo de ingeniería brinda recomendaciones de diseño de troqueles, planificación de secuencias de pasadas, selección de lubricación y soporte de pruebas durante la puesta en servicio. Con más de 10 000 clientes en más de 70 países, hemos encontrado y resuelto prácticamente todos los desafíos de dibujo de secciones irregulares.
Máquina, unidad de energía hidráulica, sistema de control PLC con HMI, porta troqueles estándar, un juego de herramientas de inicio, supervisión de instalación, puesta en servicio y capacitación del operador. Las matrices para sus perfiles específicos se cotizan por separado según la geometría y el material.
Estándar: 30% de depósito, 70% antes del envío.
12 meses desde la puesta en servicio.
Más de 10.000 clientes en más de 70 países. Podemos proporcionar referencias específicas de la industria a pedido.
Envíe: tipo y calidad del material, dimensiones de la sección inicial, plano de la sección terminada objetivo, volumen de producción objetivo (piezas/día o toneladas/día) y longitud máxima terminada. Responderemos con cálculo de fuerza, recomendación de modelo, precios y cronograma de entrega.
DIRECCIÓN
NO.163, Shatong Road, segunda zona industrial de Shabu, ciudad de Dalang, ciudad de Dongguan, Guangdong, China
Teléfono
Correo electrónico