Whatsapp
Ofrecemos una amplia gama de equipos de procesamiento de metales de precisión, que incluyen máquinas enderezadoras, estiradoras en frío, apuntadoras, biseladoras, cortadoras, laminadoras de roscas y matrices de trefilado, diseñadas para materiales de tubos, barras y alambres en diversas industrias.
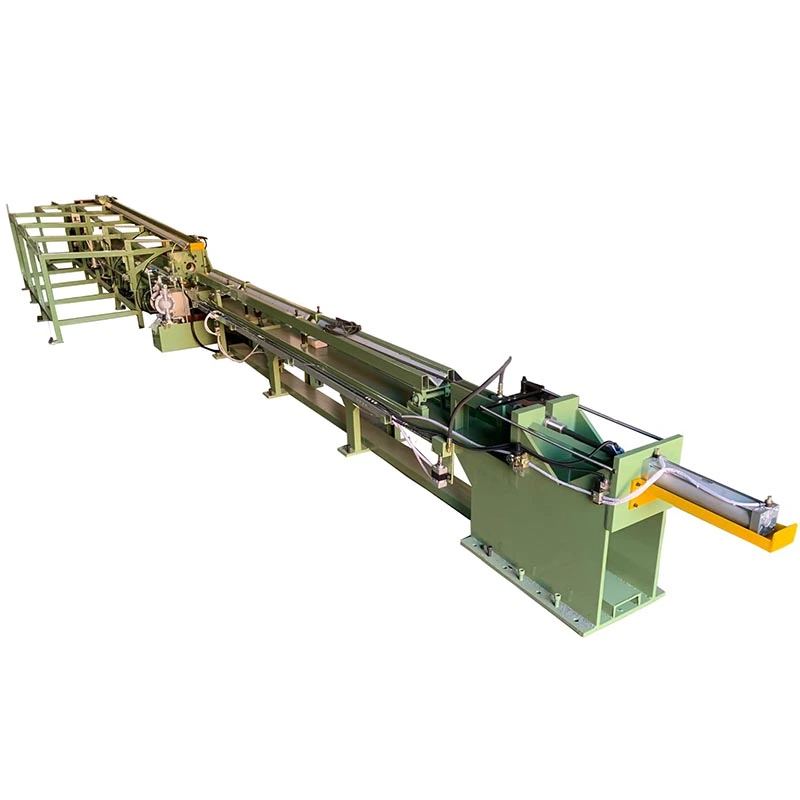
ElMáquina hidráulica de trefilado en frío de tuberíasReduce el diámetro exterior de los tubos metálicos mientras controla el espesor de la pared y las dimensiones internas mediante un proceso controlado de estirado en frío. Un cilindro hidráulico tira del tubo a través de una matriz de trefilado, mientras que el tapón o mandril seleccionado controla la geometría interna.
La máquina es adecuada para la producción donde los tubos laminados en caliente, extruidos u otros tubos entrantes necesitan un control dimensional más estricto antes del mecanizado, bruñido, doblado o ensamblaje final. La configuración del dibujo real se selecciona a partir del diámetro terminado requerido, el espesor de la pared, la precisión interna, el material, la reducción por pasada y la longitud de producción.
El tubo se coloca en la estación de estirado y su extremo preparado se pasa a través de la matriz. Dependiendo del proceso, se coloca un tapón o mandril dentro del tubo. Luego, el cilindro hidráulico tira del tubo a través de la herramienta a una velocidad controlada.
La principal ventaja del accionamiento hidráulico es que la velocidad de extracción y la presión hidráulica se pueden ajustar para adaptarse a diferentes tamaños y materiales de tubos. Esto es útil cuando una línea de producción maneja más de una especificación de tubo o cuando el programa de dibujo requiere diferentes condiciones operativas entre pasadas.
Un marco cerrado pretensado soporta la matriz, el carro, el cilindro y los componentes relacionados. Mantener la relación entre el eje del tubo, el eje de la matriz y el eje del mandril es importante porque la desalineación puede afectar el espesor de la pared, la ovalidad y la calidad de la superficie.
El tubo se introduce a través de la matriz sin tapón interno. Este método tiene una disposición de herramientas más simple y es adecuado cuando el requisito principal es la reducción del diámetro exterior en lugar de un control estricto del diámetro interno y el espesor de la pared.
Un tapón estacionario controla el diámetro interno durante el trefilado. Comúnmente se selecciona cuando es necesario controlar más estrechamente tanto el diámetro exterior como el espesor de la pared que con el embutición por hundimiento.
El tapón se coloca dentro del tubo y se mueve con el proceso de estirado. El método puede proporcionar un equilibrio diferente entre reducción, control dimensional interno y fuerza de estirado, por lo que la selección de herramientas debe basarse en la especificación real del tubo.
Un mandril largo pasa a través del tubo durante el trefilado y proporciona un mayor control sobre el diámetro interno y el espesor de la pared. Generalmente se considera cuando los requisitos dimensionales internos son más exigentes.
Los cuatro métodos no son intercambiables para todos los tubos. Antes de seleccionar la disposición de las herramientas se deben revisar la resistencia del material, las dimensiones iniciales, las dimensiones finales, la reducción por pasada, la lubricación y las tolerancias requeridas.
La fuerza de estiramiento no se selecciona únicamente por el diámetro del tubo.Dos tubos con el mismo diámetro exterior pueden requerir capacidades de máquina muy diferentes debido a diferencias en la resistencia del material, el espesor de la pared, la reducción, las herramientas y la lubricación.
El acero al carbono, el acero inoxidable, el acero aleado, el cobre, el aluminio, el latón, el titanio y otros metales tienen diferentes características de deformación. Los materiales de mayor resistencia o reducciones más pesadas generalmente requieren una mayor fuerza de estiramiento y una disposición de herramientas adecuada.
El diámetro exterior entrante, el espesor de la pared, el diámetro exterior terminado, el espesor de la pared terminado y la longitud del tubo determinan la reducción requerida en cada pasada. Estos valores son necesarios antes de poder finalizar el modelo de la máquina y las herramientas.
La longitud efectiva del tubo terminado varía según el modelo de máquina. Si la línea de producción maneja tubos largos, la carrera de trefilado disponible y el diseño de la máquina deben verificarse juntos en lugar de seleccionar el banco de estirado únicamente a partir de la capacidad de fuerza.
La velocidad de estirado afecta el tiempo del ciclo, pero la velocidad máxima no es necesariamente la mejor configuración de producción para cada tubo. El comportamiento del material, la lubricación, las herramientas, la reducción y los requisitos de superficie pueden determinar la velocidad de operación práctica.
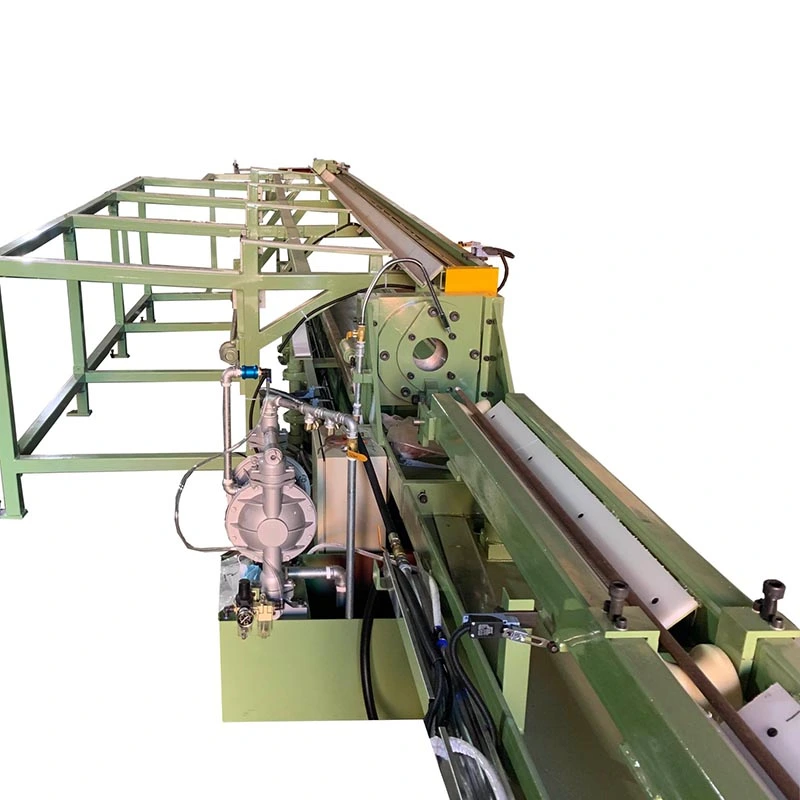
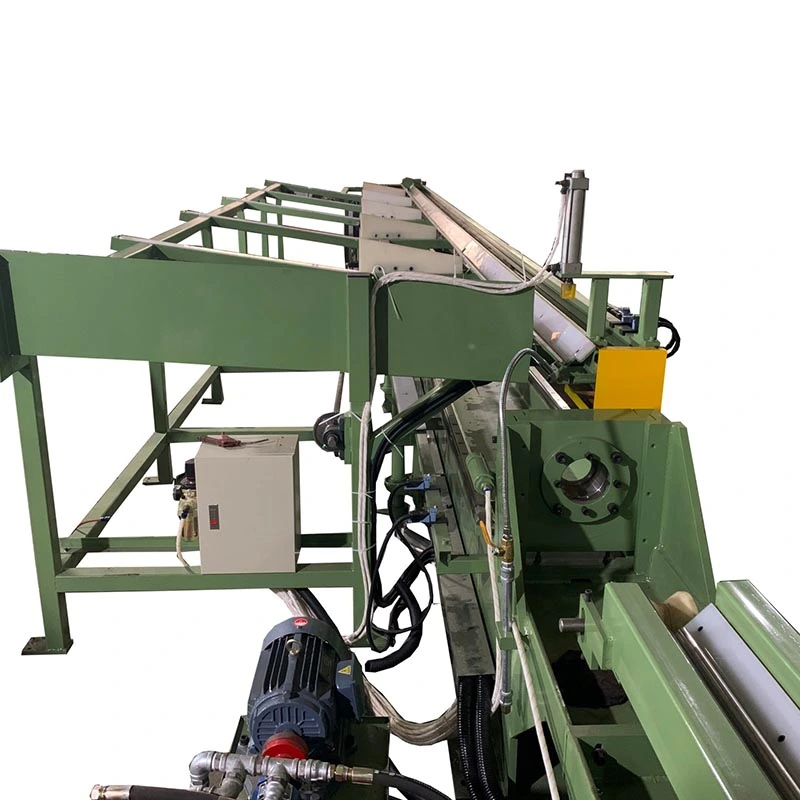
La máquina hidráulica de trefilado en frío de tuberías se puede configurar según el método operativo y el volumen de producción requeridos. Los controles PLC y HMI gestionan la secuencia de dibujo, el movimiento del carro, la carrera de retorno, los parámetros operativos y el estado de la máquina. Se puede considerar equipo adicional para el manejo de tubos cuando la carga, descarga o los ciclos de producción repetidos crean un cuello de botella.
FangRong suministra bancos de tracción hidráulicos en diferentes clases de fuerza. La siguiente tabla muestra los datos de la serie FR suministrados. La configuración real debe confirmarse con el material del tubo, las dimensiones, el método de dibujo y los requisitos de producción del cliente.
| Modelo | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Máx. Fuerza de dibujo (kN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Velocidad de dibujo (m/min) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| Longitud efectiva de tubería terminada (m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Rango de diámetro exterior de tubería terminada (mm) | φ5 máx. | φ25 máx. | φ50 máx. | φ60 máx. | φ70 máx. | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Máx. Espesor de pared de tubería terminada (mm) | 1.5 | 2 | 3 | 4 | 5 | 6 | 8 | 10 |
| Cilindro de aceite principal (mm) | φ63*φ35 | φ80*φ45 | φ125*φ70*3200 | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Número de estaciones hidráulicas | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Presión de trabajo (MPa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Máx. Presión del sistema (MPa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Bomba de aceite principal (bomba de émbolo variable manual) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Motor principal (kW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Dimensiones exteriores An×Al×L (m) | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,1*1,2*20 | 1,2*1,3*25 | 1,3*1,4*25 |
| Peso (t) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Nota de especificación:Los valores anteriores provienen de la tabla del modelo FR suministrada y se proporcionan como referencia. Las dimensiones finales de la máquina, la capacidad de fuerza, las herramientas, la configuración hidráulica y los parámetros operativos se confirman de acuerdo con el proceso real del tubo.
El estirado en frío se puede utilizar para controlar el diámetro exterior, el espesor de la pared y las dimensiones internas de los tubos utilizados para los cilindros y componentes relacionados. El método de dibujo requerido depende de los requisitos dimensionales antes del bruñido o mecanizado.
La máquina hidráulica de trefilado en frío de tubos puede procesar tubos de acero para componentes mecánicos, equipos industriales, piezas estructurales, intercambiadores de calor y otras aplicaciones que requieren dimensiones de tubo controladas.
Se pueden estirar tubos de cobre y latón para control dimensional en HVAC, refrigeración, intercambiadores de calor, componentes de plomería y aplicaciones eléctricas. Las herramientas adecuadas y la velocidad de trefilado dependen del material y de las especificaciones del tubo.
El trefilado de tubos de aluminio se utiliza cuando se requieren dimensiones controladas y secciones tubulares livianas, incluidas aplicaciones automotrices, de intercambiadores de calor e industriales seleccionadas.
El titanio, las aleaciones de níquel y otros metales especiales requieren parámetros de proceso que se ajusten a su resistencia y comportamiento de deformación. Por lo tanto, la capacidad de la máquina, el método de dibujo, las herramientas y el programa de reducción deben confirmarse a partir de la calidad del material y las dimensiones reales del tubo.
Antes de la fabricación, FangRong revisa el material del tubo, las dimensiones entrantes, las dimensiones terminadas, el método de trefilado, los requisitos de reducción, la longitud del tubo, la fuerza de trefilado y el objetivo de producción. Estos parámetros determinan el sistema hidráulico, la capacidad del cilindro, la disposición de las herramientas, la carrera de la máquina y la configuración de control.
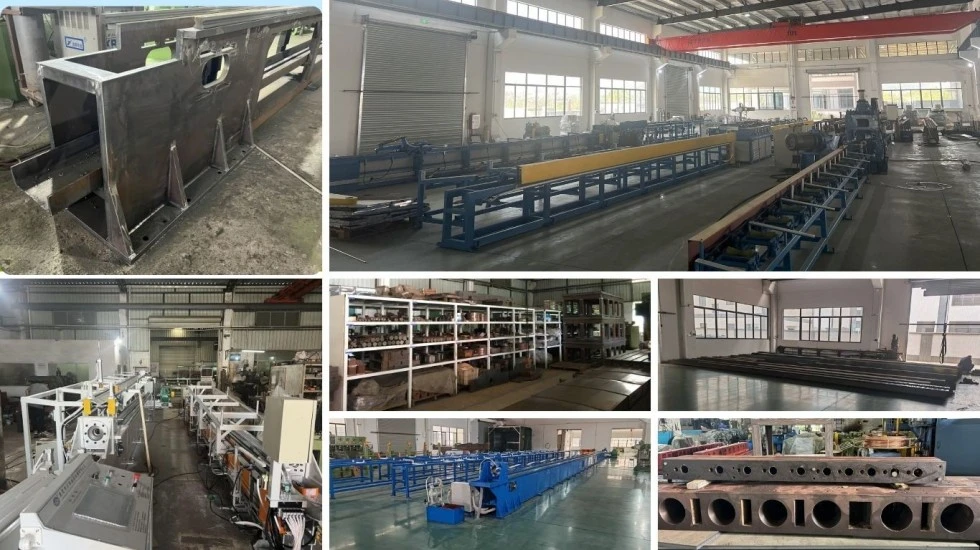
El bastidor de la máquina, los rieles guía, el carro de trefilado, la estructura de montaje del cilindro y el portamatriz se mecanizan y ensamblan de acuerdo con el diseño del equipo. Se verifica la alineación del riel guía porque el movimiento del carro afecta directamente la relación entre el tubo y las herramientas de trefilado.
La unidad de potencia hidráulica, el cilindro principal, las válvulas, las tuberías y los componentes relacionados se verifican durante el montaje y la puesta en servicio. La prueba de la máquina incluye la presión hidráulica, el movimiento del cilindro, la respuesta de la válvula y la estabilidad operativa.
El sistema de control está configurado para las funciones acordadas de la máquina. La lógica del PLC y la configuración de HMI cubren la operación de dibujo, el movimiento del carro, la carrera de retorno, los modos de operación y la información relevante sobre el estado de la máquina.
La máquina completa se somete a un funcionamiento sin carga seguido de pruebas de carga de acuerdo con los requisitos técnicos acordados. El movimiento mecánico, el rendimiento hidráulico, los controles eléctricos, las funciones de dibujo y las funciones relacionadas con la seguridad se verifican antes del envío.
FangRong se dedica a la fabricación de equipos de estirado en frío desde 1998. Su gama de equipos cubre máquinas hidráulicas de estirado en frío junto con equipos de procesamiento de tubos y barras relacionados.
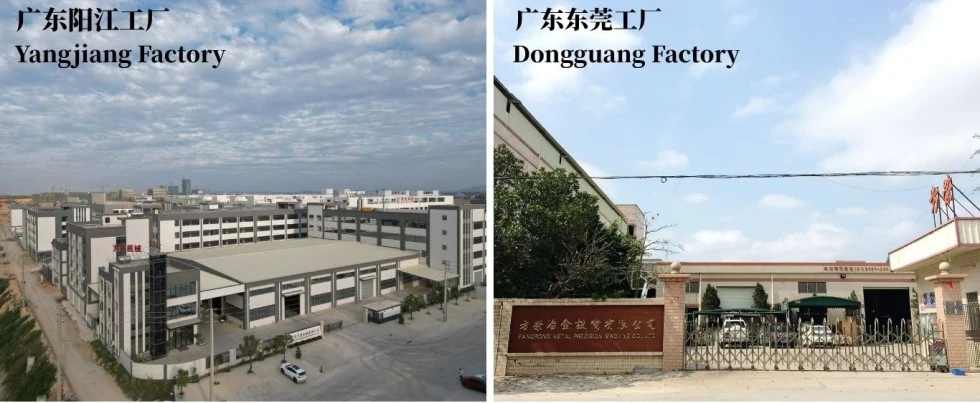
La empresa opera instalaciones de fabricación en Dongguan y Yangjiang, Guangdong, y su producción abarca la fabricación mecánica, el mecanizado, el montaje hidráulico, la integración eléctrica, el montaje de máquinas y las pruebas. La capacidad de producción anual supera las 650 máquinas.
Para proyectos que requieren más que un banco de estirado, la línea de producción se puede planificar en torno a procesos como apuntar, estirar, enderezar, cortar y biselar de acuerdo con los requisitos del tubo terminado.
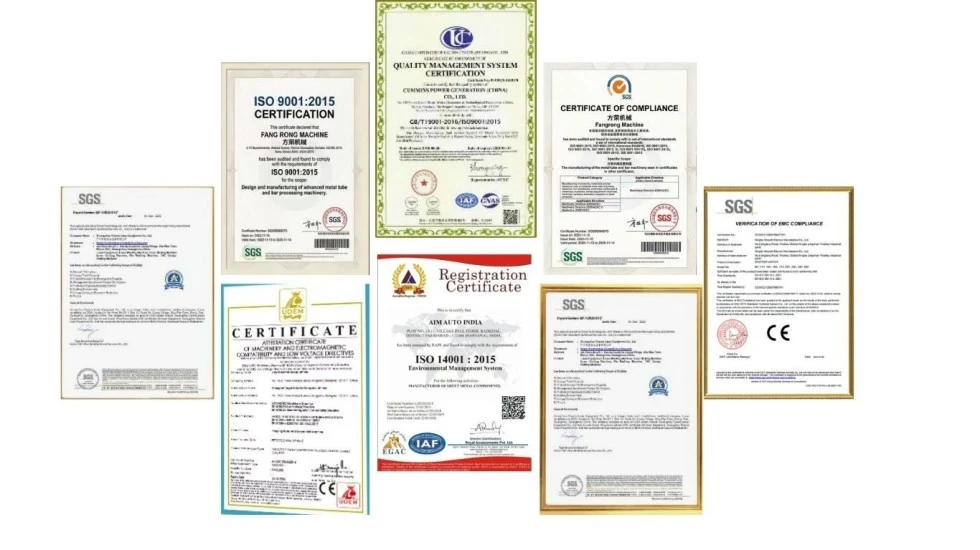
El sistema de gestión de calidad de FangRong está certificado paraNorma Norma ISO 9001:2015, Certificado No.UQ231211R1.
La máquina hidráulica de trefilado en frío de tuberías se suministra con la marca CE según los requisitos aplicables de la Directiva de maquinaria 2006/42/CE. La configuración de seguridad final se confirma según el diseño de la máquina y el mercado de destino.
La inspección de SGS puede proporcionar una opción de inspección independiente adicional para los clientes que requieren verificación por parte de terceros antes del envío.
FangRong reporta más de 130 patentes, incluidas 32 patentes de invención y más de 100 patentes de modelos de utilidad. Los números de patente representativos incluyen 2013207829011, 2008300532117 y ZL2015 2 0842922.7.
Para la cotización y la selección de la máquina, los clientes deben proporcionar el material y el grado del tubo, el diámetro exterior entrante y el espesor de la pared, el diámetro exterior y el espesor de la pared del acabado, la longitud del tubo, el método de dibujo requerido si se conoce, el volumen de producción esperado y las condiciones del taller disponibles.
Cantidad mínima de pedido: 1 juego.
Para compras basadas en cantidad, la cotización se puede estructurar de la siguiente manera:
1 juego:Cotización de proyecto estándar en base al modelo y configuración seleccionados.
2 a 4 series:Precios basados en cantidad disponibles después de la confirmación del modelo y la configuración.
5+ conjuntos:Cotización de proyecto o volumen en base al requerimiento total de equipo.
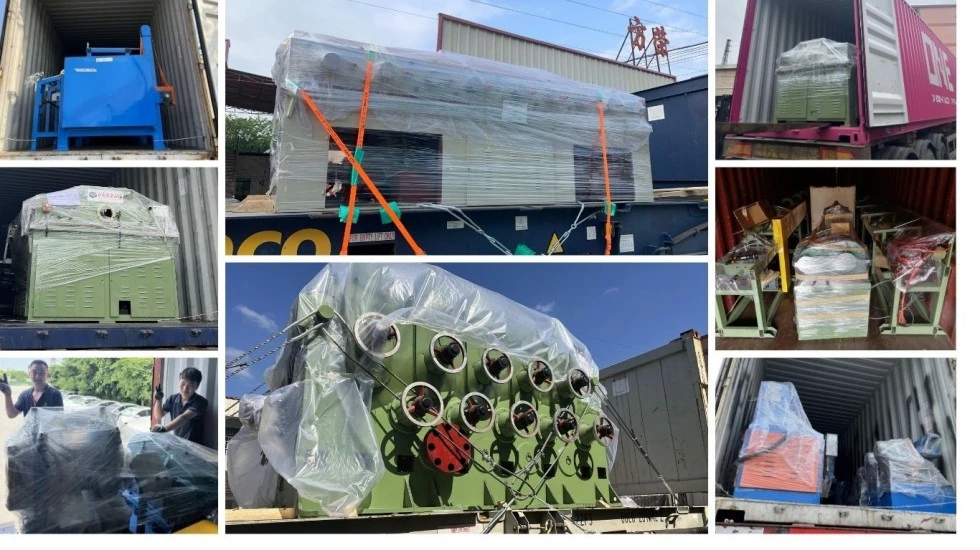
Puerto de carga FOB China.El puerto de salida específico, la disposición del embalaje y las dimensiones de envío se confirman en la cotización comercial de acuerdo con la configuración final de la máquina.
Orden estándar:aproximadamente entre 30 y 60 días para equipos de clase FR-16 a FR-100, sujeto a la configuración final.
Pedido grande o personalizado:aproximadamente entre 90 y 120 días para modelos más grandes o proyectos que involucran automatización especial.
Orden acelerada:Es posible que se realice una entrega más corta dependiendo de la capacidad de producción y la disponibilidad de los componentes. La fecha de entrega confirmada debe indicarse en los documentos del pedido.
Pago:Depósito del 30% y saldo del 70% antes del envío después de las pruebas de aceptación en fábrica (FAT).
Garantía:12 meses desde la puesta en servicio, sujeto a los términos de garantía acordados.
Comience con el material del tubo, el diámetro exterior entrante y el espesor de la pared, el diámetro exterior y el espesor de la pared terminados, la longitud del tubo, la reducción requerida y el objetivo de producción. Estos parámetros se utilizan para determinar la fuerza de dibujo requerida, la carrera de la máquina, el método de herramientas y la configuración hidráulica.
El dibujo de hundimiento no utiliza tapón interno y controla principalmente el diámetro exterior. El dibujo del tapón introduce herramientas internas para controlar el diámetro interior y el espesor de la pared. Los métodos de tapón fijo, tapón flotante y mandril móvil proporcionan diferentes niveles de control dimensional interno.
La fuerza de trefilado depende de la resistencia del material, las dimensiones del tubo, el área de reducción, la geometría del troquel, la fricción, la lubricación, la velocidad de trefilado y las herramientas seleccionadas. Por lo tanto, el diámetro exterior del tubo por sí solo no es suficiente para determinar la capacidad de la máquina.
Sí, siempre que la capacidad y las herramientas de la máquina hidráulica de trefilado en frío de tuberías sean adecuadas. El acero al carbono, el acero inoxidable, el cobre, el aluminio, el latón, el titanio y otras aleaciones pueden requerir diferentes parámetros de trefilado, herramientas y programas de reducción.
El número de pasadas depende de la reducción total, las propiedades del material, la reducción permitida por pasada, el método de dibujo y las dimensiones finales. Las reducciones totales más grandes normalmente se dividen en múltiples pasadas para mantener el proceso dentro de las condiciones de formación adecuadas.
Sí. Dependiendo del producto terminado, la máquina trefiladora se puede combinar con procesos como apuntar, enderezar, cortar y biselar. La configuración de la línea debe determinarse a partir del flujo de producción requerido y del método de manipulación de los tubos.
Se pueden procesar cuando la calidad de la soldadura, el estado del tubo, el material, las dimensiones y la reducción requerida sean adecuados para el estirado en frío. Se debe revisar el estado del tubo entrante antes de confirmar el proceso de trefilado.
Proporcione el material y el grado del tubo, el diámetro exterior entrante y el espesor de la pared, el diámetro exterior acabado y el espesor de la pared, la longitud del tubo, el método de trefilado si se conoce, la producción requerida, el número de pasadas si se establece y los requisitos de automatización. Las dimensiones del taller y la información sobre el suministro de energía también son útiles para la planificación final de la máquina.
DIRECCIÓN
NO.163, Shatong Road, segunda zona industrial de Shabu, ciudad de Dalang, ciudad de Dongguan, Guangdong, China
Teléfono
Correo electrónico