Whatsapp
Ofrecemos una amplia gama de equipos de procesamiento de metales de precisión, que incluyen máquinas enderezadoras, estiradoras en frío, apuntadoras, biseladoras, cortadoras, laminadoras de roscas y matrices de trefilado, diseñadas para materiales de tubos, barras y alambres en diversas industrias.
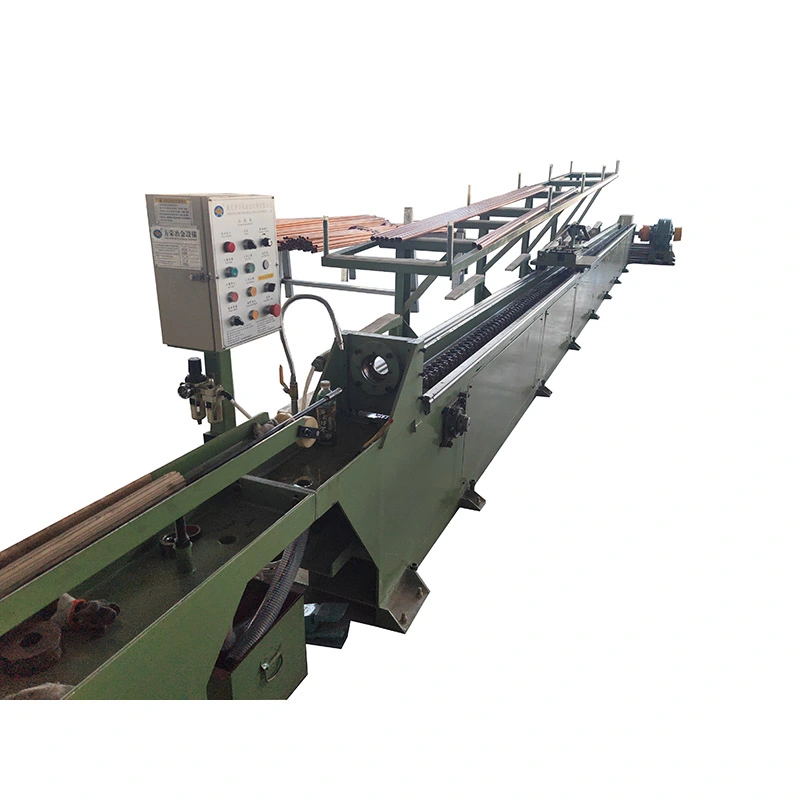
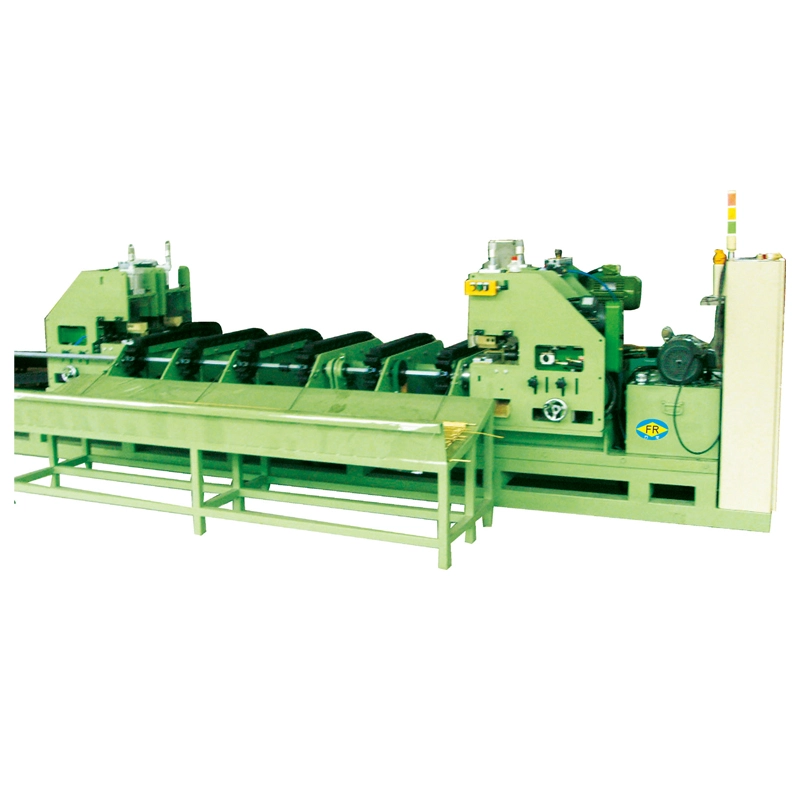
ElMáquina automática de trefilado en frío de cadenaestá diseñado para líneas de producción donde el trefilado de tubos y barras debe realizarse con menos manipulación manual entre ciclos. Su carro accionado por cadena proporcionaFuerza de tracción de 7 a 1000 kN, acelera hasta28 m/min, y acaricia hasta10 metrospara productos típicamente hastaØ250mm. Un mandril controla el diámetro interno y el espesor de la pared durante el trefilado del tubo, mientrasConfiguraciones de 1 a 5 hilosaumentar la producción cuando varias piezas comparten la misma especificación. Se pueden integrar alimentación, corte y recepción automáticas para tubos y barras de acero al carbono, acero inoxidable, cobre, aluminio y aleaciones.
ElMáquina automática de trefilado en frío de cadenaes un banco de estirado en frío mecánico diseñado para reducir el diámetro de tubos metálicos o barras sólidas pasando la pieza a través de un troquel de precisión a temperatura ambiente. Un motor, una caja reductora y una cadena de alta resistencia transmiten la fuerza de tracción al carro, lo que hace que la máquina sea especialmente adecuada para producciones en las queCiclos de dibujo repetibles, velocidad relativamente alta y funcionamiento de varias piezas.son más importantes que la flexibilidad de un sistema hidráulico.
Portadas de la serie FR de FangRong10 modelos estándar desde FR-16 hasta FR-250, con fuerzas de tracción nominales de7kN a 1000kNy velocidades de dibujo de10 a 28 m/min. Dependiendo del modelo y disposición de las herramientas, la máquina puede procesar1 a 5 piezas en un ciclo de dibujo. Las configuraciones de trefilado de tubos pueden equiparse con un sistema de mandril cuando se requiere control del diámetro interno y el espesor de la pared.


Primero se prepara la pieza de trabajo de manera que su extremo delantero pueda entrar en la matriz y ser agarrado por el carro de estirado. Una vez sujeto, el carro se mueve a lo largo de los rieles guía mientras la transmisión por cadena tira del material a través del troquel. El área de la sección transversal se reduce durante la pasada, mientras que la matriz controla las dimensiones exteriores del acabado. Para aplicaciones de tubos, se puede utilizar un mandril adecuado para controlar la geometría interna.
Una vez completado el trazo de dibujo, el carro regresa a su posición inicial y se carga la siguiente pieza de trabajo. La transmisión de retorno separada es útil en producción repetitiva porque el carro no necesita depender del motor de extracción principal para su movimiento de retorno.
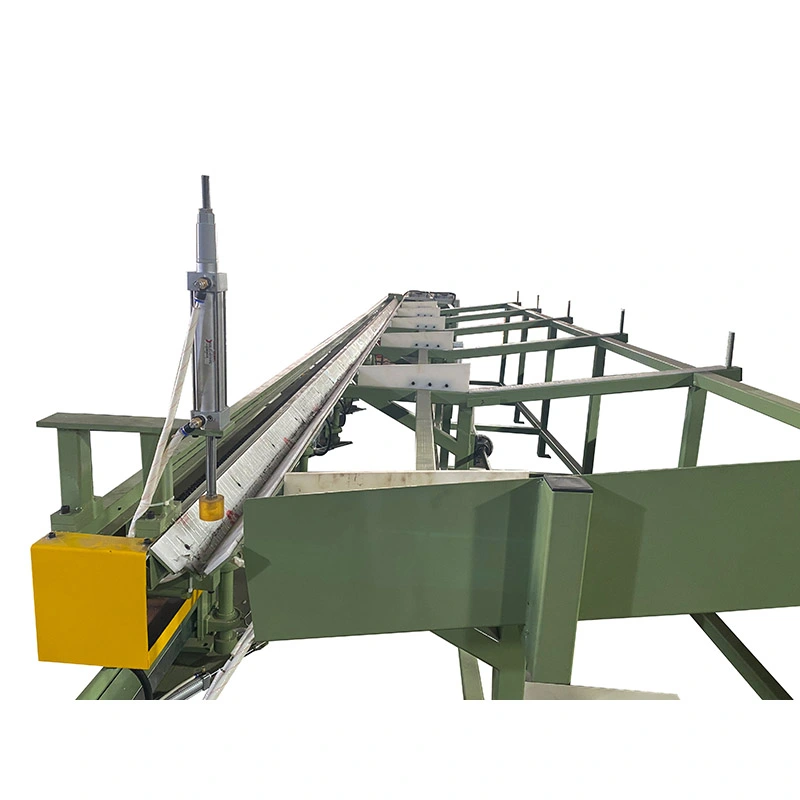
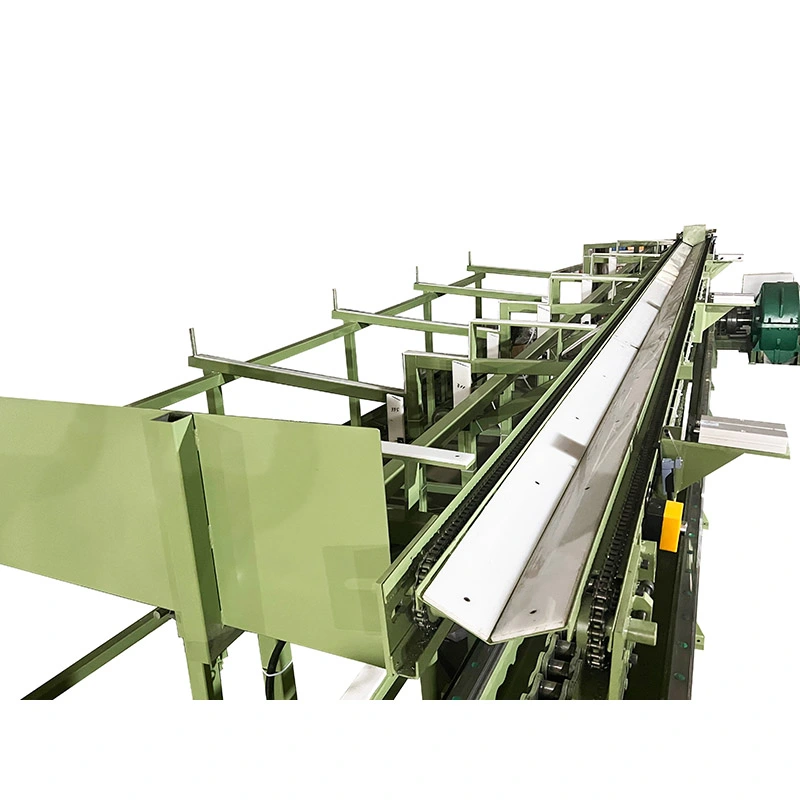
La automatización es más útil cuando se produce repetidamente la misma combinación de material y tamaño. Un alimentador automático puede reducir la carga manual entre ciclos, mientras que el equipo automático de corte y recepción puede simplificar el manejo después del estirado. Para lotes pequeños con cambios de tamaño frecuentes, la carga manual puede ser más económica que instalar una línea automática completa.
Por lo tanto, la máquina se puede configurar según el patrón de producción en lugar de obligar a todos los clientes a utilizar el mismo paquete de automatización. Las opciones disponibles incluyenAlimentación automática, corte automático y bastidores de recepción., con el número de hilos de trefilado y la longitud de carrera especificados de acuerdo con los requisitos de producción reales.
El estirado en frío normalmente se selecciona cuando el material laminado en caliente o extruido no proporciona la consistencia dimensional requerida por el componente terminado. El troquel establece la dimensión exterior final, mientras que el programa de pasadas, la condición de las herramientas, la lubricación y la calidad del material entrante determinan el resultado real.
Esto es importante para productos que posteriormente entran en operaciones de rectificado, mecanizado, ensamblaje o conformado. Un diámetro estirado estable puede reducir la cantidad de material que se debe eliminar en el siguiente proceso, pero el estirado en frío no debe tratarse como un sustituto de cada operación de acabado.
Debido a que el material se forma sin calentarlo a una temperatura de trabajo en caliente, el proceso de estirado puede producir una superficie más limpia y uniforme que el material entrante trabajado en caliente. Al mismo tiempo, la deformación plástica provocaendurecimiento por trabajo, que puede aumentar la resistencia y la dureza. La magnitud de este cambio depende del grado del material, la reducción y el número de pasadas.
Por esta razón, los clientes deben definir tanto el resultado dimensional requerido como las propiedades mecánicas requeridas al preparar el programa de dibujo. El acero inoxidable, el acero al carbono, las aleaciones de cobre y otros materiales no requieren necesariamente las mismas condiciones de reducción o lubricación.
La disposición de cadena y caja de cambios proporciona una transmisión mecánica directa entre el sistema de transmisión y el carro de tracción. En productos adecuados de tamaño pequeño y mediano, la velocidad de estirado relativamente alta puede ayudar a aumentar la producción sin utilizar una unidad de potencia hidráulica. Esta configuración es particularmente útil cuando se repite la misma operación de dibujo durante todo el turno.
Dependiendo del modelo de máquina y la disposición de la matriz,1 a 5 tubos o barraspueden procesarse simultáneamente. El embutición de varias piezas es más valioso cuando se requieren varios productos idénticos de forma continua. Es menos útil para la producción frecuente de lotes pequeños porque los cambios de herramientas y las disposiciones de carga pueden compensar el aumento de capacidad teórica.
Un motor de retorno dedicado devuelve el carro después del trazo de dibujo. En la producción de ciclos altos, reducir la parte sin dibujo de cada ciclo puede mejorar la utilización de la máquina y hacer que la producción real se acerque más a la capacidad de dibujo teórica.
La serie FR proporciona diferentes fuerzas de tracción, disposiciones de cadenas, potencias de motor y longitudes de carrera para que la máquina pueda adaptarse al material y tamaño del producto requeridos. Se pueden especificar carreras más largas cuando el cliente necesita longitudes de trefilado más largas, mientras que se pueden considerar herramientas de múltiples hilos cuando el objetivo principal es el rendimiento.
El modelo de máquina requerido no debe seleccionarse únicamente a partir del diámetro terminado. La fuerza de estirado depende de las áreas de la sección transversal inicial y final, la resistencia del material, la reducción por pasada, la geometría del troquel, la lubricación y otras condiciones del proceso. Un diámetro mayor en un material blando puede requerir menos fuerza que un diámetro menor en una aleación de alta resistencia.
Para cotización y confirmación de ingeniería, proporcione elcalidad del material, diámetro inicial y espesor de pared, diámetro final y espesor de pared, longitud requerida, número de piezas por ciclo y producción objetivo. Luego, FangRong puede determinar si la fuerza de estirado requerida y la configuración de la máquina son adecuadas.
| Modelo/Parámetro de tecnología | FR-16 | FR-25 | FR-50 | FR-76 | FR-100 | FR-120 | FR-150 | FR-180 | FR-200 | FR-250 |
| Máx. Fuerza de dibujo (kN) | 7 | 10 | 50 | 100 | 150 | 200 | 400 | 600 | 800 | 1000 |
| Máx. Recorrido de dibujo (m) | 7 | 8 | 8 | 9 | 10 | 10 | 10 | 10 | 10 | 10 |
| Velocidad de dibujo (m/min) | 28 | 28 | 25 | 25 | 12 | 12 | 10 | 10 | 10 | 10 |
| Potencia del motor de retorno (kW) | 0.75 | 0.75 | 1.1 | 2.2 | 3 | 3 | 3 | 4 | 4 | 4 |
| Modelo reductor | ZQ250 | ZQ400 | ZQ500 | ZQ650 | ZQ850 | ZQ850 | ZQ1000 | ZQ1250 | ZQ850*2 | ZQ1450 |
| Paso de cadena | 1,5" | 2" | 2,5" | 3" | 4" | 3" doble | 4" doble | 5" doble | triple de 4" | triple de 5" |
| Potencia del motor principal (kW) | 4 | 7.5/11 | 22 | 30/37 | 45 | 55 | 75 | 98 | 55*2 | 132 |
| Dimensiones (Largo*An*Al) (mm) | 16000*110*1600 | 17000*1200*1600 | 17000*1300*1600 | 17500*1350*1600 | 18000*1400*1600 | 23000*2200*1800 | 23000*2300*1800 | 23000*2400*2000 | 23000*3000*2000 | 23000*2500*2000 |
Opciones de configuración:sistema de mandril de tubos, alimentador automático, cortador automático, rejilla receptora, disposición de trefilado de 1 a 5 hilos y longitud de carrera personalizada. La configuración final se confirma según los requisitos de material, dimensiones y producción del cliente.
Los bancos de tracción de cadenas se pueden utilizar para productos de tubos y barras que requieren un diámetro controlado y dimensiones repetibles, incluidos tubos, ejes y otros componentes mecanizados seleccionados para automóviles. El principal beneficio es la consistencia antes de la siguiente operación de mecanizado o conformado.
Los materiales no ferrosos se pueden estirar en frío cuando se requieren dimensiones más ajustadas y una superficie controlada. Sin embargo, para el cobre y el aluminio, el programa de embutición y la lubricación deben adaptarse al material porque una deformación excesiva en una pasada puede afectar la calidad de la superficie y la estabilidad dimensional.
Las aleaciones inoxidables y especiales generalmente requieren un diseño de pasada más cuidadoso debido a su mayor resistencia a la deformación y comportamiento de endurecimiento por trabajo. En estas aplicaciones, la fuerza de la máquina debe seleccionarse a partir de un cálculo de dibujo real en lugar de simplemente hacer coincidir el diámetro terminado con un modelo de máquina.
El trefilado de barras sólidas es adecuado para aplicaciones en las que la barra terminada se mecanizará en pasadores, ejes, sujetadores u otros componentes de precisión. Cuando el proceso posterior ya incluye torneado o rectificado sustancial, el valor del estirado en frío debe evaluarse frente a la cantidad de material que de otro modo se eliminaría.
Cada proyecto se configura en torno al material de dibujo y al objetivo de producción del cliente. Las dimensiones del portatroqueles, la disposición del mandril, la configuración del carro, el sistema de cadena, la potencia del motor y la automatización opcional se confirman antes de la fabricación. Esto evita que se seleccione una máquina sólo por el diámetro nominal y se pase por alto la fuerza de estirado real.
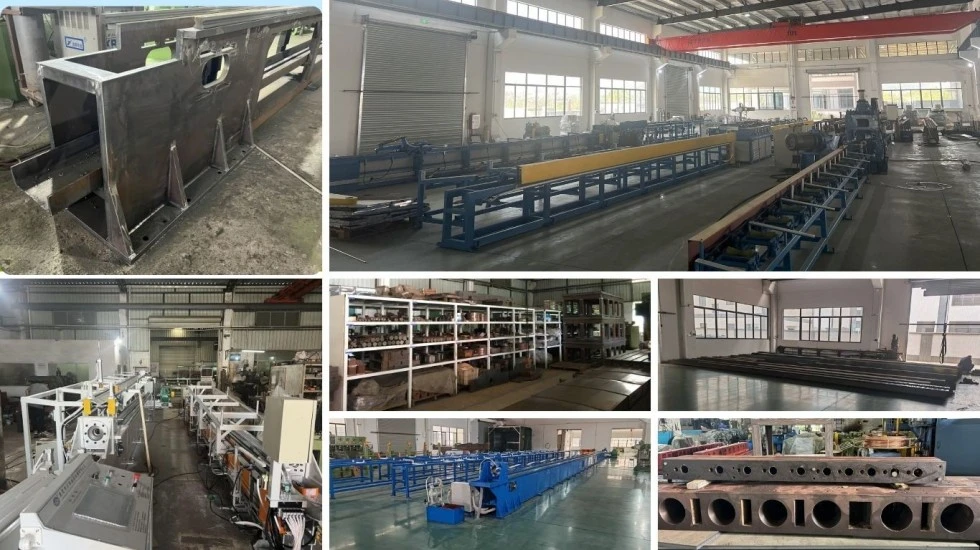
El proceso de producción incluye inspección de materias primas, mecanizado, montaje de cajas de cambios y cadenas, instalación de carros, integración eléctrica y alineación final. Los rieles guía se procesan según el requisito de rectitud indicado de≤0,3 mm/m.
Las pruebas de fábrica incluyen una prueba de funcionamiento en ralentí seguida de una prueba de carga de fuerza nominal. Cuando hay muestras de los clientes disponibles, se pueden utilizar pruebas de dibujo reales para verificar la fuerza, el movimiento y la idoneidad del proceso de la máquina antes del envío. Esto es especialmente útil para máquinas personalizadas y configuraciones de múltiples hilos.
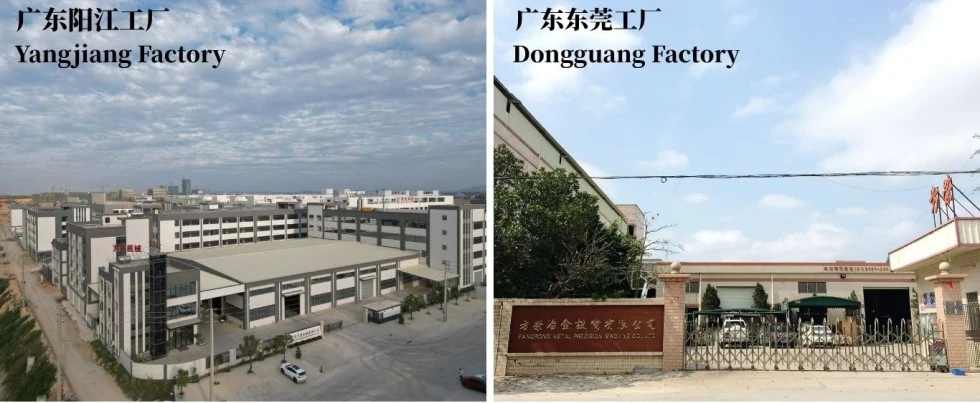
FangRong ha estado involucrado en la ingeniería de bancos de tracción tipo cadena desde1998y fabrica la serie FR a través de sus instalaciones de producción en Dongguan y Yangjiang, China. La empresa exporta a más de 70 países y tiene una capacidad de producción anual de más de 650 máquinas.
El equipo de ingeniería respalda la selección de máquinas, el cálculo de la fuerza de embutición, la configuración de matrices, el desarrollo del programa de pasadas y la planificación de la automatización. Después de la instalación, también se pueden organizar la puesta en servicio y la capacitación del operador según el alcance del proyecto.
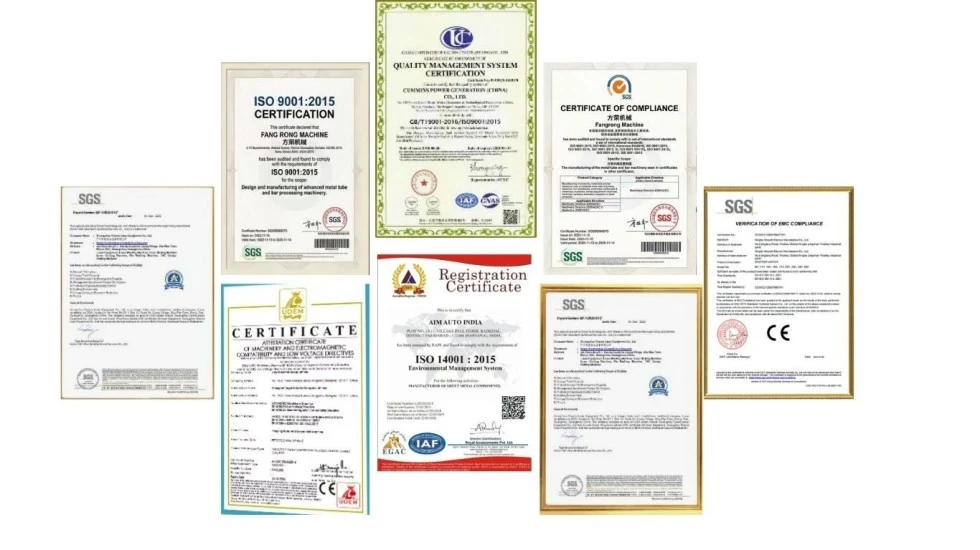
Norma Norma ISO 9001:2015La documentación de gestión de calidad se aplica a los procesos de fabricación y servicio de la empresa. Certificado No.UQ231211R1.
Marca CEse proporciona para la configuración de máquina estándar aplicable según la Directiva de máquinas indicada2006/42/CErequisitos.
Inspección SGSSe puede organizar cuando se requiere una inspección independiente como parte del proceso de compra o aceptación de fábrica del cliente.
FangRong también informa sobre una cartera de patentes nacionales de invenciones y modelos de utilidad que cubren elementos de su tecnología de máquinas de dibujo.
La configuración estándar de la máquina se suministra de acuerdo con la cotización confirmada y normalmente incluye el sistema de accionamiento principal, la caja de cambios reductora, el mecanismo de cadena, el carro de tracción, el portamatriz, el sistema de control y los conjuntos de máquina necesarios. Los proyectos de trefilado de tubos pueden incluir la correspondiente disposición de mandril.
Los troqueles, herramientas especiales, alimentación automática, equipos de corte y recepción deben confirmarse por separado.porque estos componentes dependen de las dimensiones del producto y del diseño de producción del cliente.
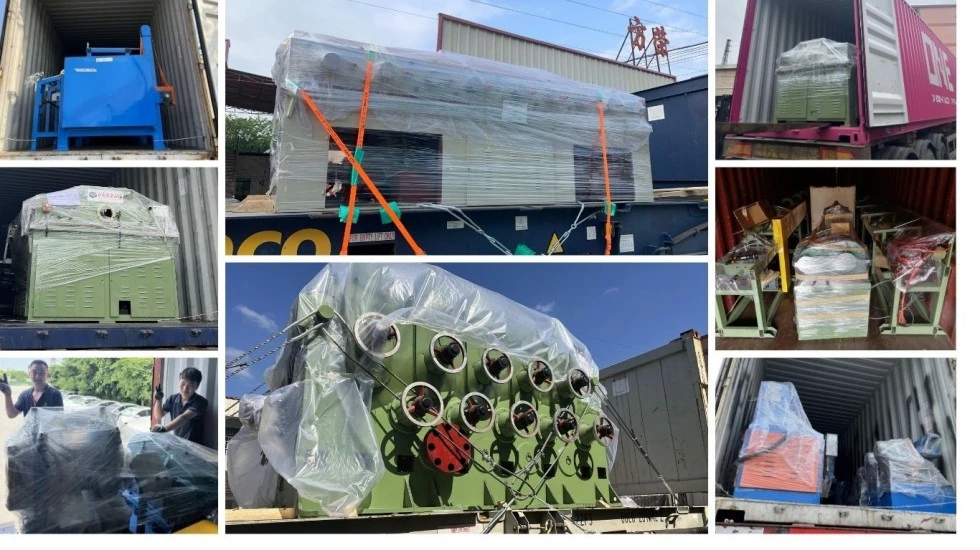
La Máquina Automática de Estirado en Frío de Cadena está preparada para envío de exportación con embalaje adecuado para transporte de larga distancia. Antes de la entrega, el cliente debe confirmar el espacio del taller, el suministro eléctrico, el flujo de materiales y los requisitos de cimentación o anclaje que se muestran en la documentación de instalación suministrada.
Cantidad mínima de pedido: 1 juego.Para una máquina, la cotización se basa en el modelo FR seleccionado y la configuración confirmada. Para2-4 series, los precios basados en la cantidad se pueden cotizar después de que se confirmen el modelo y los requisitos de entrega. Para5 series o másLos precios por proyecto o por volumen están disponibles según la configuración final de la máquina.
Órdenes estándar:aproximadamente entre 30 y 60 días para configuraciones estándar de FR-16 a FR-100.
Pedidos grandes o personalizados:aproximadamente 90-120 días para FR-150 y máquinas más grandes o proyectos que involucran automatización especial.
Pedidos acelerados:Se podrá considerar un cronograma acelerado cuando la capacidad de producción y la disponibilidad de componentes lo permitan. La fecha de entrega acelerada confirmada debe indicarse en el contrato de venta en lugar de asumirse a partir del plazo de entrega estándar.
El acuerdo de pago estándar esDepósito del 30% al momento de la confirmación del pedido y 70% antes del envío después de las pruebas de aceptación en fábrica. El período de garantía estándar es12 meses desde la puesta en servicio, sujeto al acuerdo de venta final.
La serie FR se puede configurar para diferentes materiales metálicos, incluidos acero al carbono, acero inoxidable, cobre, aluminio y productos de aleaciones seleccionadas. El modelo de máquina adecuado depende de la resistencia del material, el tamaño inicial, el tamaño final y la reducción, más que solo del nombre del material.
Sí, la plataforma de la máquina automática de trefilado en frío de cadena se puede configurar para trefilado de tubos o barras sólidas. Las aplicaciones de tubos pueden requerir un sistema de mandril, mientras que el trefilado de barras sólidas utiliza la matriz y la disposición de herramientas correspondientes. Las herramientas requeridas deben confirmarse con las dimensiones del producto antes de realizar el pedido.
La serie FR se puede configurar para1 a 5 piezas por ciclo de dibujo, según el modelo, las dimensiones del producto y la disposición del troquel. El dibujo de varias piezas es más adecuado para la producción repetida del mismo tamaño que para pedidos frecuentes de lotes pequeños.
Compare la fuerza de tracción requerida con la fuerza nominal de cada modelo. Envíe la calidad del material, las dimensiones iniciales y finales, la reducción por pasada y el resultado requerido al fabricante para un cálculo de la fuerza de dibujo. Elegir sólo por el diámetro acabado puede resultar en una máquina innecesariamente grande o en una capacidad de embutición insuficiente.
Para el embutición convencional, normalmente es necesario preparar el extremo anterior de manera que pueda entrar en la matriz y ser agarrado por el carro. La necesidad de una máquina apuntadora independiente depende del material entrante y del método de alimentación y preparación seleccionado. Se puede hablar de equipo apuntador cuando se requiere una línea de producción integrada.
No necesariamente. Los sistemas automáticos de alimentación, corte y recepción son configuraciones opcionales y deben enumerarse por separado en la cotización. Son más valiosos para pedidos estables y de gran volumen donde la reducción del manejo manual tiene un efecto mensurable en la eficiencia de la producción.
Proporcionar elgrado del material, diámetro exterior inicial y espesor de pared o diámetro de la barra, dimensiones terminadas, longitud de dibujo requerida, volumen de producción objetivo, número de piezas por ciclo y suministro de energía disponible. Los dibujos del producto o el material de muestra también son útiles para confirmar los requisitos de proceso y herramientas.
Las máquinas estándar FR-16 a FR-100 generalmente requieren30-60 días. Los modelos más grandes FR-150 y superiores o las máquinas con automatización personalizada generalmente requieren90-120 días. La entrega acelerada se evalúa según la capacidad de producción actual y la disponibilidad de componentes.
DIRECCIÓN
NO.163, Shatong Road, segunda zona industrial de Shabu, ciudad de Dalang, ciudad de Dongguan, Guangdong, China
Teléfono
Correo electrónico