Productos
Productos

Ofrecemos una amplia gama de equipos de procesamiento de metales de precisión, que incluyen máquinas enderezadoras, estiradoras en frío, apuntadoras, biseladoras, cortadoras, laminadoras de roscas y matrices de trefilado, diseñadas para materiales de tubos, barras y alambres en diversas industrias.

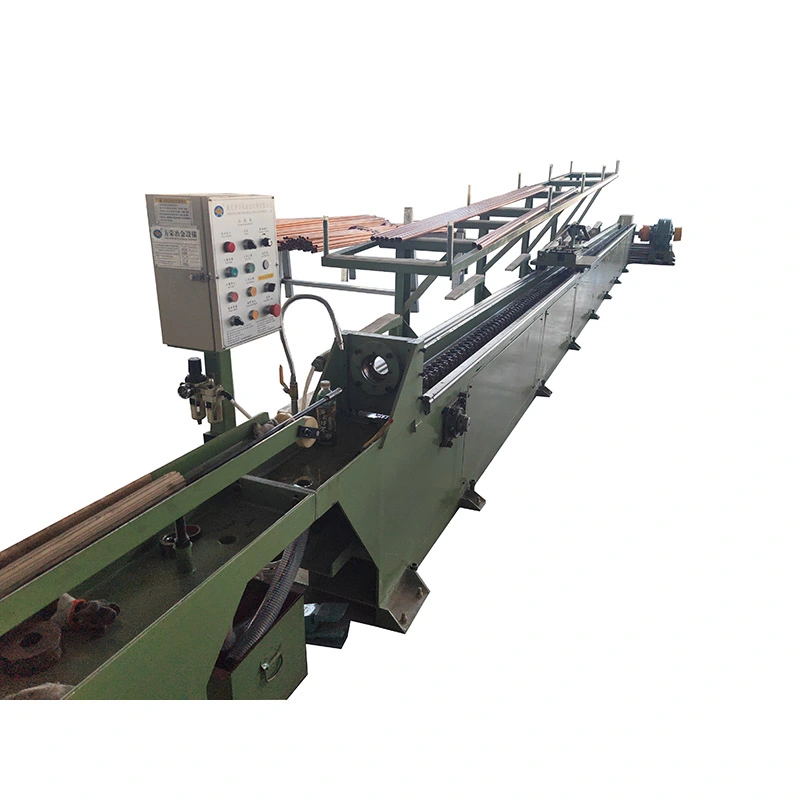
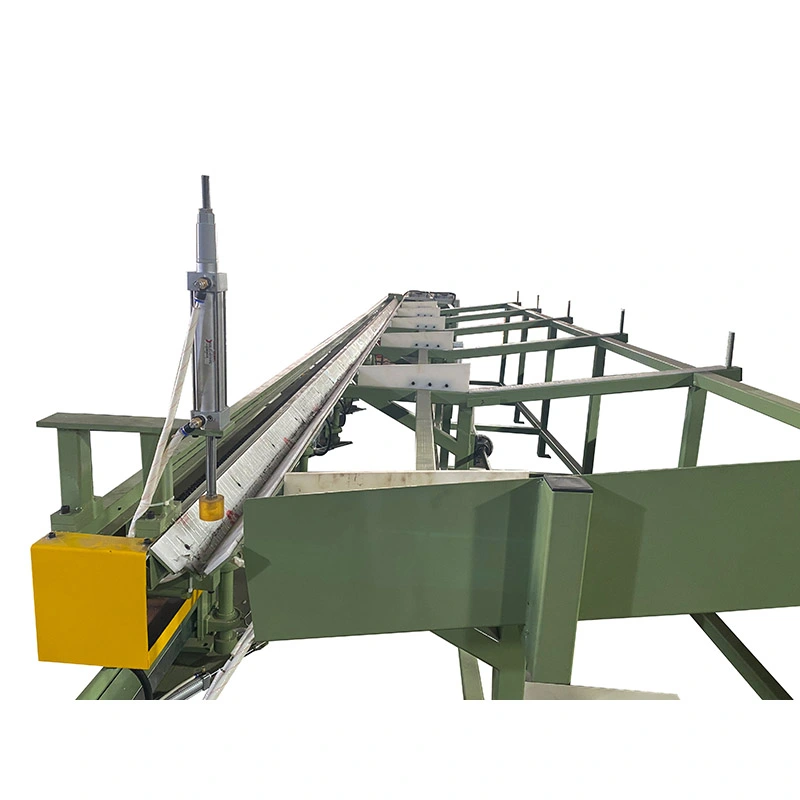
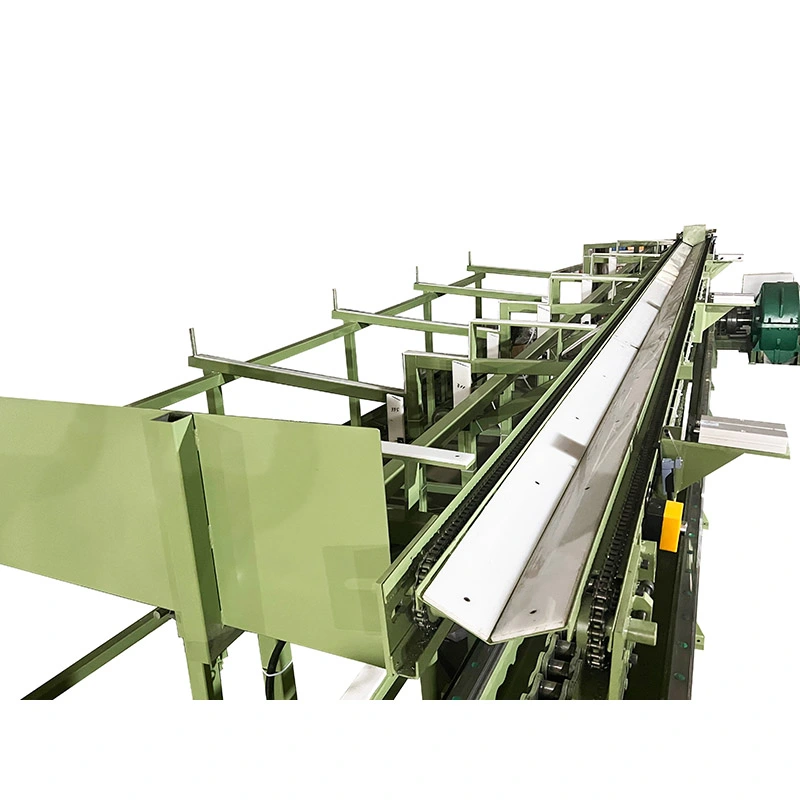
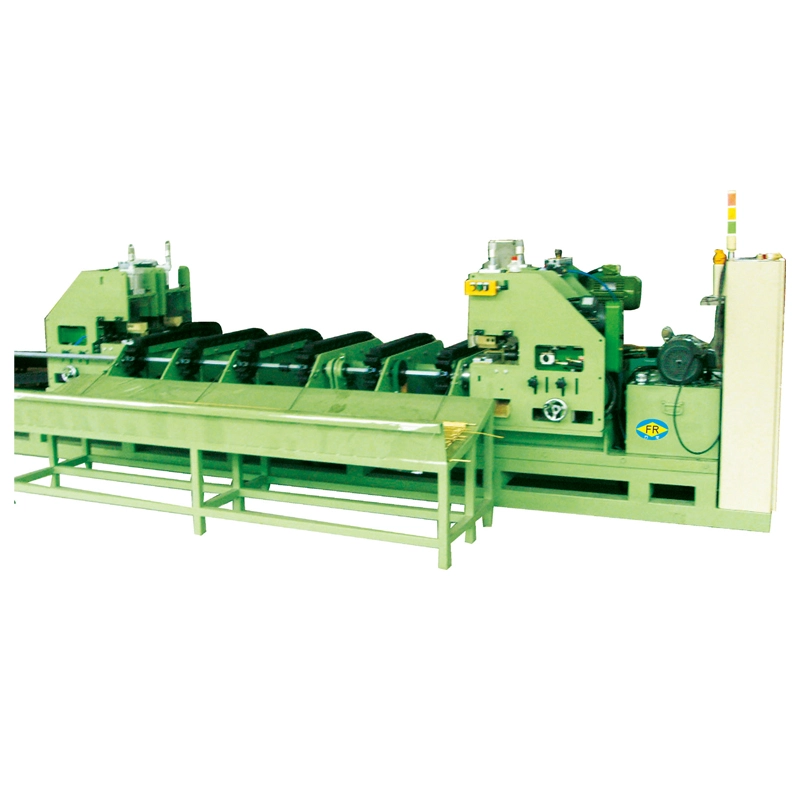
Máquina de trefilado en frío de cadena de varillas
  • Máquina de trefilado en frío de cadena de varillasMáquina de trefilado en frío de cadena de varillas
  • Máquina de trefilado en frío de cadena de varillasMáquina de trefilado en frío de cadena de varillas
  • Máquina de trefilado en frío de cadena de varillasMáquina de trefilado en frío de cadena de varillas
  • Máquina de trefilado en frío de cadena de varillasMáquina de trefilado en frío de cadena de varillas

Máquina de trefilado en frío de cadena de varillas

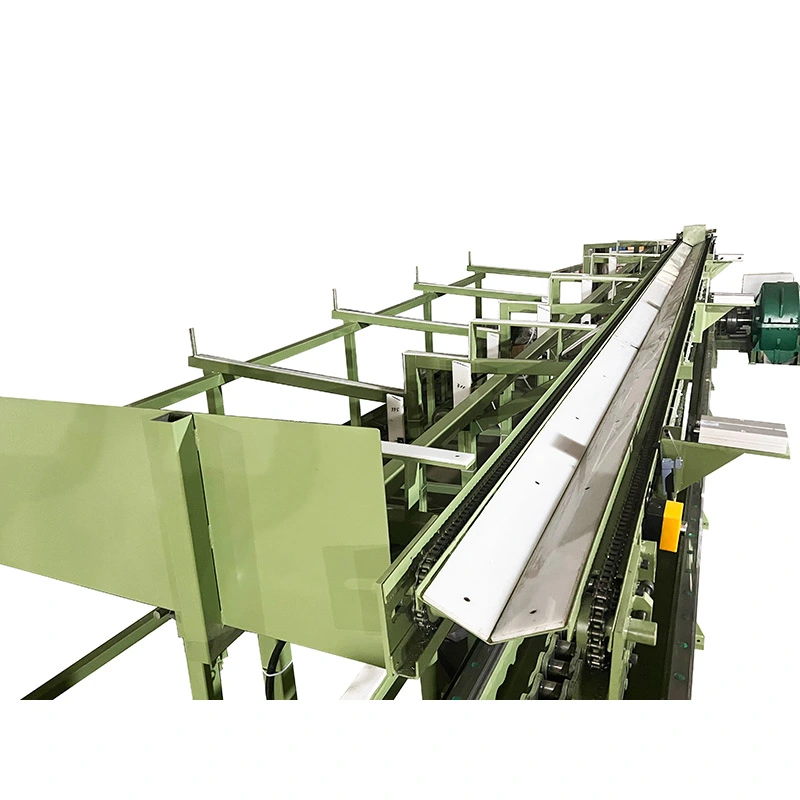
La máquina trefiladora en frío con cadena de varillas es un banco de estiraje rentable y de alta velocidad diseñado específicamente para reducir el diámetro de barras y varillas redondas sólidas. Impulsado por una robusta transmisión de cadena, ofrece fuerzas de tracción de 7 kN a 1000 kN a velocidades de hasta 28 m/min, con recorridos de hasta 10 m. Ventajas principales: funcionamiento con uno o varios hilos, control de diámetro de precisión a ±0,05 mm, acabado superficial brillante y sin incrustaciones, y automatización opcional (autoalimentación, corte y recepción). Procesa varillas de acero al carbono, acero aleado, acero inoxidable, cobre, aluminio y titanio. Elija FangRong: 26 años de experiencia en trefilado de cadenas, más de 10 000 clientes globales, fábricas duales con capacidad anual de más de 650 unidades y soporte posventa completo.
Clasificación: 5.0
(Recuento de calificaciones: 1)

ElMáquina de trefilado en frío de cadena de varillases un banco de tracción mecánico diseñado para tirar de barras redondas sólidas a través de un troquel de precisión a temperatura ambiente. La serie FR utiliza una cadena, una caja de cambios y un carro de tracción para proporcionar una fuerza de tracción controlada sin la unidad de potencia hidráulica que requieren los bancos de tracción hidráulicos.

La gama estándar incluyeFR-16 a FR-250, que cubre las fuerzas de extracción de7 a 1000 kN. Dependiendo del material, el tamaño de la barra, el programa de reducción y la disposición de las herramientas, una máquina puede dibujar1 a 5 varillas en paralelo. La velocidad de dibujo máxima indicada alcanza28 m/min, lo que hace que la configuración de la cadena sea particularmente adecuada para la producción de barras repetitivas donde el tiempo del ciclo tiene un efecto directo en la producción.

Rod Chain Cold Drawing Machine Chain Drawbench for Round Bars Cold Drawing Machine for Solid Rods Industrial Rod Cold Drawing Machine

Cómo funciona el ciclo de dibujo

Antes del estirado, el extremo de la varilla se puntea o se reduce de otro modo para que pueda pasar a través de la matriz. La barra preparada se coloca en el lado de alimentación, el extremo puntiagudo pasa a través de la matriz y el carro de tracción agarra la barra. El motor principal impulsa la caja de cambios y la cadena, mueve el carro a lo largo de los rieles guía y tira de la varilla a través del troquel.

Al final de la carrera, el carro vuelve a su posición inicial mediante el accionamiento de retorno independiente. Luego, la barra estirada se puede retirar manualmente o transferir a la siguiente operación mediante un sistema de recepción opcional.

El paso de la cadena, la caja de cambios y el motor se seleccionan según la fuerza de tracción requerida. Esto es importante cuando se procesan barras más grandes o de mayor resistencia: una transmisión de tamaño insuficiente puede limitar la fuerza utilizable, mientras que la capacidad excesiva de la máquina agrega costos innecesarios al equipo.

Qué cambia el dibujo en frío en la barra

El estirado en frío normalmente se selecciona cuando las barras laminadas en caliente, forjadas o extruidas no proporcionan la consistencia dimensional o la condición de superficie requerida por el producto terminado. La matriz reduce la sección transversal al mismo tiempo que aumenta la consistencia dimensional e induce el endurecimiento por trabajo.

Para aplicaciones como ejes, pasadores y elementos de fijación de precisión, el diámetro y la redondez suelen ser más importantes que la velocidad máxima de estirado. Para la producción de barras de gran volumen, el tiempo del ciclo y el número de barras extraídas por carrera se convierten en factores de selección más importantes.

La mejora de la superficie también depende del material entrante. El estirado en frío puede mejorar la superficie final al reducir la barra a través del troquel, pero no debe tratarse como un método garantizado para eliminar grietas profundas, picaduras o defectos del subsuelo. La calidad de la barra entrante y el estado de la matriz siguen siendo importantes.

Ventajas de producción para los fabricantes de barras

Mayor producción con tamaños de barra moderados

Las máquinas de trefilado en frío con cadena de varillas serie FR alcanzan hasta28 m/minen los modelos más pequeños. Esto es útil cuando un productor de barras ejecuta muchos ciclos de estirado repetidos y la utilización de la máquina es más importante que la fuerza de estirado individual máxima. Para barras de aleación pesada, la fuerza de estiramiento disponible y la reducción permitida normalmente se convierten en factores limitantes, por lo que la velocidad máxima es menos importante.

Múltiples varillas en un solo golpe

La máquina se puede configurar para1 a 5 varillas simultáneamente, sujeto al tamaño de la barra, el material y la disposición del portamatriz. El estirado con varillas múltiples es especialmente útil para productos de menor diámetro con material entrante estable porque se pueden procesar varias piezas durante un movimiento del carro. Para barras de gran diámetro o de alta resistencia, el trefilado con una sola varilla puede ser más práctico porque aumentan la fuerza de trefilado y el espacio para herramientas requeridos.

Transmisión por cadena y caja de cambios

La fuerza de tracción se transmite mecánicamente a través de la cadena y la caja reductora. La gama FR utiliza diferentes configuraciones de cadenas y cajas de cambios a medida que aumenta la capacidad de la máquina, desde disposiciones de cadena única en máquinas más pequeñas hasta configuraciones de cadena doble y triple en modelos de mayor fuerza.

Esta configuración es útil para plantas que prefieren un sistema de transmisión mecánica sencillo y desean evitar la instalación de una unidad de potencia hidráulica grande. La tensión de la cadena, la lubricación, el estado de las ruedas dentadas y el mantenimiento de la caja de cambios aún deben incluirse en el plan de mantenimiento preventivo de la planta.

Ciclo de retorno más corto

Un motor de retorno independiente devuelve el carro de tracción después de cada carrera. Esto no aumenta la fuerza de tracción, pero puede reducir el tiempo no productivo entre ciclos. El beneficio es más notable en órdenes de producción repetitivas donde la máquina realiza cientos de golpes similares por turno.

Automatización para pedidos repetitivos

OpcionalEquipos automáticos de alimentación, corte y recepción.se puede integrar cuando se produce continuamente la misma especificación de barra. La automatización es menos crítica para la producción de lotes pequeños con cambios de tamaño frecuentes, donde la carga manual puede proporcionar una mayor flexibilidad y una menor inversión inicial.

Especificaciones de la máquina serie FR

Cómo elegir la fuerza de dibujo

No seleccione una máquina solo del diámetro inicial y final. La fuerza de estirado requerida depende del grado del material, la reducción real de la sección transversal, el endurecimiento por trabajo, la fricción, la geometría del troquel, la lubricación y la cantidad de varillas que se estiran simultáneamente.

Como punto de partida práctico, proporcione lagrado del material, diámetro inicial, diámetro objetivo, longitud de barra requerida, producción esperada y número de barras por carrera. Estos parámetros permiten comprobar la capacidad de la máquina y la disposición de las herramientas antes de realizar el pedido.

Modelo Máx. Fuerza de dibujo (kN) Máx. Recorrido (m) Velocidad de dibujo (m/min) Motor de retorno (kW) reductor Cadena Motor principal (kW) Dimensiones L×An×Al (mm)
FR-16 7 7 28 0.75 ZQ250 1,5" 4 16000×110×1600
FR-25 10 8 28 0.75 ZQ400 2" 7.5/11 17000×1200×1600
FR-50 50 8 25 1.1 ZQ500 2,5" 22 17000×1300×1600
FR-76 100 9 25 2.2 ZQ650 3" 30/37 17500×1350×1600
FR-100 150 10 12 3 ZQ850 4" 45 18000×1400×1600
FR-120 200 10 12 3 ZQ850 3" doble 55 23000×2200×1800
FR-150 400 10 10 3 ZQ1000 4" doble 75 23000×2300×1800
FR-180 600 10 10 4 ZQ1250 5" doble 98 23000×2400×2000
FR-200 800 10 10 4 ZQ850×2 triple de 4" 55×2 23000×3000×2000
FR-250 1000 10 10 4 ZQ1450 triple de 5" 132 23000×2500×2000

Configuraciones disponibles:De 1 a 5 varillas por trazo, trazo de dibujo personalizado, alimentador automático, cortador automático y rejilla receptora. También se pueden suministrar herramientas para trefilar tubos, como mandriles, cuando se requiere la misma configuración de banco de trefilado para aplicaciones de tubos.

Dónde se utiliza el trefilado de cadena de varillas

Stock de sujetadores y pasadores

La barra redonda estirada en frío se utiliza comúnmente como materia prima para pernos, espárragos, pasadores, remaches y otros componentes torneados o con cabeza. Un diámetro constante es particularmente útil cuando la máquina aguas abajo es sensible al tamaño de la barra entrante. Para una planta de sujetadores que produce grandes lotes del mismo diámetro, el estirado de varillas múltiples puede proporcionar una ventaja práctica de productividad.

Ejes y componentes automotrices

Las aplicaciones incluyen ejes de precisión, vástagos de pistón, vástagos de válvulas y otros componentes redondos que requieren un diámetro controlado y una superficie consistente. En este caso, los parámetros importantes de la máquina suelen ser la fuerza de embutición, la estabilidad dimensional y la repetibilidad, en lugar de simplemente la velocidad de embutición más alta posible.

Componentes de rodamientos y movimiento lineal

Los rodillos de rodamiento, los ejes guía, los pasadores y los pasadores de posicionamiento pueden beneficiarse de dimensiones controladas de las barras antes del posterior rectificado, torneado o acabado. Si el rectificado sigue siendo parte de la ruta de producción, las tolerancias de embutición extremadamente finas pueden ser menos importantes que las dimensiones estables y repetibles del material.

Barras de acero para herramientas y aleados

El acero para herramientas, el acero para resortes y el acero aleado requieren mayor atención a la resistencia del material, la reducción por pasada y la lubricación. Los modelos FR de servicio pesado están disponibles para fuerzas de trefilado más altas, mientras que el programa de pasadas real debe establecerse a partir del grado del material y las dimensiones finales requeridas en lugar de aplicar un porcentaje de reducción a cada grado de acero.

Varillas de acero inoxidable y no ferrosas

Se pueden procesar aleaciones de acero inoxidable, aluminio, cobre, latón, titanio y níquel cuando el material y el sistema de matriz sean adecuados. Estos materiales no se comportan de la misma manera durante el trefilado: el endurecimiento por trabajo, la fricción y la lubricación pueden diferir significativamente, por lo que la máquina debe seleccionarse según el material y el programa de trefilado reales.

Control de Ingeniería y Fabricación

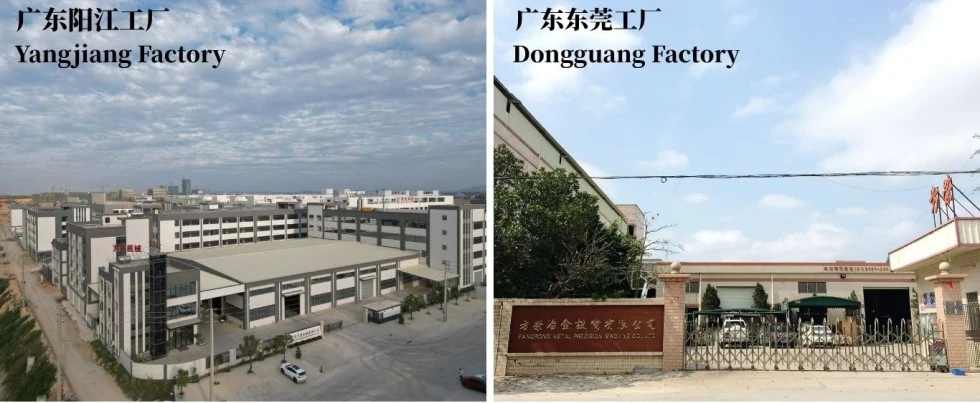
Rod Chain Cold Drawing Machine Factory

Configuración de la máquina antes de la producción

El proceso de ingeniería de FangRong comienza con los requisitos de material, dimensiones y producción del cliente. La configuración del portatroqueles, la disposición del carro, la carrera, la fuerza de estirado y la automatización opcional se determinan antes de la fabricación. Esto es importante porque el mismo diámetro nominal de barra puede requerir diferentes capacidades de máquina cuando la resistencia y la reducción del material son diferentes.

Montaje Mecánico y Eléctrico

El proceso de producción incluye inspección de acero y componentes, mecanizado, ensamblaje de cajas de cambios y cadenas, ensamblaje de carros, integración mecánica y eléctrica final, programación de PLC y pruebas de máquinas. Los carriles guía se procesan según las especificaciones de producción indicadas, con un objetivo de rectitud indicado de ≤0,3 mm/m.

Cold Drawing Machine Manufacturing Workshop

Pruebas de fábrica antes del envío

Las máquinas se prueban antes del envío, incluido el funcionamiento en vacío y las pruebas de carga. Cuando haya muestras de los clientes disponibles, se puede utilizar material real para comprobar el ciclo de dibujo y el funcionamiento de la máquina. Esto proporciona una referencia de aceptación más útil que probar solo el sistema mecánico, particularmente cuando el resultado final depende del material del cliente y de las especificaciones del troquel.

Rod Chain Cold Drawing Machine Production Process

Capacidad de fabricación de FangRong

Experiencia en banco de tiro de cadena

FangRong ha estado involucrado en equipos de trefilado en frío de cadena desde 1998. Su serie FR se ha desarrollado en torno a diferentes fuerzas de trefilado, disposiciones de cadena, capacidades de caja de cambios y requisitos de producción en lugar de utilizar una configuración de máquina para cada tamaño de barra.

Dos ubicaciones de producción

La producción se lleva a cabo a través de Dongguan Fangrong Metallurgical Equipment Co., Ltd. y Yangjiang Fangrong Machinery Co., Ltd. El acuerdo de fabricación en dos sitios admite la producción de bancos de tracción estándar, así como máquinas más grandes y configuraciones personalizadas.

Procedimientos de calidad documentados

El control de calidad cubre los materiales entrantes, el mecanizado, el ensamblaje, la integración eléctrica, las pruebas de la máquina y la inspección final. Los registros de inspección y el manejo de no conformidades se utilizan para rastrear los problemas de fabricación antes de empacar el equipo para la exportación.

Estándares y Certificación

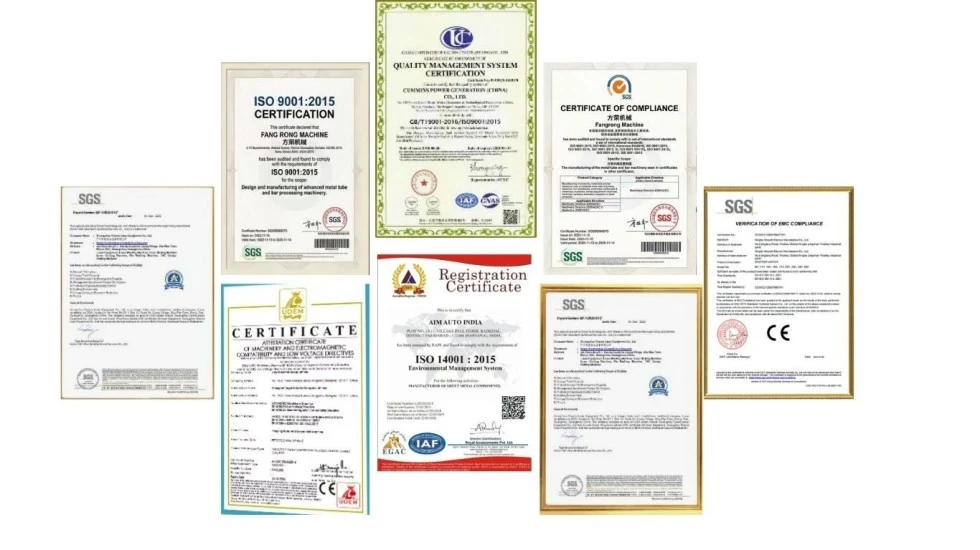
Rod Chain Cold Drawing Machine Certification

Norma Norma ISO 9001:2015— Certificación del sistema de gestión de la calidad, Certificado nº UQ231211R1.

CE— Se pueden suministrar configuraciones de máquina aplicables para cumplir con los requisitos europeos de seguridad de maquinaria, incluidas las funciones pertinentes de protección y parada de emergencia.

Inspección SGS— Se puede organizar una inspección independiente cuando así lo requiera el contrato de compra o el procedimiento de calidad del cliente.

Patentes— La empresa reporta 32 patentes de invención y más de 100 patentes de modelos de utilidad que cubren equipos y mecanismos relacionados.

Qué está incluido y qué llega a su planta

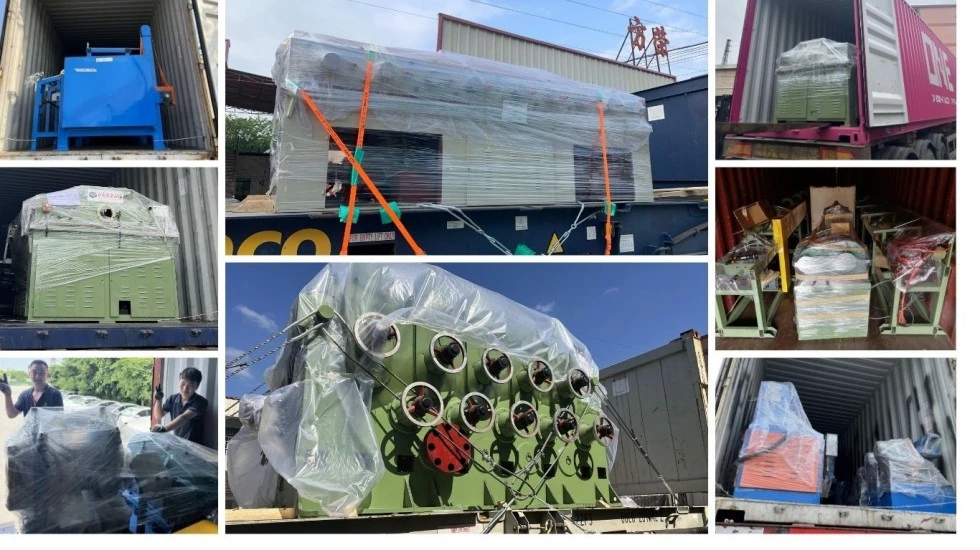
Rod Chain Cold Drawing Machine Packaging

El paquete de la máquina trefiladora en frío de cadena de varillas incluye la estructura del banco de tracción principal, el motor principal, la caja de engranajes reductora, la transmisión por cadena, el carro de tracción, el portatroqueles y el sistema de control PLC con HMI. Se incluyen herramientas estándar según la configuración confirmada; Las matrices para el material específico del cliente y el tamaño final se cotizan de acuerdo con los requisitos del dibujo real.

Antes del envío, el cliente debe confirmar el espacio de instalación, el suministro eléctrico, la disposición para el manejo de materiales, los requisitos de cimentación o anclaje, la preparación de las barras entrantes y el equipo posterior. Se pueden proporcionar planos de cimentación e información sobre pernos de anclaje para la planificación de la instalación.

Términos comerciales para la compra de máquinas

MOQ y precio por cantidad

Cantidad mínima de pedido: 1 juego.Los precios se cotizan según el modelo y la configuración de la máquina. Para compras de varias máquinas, los precios basados ​​en la cantidad están disponibles de la siguiente manera:

1 juego:Cotización de proyecto estándar basada en el modelo y la configuración de FR seleccionados.

2 a 4 series:Cotización con descuento basada en cantidad disponible de acuerdo con los modelos y opciones confirmados.

5+ conjuntos:Cotización de proyecto o volumen disponible después de confirmar la lista completa de equipos y el cronograma de entrega.

Plazo de entrega

Órdenes estándar:aproximadamente entre 30 y 60 días para FR-16 a FR-100 después de recibir el pago inicial acordado y la confirmación técnica.

Pedidos grandes o personalizados:aproximadamente entre 90 y 120 días para FR-150 y superiores, o máquinas que requieren automatización especial o ingeniería personalizada.

Pedidos acelerados:La producción prioritaria puede evaluarse según la capacidad de la fábrica, la disponibilidad de los componentes y la configuración requerida. Cualquier fecha de entrega acortada deberá confirmarse por escrito antes de realizar el pedido.

Pago y Garantía

Las condiciones de pago estándar sonDepósito del 30% y 70% antes del envío después de las pruebas de aceptación en fábrica. El período de garantía estándar es12 meses desde la puesta en servicio, sujeto al contrato de venta final.

Preguntas frecuentes sobre las máquinas trefiladoras de varillas

¿Qué diámetro de barra sólida puede dibujar la serie FR?

El rango de aplicación listado es de aproximadamenteØ5 a Ø250 mmpara barras redondas macizas. El rango práctico depende de la resistencia del material, el tamaño inicial, el tamaño final y la reducción requerida, por lo que no se debe utilizar solo el diámetro para seleccionar la máquina.

¿Qué materiales se pueden procesar?

Las máquinas de trefilado en frío con cadena de varillas se pueden configurar para acero al carbono, acero aleado, acero inoxidable, acero para herramientas, acero para resortes, aluminio, cobre, latón, titanio, aleaciones de níquel y otros metales adecuados. El material del troquel, el lubricante y el programa de embutición deben coincidir con el material.

¿Cuántas varillas se pueden dibujar al mismo tiempo?

Arriba a5 varillas por golpeSe puede configurar donde el tamaño de la barra, la fuerza de tracción y la disposición del portamatriz lo permitan. La operación con múltiples varillas es más beneficiosa para una producción estable y repetitiva en lugar de cambiar con frecuencia lotes pequeños.

¿Necesito una máquina señaladora antes de dibujar?

Para el estirado de barras convencional, normalmente es necesario reducir el extremo de la varilla para que pueda entrar en la matriz y ser agarrado por el carro de estirado. Por lo tanto, puede ser necesaria una máquina apuntadora separada o un equipo apuntador integrado dependiendo de la condición de la barra entrante y de la línea de producción del cliente.

¿Cómo selecciono entre modelos FR-50, FR-76, FR-100 y más grandes?

Comience con la calidad del material, el diámetro inicial, el diámetro final, la reducción por pasada y la producción requerida. Luego se debe verificar la máquina con la fuerza de tracción calculada, la carrera y el número de varillas por ciclo. Una máquina más grande no es automáticamente mejor si el requisito de producción no necesita su capacidad de fuerza adicional.

¿Se puede utilizar la máquina para producción en lotes pequeños?

Sí. La carga manual se puede utilizar para una producción flexible con cambios frecuentes de producto. La alimentación y recepción automáticas se vuelven más valiosas cuando se produce continuamente el mismo diámetro y material y la reducción de la mano de obra o el tiempo del ciclo es una preocupación importante.

¿Se incluyen los troqueles con la máquina?

La máquina estándar incluye utillaje según la configuración de suministro confirmada. Los troqueles para dimensiones específicas del cliente deben especificarse por separado porque la geometría y el material del troquel dependen del grado de la varilla, la reducción y el tamaño del acabado.

¿Puede probar la máquina con nuestro material antes del envío?

Sí, las muestras proporcionadas por el cliente se pueden utilizar para pruebas de fábrica si se solicitan con antelación. Se recomienda proporcionar el material real de la varilla y las dimensiones objetivo cuando el desempeño dimensional y el cronograma de dibujo son críticos para el proyecto.

Enviar Consulta
Datos de contacto
  • DIRECCIÓN

    NO.163, Shatong Road, segunda zona industrial de Shabu, ciudad de Dalang, ciudad de Dongguan, Guangdong, China

  • Correo electrónico

    frsale@dgfangrong.com

Cuéntenos sobre su material, especificaciones de producto, proceso de producción y requisitos de equipo. FangRong puede analizar máquinas de trefilado en frío, troqueles de trefilado, máquinas enderezadoras adecuadas y soluciones personalizadas para su aplicación.
Clasificación:
5.0
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies. política de privacidad
RechazarAceptar