Productos
Productos

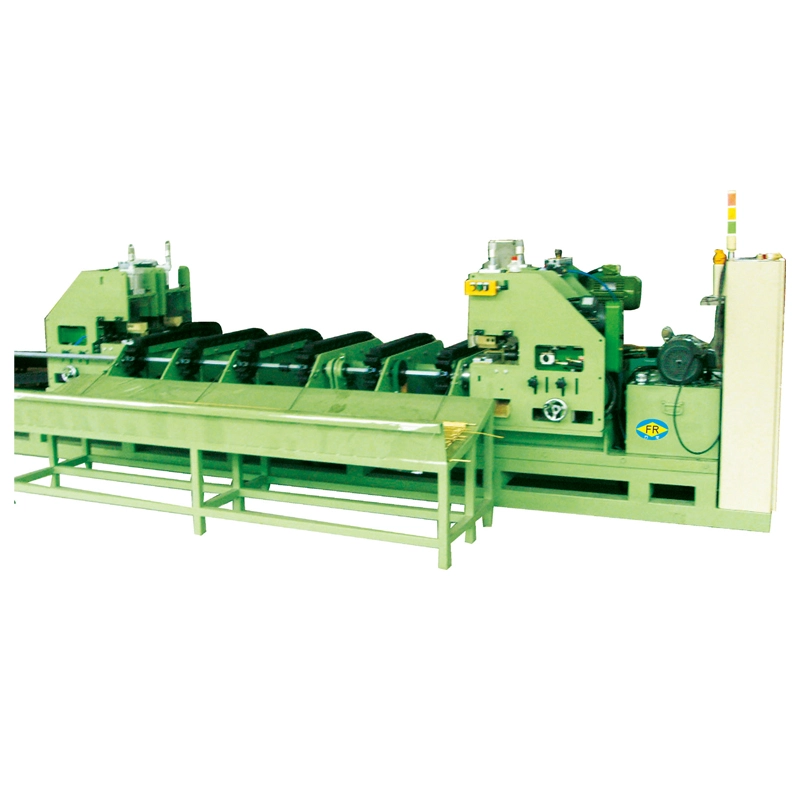
Ofrecemos una amplia gama de equipos de procesamiento de metales de precisión, que incluyen máquinas enderezadoras, estiradoras en frío, apuntadoras, biseladoras, cortadoras, laminadoras de roscas y matrices de trefilado, diseñadas para materiales de tubos, barras y alambres en diversas industrias.

Máquina de trefilado en frío de cadena irregular
  • Máquina de trefilado en frío de cadena irregularMáquina de trefilado en frío de cadena irregular
  • Máquina de trefilado en frío de cadena irregularMáquina de trefilado en frío de cadena irregular
  • Máquina de trefilado en frío de cadena irregularMáquina de trefilado en frío de cadena irregular
  • Máquina de trefilado en frío de cadena irregularMáquina de trefilado en frío de cadena irregular

Máquina de trefilado en frío de cadena irregular

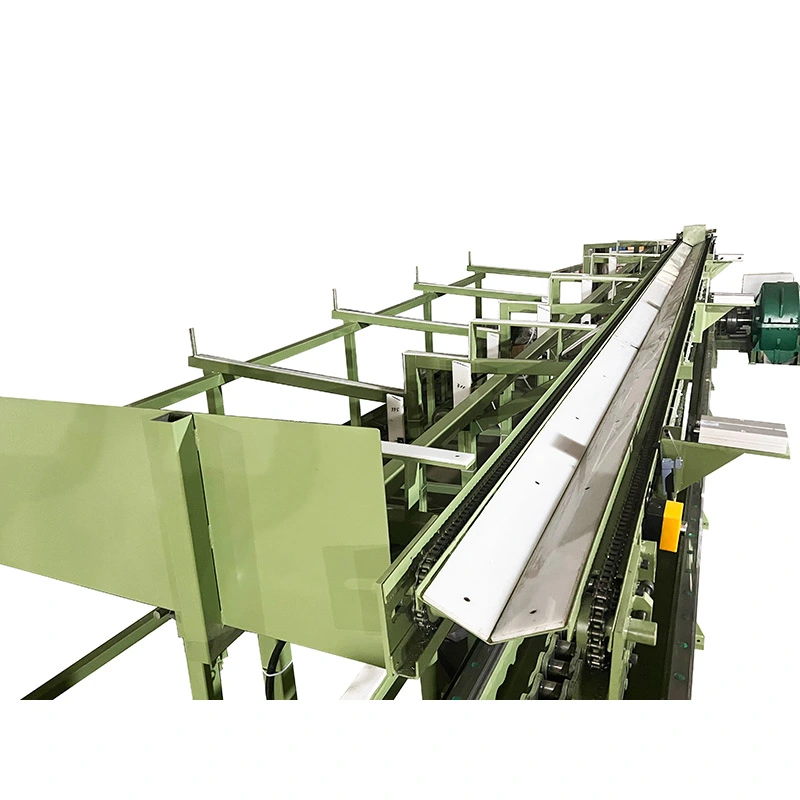
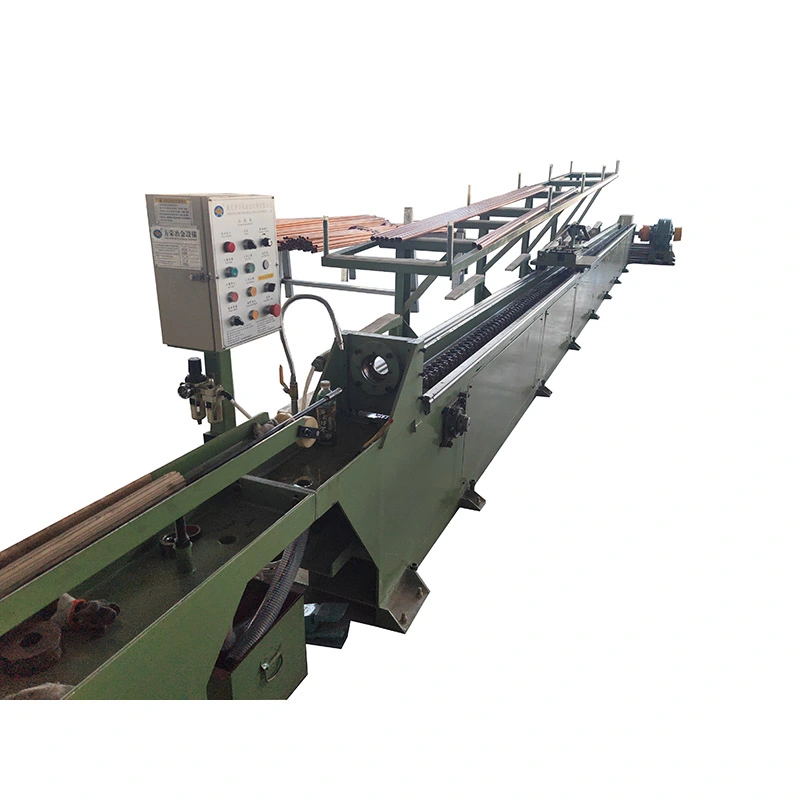
ElMáquina de trefilado en frío de cadena irregularconvierte tubos redondos o barras sólidas enPerfiles cuadrados, rectangulares, hexagonales, octogonales, ovalados, de canal, angulares, en forma de T y asimétricos personalizados.mediante estirado en frío controlado. El banco de tracción accionado por cadena proporcionaFuerza de tracción de 7 a 1000 kN, acelera hasta28 m/min, y acaricia hasta10 metros. Las configuraciones de múltiples hilos pueden dibujar de 1 a 5 piezas a la vez, mientras que los troqueles de precisión controlan las dimensiones del perfil, la definición de las esquinas y el acabado de la superficie. Adecuado para acero al carbono, acero inoxidable, acero aleado, cobre, aluminio, titanio y otras aleaciones especiales.

Clasificación: 5.0
(Recuento de calificaciones: 1)

ElMáquina de trefilado en frío de cadena irregulares un banco de estirado mecánico para el embutición en frío de tubos no redondos y perfiles macizos mediante troquel de precisión. Está diseñado para perfiles cuadrados, rectangulares, hexagonales, octogonales, ovalados, de canal, en ángulo, con sección en T y otros perfiles asimétricos personalizados que requieren dimensiones más estrechas, geometría de esquina controlada y una superficie más consistente que la que normalmente puede proporcionar el material conformado en caliente.

El principal problema que resuelve esta máquina no es simplemente cambiar la forma de una sección metálica. Permite a los fabricantes comenzar con una barra o tubo redondo adecuado y utilizar una deformación en frío controlada para obtener un perfil irregular acabado con dimensiones y condiciones de superficie más predecibles. Esto es particularmente útil para tubos de cilindros hidráulicos, perfiles estructurales, piezas mecánicas de precisión, secciones de cobre y aluminio, componentes automotrices y productos de aleaciones especiales donde, de otro modo, se requeriría una operación de mecanizado posterior.

La serie FR de FangRong cubre 10 modelos estándar desde FR-16 hasta FR-250, con fuerzas máximas de estirado de 7 a 1000 kN y velocidades de estirado de hasta 28 m/min. Dependiendo del modelo, utillaje y dimensiones del producto, se pueden trefilar de 1 a 5 tubos o barras simultáneamente. La máquina también se puede configurar con equipos automáticos de alimentación, corte y recepción para producción repetitiva.

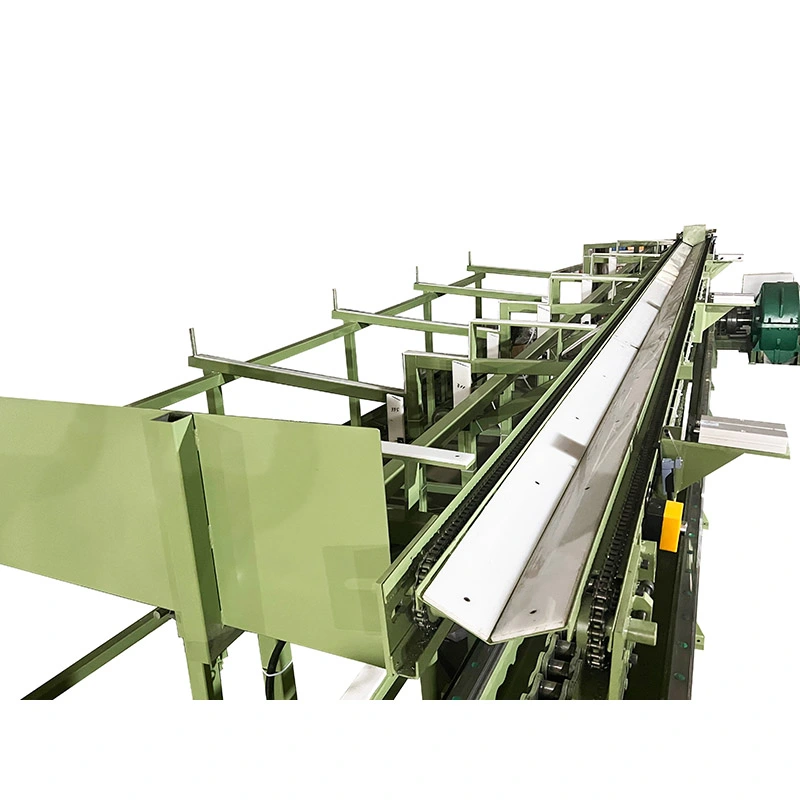
Irregular Chain Cold Drawing Machine for non-round tube and profile drawing Chain drawbench for square rectangular and irregular profiles Multi-strand irregular profile cold drawing machine Heavy-duty irregular profile cold drawing equipment

¿Por qué dibujar en frío un perfil irregular?

El laminado en caliente y la extrusión son eficaces para producir perfiles básicos, pero es posible que no proporcionen la precisión dimensional, la condición de la superficie o la definición de las esquinas requeridas por las aplicaciones de precisión. Si la sección terminada se mecaniza posteriormente, el fabricante también debe tener en cuenta la eliminación de material adicional, el tiempo de mecanizado y los desechos.

El estirado en frío cambia la sección a través de una matriz bajo una fuerza de tracción controlada. El troquel define el perfil exterior mientras que la reducción del dibujo proporciona el dimensionamiento dimensional y el endurecimiento por trabajo. Para perfiles huecos, también se puede utilizar un mandril o taco para controlar las dimensiones internas y la distribución en la pared.

Este proceso es más valioso cuando el cliente necesita un perfil acabado repetible en lugar de simplemente una forma estructural aproximada. Por ejemplo, un fabricante que produce tubos cuadrados para cilindros hidráulicos puede utilizar el estirado en frío para acercar las dimensiones exteriores y la geometría interna al requisito final antes del bruñido u otras operaciones de acabado. Sin embargo, si el producto es una sección estructural simple de baja precisión, el conformado en caliente puede seguir siendo el proceso más económico.

Cómo funciona la máquina de trefilado en frío de cadena irregular

El proceso normalmente comienza con un tubo redondo o una barra sólida preparados. El extremo anterior es reducido o puntiagudo para que pueda entrar en la matriz de embutición y ser agarrado por el carro. A continuación, la pieza de trabajo pasa a través de una matriz no redonda mientras el carro accionado por cadena la arrastra a lo largo de carriles guiados con precisión.

A medida que el material se mueve a través de la matriz, su sección transversal se reduce y se reforma simultáneamente. El material fluye hacia la cavidad del troquel, formando la geometría cuadrada, rectangular, hexagonal o personalizada requerida. Para secciones huecas, el mandril o tapón interno controla el orificio y ayuda a gestionar la distribución del espesor de la pared.

La transmisión por cadena, la caja reductora y el carro deben funcionar como un solo sistema. Si la fuerza de tracción es inestable o el carro está mal alineado, las dimensiones de las esquinas, la rectitud y la calidad de la superficie pueden volverse inconsistentes. Esta es la razón por la que la capacidad de la máquina debe seleccionarse a partir del material real y del programa de reducción en lugar de basarse únicamente en las dimensiones del perfil terminado.

Escenario de producción típico:un cliente que produce tubos rectangulares de precisión puede utilizar una configuración de múltiples hilos cuando varios tubos comparten el mismo material y programa de dibujo. Esto aumenta el resultado por trazo de dibujo. Si el cliente cambia con frecuencia las dimensiones del perfil, una configuración de un solo hilo puede ser más práctica porque los cambios de matriz y los ajustes de configuración son más simples.

¿Qué problemas resuelve?

Problema de producción Cómo ayuda el dibujo en frío Cuando más importa
Dimensiones sueltas después del conformado en caliente El troquel de embutición dimensiona la sección durante la deformación en frío. Importante para componentes que requieren espacio de montaje controlado o margen de mecanizado.
Geometría de esquina irregular El troquel controla el perfil externo y la forma de las esquinas. Importante para perfiles cuadrados, rectangulares y personalizados utilizados como componentes estructurales o de acoplamiento.
Mecanizado adicional después del conformado Un perfil más cercano al acabado puede reducir el mecanizado posterior. Lo más valioso durante el mecanizado es una parte importante del coste de producción existente.
Distribución de paredes inconsistente en perfiles huecos Las herramientas de mandril o tapón proporcionan soporte interno durante el embutición. Importante para tubos de presión, tubos cilíndricos y perfiles huecos de precisión.
Bajo rendimiento en el procesamiento de una sola pieza Las herramientas de múltiples hilos pueden dibujar varias piezas de un solo golpe. Útil para productos de gran volumen con dimensiones estables y herramientas repetibles.

Características clave para la producción

1. Control de precisión de perfiles no redondos
La matriz y el carro de trefilado guiado controlan el perfil a medida que el material pasa por la zona de trefilado. Esto es particularmente útil para secciones rectangulares y cuadradas donde el ancho, el alto y las dimensiones de las esquinas afectan el ensamblaje. En una aplicación típica de componentes estructurales o mecánicos, un control más estricto del perfil puede reducir la cantidad de mecanizado correctivo después del embutición.

2. Velocidad de dibujo de hasta 28 m/min.
Los bancos de tracción accionados por cadena pueden proporcionar altas velocidades de estirado en materiales adecuados y perfiles más pequeños. Una velocidad más alta es útil cuando el mismo producto se fabrica continuamente en grandes cantidades. Es menos importante para aleaciones de alta resistencia o materiales difíciles de estirar donde la lubricación, el desgaste de la matriz y la estabilidad de la deformación pueden limitar la velocidad práctica de estirado.

3. Trefilado de 1 a 5 hilos
Se pueden dibujar múltiples perfiles durante una carrera del carro cuando las dimensiones del producto y la disposición del troquel lo permiten. Para un fabricante de perfiles de cobre, aluminio o acero que procesa miles de piezas similares, el trefilado de múltiples hilos puede aumentar la producción sin aumentar la velocidad de trefilado lineal. Para pedidos de bajo volumen con cambios de tamaño frecuentes, el trefilado de una sola hebra puede facilitar el cambio.

4. Condición de la superficie controlada
El estirado en frío puede mejorar la condición de la superficie de una pieza de trabajo adecuadamente preparada porque el material pasa a través de una matriz de precisión en lugar de permanecer en una condición conformada en caliente. Sin embargo, no debe describirse como la eliminación automática de todas las grietas, hoyos o defectos. La calidad de la superficie después del embutición aún depende del estado del material entrante, el decapado o preparación de la superficie, la lubricación, el estado del troquel y la reducción seleccionada.

5. Control Interno para Tubos Irregulares
Para perfiles huecos, el mandril o el tapón controlan la geometría interna mientras que el troquel externo define la forma exterior. Esto es importante para los tubos de cilindros hidráulicos y neumáticos donde el espacio interno y la distribución de las paredes afectan directamente el mecanizado posterior y el rendimiento operativo.

6. Transmisión por cadena y caja de cambios de servicio pesado
La serie FR utiliza diferentes pasos de cadena y configuraciones de caja de cambios según los requisitos de fuerza de tracción. Los sistemas de cadenas más grandes están destinados a cargas más pesadas. Para un perfil de acero de alta resistencia que requiere una fuerza de tracción sustancial, la capacidad de la cadena y la selección de la caja de cambios se vuelven más importantes que la velocidad máxima de estirado.

7. Unidad de retorno de carro separada
El motor de retorno mueve el carro de regreso a la posición inicial después de la carrera de dibujo. Esto no aumenta la capacidad de deformación de la máquina, pero reduce el tiempo sin estirado y, por lo tanto, es más importante en tiradas de producción repetitivas que en producciones de lotes pequeños.

8. Automatización de producción opcional
Se pueden integrar sistemas automáticos de alimentación, corte y recepción según el diseño de producción. La automatización es más útil cuando las dimensiones del producto permanecen estables durante tiradas de producción largas. Para trabajos de prototipo o cambios frecuentes de perfil, la carga manual puede resultar más económica.

Especificaciones técnicas

Al seleccionar un modelo, los parámetros más importantes son la fuerza de embutición, las dimensiones del producto, la resistencia del material, la reducción por pasada, la velocidad de embutición, la longitud de la carrera y el número de hilos. La fuerza de estiramiento debe calcularse a partir del proceso real en lugar de utilizar únicamente una fórmula simple de área de sección transversal, porque la fricción del troquel, la condición del material, la geometría de deformación y la lubricación afectan la fuerza requerida.

Modelo Máx. Fuerza de dibujo (kN) Máx. Recorrido de dibujo (m) Velocidad de dibujo (m/min) Motor de retorno (kW) reductor Paso de cadena Motor principal (kW)
FR-16 7 7 28 0.75 ZQ250 1,5" 4
FR-25 10 8 28 0.75 ZQ400 2" 7.5 / 11
FR-50 50 8 25 1.1 ZQ500 2,5" 22
FR-76 100 9 25 2.2 ZQ650 3" 30 / 37
FR-100 150 10 12 3 ZQ850 4" 45
FR-120 200 10 12 3 ZQ850 Doble de 3" 55
FR-150 400 10 10 3 ZQ1000 Doble de 4" 75
FR-180 600 10 10 4 ZQ1250 5" doble 98
FR-200 800 10 10 4 ZQ850 × 2 Triple de 4" 55 × 2
FR-250 1000 10 10 4 ZQ1450 Triple de 5" 132

Configuración estándar:sistema de mandril para trefilado de tubos, accionamiento principal, caja reductora, carro de trefilado, portamatriz y sistema de control. El alimentador automático, el cortador y la rejilla receptora son opcionales. Número de hilos: 1–5. El trazo de dibujo y las herramientas se pueden personalizar según los requisitos de producción.

Fuerza de dibujo y selección de modelo

El modelo de máquina debe seleccionarse de acuerdo con la fuerza de tracción máxima calculada con un margen operativo adecuado. Un cálculo simple basado únicamente en la reducción del área y el límite elástico no es suficiente para perfiles irregulares porque el material también se está remodelando dentro del troquel.

Por ejemplo, un tubo rectangular de acero con bajo contenido de carbono con reducción moderada puede funcionar cómodamente en un modelo FR más pequeño, mientras que un perfil de acero inoxidable o aleación de níquel con las mismas dimensiones de acabado puede requerir una fuerza de estiramiento considerablemente mayor. Por lo tanto, la selección práctica debe considerar la resistencia del material, la sección inicial y final, la geometría del troquel, la fricción, la lubricación, el programa de reducción y la velocidad de producción.

Escenario típico del cliente:Cuando un fabricante cambia de un dibujo redondo a rectangular a una sección asimétrica más compleja, la máquina puede requerir una clasificación de fuerza más alta incluso si el área de la sección transversal terminada es similar. Esto se debe a que el material debe fluir más hacia las esquinas y alrededor de la geometría de la sección cambiante.

Automatic cold drawing machine configuration for irregular profiles

Aplicaciones

Tubos de cilindros hidráulicos y neumáticos

Los tubos cilíndricos cuadrados, rectangulares y otros tubos no redondos requieren dimensiones internas y externas controladas porque el espacio final y el espesor de la pared afectan el bruñido, el sellado y el rendimiento operativo. Un cliente que produzca estos tubos puede utilizar el trefilado asistido por mandril para reducir la cantidad de corrección necesaria antes del acabado.

Componentes de vehículos automotrices y eléctricos

Las secciones rectangulares, ovaladas y personalizadas se utilizan en componentes estructurales, piezas relacionadas con la dirección, sistemas de refrigeración de baterías y otras aplicaciones de vehículos. Cuando se requieren miles de perfiles idénticos, el trefilado de múltiples hilos y la alimentación automática pueden mejorar la producción. Para la producción de prototipos de bajo volumen, es posible que estas opciones de automatización no justifiquen la inversión adicional.

Electricidad y Electrónica

Las secciones rectangulares de cobre y aluminio se utilizan para barras colectoras, conectores y componentes de gestión térmica. La consistencia dimensional es importante cuando el perfil debe ajustarse a un conjunto eléctrico o mecánico predefinido. La velocidad de embutición suele ser menos importante que la condición de la superficie, la repetibilidad dimensional y el control de la deformación del material.

Maquinaria Industrial y Componentes Lineales

Se pueden utilizar barras cuadradas y rectangulares para componentes guía, estructuras de máquinas, piezas telescópicas y otros conjuntos mecánicos. El estirado en frío es útil cuando el perfil debe mantener una dimensión externa controlada a lo largo de una gran longitud en lugar de simplemente cumplir con una especificación estructural aproximada.

Aleaciones aeroespaciales y especiales

El titanio, las aleaciones de níquel y los aceros de alta resistencia pueden requerir reducciones cuidadosamente controladas porque la deformación excesiva en una pasada puede aumentar el endurecimiento por trabajo y afectar la vida útil de las herramientas. En estas aplicaciones, la máquina debe seleccionarse junto con el diseño de la matriz y el programa de pasadas en lugar de solo por el tamaño del perfil terminado.

Componentes Médicos y Quirúrgicos

Los perfiles hexagonales o personalizados de acero inoxidable y titanio se pueden estirar en frío cuando se requieren dimensiones y calidad de superficie repetibles para el mecanizado o conformado posterior. Sin embargo, para aplicaciones médicas, la certificación del material requerida y las especificaciones de la superficie deben confirmarse por separado con el departamento de calidad del comprador.

Muebles y Perfiles Decorativos

Se pueden utilizar perfiles personalizados cuadrados, ovalados y asimétricos para marcos de muebles, expositores y componentes arquitectónicos. Aquí, la apariencia y la repetibilidad dimensional pueden ser más importantes que la fuerza máxima de estirado, lo que hace que sea preferible un modelo FR más pequeño y de alta velocidad cuando el material es fácil de estirar.

Escenarios de producción y consideraciones de proceso

Para tubos cuadrados de gran volumen:utilice herramientas de múltiples hilos cuando varios tubos compartan las mismas dimensiones y programa de dibujo. La principal ganancia de productividad proviene del procesamiento de varias piezas por carrera en lugar de simplemente aumentar la velocidad de la máquina.

Para perfiles de acero inoxidable de pared gruesa:priorice la fuerza de estirado, la rigidez del carro, el material del troquel y la lubricación antes que la velocidad máxima. Un funcionamiento demasiado agresivo puede aumentar el desgaste del troquel y los defectos superficiales.

Para tubos de cilindros hidráulicos:preste especial atención a la selección del mandril, la distribución del espesor de la pared y la cantidad de margen de acabado restante después del embutición. La máquina debe adaptarse al proceso completo de acabado de tubos en lugar de considerarse una operación aislada.

Para perfiles de aluminio y cobre:Una mayor velocidad de estirado puede ser útil para la eficiencia de la producción, pero la condición de la matriz y la lubricación siguen siendo importantes porque las marcas de la superficie pueden volverse visibles en productos eléctricos o decorativos terminados.

Opciones de automatización

La máquina se puede suministrar con:

  • Rejilla de alimentación automática
  • Integración automática de apuntamiento o preparación final
  • Sistema de corte automático
  • Rejilla de recepción automática
  • Herramientas de dibujo de múltiples hilos
  • Control PLC y HMI
  • Trazo de dibujo personalizado

Una línea totalmente automática normalmente se justifica cuando el mismo perfil se produce continuamente y la carga manual se convierte en una parte importante del coste laboral. Si el cliente produce muchos perfiles diferentes en lotes pequeños, una configuración semiautomática puede reducir la complejidad del cambio y la inversión inicial.

¿Qué está incluido y qué llega a tu fábrica?

El paquete estándar de la máquina trefiladora en frío de cadena irregular está configurado de acuerdo con el modelo FR confirmado y las especificaciones del proyecto. La máquina principal incluye la transmisión de trefilado, la caja de engranajes reductora, el sistema de cadena, el carro, el portamatriz y el sistema de control. Las configuraciones de trefilado de tubos incluyen la disposición de mandril requerida.

Los troqueles específicos para perfiles, mandriles especiales y equipos automáticos de alimentación, corte y recepción normalmente se configuran de acuerdo con los requisitos de producción del cliente. Antes del envío, la máquina se ensambla y se prueba su funcionamiento. Cuando haya muestras de clientes disponibles, se pueden organizar dibujos de prueba para verificar la configuración del proceso seleccionado antes del envío.

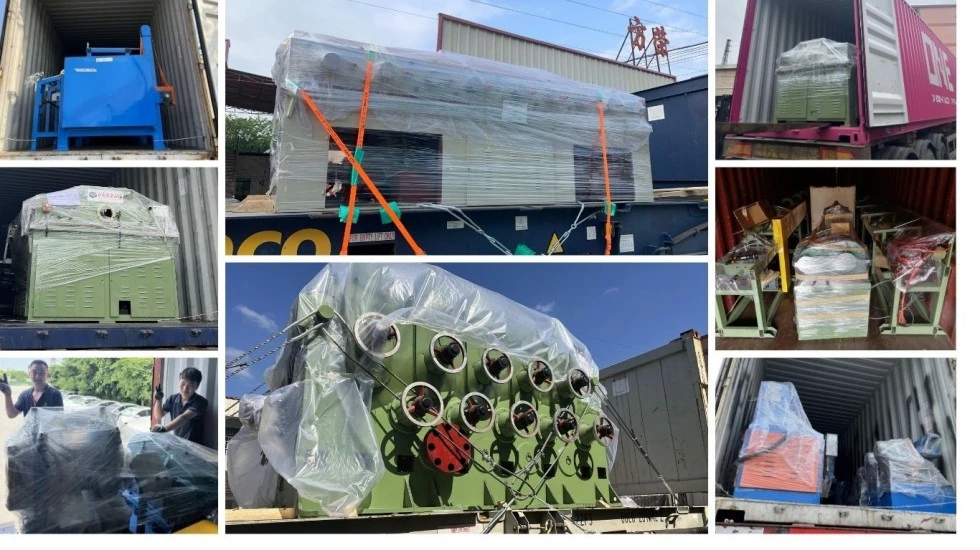
Para el envío de exportación, los componentes principales se protegen contra la humedad y la corrosión y se embalan según el método de transporte acordado. Los planos de cimentación, la información de instalación y los requisitos de puesta en servicio se proporcionan como parte de la documentación del proyecto.

Ingeniería y Control de Calidad

El proceso de fabricación de FangRong cubre ingeniería de aplicaciones, inspección de materias primas, mecanizado, ensamblaje mecánico, integración eléctrica, programación de PLC, pruebas e inspección final. Para un banco de dibujo de carrera larga, la alineación de la guía y el recorrido del carro son especialmente importantes porque pequeños errores de alineación pueden afectar el perfil en toda la longitud del dibujo.

Las pruebas de fábrica pueden incluir funcionamiento en ralentí, pruebas de carga nominal, inspección de cadenas y carros, monitoreo de vibraciones y ruidos, comprobaciones de la temperatura del aceite, comprobaciones de seguridad eléctrica e inspección dimensional de productos de prueba cuando se proporcionan muestras.

FangRong cold drawing machine manufacturing and assembly

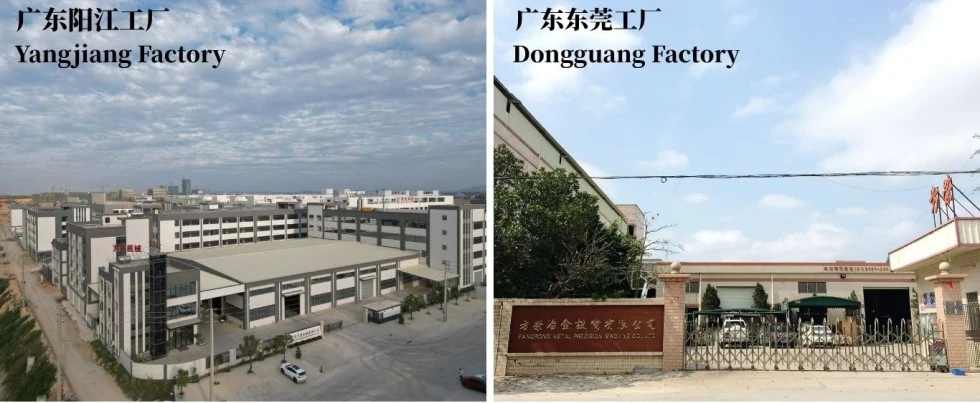
Instalaciones de fabricación

Equipo metalúrgico Co., Ltd. de Dongguan Fangrongtiene su sede en la ciudad de Dalang, ciudad de Dongguan y sirve como base de fabricación principal para equipos de estirado en frío y conformado de metales relacionados.

Maquinaria Co., Ltd. de Yangjiang Fangrongestá ubicada en el distrito de Yangdong, ciudad de Yangjiang y proporciona capacidad de fabricación adicional para proyectos de equipos más grandes y personalizados.

Irregular Chain Cold Drawing Machine factory production

Proceso de fabricación

  1. Ingeniería de aplicaciones:Confirme los requisitos de material, perfil, reducción, carrera, tasa de producción y herramientas.
  2. Inspección de componentes:inspeccionar estructuras de acero, ejes, cadenas, cajas de cambios y componentes adquiridos.
  3. Mecanizado de precisión:Guía de la máquina y componentes de accionamiento de acuerdo con los dibujos aprobados.
  4. Montaje mecánico:Instale el carro, el sistema de guía, la cadena, las ruedas dentadas y la caja de cambios.
  5. Integración eléctrica:Conecte motores, sensores, gabinete de control, PLC y HMI.
  6. Operación de prueba:comprobar el recorrido del carro, el funcionamiento de la cadena, el movimiento de retorno y las funciones de control.
  7. Pruebas de carga:realizar pruebas de carga nominal y dibujos de prueba cuando el proyecto lo permita.
  8. Inspección final:Inspeccione las funciones mecánicas, eléctricas y relacionadas con la seguridad antes del envío.
  9. Embalaje de exportación:aplique protección contra la humedad y la corrosión y prepare la máquina para el transporte internacional.

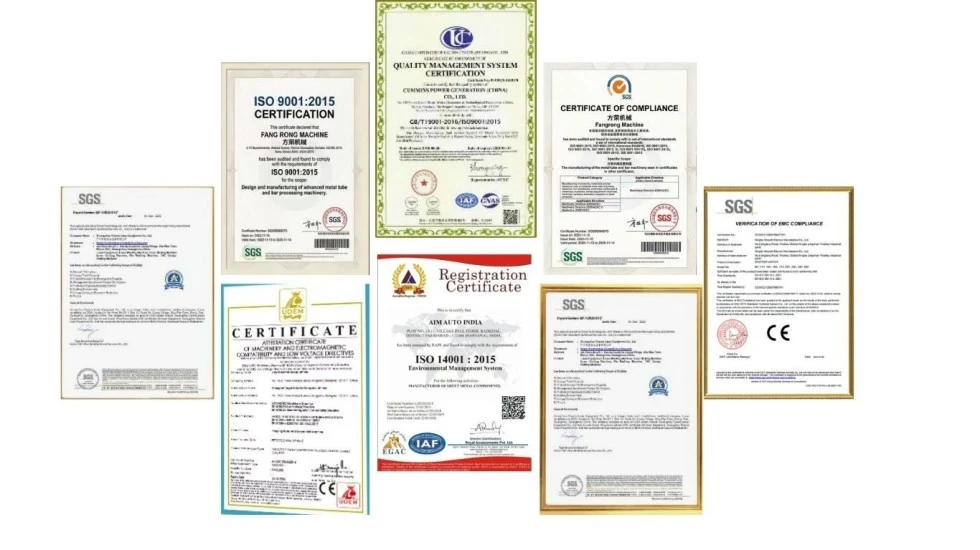
Certificaciones y estándares

Cold drawing machine certification and quality documentation

Norma Norma ISO 9001:2015— Sistema de gestión de la calidad. Certificado nº UQ231211R1.

Marcado CE— Se pueden suministrar equipos para configuraciones aplicables al mercado europeo que cumplan con los requisitos pertinentes de laDirectiva de máquinas 2006/42/CE, incorporándose las medidas de seguridad de maquinaria aplicables según la configuración de la máquina.

Inspección SGS— Se puede organizar una inspección por parte de terceros cuando así lo requiera el contrato de compra o el proyecto.

Patentes— FangRong ha informado sobre patentes de invención y modelos de utilidad que cubren áreas como tensado de cadenas, soportes de matrices de múltiples hilos y sistemas de mandril. Se puede proporcionar documentación de patente para su verificación cuando sea necesario.

UL:La certificación UL no está incluida como reclamo estándar para esta máquina. Si se requieren componentes eléctricos listados por UL o un paquete de cumplimiento de UL específico para el mercado de destino, el requisito debe confirmarse antes de la cotización para que la configuración eléctrica pueda diseñarse en consecuencia.

Términos Comerciales

Cantidad mínima de pedido 1 juego
Precio de nivel 1 1 juego: precio unitario cotizado estándar
Precio del nivel 2 2 a 4 juegos: precio con descuento basado en la cantidad disponible mediante cotización
Precio del nivel 3 Más de 5 juegos: cotización de proyecto/volumen disponible
Condiciones de pago depósito del 30%; Saldo del 70% antes del envío después de las pruebas de aceptación en fábrica, a menos que se acuerde lo contrario en el contrato de venta.
ENGAÑAR El puerto de salida exacto debe confirmarse en la cotización comercial y el contrato de venta antes de su publicación.
Plazo de entrega de pedido estándar Aproximadamente entre 30 y 60 días para configuraciones estándar de FR-16 a FR-100; Las máquinas más grandes o personalizadas pueden requerir aproximadamente entre 90 y 120 días.
Plazo de entrega de pedidos acelerado La producción acelerada está disponible sujeta a la capacidad actual de la fábrica, el modelo de máquina y la disponibilidad de componentes. La fecha de entrega acelerada confirmada se indica en la cotización después de la revisión del pedido.
Garantía 12 meses desde la puesta en servicio en las condiciones de garantía acordadas.
Instalación La supervisión de la instalación, la puesta en servicio y la capacitación del operador se pueden proporcionar de acuerdo con el alcance del proyecto.

Preguntas frecuentes

1. ¿Qué perfiles irregulares puede dibujar esta máquina?

La máquina de trefilado en frío de cadena irregular se puede configurar para perfiles cuadrados, rectangulares, hexagonales, octogonales, ovalados, de canal, angulares, de sección en T y asimétricos personalizados. El rango de perfil real depende de la fuerza de embutición disponible, las dimensiones de la matriz, el material y el diseño de las herramientas.

2. ¿Puede dibujar tanto barras sólidas como tubos?

Sí. Las barras sólidas utilizan matrices de perfil sólido y disposiciones de agarre adecuadas, mientras que los tubos utilizan una matriz junto con la configuración requerida de mandril o tapón. Las herramientas deben seleccionarse de acuerdo con las dimensiones iniciales y finales.

3. ¿Cómo elijo entre modelos FR-50, FR-76, FR-100 y más grandes?

Proporcione la calidad del material, las dimensiones iniciales, el dibujo del perfil terminado, la reducción por pasada, la longitud del producto y la producción objetivo. FangRong puede calcular la fuerza de tracción requerida y recomendar un modelo adecuado. El tamaño del perfil terminado por sí solo no es suficiente para una selección precisa de la máquina.

4. ¿Realmente se pueden dibujar cinco perfiles al mismo tiempo?

Se pueden configurar hasta cinco cordones donde el modelo de la máquina, el ancho del carro, la disposición de la matriz y las dimensiones del producto lo permitan. El trefilado de múltiples hilos es más económico para productos de gran volumen con el mismo material y programa de proceso.

5. ¿Qué reducción por pasada es adecuada para un perfil irregular?

No existe un porcentaje de reducción universal. La resistencia del material, la geometría de la sección, el diseño de la matriz, la lubricación y el endurecimiento por trabajo afectan la reducción permitida. Es posible que se requiera un programa conservador de pasadas múltiples para aleaciones de acero inoxidable, titanio o níquel de alta resistencia.

6. ¿Se requiere una máquina señaladora?

El estirado de cadena convencional normalmente requiere que el extremo delantero se reduzca lo suficiente para la entrada de la matriz y el agarre del carro. Por lo tanto, es posible que se requiera una máquina separadora a menos que la línea de producción utilice otro método aprobado de preparación de extremos. El equipo apuntador se puede integrar en una línea automatizada cuando sea necesario.

7. ¿Cuál es el alcance del suministro estándar?

El suministro estándar normalmente incluye la máquina trefiladora principal, el sistema de transmisión, la caja de cambios, la cadena, el carro, el portamatriz, el sistema de control y la disposición del mandril del tubo, cuando corresponda. Matrices específicas para perfiles, mandriles especiales y equipos automáticos de alimentación, corte o recepción se configuran por separado según el proyecto.

8. ¿Cuánto tiempo tarda la entrega?

Las máquinas estándar FR-16 a FR-100 generalmente requieren aproximadamente entre 30 y 60 días. Las máquinas FR-150 y más grandes, las configuraciones personalizadas y la automatización especial pueden requerir aproximadamente entre 90 y 120 días. La entrega acelerada se evalúa individualmente según la capacidad de producción y la disponibilidad de componentes.

9. ¿Qué información se necesita para una cotización?

Proporcione la calidad del material, la sección inicial, el dibujo o las dimensiones del perfil terminado, el espesor de la pared de los tubos, la longitud del producto, la producción requerida, la cantidad de hilos y el nivel de automatización preferido. Una muestra o un dibujo CAD es útil cuando el perfil es asimétrico o tiene requisitos de esquinas ajustados.

10. ¿Se puede suministrar la máquina para proyectos europeos o norteamericanos?

Sí. La configuración de la máquina y el sistema eléctrico se pueden adaptar al mercado de destino. Los requisitos CE según la Directiva de Maquinaria 2006/42/EC se pueden abordar para las configuraciones europeas aplicables. Si se aplican requisitos eléctricos relacionados con UL, se deben especificar antes de la producción para que los componentes de control y el diseño eléctrico se puedan seleccionar en consecuencia.

11. ¿Puedo probar mi propio material antes de comprarlo?

Cuando las condiciones del proyecto lo permitan, se puede organizar una evaluación del proceso basada en muestras. Proporcionar los requisitos reales de material y perfil terminado permite evaluar la fuerza de dibujo, las herramientas y el programa de pasadas con mayor precisión que confiar únicamente en cálculos teóricos.

12. ¿Qué debo comprobar antes de instalar la máquina?

El comprador debe confirmar la resistencia de los cimientos, la huella de la máquina, el espacio libre para la carrera de dibujo, la capacidad eléctrica, el espacio de alimentación del material, el área de recepción del producto y el acceso para grúa o elevación. FangRong puede proporcionar información sobre los cimientos y la instalación de acuerdo con la configuración final de la máquina.

Solicitar una configuración de máquina

Para una cotización precisa, envíe elGrado del material, perfil inicial, perfil terminado, espesor de la pared del tubo, si corresponde, longitud del producto, producción requerida y número de hilos.. Luego, FangRong puede evaluar la fuerza de trefilado requerida, el modelo FR, la configuración del troquel y del mandril, la carrera y el nivel de automatización en lugar de seleccionar la máquina únicamente por el tamaño del perfil.

Irregular Chain Cold Drawing Machine packaging and shipment
Enviar Consulta
Datos de contacto
  • DIRECCIÓN

    NO.163, Shatong Road, segunda zona industrial de Shabu, ciudad de Dalang, ciudad de Dongguan, Guangdong, China

  • Correo electrónico

    frsale@dgfangrong.com

Cuéntenos sobre su material, especificaciones de producto, proceso de producción y requisitos de equipo. FangRong puede analizar máquinas de trefilado en frío, troqueles de trefilado, máquinas enderezadoras adecuadas y soluciones personalizadas para su aplicación.
Clasificación:
5.0
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies. política de privacidad
RechazarAceptar