Whatsapp
Ofrecemos una amplia gama de equipos de procesamiento de metales de precisión, que incluyen máquinas enderezadoras, estiradoras en frío, apuntadoras, biseladoras, cortadoras, laminadoras de roscas y matrices de trefilado, diseñadas para materiales de tubos, barras y alambres en diversas industrias.
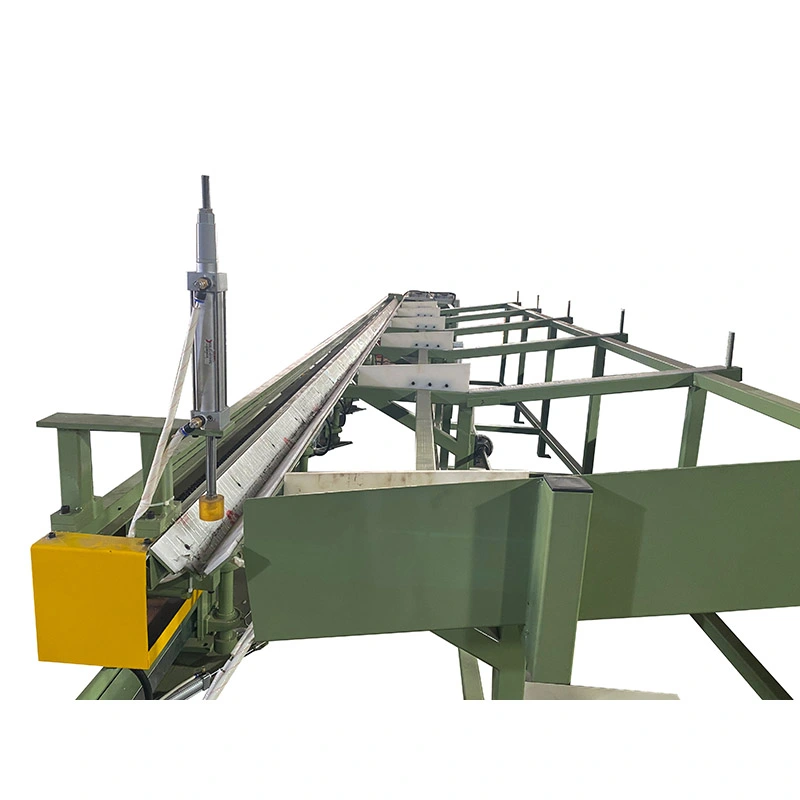
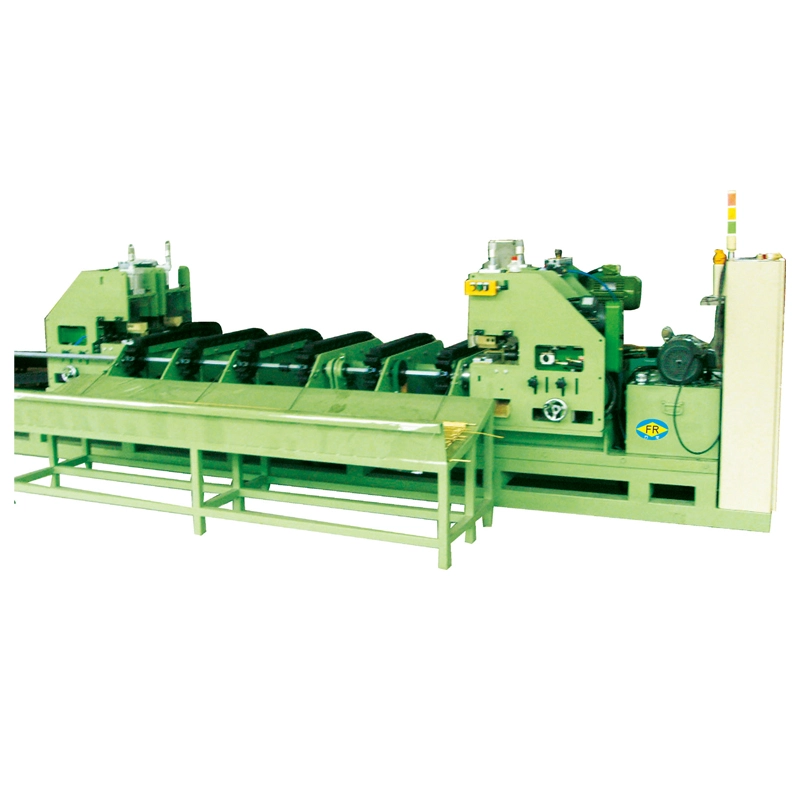
ElMáquina de trefilado en frío de doble cadenaestá diseñado para tracción de alta fuerza donde una sola cadena de tracción puede crear una carga desigual en el carro. Estransmisión sincronizada de doble cadenaDistribuye la fuerza de estirado de manera más uniforme, lo que ayuda a mantener la alineación del troquel y un funcionamiento estable al procesar tubos y barras de gran diámetro, paredes gruesas o de alta resistencia. Los modelos FR-16 a FR-600 proporcionan1 a 300 toneladas de fuerza de tracción, acelera hasta30 m/miny trazos personalizables de10 metros o más. El estirado de 1 a 5 torones y la alimentación, corte y recepción automáticos opcionales respaldan la producción de mayor volumen de acero al carbono, acero aleado, acero inoxidable, cobre, aluminio, titanio y aleaciones especiales.
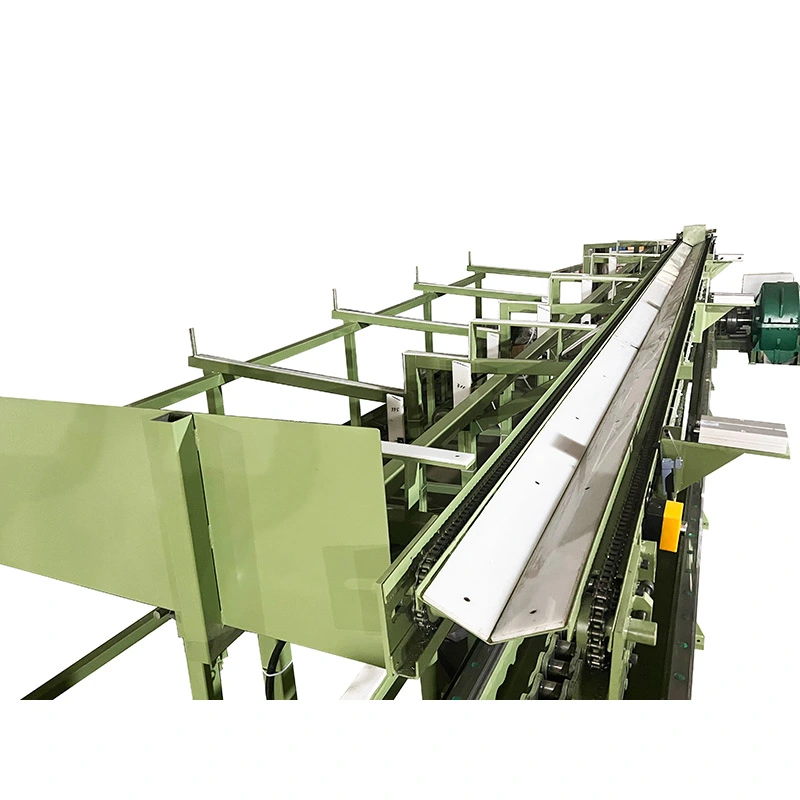
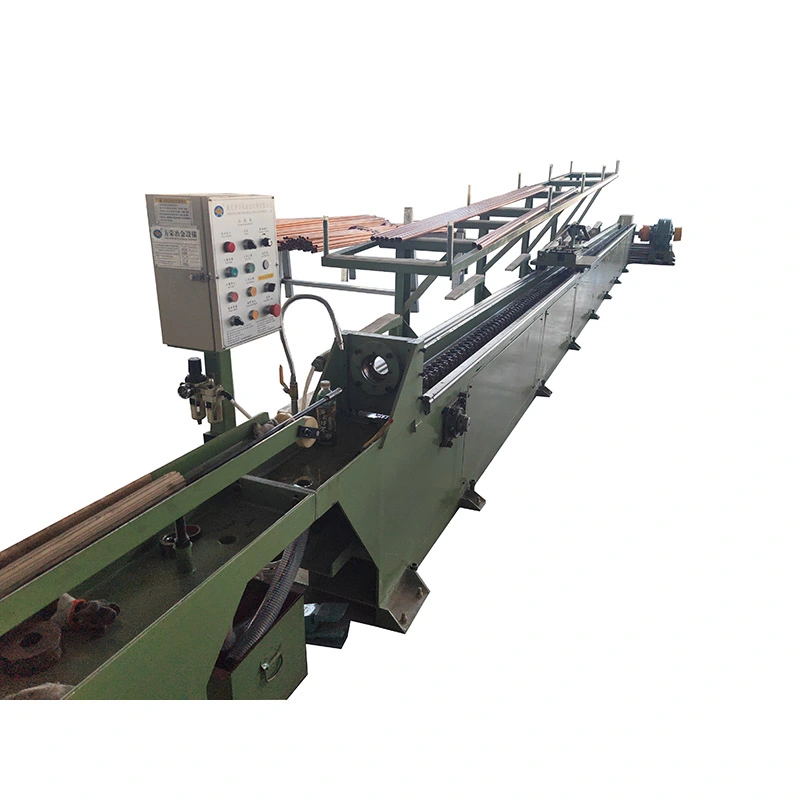
ElMáquina de trefilado en frío de doble cadenaes un banco de estirado mecánico diseñado para la trefilación en frío de tubos metálicos y barras macizas mediante troquel a temperatura ambiente. Utiliza dos cadenas paralelas de alta resistencia para tirar del carro de tracción, distribuyendo la carga en ambos lados de la máquina en lugar de concentrar la fuerza de tracción en una sola cadena.
Esta configuración es particularmente útil cuando se trefilan tubos de gran diámetro, productos de paredes gruesas, aleaciones de alta resistencia o productos que requieren una fuerza de trefilado relativamente alta. La serie FR cubre 16 modelos estándar desde FR-16 hasta FR-600, con fuerzas de estirado de 1 a 300 toneladas y velocidades de estirado de 7 a 30 m/min. Dependiendo del producto y la disposición de las herramientas, la máquina se puede configurar para cordones simples o múltiples, incluido el trefilado simultáneo de hasta cinco tubos o barras.
Para la producción de tubos, la máquina se puede suministrar con un sistema de mandril. También se pueden integrar equipos automáticos de alimentación, corte y recepción cuando el cliente necesita una línea de producción más continua en lugar de un banco de tracción cargado manualmente.
En un banco de tracción convencional de una sola cadena, la fuerza de tracción se concentra a lo largo de un lado del carro. A medida que aumentan el tamaño de la máquina y la fuerza de estirado, esta disposición puede crear cargas excéntricas en el carro, el sistema de guía y el conjunto del troquel. El resultado puede ser un desgaste mecánico acelerado, problemas de alineación y una geometría inestable del producto.
ElMáquina de trefilado en frío de doble cadenasoluciona este problema mediante el uso de dos cadenas sincronizadas colocadas en lados opuestos del carro. La disposición de tracción equilibrada ayuda a que el carro se desplace más uniformemente durante la carrera de estirado y reduce la tendencia del carro a girar bajo carga.
Esto es más importante cuando la fuerza de estiramiento es alta o cuando la consistencia dimensional es importante en productos largos. Sin embargo, para aplicaciones pequeñas de tubos o barras de baja fuerza, un sistema de doble cadena puede proporcionar menos beneficios prácticos que en líneas de producción de servicio pesado. Por lo tanto, la selección de la máquina debe basarse en la fuerza de tracción real y los requisitos de paso en lugar de simplemente elegir el modelo más grande disponible.
La pieza de trabajo se prepara según el proceso de embutición seleccionado y se posiciona a través de la matriz. Para el trefilado de tubos, se instala la disposición de mandril requerida de acuerdo con las dimensiones del tubo, el material y el programa de reducción. El carro de tracción agarra el tubo o barra preparado y es arrastrado a través de la matriz mediante el sistema de cadena sincronizada.
Durante el trazo de embutición, el troquel reduce o controla las dimensiones exteriores de la pieza de trabajo mientras que el mandril controla la geometría interna cuando se requiere dimensionamiento interno. Después del trazo de dibujo, el carro regresa a su posición inicial y se carga la siguiente pieza de trabajo.
El resultado dimensional real depende del grado del material, las dimensiones iniciales, la geometría del troquel, el diseño del mandril, la lubricación, la reducción por pasada y la alineación de la máquina. Por esta razón, una máquina trefiladora no debe especificarse únicamente a partir del diámetro terminado.
| Modelo | Fuerza de dibujo | Velocidad de dibujo | Motor principal | Caja de cambios | Cadena / Placa | Motor de retorno | Relación de retorno |
|---|---|---|---|---|---|---|---|
| FR-16 | 1 tonelada | 25 m/min | 5,5 kilovatios | ZQ350 | 1,5" | 0,75 kilovatios | 1:10 |
| FR-25 | 1 a 3 toneladas | 30 m/min | 7,5 / 15 kilovatios | ZQ400 | 2" | 1 kilovatio | 1:10 |
| FR-50 | 5 toneladas | 30 m/min | 22 kilovatios | ZQ500 | 2,5" | 1,5 kilovatios | 1:10 |
| FR-76 | 10 toneladas | 25 m/min | 30 kilovatios | ZQ650 | 3" | 1,5 kilovatios | 1:10 |
| FR-80 | 12 toneladas | 25 m/min | 37 kilovatios | ZQ750 | 3,5" | 1,5 kilovatios | 1:10 |
| FR-100 | 15 toneladas | 25 m/min | 45 kilovatios | ZQ850 | 4" | 2,2 kilovatios | 1:15 |
| FR-120 | 20 toneladas | 20 m/min | 55 kilovatios | ZQ1000 | Doble de 3,5" | 2,2 kilovatios | 1:15 |
| FR-150 | 30 toneladas | 15 m/min | 75 kilovatios | ZQ1000 | Doble de 4" | 3 kilovatios | 1:15 |
| FR-180 | 40 toneladas | 15 m/min | 90 kilovatios | ZL115 | Placa Z4824152.4 | 3,7 kilovatios | 1:15 |
| FR-200 | 60 toneladas | 10 m/min | 110 kilovatios | ZL130 | Placa Z5628177.8 | 4 kilovatios | 1:20 |
| FR-250 | 80 toneladas | 8 m/min | 132 kilovatios | ZFY500 | Plato 200 | 5,5 kilovatios | 1:20 |
| FR-300 | 100 toneladas | 8 m/min | 166 / 200 kilovatios | ZFY560 | Plato 220 | 5,5 kilovatios | 1:20 |
| FR-350 | 120 toneladas | 8 m/min | 225 kilovatios | ZFY630 | Plato 250 | 7,5 kilovatios | 1:20 |
| FR-400 | 150 toneladas | 8 m/min | 250 kilovatios | ZFY710 | Plato 300 | 7,5 kilovatios | 1:20 |
| FR-500 | 200 toneladas | 8 m/min | 315 kilovatios | ZFY800 | Placa 2×2 300 | 7,5 kilovatios | 1:20 |
| FR-600 | 300 toneladas | 7m/minuto | 400 kilovatios | ZFY800 | Placa 2×2 350 | 7,5 kilovatios | 1:20 |
Las especificaciones enumeradas son configuraciones estándar. La potencia del motor, la carrera de embutición, las herramientas, la disposición de alimentación y la automatización se pueden ajustar según el material, las dimensiones y los requisitos de producción del cliente.
La selección de la cadena se vuelve más importante a medida que aumenta la fuerza de tracción requerida. Los modelos FR más pequeños utilizan configuraciones de cadenas de rodillos de alta resistencia, mientras que los modelos de mayor capacidad a partir del FR-180 utilizan sistemas de cadenas de placas.
| Configuración | Uso típico | Por qué es importante |
|---|---|---|
| Cadena de rodillos de alta resistencia | Fuerza de tracción baja a media | Adecuado para estirado de tubos y barras estándar donde la fuerza de tracción requerida permanece dentro de la capacidad de la cadena de rodillos. |
| Cadena de placas | Fuerza de tracción media a muy alta | Se utiliza en modelos FR más grandes donde se requiere mayor capacidad de carga y resistencia a cargas cíclicas de servicio pesado. |
Para un cliente que dibuja pequeños tubos de acero inoxidable, el tipo de cadena puede tener poca influencia en la selección del producto en comparación con el diseño de la matriz y la fuerza de estiramiento. Sin embargo, para tubos de paredes pesadas o barras de sección grande, la capacidad de la cadena, la rigidez del carro y la alineación de la guía se convierten en consideraciones mecánicas críticas.
La máquina trefiladora en frío de doble cadena serie FR se puede configurar para trefilar de 1 a 5 hilos según el modelo de máquina y los requisitos del producto. El trefilado multifilar permite procesar varios tubos o barras durante el mismo ciclo de trefilado, aumentando la producción sin simplemente aumentar la velocidad lineal de la máquina.
Esta configuración es útil para los fabricantes que producen grandes cantidades de tubos de tamaño similar. Si los productos varían significativamente en diámetro, material o programa de reducción, una disposición de hebra única puede ser más fácil de operar y cambiar.
Todos los modelos FR pueden equiparse con un mandril para trefilado de tubos. La configuración del mandril debe seleccionarse según si el proceso requiere control del diámetro interno, el espesor de la pared o la geometría de la superficie interna.
Por ejemplo, un fabricante que produce tubos de cilindros hidráulicos puede necesitar un control más estricto de las dimensiones interiores y exteriores, lo que hace que la selección del mandril y el diseño de paso sean particularmente importantes. Una aplicación simple de reducción del diámetro exterior puede requerir una disposición de herramientas diferente.
Los clientes deben proporcionar la siguiente información antes de seleccionar la máquina:
La máquina estándar se puede configurar con equipo automático opcional para reducir la manipulación manual entre ciclos de dibujo. Las opciones disponibles incluyen:
La automatización es más útil cuando la máquina funciona continuamente con especificaciones de producto repetidas. Para la producción de lotes pequeños con cambios frecuentes de herramientas, una configuración más simple puede proporcionar un mejor equilibrio entre inversión y flexibilidad operativa.
La selección del modelo debe comenzar con la fuerza de tracción requerida en lugar de la potencia del motor o el tamaño de la máquina. La fuerza requerida está influenciada por la resistencia del material, la reducción de la sección transversal, la fricción, el ángulo del troquel, la lubricación y la condición del tubo o barra entrante.
Como regla práctica, un cliente que produce tubos de cobre o aluminio de calibre liviano puede requerir un modelo FR relativamente pequeño incluso a velocidades de producción más altas. Por el contrario, los productos de acero inoxidable, acero aleado o de paredes gruesas pueden requerir una fuerza de tracción sustancialmente mayor incluso cuando el diámetro final es relativamente pequeño.
La gama FR-16 a FR-150 generalmente es adecuada para aplicaciones de fuerza de trefilado baja y media, mientras que los modelos FR-180 y más grandes están destinados a tareas de trefilado progresivamente más pesadas. La selección final debe confirmarse mediante el cálculo de la fuerza y, cuando sea necesario, pruebas de muestras.
Los fabricantes de tubos para cilindros suelen necesitar un control estable del diámetro, el espesor de la pared y la rectitud en productos relativamente largos. La disposición de tracción equilibrada es útil cuando las fuerzas de tracción son altas y la alineación del carro debe permanecer estable durante todo el recorrido.
Los tubos y barras estirados en frío se utilizan en componentes automotrices estructurales y de precisión donde las dimensiones repetibles reducen el mecanizado posterior. Para productos de gran volumen con especificaciones consistentes, el estirado de múltiples hilos y la alimentación automática pueden mejorar la eficiencia de la producción.
Los tubos de acero inoxidable y aleaciones utilizados en intercambiadores de calor y equipos de energía pueden requerir una deformación controlada y condiciones de herramientas consistentes. En estas aplicaciones, se deben evaluar la calidad del material y el programa de reducción antes de determinar el tonelaje de la máquina.
El titanio y otras aleaciones de alta resistencia pueden generar una mayor resistencia al estirado que los aceros al carbono comunes. La velocidad de estirado, la lubricación, el estado de la matriz y la reducción de pasadas se vuelven más importantes en estas aplicaciones que simplemente aumentar la capacidad de la máquina.
La serie FR se puede configurar para diferentes aplicaciones de tubos de acero inoxidable y no ferrosos. El modelo apropiado depende de la resistencia del material y de la reducción de la sección, por lo que el diámetro del tubo por sí solo no debe usarse como criterio de selección.
La máquina trefiladora en frío de doble cadena está diseñada de acuerdo con las dimensiones confirmadas del producto, la fuerza de trefilado, la carrera y los requisitos de automatización. Antes del envío, el equipo se ensambla y prueba para verificar el funcionamiento mecánico y las principales funciones de control.
Las pruebas estándar de fábrica incluyen pruebas de funcionamiento en vacío y de carga nominal. Durante las pruebas, se monitorean elementos clave como la tensión de la cadena, la vibración, el ruido de funcionamiento, la caja de cambios y la temperatura del aceite. Cuando hay muestras de clientes disponibles, también se pueden utilizar dibujos de prueba para comprobar la idoneidad de las herramientas seleccionadas y los parámetros del proceso.
Luego, la máquina se prepara para el transporte de exportación con protección adecuada contra la humedad y la corrosión para el equipo principal y los componentes sueltos.
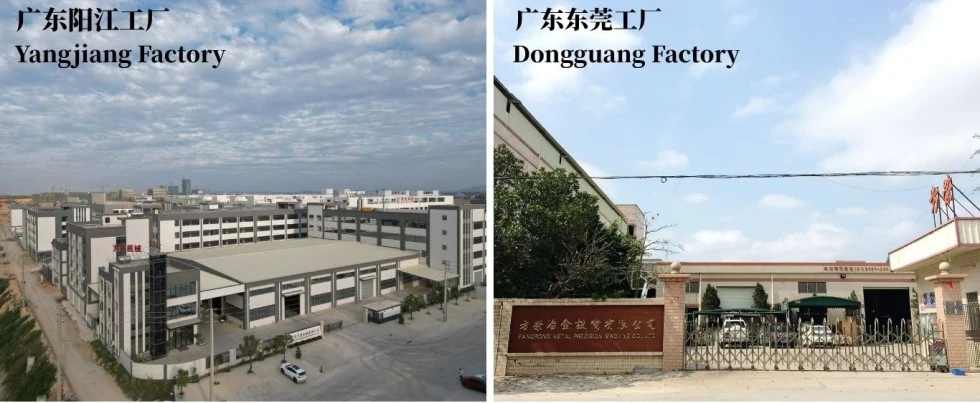
FangRong fabrica equipos de trefilado en frío mediante un proceso controlado de ingeniería y ensamblaje que cubre:
Los componentes clave de la guía se mecanizan y se verifican para determinar su precisión dimensional y alineación. Para bancos de dibujo grandes, la rectitud de la guía y la alineación del carro son especialmente importantes porque los pequeños errores mecánicos pueden volverse más significativos a lo largo de un trazo de dibujo largo.
Comprar una máquina de trefilado en frío sin confirmar el proceso de trefilado puede resultar en una máquina sobredimensionada, una capacidad de tracción insuficiente o herramientas inadecuadas. El equipo de ingeniería de FangRong puede evaluar los requisitos de producción antes de confirmar el modelo final.
El soporte técnico puede incluir:
Para un proyecto nuevo, la información más útil que se puede proporcionar son las dimensiones entrantes y terminadas, la calidad del material, la longitud del producto, la producción objetivo y el proceso de dibujo existente. Estos detalles permiten que la configuración de la máquina se base en los requisitos de producción reales en lugar de una estimación basada únicamente en el diámetro.
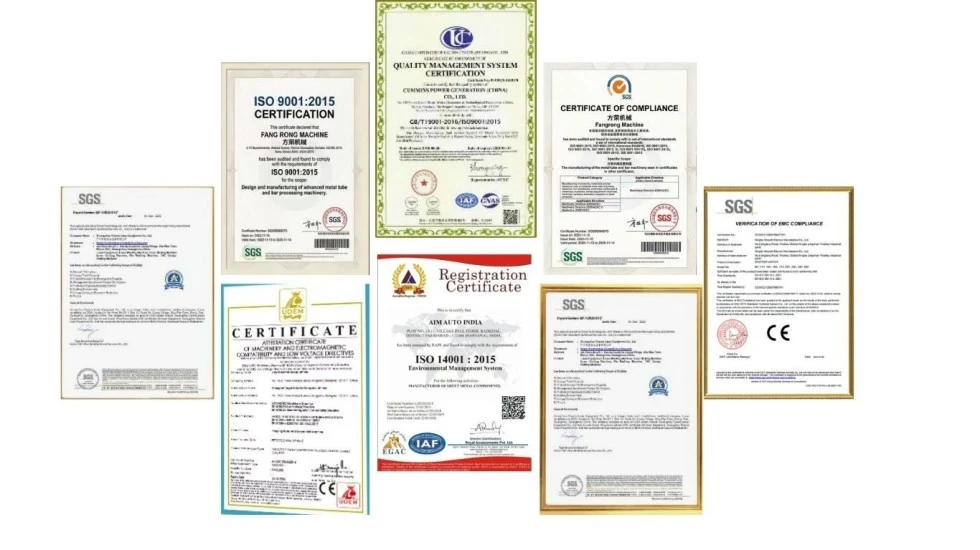
El sistema de gestión de calidad de FangRong está certificado paraNorma Norma ISO 9001:2015, certificado No.UQ231211R1. El equipo se puede suministrar conMarcado CEbasándose en los requisitos de seguridad de la maquinaria aplicables, incluidos losDirectiva de máquinas 2006/42/CEpara configuraciones relevantes del mercado europeo.
Los requisitos de inspección y documentación se pueden discutir durante la cotización. Si el proyecto del cliente requiere una inspección adicional de terceros, pruebas de aceptación en fábrica o documentación específica, estos requisitos deben confirmarse antes de realizar el pedido.
| Cantidad mínima de pedido | 1 juego para pedidos de máquinas estándar. Se pueden proporcionar precios basados en la cantidad para 2 a 4 juegos y para más de 5 juegos. Los niveles de cantidad finales y los precios unitarios se confirman en la cotización. |
|---|---|
| Pago | depósito del 30%; Saldo del 70% antes del envío después de las pruebas de aceptación en fábrica, a menos que se acuerde lo contrario. |
| Plazo de entrega estándar | Aproximadamente entre 30 y 60 días para configuraciones estándar de FR-16 a FR-100; aproximadamente entre 90 y 120 días para máquinas FR-150 y más grandes o proyectos que requieren automatización especial. |
| Orden acelerada | La producción acelerada puede estar disponible según la capacidad de producción actual, el modelo de máquina y la disponibilidad de componentes. La fecha de entrega acelerada confirmada se indica en la cotización en lugar de garantizarse como un período estándar fijo. |
| Garantía | 12 meses desde la puesta en servicio según las condiciones de garantía acordadas. |
| Instalación | La supervisión de la instalación, la puesta en servicio y la capacitación del operador se pueden proporcionar de acuerdo con el alcance del proyecto. |
| Piezas de repuesto | Se pueden suministrar piezas de desgaste y repuestos recomendados según el modelo de máquina y las condiciones de producción. |
Una máquina de una sola cadena tira del carro desde un lado, mientras que una máquina de doble cadena utiliza cadenas sincronizadas en ambos lados. La disposición de doble cadena es principalmente ventajosa para aplicaciones de mayor fuerza porque ayuda a distribuir la carga de tracción y reducir la excentricidad del carro. Para aplicaciones de fuerza baja, el beneficio puede ser menos significativo.
No seleccione el modelo sólo por el diámetro del tubo. La fuerza de estirado requerida depende de la resistencia del material, las dimensiones iniciales y finales, la reducción por pasada, la geometría del troquel, la lubricación y la configuración del mandril. Proporcionar estos parámetros permite a FangRong calcular la capacidad adecuada de la máquina.
Sí. La Máquina Estiradora en Frío de Doble Cadena se puede configurar tanto para tubos como para barras macizas. El trefilado de tubos requiere la disposición adecuada de la matriz y el mandril, mientras que el trefilado de barras utiliza una configuración de herramientas y agarre de la pieza de trabajo diferente.
Sí. Dependiendo del modelo y las especificaciones del producto, la máquina se puede configurar para 1 a 5 hilos. El trefilado de múltiples hilos es más útil cuando varios productos tienen dimensiones y requisitos de proceso similares.
No existe un porcentaje de reducción único adecuado para cada material. La reducción práctica por pasada depende del grado del material, la condición inicial, las dimensiones del acabado, el diseño del troquel, la lubricación y la calidad dimensional y superficial requerida. El cronograma de pases debe establecerse a partir de los requisitos reales de materiales y productos.
Los procesos de trefilado convencionales generalmente requieren que el extremo del tubo o de la barra esté preparado para que pueda pasar a través de la matriz y ser agarrado por el carro de trefilado. La necesidad de una máquina apuntadora separada depende del método de alimentación y preparación de puntas seleccionado. Para niveles más altos de automatización se pueden considerar sistemas automáticos de preparación de extremos o sistemas sin puntos.
Sí. Los sistemas de alimentación automática, corte de longitud fija y recepción están disponibles como configuraciones opcionales. La automatización es particularmente útil para la producción de gran volumen con especificaciones de producto estables, mientras que la carga manual puede ser más económica para pedidos de bajo volumen o que cambian con frecuencia.
Proporcione el grado del material, el tipo de tubo o barra, las dimensiones iniciales y terminadas, la longitud del producto, la reducción requerida, la capacidad de producción objetivo, la cantidad de hebras y el nivel de automatización preferido. Si está disponible, envíe dibujos o dimensiones de muestra. Estos detalles son suficientes para iniciar la evaluación de la máquina y las herramientas.
FangRong se dedica a la fabricación de equipos de estirado en frío desde 1998 y se centra en equipos de conformado de metales mecánicos e hidráulicos para el procesamiento de tubos y barras. Su alcance de ingeniería cubre la configuración del banco de dibujo, el cálculo de la fuerza de dibujo, la selección de herramientas, la integración de la automatización y la puesta en marcha de la producción.
Para los clientes que compran un banco de tracción de alta resistencia, la máquina en sí es sólo una parte del proyecto. La cuestión más importante es si la capacidad de tracción seleccionada, el sistema de cadena, la disposición de la matriz, la configuración del mandril y la velocidad de producción coinciden con el material real y el cronograma de pasadas. FangRong puede trabajar a partir de los datos del producto del cliente para establecer la configuración de la máquina antes de la cotización y respaldar la instalación, la puesta en servicio y la capacitación del operador después de la entrega.
Para obtener una cotización de proyecto, proporcione su material, tamaño inicial, tamaño final, longitud del producto y producción requerida. Luego, FangRong puede recomendar el modelo FR adecuado, la fuerza de tracción, la configuración de herramientas y la automatización opcional.
DIRECCIÓN
NO.163, Shatong Road, segunda zona industrial de Shabu, ciudad de Dalang, ciudad de Dongguan, Guangdong, China
Teléfono
Correo electrónico